



Comprender las clasificaciones de criticidad de máquinas: Equilibrar riesgo, coste y diseño
Asignar clasificaciones de criticidad a los equipos es una práctica común, pero su beneficio global puede ser incierto.
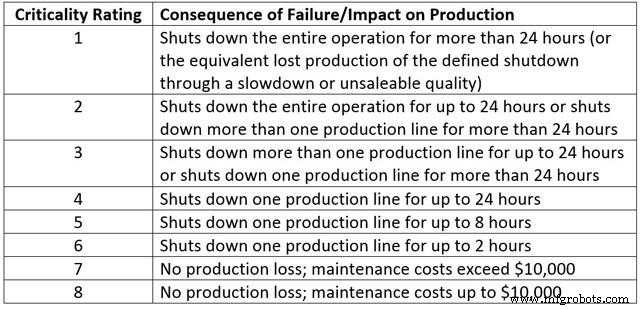
La criticidad del equipo se define generalmente como la consecuencia de su fallo. A continuación se muestra una escala típica para impacto en producción en una operación multi-línea.
Cuando se emplea tal escala, suelen asignarse clasificaciones comparables para seguridad, medio ambiente, e impacto en empleados o clientes.
La clasificación puede registrarse contra cada elemento en el registro y aprovecharse en varios procesos de mantenimiento —como acelerar reparaciones de repuestos o aplicar etiquetas de reparación distintas— proporcionando valor tangible cuando se usa correctamente.
Uso de la criticidad para establecer prioridades de mantenimiento
Las clasificaciones de criticidad a menudo cambian y no tienen en cuenta la probabilidad de fallo. Por ejemplo, una bomba crítica para producción podría tener un repuesto, limitando un fallo a una parada de línea de una hora (clasificación 6). Retirar el repuesto para reparación convierte un fallo único de bomba en una parada de 10 horas, cambiando la clasificación a 4.
Mantener estas clasificaciones actualizadas es una carga administrativa que la mayoría de operaciones carecen de disciplina para sostener. Las clasificaciones también pueden cambiar cuando los repuestos están temporalmente fuera de stock o cuando las líneas de producción cambian de producto.
Una alta clasificación de criticidad para una máquina completa no significa que cada componente tenga la misma importancia. Por ejemplo, un equipo móvil puede pararse si falla su motor o su limpiaparabrisas, pero el tiempo de inactividad difiere marcadamente. Igualmente, una bomba que maneja químicos peligrosos puede tener un fallo de sello mecánico que conlleva riesgos de seguridad mucho mayores que un fallo de motor. Algunos expertos recomiendan asignar clasificaciones a nivel de componente o modo de fallo, pero esto añade sobrecarga administrativa significativa.
La probabilidad de interrupción de producción también debe considerarse. Equipos altamente críticos a menudo tienen modos de fallo que se desarrollan lentamente —como desgaste en tubos de sobrecalentador de caldera— requiriendo planificación a largo plazo mientras el mantenimiento continúa en activos menos críticos.
La priorización de mantenimiento debe basarse en riesgo, calculado como producto de la consecuencia del fallo (criticidad) y la probabilidad de fallo antes de la próxima oportunidad programada de reparación.
Aunque la consecuencia de un modo de fallo puede estimarse, determinar la probabilidad es más desafiante. Las técnicas de mantenimiento predictivo pueden ayudar, pero el personal experimentado de mantenimiento y operaciones suele proporcionar las evaluaciones más precisas. Estos individuos a menudo ya entienden la criticidad de un activo sin un sistema formal de clasificación y suelen ser quienes registran las clasificaciones.
En la práctica, una sólida colaboración operaciones-mantenimiento con gestión disciplinada de backlog y un programa de mantenimiento preventivo pragmático es más valioso que un sistema formal de clasificaciones de criticidad. El coste de implementar y mantener clasificaciones puede ser significativo, y la confianza ciega en clasificaciones inexactas puede conducir a pérdidas innecesarias.
Diseñar para la criticidad
Las plantas manufactureras a menudo adoptan estándares de componentes para agilizar compras y reducir inventario de repuestos. Estos componentes se seleccionan por fiabilidad al menor coste, pero un diseñador experimentado también sopesará la criticidad de servicio de cada pieza.
El esquema siguiente ilustra el sistema de distribución de agua para una gran fábrica de papel con tres líneas de operación independientes.
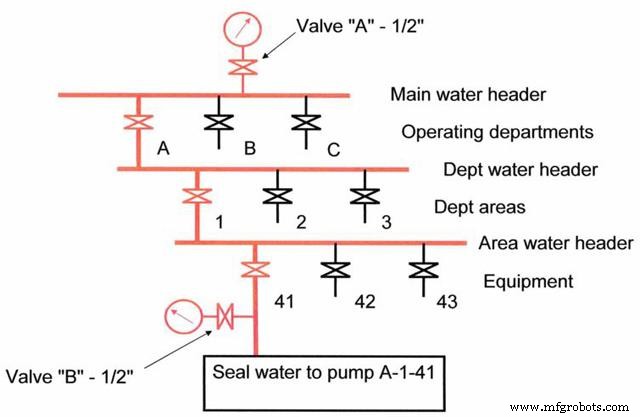
Las válvulas A y B operan bajo condiciones idénticas (agua fría a presión y temperatura similares). Si falla la válvula B, puede bastar una parada localizada —o ninguna. Si falla la válvula A, se requiere una parada de toda la planta para su reemplazo. En consecuencia, la válvula B puede ser una válvula industrial estándar, mientras que la válvula A debería ser de la máxima calidad que el presupuesto permita.
Del mismo modo, las válvulas de aislamiento de cabecera principal, que requieren una parada mayor de planta para acceso de mantenimiento, deberían ser de máxima calidad. Rara vez se cierran, y su contexto operativo justifica una clasificación de criticidad de 1 en la escala anterior.
En conclusión, la criticidad es esencial considerarla durante el diseño y al establecer prioridades de trabajo. Sin embargo, para equipos experimentados de mantenimiento y operaciones, una clasificación en el registro del equipo puede ofrecer valor limitado. Estas clasificaciones proporcionan orientación útil para personal no involucrado directamente en operaciones diarias —como compras y personal de almacén— mientras que operadores experimentados confían en su conocimiento y juicio.
Mantenimiento y reparación de equipos
- Desbloqueando valor en tiempo real con mantenimiento predictivo
- Descubrir el verdadero valor de una adquisición de planta
- Actualización selectiva: cómo las empresas líderes reducen las tendencias de fallo
- Por qué la Fiabilidad como Servicio (RaaS) impulsa el mantenimiento predictivo más inteligente
- La Evolución de los Tornos de Mandrinar: De Herramientas Manuales del Siglo XVIII a Precisión CNC Moderna
- Las Mejores Marcas de Máquinas CNC para Precisión y Fiabilidad
- El Legado del Torno: Del Antiguo Egipto a la Manufactura Moderna
- Fresadoras 101: Guía Completa sobre su Función, Componentes y Usos
- Cómo Detectar y Prevenir Fallas de Máquinas: Aumente Productividad y Ahorre Costos
- Desbloquear el valor de los datos IoT: Estrategias seguras y basadas en insights
- Por qué las mediciones analógicas impulsan el rendimiento de la planta