



Domine el Procesamiento por Electroerosión por Hilo: 6 Pasos Clave
No todo puede hacerse con procesamiento por electroerosión por hilo. Analice y revise los dibujos de procesamiento. Según el equipo existente, considere la viabilidad de este método. El procesamiento no puede lograrse en las siguientes situaciones:
La ranura estrecha es menor que el diámetro del hilo electrodo más el espacio de descarga. El ángulo interno del patrón no permite radio R o el radio R requerido es menor que el diámetro del hilo electrodo. Piezas de materiales no conductores. Piezas cuyo espesor supera el vano del bastidor del hilo. La longitud de procesamiento supera la carrera efectiva del carro X e Y de la máquina herramienta, y la pieza requiere alta precisión.
Bajo la condición de cumplir con el procesamiento por electroerosión por hilo, según los requisitos de mecanizado de las piezas, como calidad superficial y precisión dimensional, es necesario decidir si elegir proceso de electroerosión por hilo de media velocidad o de baja velocidad. Para piezas con alta precisión dimensional y buena rugosidad superficial, se deben usar máquinas de corte por hilo de baja velocidad.
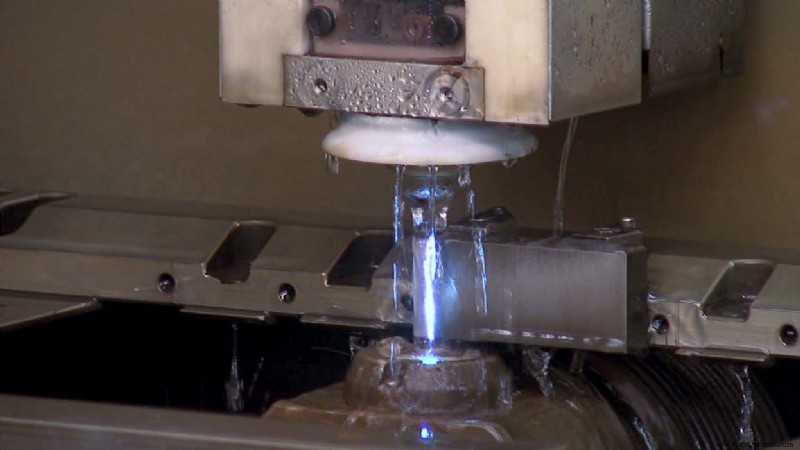
Procesamiento por Electroerosión por Hilo
1) Selección Razonable de Materiales de la Pieza
Para reducir la deformación de la pieza causada por electroerosión por hilo, se deben seleccionar materiales con buen comportamiento en forjado, buena permeabilidad y pequeña deformación por tratamiento térmico. El material de la pieza debe tratarse térmicamente según requisitos técnicos.
2) Procesamiento de Agujeros Roscados
Para el procesamiento de agujeros ciegos y algunos punzones, se necesitan procesar agujeros para el hilo antes del corte en línea. La posición del agujero roscado debe ser consistente con el punto de inicio de mecanizado especificado durante la programación.
3) Elegir el Tipo de Hilo Electrodo
La electroerosión por hilo de media velocidad generalmente usa hilo de molibdeno de 0,18 mm de diámetro; la de baja velocidad usa hilo de latón o galvanizado, etc. El diámetro del hilo electrodo puede basarse en requisitos de precisión. Intente elegir hilo con diámetro no menor a 0,2 mm para mayor velocidad de corte y reducir riesgo de rotura durante el procesamiento.
4) Sujeción y Corrección de la Pieza
Según la forma y tamaño de procesamiento, seleccione el método de sujeción adecuado para determinar la posición. Si los métodos de sujeción de piezas planas, rotativas y en bloque son diferentes, puede elegir dispositivos especiales o autodiseñados. Después de sujetar, debe corregirse. Generalmente, se verifica perpendicularidad y planicidad de la sujeción, y se corrige el paralelismo axial del plano de referencia de la pieza y la máquina.
5) Enhebrado y Tensado
Enrolle correctamente el hilo electrodo en cada parte del mecanismo de carrera para mantener el hilo con cierta tensión. Use métodos apropiados para corregir la verticalidad del hilo, como alineación con alineador, alineación por chispa, etc.
6) Posicionamiento del Hilo Electrodo
Antes del procesamiento, el hilo electrodo debe posicionarse con precisión en la coordenada de inicio del corte. Los métodos incluyen inspección visual, método de chispa y alineación automática. Las máquinas CNC de corte por hilo actuales tienen función de detección de contacto, con búsqueda automática de borde y centro. Tienen alta precisión y son muy convenientes. El método varía según la máquina.
Consejos para Electroerosión por Hilo
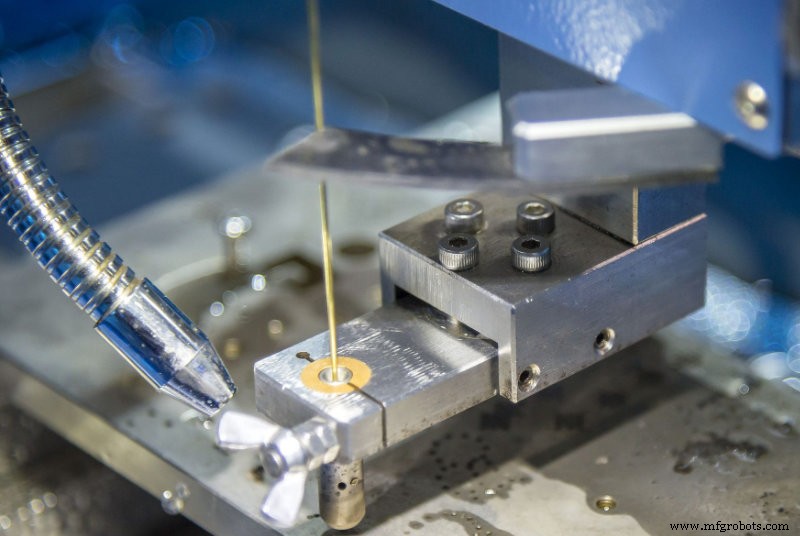
La programación WEDM es el foco de todo el proceso. La máquina procesa según el programa de control numérico. La corrección del programa afecta directamente la forma y precisión. La mayoría de la producción real usa programación automática.
Después de completar la programación y antes del corte formal, el programa CNC debe verificarse. El sistema de control de la máquina de electroerosión por hilo proporciona métodos de verificación. Los comunes son: uno es el método de inspección de dibujo, para verificar errores de sintaxis y conformidad con el contorno. El otro es el método de inspección de carrera en vacío, que verifica el procesamiento real, colisiones o interferencias, y si la carrera cumple requisitos, mediante simulación dinámica verificando completamente el programa y la ruta.
Para moldes de punzonado con alta precisión dimensional y pequeños espacios entre punzón y matriz, puede intentar cortar primero con lámina delgada para verificar precisión y espacios. Si no cumple, revise el programa a tiempo hasta que la verificación sea calificada. Durante el procesamiento, parámetros eléctricos y no eléctricos pueden ajustarse según el estado para mantener la mejor descarga. Después del corte formal, no retire la pieza apresuradamente, verifique si los puntos de coordenadas de inicio y fin son consistentes. Si hay problemas, tome medidas "correctivas" a tiempo.
Proceso de manufactura
- EDM de Hundimiento vs. EDM de Hilo: Diferencias Clave y Aplicaciones Prácticas
- Dominando el corte por hilo: Guía completa de EDM por hilo
- Por qué las máquinas de corte por hilo EDM ofrecen precisión y ahorro de costes
- Corte por Hilo CNC: Definición, Proceso y Aplicaciones
- Por Qué las Máquinas de Corte por Hilo EDM Son la Elección Líder de la Industria
- Cortadoras por hilo EDM de alta precisión: Tecnología y fiabilidad
- EDM por hilo en Taiwán: Perspectivas de precisión en la industria del metal
- Máquinas de Electroerosión por Hilo de Primera Categoría: Soluciones de Corte de Precisión desde Taiwán
- CNC Wire EDM: La Solución Definitiva de Mecanizado de Precisión para su Taller
- Cómo Elegir el Material del Hilo EDM: Importancia para la Precisión y el Rendimiento
- Corte por Hilo EDM Explicado: Cómo el Mecanizado por Descarga Eléctrica Realiza Cortes Precisos