



Factores clave que influyen en el coste, color y calidad del aluminio anodizado
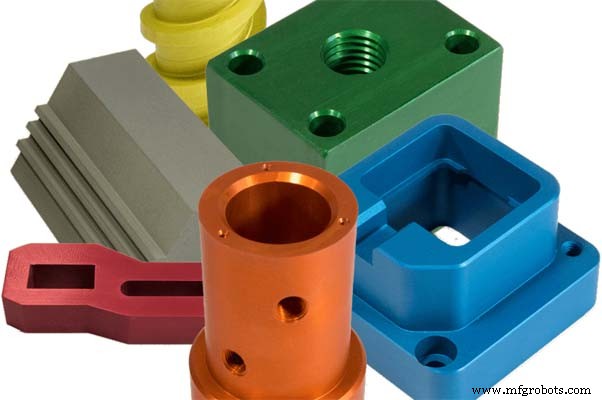
La anodización de aluminio es un proceso electroquímico que transforma la superficie en una capa de óxido decorativa, duradera, resistente a la corrosión y al desgaste. La alúmina no se aplica como recubrimiento o galvanoplastia, sino que se integra completamente con el sustrato de aluminio subyacente.
La pieza anodizada no se astilla ni pela fácilmente, y tiene una estructura porosa altamente ordenada, que permite procesamientos secundarios como coloreado. El color puede satisfacer diversas necesidades y personalizarse según número Pantone. (Más en: Todo sobre mecanizado de piezas de aluminio anodizado)
Las películas de óxido coloreadas electrolíticamente y de óxido duro se usan ampliamente, así que hoy analizaremos los factores que afectan coste, color y calidad de piezas de aluminio anodizado.
Factores que afectan el coste de la pieza de aluminio anodizado
Respecto al coste, aunque depende de requisitos, hay tres factores clave: espesor del recubrimiento, tamaño y forma de las piezas, y servicios adicionales requeridos.
Espesor del recubrimiento
Si el tipo de recubrimiento no requiere espesor específico, se considera "básico" y tiene el precio más bajo.
Controlar el espesor preciso afecta el coste. Si la especificación incluye límites superior e inferior, cuanto más estrecho el rango, mayor el coste. Por ejemplo, ±0.001" es más barato que el rango más estricto ±0.0001". El espesor máximo puede costar más por requerir tiempos de producción más largos.
Portapiezas (Rack)
El portapiezas es crítico para la calidad. Se usan portapiezas de aluminio o titanio comercial puro para contactos eléctricos. Si el trabajo no especifica requisitos, el fabricante usará el método más rentable para mayor rendimiento. Requisitos especiales pueden limitar el número de piezas por lote, aumentando el coste unitario.
El número de piezas anodizadas a la vez está limitado por la fuente de alimentación. La anodización se realiza a 15 o 30 amperios por pie cuadrado (ASF). Por tanto, hay un área superficial máxima procesable en cada ciclo.
Servicios adicionales
Los clientes suelen necesitar otros procesos para complementar la anodización. Estos servicios aumentan mano de obra y tiempo cuando requieren enmascaramiento simple o complejo o perforado. Añaden valor, pero también aumentan el coste total.
Factores que afectan el color de la pieza anodizada
Impurezas en el electrolito
El grado de coloración depende principalmente de la calidad de formación de la capa anódica. Por tanto, las impurezas influyen mucho en la película de óxido en solución de oxidación sulfúrica. Impurezas son principalmente iones metálicos: cobre, hierro, aluminio e impurezas orgánicas.
Iones de cobre
Se sustituyen y depositan en la superficie de la pieza, reduciendo porosidad de la capa anódica y disminuyendo transparencia, resistencia a corrosión y aislamiento eléctrico. El contenido no debe exceder 0.02 g/L.
Iones de cloruro
Provienen de agua de grifo o refrigeración. Contenido debe ser < 0.2 g/L. De lo contrario, la capa será rugosa y porosa, corroyendo la superficie (ruptura) en casos graves.
Iones de aluminio
Aumentan gradualmente en el electrolito. Cuando > 25 g/L, la conductividad disminuye, la pieza muestra manchas blancas puntiformes o en bloques, y la capacidad de adsorción de la película disminuye, dificultando el coloreado.
Iones de hierro
No deben exceder 0.2 g/L, de lo contrario aparecen rayas y manchas oscuras.
Impurezas orgánicas
Obstaculizan la formación de la capa anódica. Tras absorber aceite, causan color desigual y manchas.
Eliminación de grasa
Debe eliminarse completamente la grasa antes del coloreado para evitar manchas blancas evidentes en la película, que dificultarían el coloreado.
Concentración del electrolito
Si la concentración de sal de estaño es demasiado baja, el coloreado es lento. Si > 25 g/L, es rápido pero difícil de controlar, y la diferencia de color suele ser grande.
Temperatura de coloreado
Influye mucho en el efecto. Temperatura normal: 15°C. Si < 15°C, el coloreado se ralentiza; si demasiado alta, aparece niebla en la superficie de la película, enturbiando el baño.
Tiempo de coloreado
Afecta directamente calidad y resistencia del color: tiempo corto, color se desvanece fácil; tiempo largo, color más oscuro y brillante, pero superficie se raya fácil.
Voltaje de coloreado
Voltaje bajo: coloreado lento, cambio lento, tono desigual probable. Voltaje alto: coloreado rápido, película coloreada se pela fácil.
Otros factores
Tanto en anodización como coloreado electrolítico, deben añadirse aditivos y estabilizantes basados en surfactantes para estabilizar velocidad y espesor de formación, inhibir disolución de la capa anódica y mejorar uniformidad del color.
Además, pH, calidad del agua y materiales del tanque afectan la calidad. Solo asegurando parámetros en rango de control se garantiza la calidad de la capa anódica coloreada.
Factores que afectan la calidad de la pieza anodizada
Abastecimiento de materiales
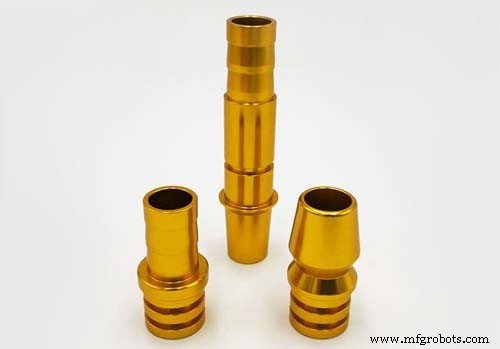
La aleación de aluminio determina el efecto final de anodizado desde múltiples ángulos. Cada compuesto tiene estructura alternativa de composición, algunos particularmente efectivos, otros no. Por ejemplo, el aluminio 6061 se ha vuelto una de las aleaciones más populares para plantas de mecanizado y fabricantes por su calidad, integridad superficial, protección ambiental y mecanizabilidad.
Tras seleccionar la aleación adecuada, se deben usar piezas similares en toda la actividad. Puede haber múltiples tipos en inventario del proveedor. La calidad del inventario (primario y secundario) y su método de producción o descarga afectarán el producto final tras anodización.
Tratamiento superficial
La anodización no es como otros acabados, porque encuentra sustratos de aluminio durante la preparación, similar a mejoras de película fina. Por tanto, debe considerarse enviar cada pieza con superficie lista para anodizar. Tratamiento y mantenimiento legales de componentes en el taller aseguran resultados predecibles.
La química es esencial
Una de las partes básicas para obtener resultados fiables y de alta calidad es controlar estrictamente la ciencia de cada celda. El método tiene muchos pasos: limpieza, pretratamiento (grabado), anodizado, sombreado (excepto transparencia), sellado, y varios enjuagues entre pasos.
Controles que deben mantenerse: pH, concentración, temperatura y tiempo. El proveedor especifica rangos, pero es importante que cada anodizador realice su propia investigación y pruebas para encontrar el rango ideal. Esto es posible con software de gestión química y consultas a proveedores.
Control del tanque de anodización
La verdadera tecnología requiere mantener diversos controles en el tanque con objetivo final de asegurar recubrimiento estable y de alta calidad. Además de químicos (actualmente especificados), ajustes regulares a la fuente de alimentación (rectificador) son esenciales.
El tiempo, temperatura, agitación y calidad del cátodo en el tanque también pueden ser factores críticos y afectar el efecto final del recubrimiento durante la anodización.
¡Obtenga productos fiables diseñados con altos estándares de calidad! SANS es una empresa de fabricación CNC y fabricación de piezas metálicas, incluyendo servicios de mecanizado CNC, fresado CNC, torneado CNC, EDM y ensamblaje. Envíenos correo a info@sansmachining.com para cotización gratuita de sus proyectos.
Proceso de manufactura
- Electrodepositado vs. Anodizado: Diferencias clave para tratamientos superficiales metálicos
- Factores Esenciales para Operaciones de Punzonado Exitosas y Seguras
- Factores Clave que Influyen en la Calidad del Punzonado Metálico
- Factores Críticos que Influyen en el Rendimiento del Rectificado Superficial
- Factores Clave que Extienden la Vida de la Herramienta en Mecanizado de Aceros al Carbono y Aleados
- Factores que Influyen en Costos de Mecanizado CNC: Lo que Debe Saber
- Factores Clave que Influyen en Plazos y Costes del Prototipado Rápido
- Cómo se Determinan los Precios de Corte Láser – Una Guía Clara
- Cuatro factores clave que influyen en la calidad del aire de instrumentación
- Factores Clave que Impulsan los Costos de Fabricación de Metales — Guía Práctica
- Entendiendo el precio de la fibra de carbono: factores clave y tendencias de coste