



Guía esencial de tecnología de taladrado para fabricación
Como la herramienta más común en mecanizado de orificios, las brocas se usan ampliamente en fabricación mecánica. Especialmente para procesamiento de dispositivos de refrigeración, tubos de equipos de generación, generadores de vapor y otras piezas, la aplicación es particularmente extensa e importante.
Características del taladrado
La broca suele tener dos filos principales, y durante el mecanizado realiza corte mientras rota. El ángulo de ataque aumenta desde el eje central hacia el borde exterior. La velocidad de corte es mayor cerca del círculo exterior, y disminuye hacia el centro, siendo cero en el centro de rotación. El filo de cincel está cerca del eje central, el ángulo de ataque secundario es grande, no hay espacio para viruta, y la velocidad es baja, produciendo gran resistencia axial. Si el filo de cincel se afila a tipo A o C según DIN1414, y el filo cerca del eje tiene ángulo de ataque positivo, se reduce la resistencia y mejora significativamente el rendimiento de corte.
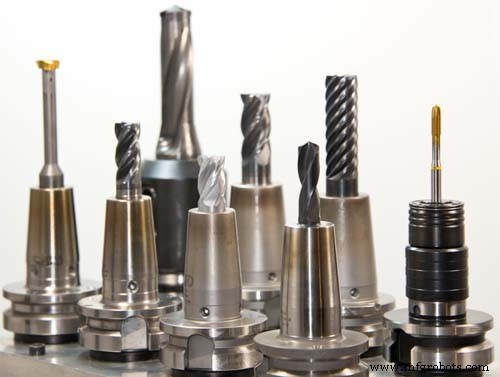
Según forma, material, estructura y función de la pieza, las brocas se dividen en muchos tipos: brocas de acero rápido (espiral, agrupada, plana), brocas de metal duro integral, brocas de agujero somero con plaquitas intercambiables, brocas de agujero profundo, brocas de anidamiento y brocas de punta intercambiable, etc.
Rotura y evacuación de virutas
El corte de la broca se realiza en un orificio estrecho, y las virutas deben evacuarse por la ranura. Por tanto, la forma de virutas influye mucho en el rendimiento. Formas comunes: virutas laminares, tubulares, aciculares, espirales cónicas, en banda, en abanico, en polvo, etc.
Cuando la forma de viruta es inadecuada, ocurren problemas:
① Virutas finas bloquean la ranura, afectan precisión, reducen vida de la broca, e incluso la rompen (virutas en polvo, en abanico).
② Virutas largas se enrollan en la broca, obstaculizan operación, causan rotura o impiden entrada de fluido de corte (virutas espirales, en banda).
Cómo solucionar forma inadecuada de viruta:
① Métodos como aumentar avance, avance intermitente, afilar filo de cincel, e instalar rompevirutas pueden usarse solos o combinados para mejorar rotura y evacuación, eliminando problemas.
② Use brocas rompevirutas profesionales. Por ejemplo: añadir rompevirutas diseñado en la ranura rompe las virutas en trozos más fáciles de limpiar. Los desechos se eliminan suavemente por la ranura sin bloquearse. Por tanto, la nueva broca rompevirutas tiene efecto de corte mucho más suave que las tradicionales.
Al mismo tiempo, las virutas cortas facilitan el flujo de refrigerante a la punta, mejorando disipación de calor y rendimiento. Y como el rompevirutas penetra toda la ranura, mantiene forma y función tras reafilados repetidos. Además, este diseño refuerza la rigidez del cuerpo y aumenta significativamente el número de orificios antes de un reafilado.
Precisión del taladrado
La precisión del orificio se compone de factores como tamaño, precisión de posición, coaxialidad, redondez, rugosidad y rebabas.
Factores que afectan la precisión durante el taladrado:
① Precisión de sujeción y condiciones de corte: portaherramientas, velocidad de corte, avance, fluido de corte, etc.
② Tamaño y forma de la broca: longitud, forma del filo, forma del alma.
③ Forma de la pieza: forma del lado del orificio, forma del orificio, espesor, estado de sujeción.
Rebarba (Reaming)
El agrandamiento es causado por la vibración de la broca. El balanceo del portaherramientas influye mucho en el diámetro y precisión de posición, por lo que si está muy desgastado, debe reemplazarse. Al taladrar orificios pequeños, es difícil medir y ajustar el balanceo, por lo que es mejor usar broca de mango grueso y filo pequeño con buena coaxialidad. Al usar broca reafilada, la causa de menor precisión es mostly asimetría de la forma posterior. Controlar la diferencia de altura del filo suprime eficazmente el corte y agrandamiento.
Redondez del orificio
Por vibración de la broca, el orificio tiende a ser poligonal, apareciendo líneas tipo rifle en la pared. Polígonos comunes: triángulos o pentágonos. La causa del orificio triangular es que la broca tiene dos centros de rotación. Vibran a frecuencia de 600 intercambios cada 600. La causa principal es resistencia de corte desequilibrada. Al rotar una vuelta, la redondez no es bien, la resistencia se desequilibra en la segunda vuelta, y la vibración se repite con fase desplazada, creando líneas tipo rifle. Al alcanzar cierta profundidad, la fricción entre el filo y la pared aumenta, la vibración se atenúa, la línea desaparece, y la redondez mejora. Este orificio es embudo en sección longitudinal. Por la misma razón, pueden aparecer orificios pentagonales y heptagonales. Para eliminar esto, además de controlar vibración del portaherramientas, diferencia de altura del filo, asimetría posterior y forma del filo, aumente rigidez, avance por vuelta, ángulo de salida, y mejore medidas como afilado del filo.
Taladrado en superficies inclinadas y curvas
Cuando la superficie de corte o taladrado es inclinada, curva o escalonada, la precisión de posicionamiento es mala. La broca usa corte radial unilateral, reduciendo vida de la herramienta.
Para mejorar precisión de posicionamiento:
- Taladre primero orificio de centrado;
- Frese el asiento con fresa de extremo;
- Elija brocas con buena penetración y rigidez;
- Reduzca velocidad de avance.
Tratamiento de rebabas
Durante el taladrado, aparecen rebabas en entrada y salida, especialmente en materiales tenaces y chapas finas. La razón: cuando la broca va a atravesar, ocurre deformación plástica. El triángulo que debería cortar el filo cerca del borde exterior se deforma hacia fuera por fuerza axial, y se dobla en el borde exterior bajo acción del chaflán y filo, enrollándose para formar rizo o rebaba.
Condiciones de procesamiento para taladrado
En catálogos generales de brocas hay "tabla de referencia de parámetros básicos de corte" por materiales. Los usuarios pueden referirse a los parámetros para seleccionar condiciones. Si la selección es adecuada debe juzgarse mediante prueba, basándose en precisión, eficiencia y vida de la broca.
1. Vida de la broca y eficiencia de procesamiento
Bajo premisa de cumplir requisitos técnicos, si la broca se usa correctamente debe medirse según vida y eficiencia. Índice de vida: distancia de corte; índice de eficiencia: velocidad de avance. Para brocas de acero rápido, la vida se ve muy afectada por velocidad de rotación y menos por avance por vuelta. Por tanto, la eficiencia puede mejorarse aumentando avance por vuelta asegurando vida larga. Pero si el avance es demasiado grande, las virutas engrosan y dificultan rotura. Determine rango de avance para rotura suave mediante prueba. Para brocas de metal duro, el filo tiene chaflán mayor en dirección de ángulo de ataque negativo, y el rango opcional de avance es menor que en acero rápido. Si se excede, la vida se reduce. Como la resistencia al calor del metal duro es mayor, la velocidad afecta poco la vida. Por tanto, aumentar velocidad puede mejorar eficiencia asegurando vida.
2. Uso razonable de fluido de corte
El corte se realiza en orificio estrecho. Por tanto, tipo de fluido y método de inyección influyen mucho en vida y precisión. Fluidos: solubles en agua y no solubles. No solubles: buena lubricidad, mojabilidad, antiadherencia y antióxido. Solubles: buen enfriamiento, sin humo ni inflamabilidad. Por protección ambiental, el uso de solubles ha aumentado. Pero si la dilución es inadecuada o el fluido se degrada, acorta mucho la vida, así que cuidado. Sea cual sea, el fluido debe llegar plenamente al punto de corte. Al mismo tiempo, caudal, presión, número de boquillas y métodos de refrigeración (interno/externo) deben controlarse estrictamente.
Reafilado de la broca
Criterio para reafilar
El criterio es:
- Cantidad de desgaste en filo, filo de cincel y filo de tierra.
- Precisión dimensional y rugosidad del orificio procesado.
- Color y forma de virutas.
- Resistencia de corte (valores indirectos: corriente de husillo, ruido, vibración).
- Cantidad de mecanizado, etc.
En uso real, deben determinarse criterios precisos y convenientes según condiciones específicas. Si se usa desgaste como criterio, busque el mejor período de reafilado económico. Como las partes principales son el posterior y el filo de cincel, si el desgaste es demasiado grande, el filo gasta más tiempo, la cantidad de rectificado es grande, y el número de reafilados se reduce (vida total = vida tras reafilado × reafilados disponibles), acortando la vida total. Al usar precisión dimensional como criterio, use calibre de columna o límite para verificar corte y agrandamiento, irregularidad, etc., una vez superado el valor de control, reafile inmediatamente. Al usar resistencia de corte, métodos como parada automática al superar límite (corriente de husillo). Al usar gestión por cantidad de mecanizado, integre lo anterior para establecer criterio.
Método de afilado
Al reafilar, es mejor usar máquina especial para afilar brocas o rectificadora universal de herramientas, muy importante para asegurar vida y precisión. Si el tipo original está en buen estado, puede reafilarse como original; si es defectuoso, la forma posterior puede mejorarse y el filo de cincel afilarse según propósito.
Atención al afilar:
- Evite sobrecalentamiento y reduzca dureza.
- Elimine completamente daños (especialmente en borde del filo).
- El tipo de broca debe ser simétrico.
- No dañe el filo durante el afilado, elimine rebabas tras afilar.
- Para brocas de metal duro, la forma de afilado influye mucho en el rendimiento. La forma de fábrica es la mejor obtenida por diseño científico y pruebas. Por tanto, mantenga generalmente la forma original al reafilar.
Proceso de manufactura
- ¿Qué es el Mecanizado VMC? Guía Experta de Centros de Mecanizado Vertical
- Taladro de Columna de Banco: Precisión Imprescindible para tus Proyectos DIY
- Componentes Esenciales de una Taladradora: Visión General Completa
- Ericsson Acelera la Adopción del 5G en Fabricación: Impulsando Eficiencia e Innovación
- Soluciones 5G de Ericsson impulsan transformación digital manufacturera
- Inversiones en Tecnología Manufacturera Post-Pandemia: Aprovechando Oportunidades de Crecimiento
- Domine el control de viruta: 8 consejos de expertos para taladrado más limpio y seguro
- Entendiendo los PCB: Visión General Completa
- Centros de Mecanizado CNC Avanzados: Precisión para Aeroespacial y Más Allá
- De Prototipos a Producción: Mecanizado CNC de Precisión para Piezas Pequeñas
- Fabricación por Contrato Optimizada con Automatización CNC Avanzada