



5 técnicas probadas para garantizar la precisión de los utillajes
Dudas en el diseño de utillajes
- No saber cómo fabricar el utillaje diseñado.
- La precisión de posición y dimensional propuesta en el dibujo, qué medios asegurar su realización.
- El utillaje se fabrica en pieza única, y la rutina de diseño según productos convencionales trae problemas infinitos a la precisión.
- El método de garantía de precisión es la solución principal al problema de diseño de utillajes.
Particularidad del proceso de fabricación de utillajes
El propósito principal de usar utillajes: asegurar la precisión dimensional (forma) y de posición de piezas mecanizadas.
Factores de precisión de fabricación de pieza: además de factores de máquina y herramienta, los utillajes de máquina deben cumplir requisitos de precisión de diseño.
Proceso tradicional: la gran mayoría aún usa método de ajuste por ensamblaje. Este proceso es como fabricación mecánica ordinaria: todas las piezas se fabrican según dibujo y luego se ensamblan. La precisión final depende de intentar ajustar o rectificar la posición o dimensión de un componente para lograrla.
Desventajas del método tradicional: desde la perspectiva práctica, es difícil cumplir diversos requisitos de tolerancia dimensional y de forma del dibujo de ensamblaje.
Por tanto, para asegurar la precisión de fabricación de utillajes, deben adoptarse métodos de proceso especiales. Las siguientes 5 técnicas aseguran la precisión de utillajes.
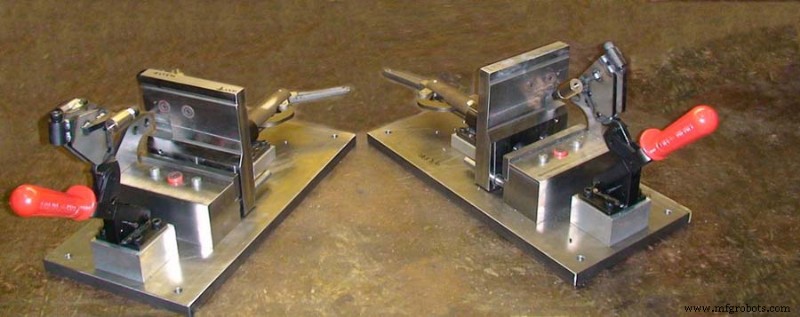
1. Método de procesamiento en grupo
Definición del método:
Se refiere a procesar los mismos elementos estructurales en múltiples elementos simultáneamente al procesar elementos del utillaje. Estos elementos suelen ser dimensión geométrica o forma de sección transversal, y la posición relativa entre ellos. Las mismas condiciones de procesamiento facilitan garantizar la calidad e intercambiabilidad de componentes, mejorando la precisión global de fabricación.
Clasificación del método:
Según diferentes métodos de fabricación, el procesamiento en grupo se divide en dos métodos específicos: "procesamiento por pares" y "procesamiento por espejo".
Procesamiento por pares:
Significa que todos los componentes emparejados en el utillaje se procesan en pares mediante "rectificado combinado", "mandrinado combinado", "taladrado combinado", "trenzado combinado", etc., para eliminar errores dimensionales y de posición entre piezas.
Aplicación práctica: preparación de pasadores de posicionamiento, mandrinado de guías, rectificado de bloques de contorno, etc.
Método de procesamiento por espejo:
Se refiere a componentes con estructura simétrica, delimitados por el plano de simetría, se procesa primero el doble de longitud, se añade pieza con margen equivalente, luego se corta por el plano de simetría, y tras procesar, se combinan dos piezas simétricas usando el principio de imagen especular para eliminar errores de simetría.
Caso
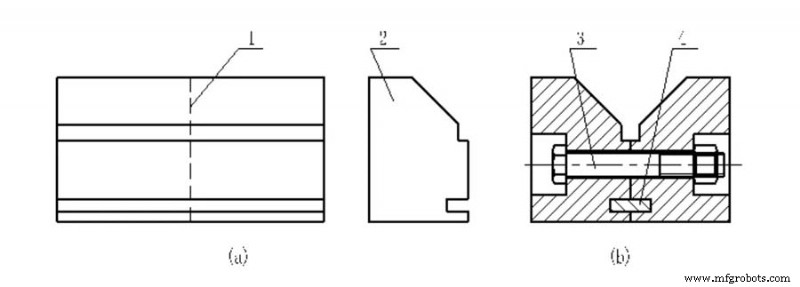
En el diseño funcional del bloque de posicionamiento en V, tiene función de centrado automático, y la precisión de simetría de las dos superficies de trabajo inclinadas es muy alta. El método tradicional de fabricación del bloque en V es generalmente integral. El acabado final de las dos superficies inclinadas suele hacerse en rectificadora usando un dispositivo sinusoidal de precisión e imán guía en V. Pero este método es difícil para asegurar que la simetría en V alcance el estado ideal.
Aplicación práctica:
Al usar el método de imagen especular, primero haga el bloque en V en semielaborado monómero como en Figura (a), córtelo por el plano de simetría, procese el orificio de tornillo, y luego use la orientación como en Figura (b). La chaveta y el tornillo de unión se ensamblan en un bloque en V combinado.
Características del proceso:
No se requieren máquinas de alta precisión, solo con máquinas ordinarias, la simetría del bloque en V puede alcanzar muy alta precisión.
Uso principal:
Usado en fabricación de elementos de utillaje con estructura simétrica o múltiples piezas repetitivas.
2. Método de procesamiento in situ (Clinical Processing)
Definición:
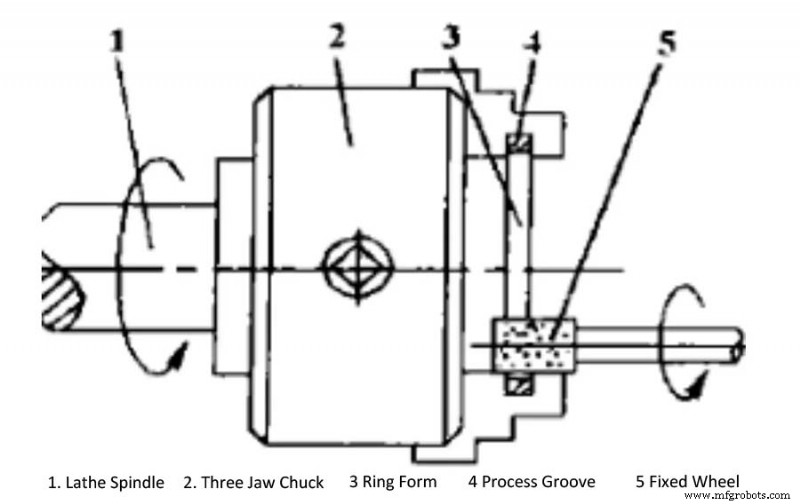
Usa la función de corte de la máquina del utillaje para cortar otra parte y eliminar el error de posición entre ellas, asegurando que cada parte ocupe la posición ideal, mejorando la precisión de fabricación del centro.
Características del proceso:
Usa la máquina del utillaje para realizar el procesamiento final y asegurar la precisión.
Uso principal:
Usado en el proceso de mecanizado del elemento de posicionamiento del utillaje y para asegurar la precisión final de la máquina en el ensamblaje.
Aplicación típica:
Rectificadora rectificando eje cilíndrico tipo utillaje y utillaje de superficie interior, mandril de torno, mesa de fresadora, electroimán de rectificadora plana.
Ventajas tecnológicas:
Elimina errores de fabricación, ensamblaje e instalación de utillajes, obteniendo precisión extremadamente alta.
Condiciones de uso:
Método in situ, solo máquinas con condiciones de procesamiento in situ pueden usarse.
Diseño de patrón:
Cuando el diseñador requiere este método, debe anotarse en el dibujo general del utillaje: "reservar margen de acabado según tamaño del patrón para procesamiento final en la máquina".
3. Método de alineación y fijación
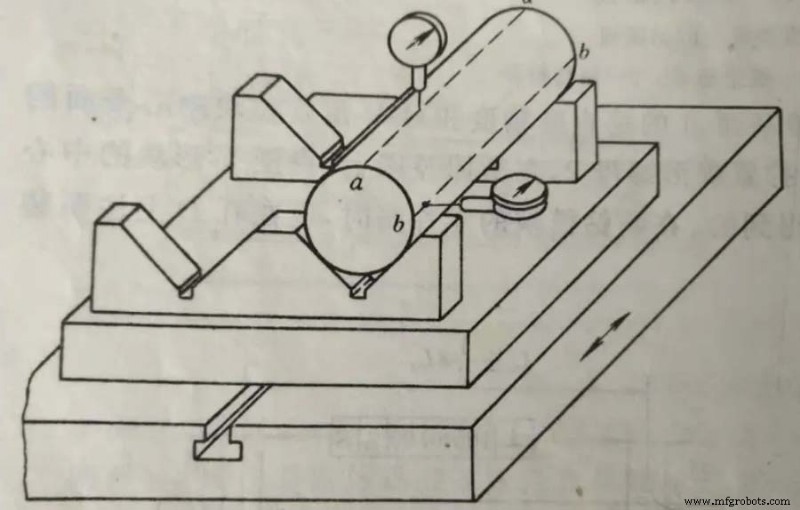
El método de alinear primero y luego fijar suele usar herramientas de medición generales.
Ejemplo de aplicación:
Bloque de posicionamiento en V alineado y fijado, la chaveta direccional, ranura de posicionamiento y montaje de tornillo en el bloque fijo en V ya procesados.
Proceso del método:
Use comparador para alinear la generatriz superior y la de medición del mandril, y haga el mandril paralelo a la superficie de la chaveta direccional (lado de ranura T) y al plano de referencia de instalación del utillaje. El proceso requiere ajuste y rectificado repetidos. Tras alineación, apriete tornillos, taladre orificios de pasadores de fijación y coloque los pasadores.
Características del proceso:
La precisión de alineación depende del nivel de habilidad de los trabajadores, precisión de herramientas de medición y precisión de la referencia de medición.
4. Método de referencia de transición
En el diseño de utillajes a menudo se encuentran orificios oblicuos y superficies inclinadas con requisitos altos. Por limitaciones de equipos, los orificios y superficies inclinadas deben colocarse en posición vertical u horizontal para facilitar el procesamiento.
Por dificultad de tecnología de medición, es imposible medir y controlar directamente su tamaño durante el procesamiento. Por tanto, es necesario establecer el orificio de referencia de proceso como referencia de transición para convertir estos tamaños que necesitan control en tamaños de proceso que puedan medirse o controlarse directamente.
Mediante el control del tamaño de proceso transformado, se garantizan indirectamente los requisitos de tamaño de diseño de la pieza. Este método se llama método de referencia de transición, y se ha usado ampliamente en la práctica de fabricación de utillajes.
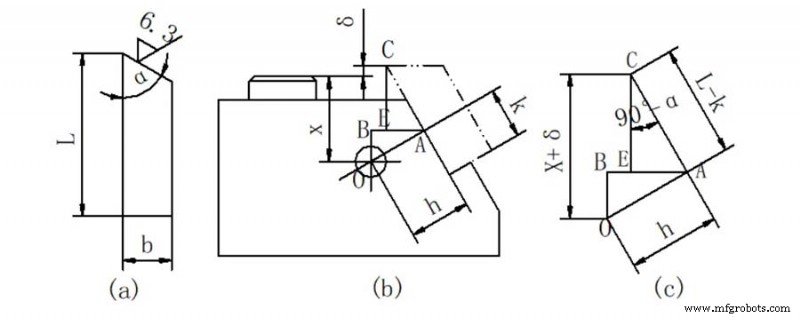
Como se muestra, bajo la premisa de asegurar dimensiones h y K, basta con asegurar la superficie de trabajo del bloque de herramienta al eje X del orificio de referencia O, para garantizar los requisitos de la dimensión larga L.
Además, al procesar grandes matrices de mandrinado en mandrinadora, tomar el orificio de referencia de proceso como referencia de transición es un método efectivo usado a menudo.
Con este método, tras ensamblar la matriz como conjunto, se pueden procesar guías con alta precisión coaxial desde ambos extremos secuencialmente. Tras mandrinar guías en un extremo con cabezal horizontal, use cabezal vertical para mandrinal dos orificios de referencia en los dos extremos. El centro del orificio debe intersectar perpendicularmente la línea central de la guía procesada.
La matriz se gira, se ensambla pasador cilíndrico de proceso en orificio de referencia, comparador en cabezal vertical, mueve viga adelante/atrás para corregir posición central del pasador en ambos extremos. Tras calibrar y fijar, se procesa guía en plantilla final. Como el utillaje se procesa tras ensamblarse como conjunto, este método asegura alta coaxialidad.
5. Método de procesamiento por ensamblaje
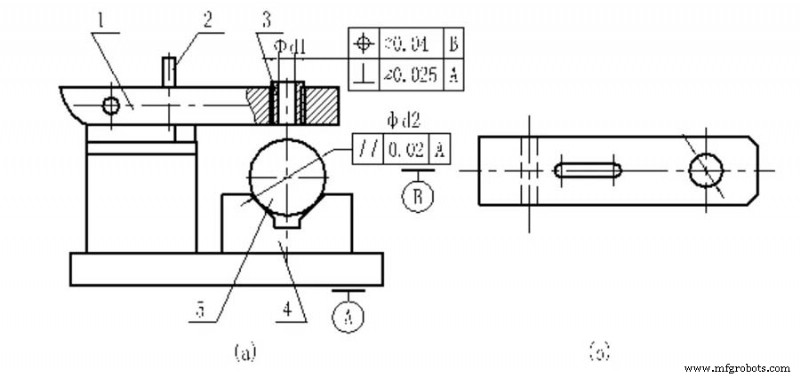
Requisitos de diseño:
Perpendicularidad del eje central del orificio interior φd1 de la casquillo de taladro al plano de referencia de instalación A, y precisión de posición del plano central del bloque de posicionamiento en V.
Proceso de fabricación:
En mandrinadora de coordenadas, alinee el plano central del bloque en V, apriete tuerca mariposa tras ensamblaje, y mandrine el orificio inferior del casquillo en la plantilla de taladro.
Características del proceso:
Basándose en la precisión de la mandrinadora de coordenadas, se garantiza directamente la precisión de posición requerida por el utillaje. Es el método más efectivo para asegurar la perpendicularidad del eje central del casquillo y el plano de referencia de instalación. El orificio inferior del casquillo guía de utillajes de taladro y mandrinado se procesa por este método.
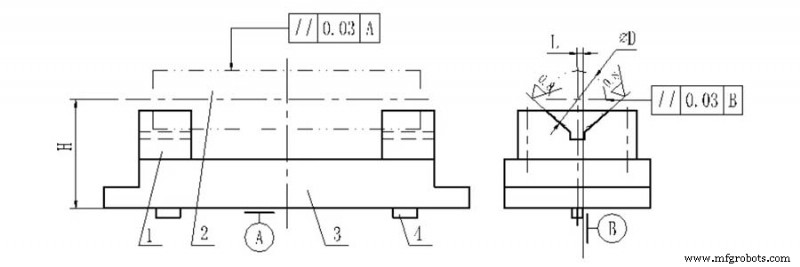
Requisitos de diseño:
La posición de los dos bloques en V se determina por dimensión de altura H y horizontal L, y los lados de las dos chavetas direccionales representados por referencia B. El diseño requiere que las superficies de posicionamiento de los dos bloques en V estén en contacto total con la pieza, asegurando los dos requisitos de paralelismo.
Proceso:
Para asegurar paralelismo de H, L y los dos, al fabricar el utillaje, primero haga los dos bloques en V en bisel, deje suficiente semielaborado con margen de rectificado, y ensamble el bloque en V al cuerpo del utillaje. El pasador cónico fija tanto el bloque en V como el cuerpo.
En rectificadora de herramientas o de rieles, usando A y B como referencia de posicionamiento, rectifique la superficie inclinada 90° del bloque en V para cumplir requisitos de H, L y dos tolerancias de paralelismo.
Notas
- Al aplicar el método de procesamiento por ensamblaje para diseño y fabricación, debe conocer las características del proceso y cumplir requisitos en diseño estructural, marcado de tolerancias, procesamiento de componentes y formulación de condiciones técnicas.
- Comparado con diseño tradicional, los utillajes fabricados por método de ensamblaje tienen gran diferencia en diseño de patrones. Debe haber cuatro patrones: dibujos de ensamblaje del utillaje, dibujos de estructura guía (casquillos de taladro, mandrinado), dibujos de pre-ensamblaje de elementos guía (semielaborados), mecanismo de sujeción y detalles.
- El propósito de usar estos cuatro patrones simultáneamente es evitar que el departamento de fabricación siga usando líneas de proceso de fabricación de piezas, ensamblaje de componentes y ajuste de precisión, lo que puede guiar y restringir todo el proceso de fabricación.
Proceso de manufactura
- Top 5 Marcas Equipos Construcción que Todo Contratista Debe Conocer
- Utillajes (Jigs) y Fijaciones (Fixtures): Función, Ventajas y Diferencias Clave
- Mecanizado de Precisión: Técnicas Comprobadas para Lograr Precisión en Piezas de Trabajo
- Celebrando cinco años de innovación: Nuestro viaje e historias de éxito de clientes
- Entendiendo la Programación de Robots: Métodos Explicados
- Dominar la preparación para emergencias en almacenes: Una guía completa
- Plantilla (Jig) vs. Utillaje (Fixture): Diferencias Clave para la Excelencia en Fabricación
- Guía experta para crear utillajes CNC avanzados para piezas complejas
- Guía completa de fijaciones CNC: funciones, tipos y mejores prácticas
- Plantilla vs. Utillaje en Mecanizado CNC: Diferencias Esenciales y Usos Prácticos
- Maximizando rendimiento de máquinas de estado Qt