



Selección de la herramienta de corte ideal para diversos materiales mecanizados
En mecanizado, la elección de herramientas es una tecnología. Sabemos que el rendimiento de corte depende a menudo del material de la parte de corte, la estructura de la herramienta y el material geométrico. Lo que afecta la vida de la herramienta, eficiencia, calidad y coste es el material de la propia herramienta y el de la pieza trabajada.
Por tanto, seleccionar herramientas adecuadas para mecanizar piezas de diferentes materiales no solo mejora eficiencia y calidad, sino que también alarga la vida de la herramienta y reduce costes.
Actualmente, hay seis materiales principales para herramientas: diamante, PCBN, cerámica, recubiertas, metal duro y acero rápido. Veamos para qué materiales son adecuadas cada una.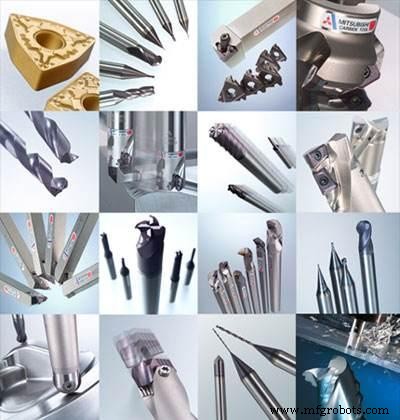
Herramienta de diamante
Se dividen en: diamante natural, PCD y CVD.
Se usan mayormente para corte fino y mandrinado de metales no ferrosos y no metálicos a altas velocidades. Adecuadas para procesar diversos no metales resistentes al desgaste y metales no ferrosos resistentes. Desventaja: mala estabilidad térmica. Cuando la temperatura supera 700-800°C, pierde dureza completamente. Además, no son adecuadas para metales ferrosos, porque el diamante (carbono) interactúa con átomos de hierro a alta temperatura, transformando carbono en grafito, dañando la herramienta.
Herramienta PCBN
Se dividen en plaquetas PCBN integrales y compuestas sinterizadas con metal duro.
Adecuadas para acabado de materiales difíciles: aceros endurecidos, fundición dura, superaleaciones, metales duros, materiales con pulverización superficial. Precisión hasta IT5 (orificios IT6), rugosidad Ra 1.25-0.20 µm. PCBN tiene mala tenacidad y resistencia a flexión. Por tanto, no son adecuadas para desbaste a baja velocidad y grandes cargas de impacto. Tampoco para materiales de alta plasticidad (aleaciones de Al, Cu, Ni, aceros alta plasticidad) porque producen reborde adherido grave, deteriorando la superficie.
Herramienta cerámica
Materiales cerámicos se dividen en: cerámicas base alúmina, base nitruro de silicio, y compuestas nitruro de silicio-alúmina.
La cerámica es uno de los materiales principales para acabado y semiacabado a alta velocidad. Adecuadas para fundición (gris, nodular, maleable, enfriada, alta aleación resistente) y aceros (estructura carbono, aleación, alta resistencia, alto manganeso, templados), también aleaciones de Cu, grafito, plásticos de ingeniería y compuestos. Tienen baja resistencia a flexión y mala tenacidad al impacto. No adecuadas para corte a baja velocidad y cargas de impacto.
Herramienta recubierta
Según método de recubrimiento: CVD y PVD. Según sustrato: metal duro, acero rápido, cerámica y superduros. Según naturaleza: recubrimientos duros y blandos. También hay nano-recubrimientos populares.
Las herramientas recubiertas tienen gran potencial en CNC y serán la variedad más importante en el futuro. La tecnología se ha aplicado a fresas, escariadores, brocas, herramientas compuestas, cortadores de engranajes, formadores, afeitadores, brocas de forma y plaquitas indexables para satisfacer necesidades de corte de alta velocidad de aceros, fundición, superaleaciones y metales no ferrosos. A medida que aumenta el espesor, la vida aumenta, pero al alcanzar saturación, ya no aumenta significativamente. Si es demasiado grueso, se pela; si demasiado delgado, mala resistencia al desgaste.
Herramienta de metal duro
Según composición química: base carburo de tungsteno y base carbonitruro de titanio (TiC(N)). Entre carburo de tungsteno: tungsteno-cobalto (YG), tungsteno-cobalto-titanio (YT), y carburo raro añadido (YW). Componentes principales: WC, TiC, TaC, NbC, etc.
Aleaciones YG: fundición, metales no ferrosos y no metálicos. Metal duro de grano fino (YG3X, YG6X) tiene mayor dureza y resistencia al desgaste que grano medio con mismo Co. Adecuado para fundición dura especial, acero inoxidable austenítico, superaleaciones, aleaciones de Ti, bronce duro, materiales aislantes resistentes. Ventajas de YT: alta dureza, buena resistencia al calor, mayor dureza y resistencia a compresión a alta temperatura que YG, mejor resistencia a oxidación. Aleaciones YW combinan propiedades de YG e YT con buen rendimiento global.
Herramienta de acero rápido
Según propósito: acero rápido general y alto rendimiento. General: acero de tungsteno y tungsteno-molibdeno. Alto rendimiento: alto carbono, alto vanadio, cobalto, aluminio, nitrógeno superduro.
Acero rápido general: para fabricar herramientas de corte (brocas, machos, sierras) y precisión (cortadores de engranajes, formadores, brocas) para metales con dureza HB≤300. Grados: W18Cr4V, W6Mo5Cr4V2.
Acero rápido especial: incluye cobalto y superduro (HRC 68-70), para herramientas de metales difíciles (superaleaciones, aleaciones Ti, aceros alta resistencia). Grados: W12Cr4V5Co5, W2Mo9Cr4VCo8.
Proceso de manufactura
- Elección del comprobador de tubos ideal para pruebas precisas
- Dominando el Mecanizado de Titanio: Seleccionando las Mejores Herramientas de Fresado para Superaleaciones
- Dominar la inspección de herramientas CNC: 3 técnicas probadas
- Cómo elegir el material ideal para su volanta: guía práctica
- Tolva Autovolquete (Self-Dumping Hopper): Herramienta Esencial para Operaciones de Almacén Eficientes
- Elegir el Sensor de Llenado Correcto: Precisión, Fiabilidad y Rentabilidad
- Cómo Elegir la Unidad de Potencia Hidráulica Ideal: Guía Experta para Maquinaria Confiable
- Cómo elegir el mejor material de pastilla de freno: rendimiento, seguridad y coste
- Seleccionando la grúa ideal para su proyecto de construcción: Guía práctica
- Cómo Elegir el Material de Fricción de Freno Ideal: Guía Práctica
- Cómo elegir el filtro de aire adecuado: guía práctica para un rendimiento óptimo del compresor