



Rectificado sin centros: Precisión, eficiencia y aplicaciones industriales clave
El rectificado sin centros es el proceso de rectificado de diámetro exterior, a veces lo llamamos rectificado OD. El rectificado sin centros es un proceso usado para remover material de una pieza de trabajo y generalmente se usa para operaciones que deben procesar muchas piezas en poco tiempo.
¿Qué es el rectificado sin centros?
En el rectificado sin centros, la pieza de trabajo se fija entre dos ruedas de rectificado, girando en la misma dirección y a diferentes velocidades. Una rueda de rectificado gira en un eje fijo para reducir la fuerza aplicada a la pieza de trabajo. La rueda de rectificado generalmente realiza la acción de rectificado al tener una velocidad lineal más alta en el punto de contacto que la pieza de trabajo.
La otra rueda móvil se posiciona para aplicar presión lateral a la pieza de trabajo y generalmente tiene un abrasivo rugoso o unido con caucho para capturar la pieza de trabajo. La velocidad relativa de las dos ruedas proporciona el efecto de rectificado, y la velocidad de la rueda de rectificado giratoria depende de la velocidad a la que se remueve material de la pieza de trabajo. El rectificado sin centros es el proceso de remover material del diámetro exterior de una pieza de trabajo usando una rueda de rectificado.
La pieza de trabajo se encuentra en su diámetro exterior y es soportada por una cuchilla de trabajo ubicada entre la rueda de ajuste y la rueda de rectificado. La rueda de ajuste impulsa las piezas mecanizadas, y la rueda de rectificado remueve material.
Tipos de proceso de rectificado sin centros
Hay tres tipos de rectificado sin centros. La principal diferencia radica en el método de alimentación de la pieza de trabajo a través de la máquina herramienta.
Rectificado por inmersión (In-feed)
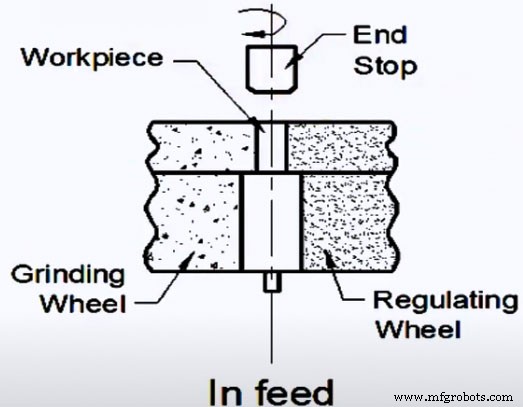
La pieza de trabajo puede tener un diámetro exterior independiente a lo largo de toda su longitud, y la rueda de rectificado mejorada puede usarse para rectificar cada parte de la pieza de trabajo o triturar toda la pieza de trabajo. La alimentación por inmersión puede hacer rectificado sin centros por inmersión, por lo que se puede producir cualquier perfil. Esto es útil si la pieza de trabajo tiene obstáculos que no le permiten pasar a través de la rueda de rectificado. Los obstáculos pueden ser hombros, cabezas, círculos, etc.
El rectificado sin centros por inmersión puede rectificar formas relativamente complejas, como formas de reloj de arena. Antes de que comience el proceso, la pieza de trabajo se carga manualmente en la rectificadora y la rueda de ajuste se mueve a posición. La complejidad requerida para rectificar con precisión la forma de la pieza y la forma de la rueda de rectificado impide que la pieza de trabajo se alimente axialmente a través de la máquina herramienta.
Rectificado por arrastre (Thru-feed)
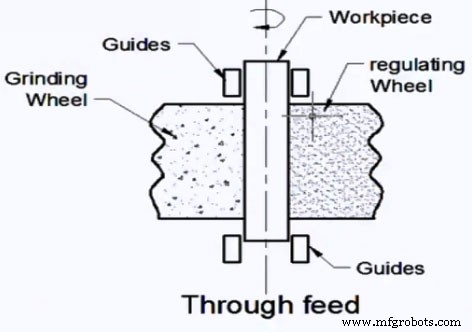
En el rectificado sin centros por arrastre, la pieza de trabajo se alimenta completamente a través de la rueda de rectificado, entrando por un lado y saliendo por el otro. La rueda de ajuste en el rectificado por arrastre está inclinada lejos del plano de la rueda de rectificado para proporcionar un componente de fuerza axial, enviando así la pieza de trabajo entre las dos ruedas de rectificado. El rectificado por arrastre es muy efectivo porque no requiere un mecanismo de alimentación separado. Sin embargo, solo se puede usar para piezas con formas cilíndricas simples.
La pieza de trabajo de rectificado por arrastre puede ser más grande que la rueda de rectificado, muchas piezas de trabajo pueden rectificarse al mismo tiempo en el equipo, y se puede obtener una mayor producción.
Rectificado por extremo (End-feed)
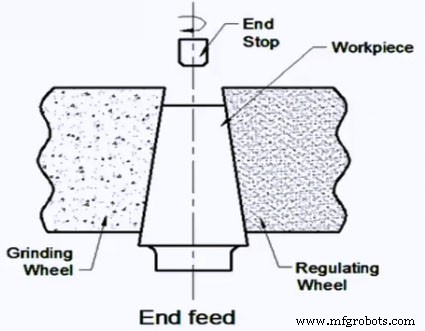
En la alimentación por extremo del rectificado sin centros, la pieza de trabajo se alimenta axialmente en la máquina herramienta a lo largo de un lado y descansa en el tope final. Realice la operación de rectificado, y luego alimente la pieza de trabajo en la dirección opuesta para salir de la máquina herramienta. El rectificado por extremo es más adecuado para piezas de trabajo cónicas.
Beneficios del rectificado sin centros
La carga y descarga de la pieza de trabajo es fácil
La carga o descarga de piezas de trabajo es simple y fácil de automatizar. Al usar rectificado por arrastre continuo, no perderá tiempo cambiando la pieza de trabajo.
Procesamiento rápido ahorra tiempo de fabricación
Los rectificadores cilíndricos tradicionales necesitan cortar múltiples veces para procesar la misma pieza debido al ancho limitado. El rectificador sin centros puede procesar 200 a 300 piezas por minuto a una velocidad asombrosa (el número exacto depende del tamaño de la pieza). El asombroso diseño del rectificador sin centros le permite ejecutar cientos de piezas sin intervención manual.
Menos tiempo de carga
Al usar un rectificador sin centros, su tiempo de carga puede minimizarse a tres segundos por pieza incluso cuando se ejecuta en modo de inmersión. Comparado con el rectificado centrado, el rectificado sin centros puede acortar significativamente el tiempo de carga, para lograr un rectificado casi ininterrumpido.
Puede manejar un gran número de piezas
Si quiere procesar un gran número de piezas cilíndricas pequeñas, un rectificador sin centros es una máquina que necesita. Porque el rectificador no requiere que reinicie cada pieza. Incluso si necesita mecanizar piezas con diferentes diámetros, no se preocupe—el rectificador sin centros puede manejar múltiples diámetros con solo unos pocos cambios.
Un rectificador sin centros se puede configurar rápidamente
Después de configurar la máquina para una pieza específica, el tamaño OD se puede mantener con mínima intervención del operador. Después de configurar un rectificador sin centros, todo el proceso de producción generalmente puede completarse sin reiniciar. Esto no solo ahorra tiempo y costos laborales, sino que también reduce la posibilidad de errores.
Rueda persistente
La mayoría de los rectificadores sin centros tienen un diámetro de 24 pulgadas y un ancho máximo de 24 pulgadas. Una rueda de rectificado utilizable con un diámetro de 17 pulgadas puede rectificar miles de piezas terminadas con un juego de ruedas de rectificado. Al eliminarse el error central, la pieza está en un estado "flotante", reduciendo así el desgaste y extendiendo la vida útil de las ruedas.
Tolerancia ajustada
El rectificado sin centros puede mantener tolerancias dimensionales más ajustadas.
Sin deflexión:
Debido a que la pieza de trabajo está completamente soportada, es posible usar rectificado más pesado que el rectificado centrado.
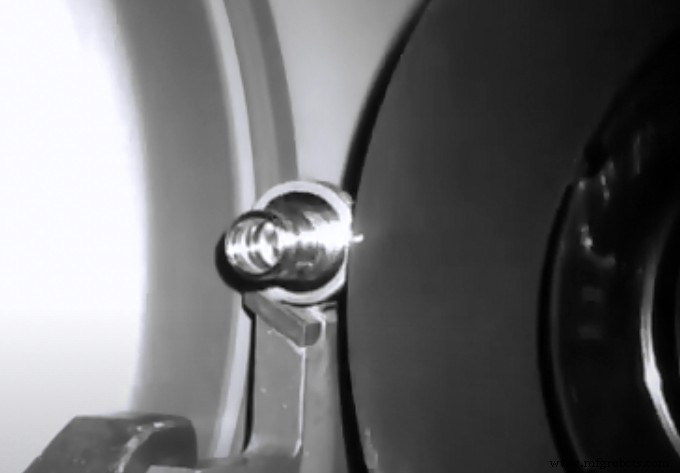
Amplio rango de procesamiento:
Dado que no hay presión adicional en ambos extremos de la pieza de trabajo, el rectificador sin centros es muy adecuado para procesar piezas de trabajo frágiles y materiales frágiles.
Al soportar la pieza de trabajo linealmente, también es posible rectificar materiales blandos o frágiles porque estas máquinas operan a través de un proceso de baja tensión. No hay necesidad de preparar una pieza de trabajo fija para el rectificador, eliminando así el fallo causado por la fijación. Además, máquinas más pequeñas pueden manejar piezas de trabajo largas.
Aplicación del rectificado sin centros
Los rectificadores sin centros pueden procesar piezas que incluyen ejes, bolas, cojinetes, pernos, bujes, árboles de levas, varillas de carburo, ejes de compresor, rodillos de perfil, cilindros, taladros, ejes de engranajes y cubos, agujas de inyector, émbolo de inyector y cuerpo de válvula, aislador, eje de motor, aguja, pasador, pasador de pistón, pivote, rotor, eje, cigüeñal pequeño, carrete, tubo, elevador de válvula, pistón de válvula y vástago de válvula.
El rectificado sin centros se usa en muchas industrias, como automotriz, aeroespacial, aeroespacial, cojinetes, productos de consumo, vidrio, médica, y herramientas y moldes.
El rectificado sin centros es esencial para fabricar muchas piezas de auto de alto volumen. Estos incluyen carretes, varillas de control, árboles de levas, cigüeñales, pistones, mangas y rodillos.
Además, el rectificado sin centros puede fabricar piezas para control hidráulico y de fluidos, industrias médica y aeroespacial, de hecho, cualquier industria que requiera cilindricidad y exactitud de superficie cilíndrica.
(Publicación relacionada: Tipos y características del rectificado superficial ¿Qué es el rectificado de precisión?)
Proceso de manufactura
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Mecanizado Electroquímico (ECM): Principios, Proceso, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura por Forja: Principios, Técnicas, Usos, Ventajas y Desventajas
- Soldadura por Difusión (Diffusion Bonding): Principios, Proceso, Aplicaciones, Ventajas y Limitaciones
- Máquinas de Inyección de Plástico: Diseño, Operación, Aplicaciones, Pros y Contras
- Sierras de Cinta vs. Sierras Circulares: ¿Qué Herramienta Ofrece el Mejor Rendimiento?
- Rectificado sin centros vs cilíndrico: diferencias clave explicadas