



Herramientas de Corte de Un Solo Filo: Nomenclatura, Geometría, Ángulos y Signatura
Las herramientas de corte de un solo filo (single point cutting tools) son fundamentales en operaciones de torneado, cepillado, ranurado, roscado y mandrinado. Su geometría determina directamente la vida de la herramienta, la calidad del acabado, la fuerza de corte y la evacuación de la viruta.
Geometría y Ángulos de la Herramienta de Un Solo Filo
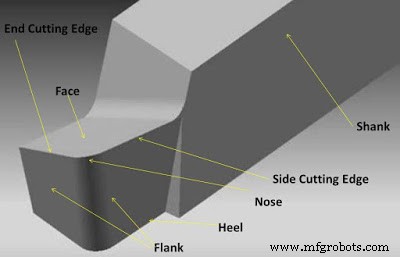
Elementos Constitutivos
1. Cuerpo o Mango (Shank)
Parte posterior de la herramienta que se sujeta en el porta herramientas. Define el tamaño comercial de la herramienta (ej. 16x16 mm, 20x20 mm).
2. Cara (Face / Rake Face)
Superficie superior por donde discurre la viruta tras ser cortada. Su inclinación (ángulo de rake) facilita el flujo de la viruta.
3. Flanco (Flank / Clearance Face)
Superficie lateral (flanco lateral) y frontal (flanco frontal) adyacentes a los filos de corte. Evitan el rozamiento entre la herramienta y la pieza ya mecanizada. También llamados caras de despeje.
4. Punta o Nariz (Nose / Cutting Point)
Punto de intersección del filo principal (lateral) y el filo auxiliar (frontal). Su geometría (radio de punta) es crítica para el acabado y la resistencia de la herramienta.
5. Base (Base)
Superficie inferior de la herramienta, opuesta a la cara, que apoya en el porta herramientas.
6. Talón (Heel)
Arista de intersección entre la cara y la base.
Ángulos de Corte Principales (Sistema ASA / ISO)
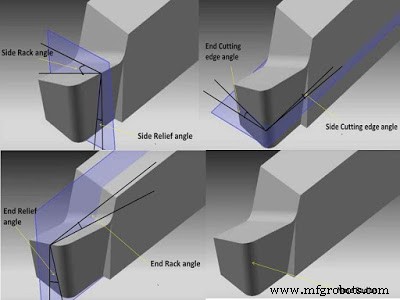
7. Ángulo de Corte Frontal (End Cutting Edge Angle)
Ángulo entre el filo frontal y un plano perpendicular al eje de la herramienta (lado del mango). Afecta la dirección de la viruta y el acabado en el hombro.
8. Ángulo de Corte Lateral (Side Cutting Edge Angle)
Ángulo entre el filo principal (lateral) y un plano paralelo al eje de la herramienta. Determina el espesor y ancho de la viruta, la fuerza de corte radial y la vida de la herramienta. Típico: 15°–30°.
9. Ángulo de Rake Posterior (Back Rake Angle)
Ángulo entre la cara de la herramienta y un plano perpendicular al filo frontal. Facilita la evacuación de la viruta cuando se corta con el filo frontal. Positivo facilita corte, negativo da robustez.
10. Ángulo de Rake Lateral (Side Rake Angle)
Ángulo entre la cara y un plano perpendicular al filo lateral. Es el ángulo de rake principal en torneado. Controla el flujo de viruta, la fuerza de corte y la temperatura. Típico: +5° a +15° para acero, negativo para fundición/interrumpido.
11. Ángulo de Despeje Frontal (End Relief / Clearance Angle)
Ángulo entre el flanco frontal y un plano perpendicular a la base. Evita el rozamiento del flanco frontal con la superficie mecanizada. Típico: 5°–10°.
12. Ángulo de Despeje Lateral (Side Relief / Clearance Angle)
Ángulo entre el flanco lateral y un plano perpendicular a la base. Evita el rozamiento del flanco lateral con la superficie mecanizada. Típico: 5°–10°.
13. Radio de Punta (Nose Radius)
Radio en la intersección de ambos filos. Un radio mayor mejora el acabado superficial y la resistencia de la punta, pero aumenta la fuerza radial y el riesgo de vibración (chatter). Un radio muy pequeño da mal acabado y fragilidad; uno muy grande induce vibraciones. Típico: 0,4–1,2 mm.
Signatura de la Herramienta (Tool Signature) - Norma ASA
Según la norma americana (ASA B5.12), una herramienta se designa mediante 7 parámetros en orden fijo (ángulos en grados, radio en mm):
Ángulo Rake Posterior — Ángulo Rake Lateral — Ángulo Despeje Frontal — Ángulo Despeje Lateral — Ángulo Corte Frontal — Ángulo Corte Lateral — Radio de Punta
Ejemplo: 2, 9, 5, 5, 9, 11, 3 significa:
- Back Rake Angle: 2°
- Side Rake Angle: 9°
- End Relief Angle: 5°
- Side Relief Angle: 5°
- End Cutting Edge Angle: 9°
- Side Cutting Edge Angle: 11°
- Nose Radius: 3 mm
Esta codificación internacional permite especificar, comprar y replicar geometrías de herramienta de forma inequívoca.
El conocimiento de estos ángulos y su correcta selección según material de la pieza, operación, máquina y herramienta (HSS, carburo, cerámica, CBN, PCD) es esencial para optimizar la productividad y la calidad en mecanizado.
Proceso de manufactura
- Comprender la Rotura, Desgaste y Astillado de Herramientas: Causas, Prevención y Soluciones
- Entendiendo Grados de Acero para Herramientas: Propiedades y Aplicaciones
- Herramientas de corte de un solo filo vs. multifilo: Diferencias clave explicadas
- Superficie de rake vs. flanco: Entendiendo las diferencias en herramientas de corte para mecanizado óptimo
- Ángulo de rake vs. ángulo de despeje: Cómo moldean el rendimiento de la herramienta de corte
- Herramientas de corte vs. muelas de rectificar: Entendiendo sus diferencias clave
- Entendiendo las distinciones: Máquina, Máquina herramienta y Herramienta de corte explicadas
- Radio de Filo vs. Radio de Punta en Herramientas de Corte: Lo Que Debes Saber
- Dominando operaciones de torno y selección de herramientas de corte
- Maximiza la Vida Útil de la Herramienta e Incrementa la Productividad: 5 Estrategias Comprobadas
- Dominando el Rosca de Punta Única: Técnicas de Precisión para Roscas de Alta Calidad