



Circored y Circofer: Reducción eficiente de finos de mineral de hierro mediante lecho fluidizado
Procesos Circored y Circofer de reducción directa
Los procesos Circored y Circofer son tecnologías de reducción directa de finos de mineral de hierro basadas en lechos fluidizados. Ambos evitan completamente la aglomeración (pelletizado o sinterizado) y utilizan directamente los finos de mineral. Al emplear carbón no coquizante, eliminan la necesidad de baterías de coque. La tecnología de lecho fluidizado es ideal para procesos intensivos en energía como la reducción directa, ya que permite altas tasas de transferencia de calor y masa.
Ambos procesos fueron desarrollados por Lurgi Metallurgie GmbH (ahora Outotec Oyj, Finlandia) para la producción de hierro reducido directo (DRI) a partir de finos de mineral. Capacidades superiores a 1 millón de toneladas/año son posibles en una sola unidad de producción, mejorando las economías de escala.
El proceso Circored se basa en hidrógeno (H₂), mientras que Circofer es un proceso basado en carbón. Circored tiene una configuración de dos etapas para alcanzar una metalización del 90–95 %, mientras que Circofer opera en una sola etapa logrando una pre-reducción hasta ~70 % de metalización. El proceso Circofer produce material pre-reducido para reactores de reducción por fusión (como AusIron) o hornos eléctricos de fusión, obteniendo arrabio o metal caliente.
Proceso Circored
Circored emplea lechos fluidizados a escala industrial. Su desarrollo comenzó a finales de los años 70 con pruebas piloto en la planta ELRED de ASEA (Suecia) y en una unidad de demostración de 3 t/h en Thyssen Stahl (Duisburg, Alemania), enfocadas en residuos siderúrgicos.
La primera unidad comercial (500.000 t/año de HBI) se construyó en 1998 en Point Lisas, Trinidad, por Cliffs and Associates Ltd.; actualmente no está en operación.
Descripción del proceso
Es un proceso basado en gas natural para producir DRI a partir de finos de mineral. Consta de dos etapas de lecho fluidizado:
- Primera etapa: Lecho fluidizado circulante (CFB) para pre-reducción rápida (65–70 % metalización).
- Segunda etapa: Lecho fluidizado burbujeante (BFB) para reducción final (93–95 % metalización).
- Un calentador flash eleva la temperatura del DRI a ~700 °C para briquetado y producción de HBI.
El proceso Circored basado en H₂ produce DRI altamente metalizado o HBI para alimentación directa a horno de arco eléctrico (EAF). Reduce consumo energético y emisiones, ofreciendo una solución sostenible. Sus características clave:
- Uso directo de finos de mineral sin aglomeración previa.
- Operación con hidrógeno puro como gas reductor, permitiendo emisiones de CO₂ muy bajas y temperaturas de reducción bajas que minimizan la tendencia a aglomeración (*sticking*). El H₂ se obtiene por reformado de gas natural, pero puede provenir de electrólisis de agua u otras fuentes.
La reacción fundamental es: Fe₂O₃ + 3H₂ → 2Fe + 3H₂O.
Detalles de los reactores
Lecho fluidizado circulante (CFB)
Seleccionado para pre-reducción (65–70 %) por su alta velocidad de deslizamiento gas-sólidos, excelente transferencia calor/masa y corto tiempo de residencia (20–30 min). Velocidades de gas: 4–6 m/s. El diámetro reducido del reactor ahorra costes de capital. El CFB permite usar el gas de escape del BFB (con polvo) como gas secundario, mejorando la utilización global del gas.
Lecho fluidizado burbujeante (BFB)
Seleccionado para la etapa final (93–95 % metalización) por su cinética más lenta. Velocidades de gas: 0,5–0,6 m/s. Tiempos de residencia: 2–4 horas. La reducción final ocurre a 650 °C, controlada por difusión. El gas de escape del BFB pasa al CFB. El producto sale a ~650 °C, se calienta en el calentador flash a ~700 °C y se briqueta para obtener HBI.
Condiciones de operación y circuito de gas
Circored usa H₂ (de reformado de gas natural) como único reductor (sin CO), produciendo DRI sin carbono. Temperatura < 650 °C para evitar *sticking*; esto requiere mayores volúmenes de gas, por lo que se opera a 4 kg/cm² para reducir caudales reales.
El gas de proceso comprimido se precalienta a ~750 °C en dos hornos y se inyecta en ambas etapas. El gas de escape del BFB va al CFB como gas secundario. El gas que sale del ciclón del CFB se enfría, pasa por un multiciclón (recuperación de polvo → calentador flash), se lava y enfría (eliminación final de polvo y agua), se comprime y recalienta para reinyección.
Para recuperar el polvo del lavador se usa micro-granulación: las partículas ultrafinas se aglomeran con aglutinante a ~350 µm; el endurecimiento ocurre en la sección de precalentamiento. También aplicable a minerales ultrafinos (ej. *pellet feed*).
El gas limpio y frío se recomprime, precalienta a ~750 °C y vuelve a los reactores. El H₂ fresco (de reformador con eliminación de CO₂) se añade tras la compresión: 2/3 al BFB, 1/3 al CFB.
Opción de carga en caliente: DRI caliente directamente al EAF sin briquetado.
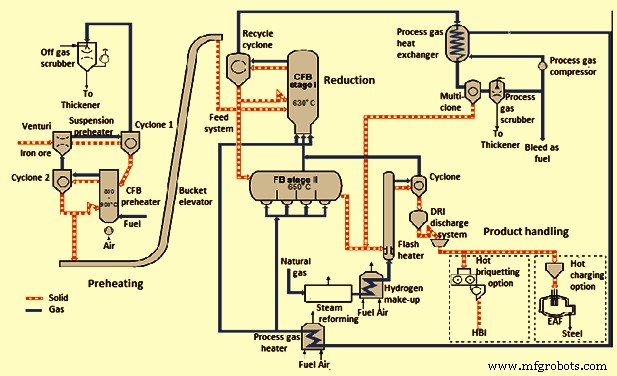
Fig 1 Esquema de flujo del proceso Circored
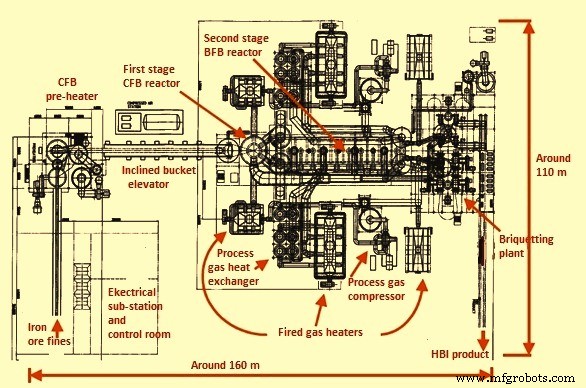
Fig 2 Distribución típica de planta Circored 500.000 t/año
Consumos típicos por tonelada de HBI
- Finos de mineral (67 % Fe): 1.470 kg
- Energía eléctrica: 100 kWh
- Gas natural: 2,75 Gcal
- Agua: 0,6 m³
- Mano de obra: 0,23 h-hombre
Ventajas y desempeño ambiental
- Uso directo de finos de bajo coste sin aglomeración.
- Reducción con H₂: emisiones de CO₂ muy bajas; temperaturas bajas minimizan *sticking*.
- Excelente transferencia calor/masa en CFB.
- Bajos costes de inversión y operación.
Ahorro energético: Consumo de gas 2,75 Gcal/t; electricidad 901 kWh/t de acero líquido (ruta Circored-HBI-EAF).
Emisiones CO₂: 1,2 t/t acero (proceso) y 2,02 t/t acero (total, incluida electricidad). La ruta Circored-EAF emite ~50 % del CO₂ de la ruta horno alto-convertidor básico (con H₂ de reformado convencional). Si el H₂ y la electricidad son de origen renovable, las emisiones caen hasta 90 %.
Proceso Circofer
Similar a Circored, pero reduce finos con carbón en un CFB donde el gas reductor se genera por gasificación *in situ* del carbón. Temperaturas de operación ~950 °C, sin producción de gas de exportación excedente. Destaca por su excepcional transferencia calor/masa, distribución uniforme de temperatura y excelente utilización de gas y calor.
Planta piloto de 5 t/día en Frankfurt (Alemania) para ensayar minerales y carbones y simular condiciones industriales. El DRI de Circofer (>93 % metalización) se destina a mini-accerías y acerías de aleaciones, aunque también usable en integradas.
Descripción del proceso
La pre-reducción Circofer consiste en un CFB donde el mineral se reduce con CO e H₂ de la gasificación del carbón. El gas de escape precalienta el mineral en un precalentador de suspensión de dos etapas. El mineral se calienta además con *char* reciclado y combustión parcial de carbón con oxígeno en el generador de calor. Tras el precalentamiento, el gas se enfría en caldera de recuperación (vapor para lavador de CO₂) y en venturi (eliminación vapor agua). El CO₂ se elimina en lavador y el gas de proceso (CO+H₂) retorna a la etapa de reducción.
Materias primas: Carbón, *char* y finos de mineral (0,1–1,0 mm). Carbón con temperatura de fusión de cenizas >1050 °C y materia volátil 10–40 %. Deseable bajo contenido de cenizas (<15 %) para minimizar carga circulante y volumen de escoria en fusión directa.
Configuración del reactor
Combina lechos fluidizados circulantes y estacionarios. Los finos se precalientan en unidad integrada de dos etapas antes de entrar a la primera etapa de reducción:
- CFB con generador de calor integrado: Oxidación parcial de carbón con oxígeno aporta calor y genera *char* (reductor y anti-*sticking*). Permite pre-reducción a 950 °C sin *sticking*.
- Mineral y *char* reciclado (separación magnética previa al briquetado) se precalientan a ~800 °C en sistema CFB de dos etapas usando calor sensible del gas de escape.
- Carbón entra al gasificador (~1000 °C) con oxígeno inyectado.
- En el CFB, reducción a ~950 °C hasta ~70 % metalización.
- Sólidos pasan a reactor FB para reducción final a ~93 %.
- Producto metalizado, cenizas y exceso de *char* se descargan, enfrían a ~730 °C y separan magnéticamente.
- Producto metalizado se briqueta en caliente a ~680 °C → HBI. *Char* no magnético se recicla.
Composición típica DRI Circofer: Fe total 92,7 %, Fe metálico 85,8 %, metalización 92,6 %, C 1,32 %, SiO₂ 1,25 %, Al₂O₃ 2,62 %, CaO 0,06 %.
Opciones de producto y circuito de gas cerrado
Tras reducción final y separación magnética en caliente:
- Reciclar la mayor parte del *char* y briquetar producto altamente metalizado → HBI comercializable.
- Fundir DRI caliente directamente (AusIron): ahorro energético sustancial al operar "en un solo calor"; el exceso de carbono sirve como fuente energética para la fusión.
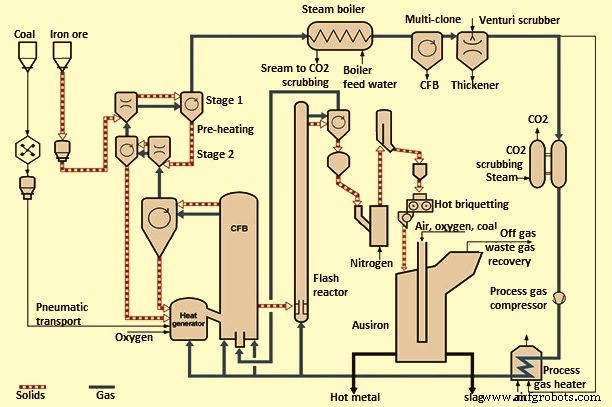
Fig 3 Esquema de flujo Circofer con horno AusIron
Circuito de gas cerrado: gas de gasificación y reducción se enfría, desempolva, elimina H₂O y CO₂, se comprime, calienta y recicla. Las altas temperaturas y la reacción de Boudouard permiten alta utilización de gas y operación sin gas de exportación.
El gas fluye en circuito cerrado: gas de reactor → precalentador de mineral → caldera recuperación (~220 °C) → filtro de mangas → enfriamiento/lavado (eliminación vapor) → eliminación CO₂ (usando vapor de la caldera) → compresión → reinyección a reactores y gasificador.
Características clave del proceso Circofer
- Usa carbón como agente reductor y energético.
- Finos de mineral sin aglomeración ni pretratamiento.
- Mínima preparación de materiales.
- Excepcional transferencia calor/masa por tecnología de lecho fluidizado.
- Sistema energético cerrado con demanda primaria minimizada.
- Sin excedente de energía.
- Sin residuos peligrosos.
- Amigable con el medio ambiente, bajas emisiones.
- Flexibilidad: produce HBI vendible o DRI caliente para horno de fusión → metal caliente.
- Aumenta significativamente la capacidad del horno de fusión posterior (AusIron).
- Reduce el consumo eléctrico del horno eléctrico de fusión posterior.
Proceso de manufactura
- Estableciendo estándares y procesos operativos robustos para la excelencia manufacturera
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Generación y uso del gas de horno de coque en la producción de hierro
- HIsmelt: Fundición Directa Avanzada para Producción de Hierro Líquido
- Proceso HIsarna: Producción de Hierro con Emisiones Ultra-Bajas de Carbono
- Optimización de la producción de hierro: Química del proceso de alto horno
- FASTMET y FASTMELT: Tecnologías avanzadas de producción de hierro para una producción eficiente de metal
- Técnicas de Soldadura por Gas y sus Aplicaciones Industriales
- Soldadura por Gas (Oxicetileno): Técnicas, Aplicaciones, Ventajas e Inconvenientes
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales
- Soldadura por Gas: Proceso, Partes y Aplicaciones