



Guía Completa de Tipos de Entradas (Gates) en Moldeo por Inyección y Mejores Prácticas de Diseño
Elegir la entrada correcta es fundamental para lograr piezas plásticas de alta calidad. Cada diseño de entrada ofrece ventajas distintas para flujo, acabado y eficiencia de producción. A continuación, una visión detallada de los tipos de entrada más comunes, junto con orientación práctica sobre colocación, dimensionado y aplicación.
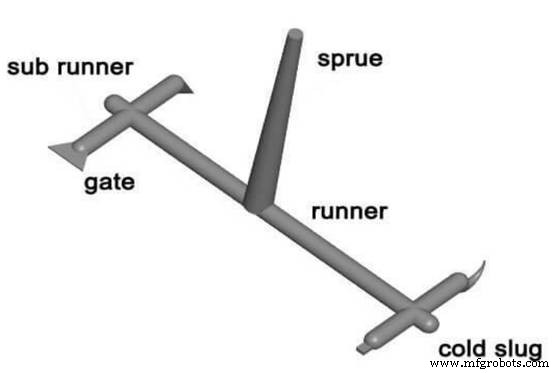
1. Entradas Directas o de Boquilla (Sprue Gates)
Las entradas directas (de boquilla) son las más simples y usadas. El plástico fundido viaja directo desde la boquilla a la cavidad, permitiendo llenado rápido de grandes volúmenes con presión mínima y tiempos de alimentación cortos. Son ideales para piezas de cavidad profunda no estéticas como carcasas de electrodomésticos, contenedores e impresoras.
Aunque rentables, estas entradas dejan una marca visible que debe recortarse manualmente, lo que puede añadir tiempo de post-procesado y defectos superficiales.
2. Entradas Laterales (Edge Gates)
Las entradas laterales se sitúan en el perímetro de la pieza, creando una marca clara y fácilmente removible. Su sección transversal mayor promueve flujo suave, haciéndolas adecuadas para componentes planos o de espesor medio donde la estética es menos crítica.
No requieren resina especial, y su geometría simple mantiene bajos los costes de utillaje.
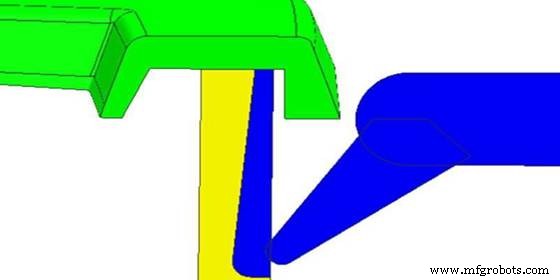
3. Entradas Submarinas (Tunnel/Submarine Gates)
Colocadas bajo la línea de partición, las entradas submarinas alimentan la cavidad desde abajo, permitiendo recorte automático durante la eyección. El canal estrecho limita el volumen de fundido, haciéndolas mejores para piezas pequeñas de precisión.
Usarlas en piezas grandes puede alargar tiempos de ciclo y producir defectos superficiales por cizallamiento.
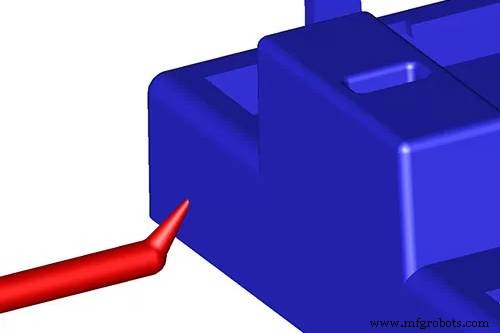
4. Entradas Cashew (Cashew Gates)
Con forma de nuez, las entradas cashew alcanzan áreas estrechas o irregulares que los túneles convencionales no pueden acceder. Su geometría curva requiere diseño cuidadoso para evitar distorsión durante la extracción de la pieza.
Al no estar limitadas a una resina específica, las entradas cashew son versátiles para geometrías complejas.
5. Entradas Diafragma (Diaphragm Gates)
Las entradas diafragma se estrechan desde debajo de la entrada, minimizando líneas de soldadura en piezas angulares. Proporcionan flujo uniforme para componentes mayores y funcionan bien con la mayoría de tipos de resina.
Controlando temperatura, velocidad y presión, las entradas diafragma entregan superficies suaves y defectos reducidos.
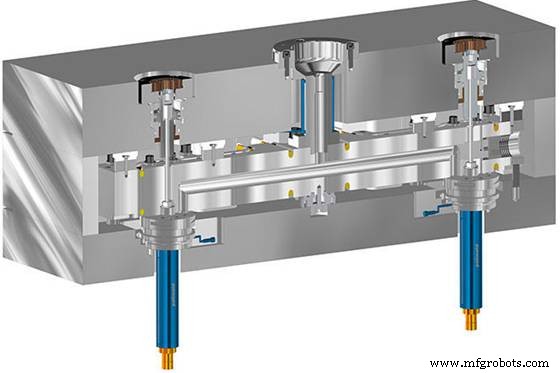
6. Entradas de Válvula en Canal Caliente (Hot-Runner Valve Gates)
En sistemas de canal caliente, las entradas de válvula mantienen el fundido a temperatura y presión constantes. Un pasador retráctil regula el flujo: retirar el pasador libera fundido, empujarlo de vuelta empuja cualquier exceso al molde, previniendo acumulación en la entrada.
Este control preciso mejora eficiencia y permite gestión independiente de múltiples entradas.
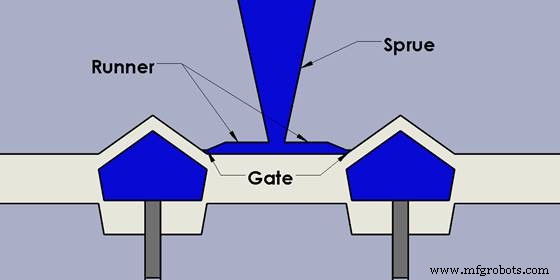
7. Entradas Térmicas en Canal Caliente (Hot-Runner Thermal Gates)
Las entradas térmicas funcionan sin válvula, situándose justo sobre la línea de partición. Cuando el flujo se detiene, el fundido residual forma un "tapón frío" que se funde en la cavidad al iniciar la siguiente inyección, eliminando recorte de entrada.
Son compatibles con una amplia gama de resinas y son especialmente ventajosas para producción de alta velocidad y alto volumen.
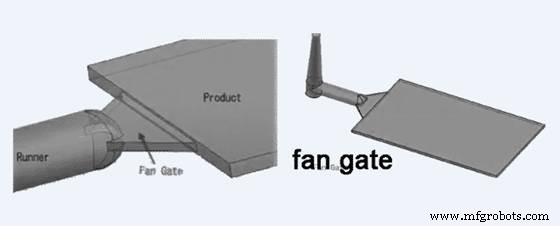
8. Entradas de Abanico (Fan Gates)
Las entradas de abanico presentan una abertura ancha y ensanchada que asegura espesor uniforme en piezas grandes o planas. Su diseño mitiga tensión direccional y marcas de flujo, haciéndolas ideales para policarbonato y otros plásticos de alta claridad.
9. Entradas de Pasador (Pin Gates)
Las entradas de pasador son pequeñas, a menudo ubicadas cerca de pines eyectores en el lado B del molde. Aunque reducen el tamaño de entrada, pueden aumentar desperdicio debido al corredor grande necesario, haciéndolas mejores para moldes multi-placa específicos.
Al seleccionar una entrada, considere los siguientes factores críticos:
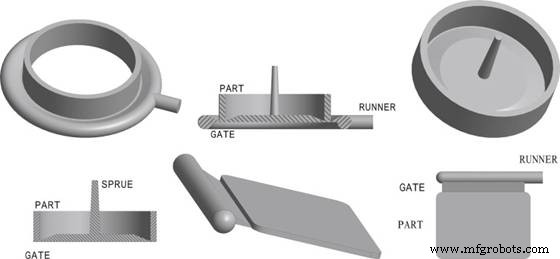
Colocación de la Entrada
Posicione la entrada en la sección transversal más profunda para promover flujo uniforme y minimizar vacíos. Evite colocar entradas cerca de áreas de alta tensión que puedan comprometer la integridad de la pieza.
Tamaño de la Entrada
Elija una dimensión de entrada que equilibre calentamiento por cizallamiento y presión de flujo. Demasiado pequeña aumenta cizallamiento, mientras que demasiado grande puede causar picos de presión excesivos.
Forma y Acabado de la Pieza
Adapte el diseño de la entrada a la geometría de la pieza y calidad superficial deseada. Por ejemplo, las entradas cashew destacan con piezas pequeñas e intrincadas que requieren acabado suave.
Preguntas Comunes
¿Dónde debe colocarse la entrada? Instálela en la sección más profunda, en un lado del molde, para asegurar flujo óptimo y reducir tensión.
¿Cuáles son los pasos básicos del moldeo por inyección? Cierre → Inyección → Enfriamiento → Eyección.
¿Qué defectos son típicos? Marcas de hundimiento, líneas de flujo, alabeo, deslaminación, disparos cortos y chorro (jetting) pueden ocurrir si el diseño de entrada o parámetros de proceso son subóptimos.
Tecnología Industrial
- El papel del trincaje en fabricación: Protegiendo productos durante el transporte
- Aprovechando minería de datos e IA: La hoja de ruta de marcas industriales para prosperar en el comercio electrónico
- Terminología Esencial de Ensamblaje PCB: Glosario Completo
- Por Dentro del Motor de Recomendación de Netflix: Cómo el Algoritmo Cura tu Lista de Visualización
- Innovaciones que Impulsan el Futuro del Ensamblaje de PCB
- Licencias Node-Locked vs Flotantes: Cómo Elegir la Correcta para tu Software de Ingeniería
- Manufactura Esbelta (Lean): Principios, Herramientas y Beneficios Empresariales
- Servicios de lapeado plano de precisión: Aplicaciones avanzadas para acabado superficial industrial
- Cómo elegir el proceso ideal de fabricación de plástico para su proyecto
- ¿Por Qué se Imprimen los Circuitos Impresos? Un Análisis Profundo de su Historia y Fabricación Moderna
- 5 Estrategias Comprobadas para Reducir Costos de Manufactura e Incrementar Ganancias