



12 Errores de Diseño a Evitar para el Éxito Fiable en Moldeo por Inyección
Generalmente, nos gusta escribir sobre las mejores prácticas de diseño a seguir para ayudar a asegurar que sus piezas sean perfectas. En el espíritu de todo lo espeluznante y de Halloween, cubramos algunos consejos específicos por línea de servicio sobre "qué no hacer" para evitar piezas francamente espantosas. ¡Habiendo fabricado cientos de miles de piezas cada año, hemos visto algunas que nos han puesto los pelos de punta! Aquí está qué evitar.
Desastres en Moldeo por Inyección
Excediéndose en el Espesor
El espesor de pared es una consideración clave para piezas moldeadas. Las paredes demasiado gruesas son propensas a hundimiento, deformación y formación de vacíos internos (bolsas de aire). No tema, lo tenemos cubierto. Adherirse a nuestras directrices de espesor de pared ayudará a evitar estos problemas. Nota: Tenga en cuenta, esto es solo una regla general ya que no todas las piezas pueden tener espesores de pared en los extremos alto y bajo indicados en la tabla.
| RESINA | PULGADAS |
|---|---|
| ABS | 0.045 - 0.140 |
| Acetal | 0.030 - 0.120 |
| Acrílico | 0.025 - 0.500 |
| Polímero de Cristal Líquido | 0.030 - 0.120 |
| Plásticos reforzados con fibra larga | 0.075 - 1.000 |
| Nailon | 0.030 - 0.115 |
| Policarbonato | 0.040 - 0.150 |
| Poliéster | 0.025 - 0.125 |
| Polietileno | 0.030 - 0.200 |
| Polipropileno Sulfuro | 0.020 - 0.180 |
| Polipropileno | 0.025 - 0.150 |
| Poliestireno | 0.035 - 0.150 |
| Poliuretano | 0.080 - 0.750 |
No Implementar Despiece y Radios
El despiece y los radios son vitales para una pieza moldeada por inyección bien diseñada. El despiece ayuda a que una pieza se libere de un molde con menos arrastre en la superficie de la pieza ya que el material se encoge sobre el núcleo del molde. El despiece limitado requiere una cantidad excesiva de presión en el sistema de expulsión. Eso puede dañar las piezas y posiblemente el molde. Una buena regla general es aplicar 1 grado de despiece por 1 pulgada (25,4 mm) de profundidad de cavidad, pero eso aún puede no ser suficiente dependiendo del material seleccionado y las capacidades del molde. Siempre consulte con nuestro equipo de diseño para asegurar que el despiece que planea para su pieza es suficiente.
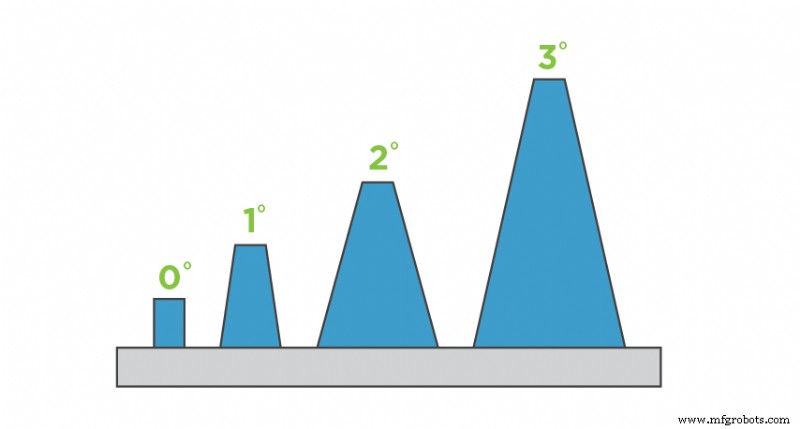
El despiece ayuda a que una pieza se libere de un molde. Varios grados de despiece se ilustran aquí.
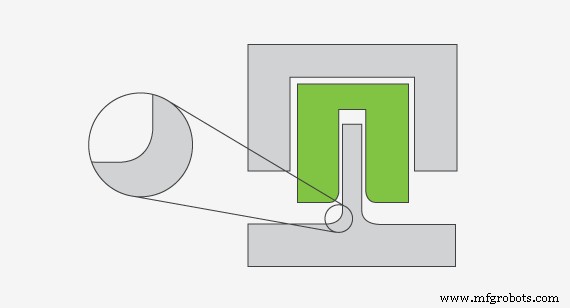
Las esquinas agudas tienen alta concentración de tensión y el flujo de plástico se ve obstaculizado. En contraste, las esquinas redondeadas tienen concentraciones de tensión reducidas y el flujo de plástico se mejora.
Los radios, por otro lado, no son una necesidad para el moldeo por inyección pero deberían aplicarse a su pieza—eliminar esquinas agudas en su pieza mejorará el flujo de material así como la integridad de la pieza. La resina que llena la cavidad del molde fluye mejor alrededor de esquinas redondeadas. La resina plástica quiere tomar un camino de menor resistencia para minimizar el estrés en el material y el molde. Incorporar radios también ayuda en la expulsión de la pieza y reduce la probabilidad de que la pieza se deforme o rompa cuando se retira del molde.
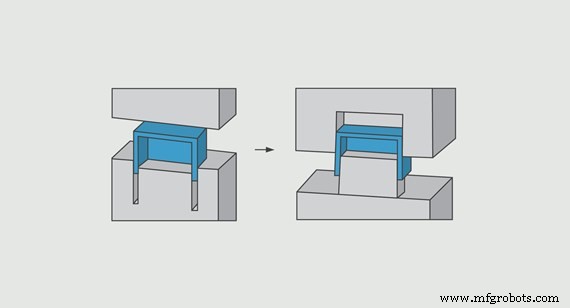
Enfoque de Costillas Profundas: Caja diseñada con paredes como costillas. Mayor costo para mecanizar y pulir cavidad. Enfoque Núcleo-Cavidad: Caja diseñada mediante método núcleo-cavidad. Puede acceder a características con cortador más grande y rápido. Más fácil y rápido de pulir.
No Ahuecar o Acostillar
El núcleo y la cavidad a menudo se referencian como los lados A y B (mitades superior e inferior) de un molde. Un enfoque núcleo-cavidad para el diseño de piezas puede ahorrar tiempo y dinero de fabricación y mejorar la estética general de la pieza. Esta técnica de diseño requiere que las paredes exterior e interior estén despiezadas para que sean paralelas entre sí. Este método mantiene el espesor de pared consistente, mantiene la integridad de la pieza, mejora la resistencia y moldeabilidad, y disminuye el costo total de fabricación.
Peligros en Impresión 3D
Muchos errores de impresión 3D son específicos del proceso de fabricación. Nuestros procesos aditivos son diferentes entre sí y vienen con consideraciones únicas. Aquí hay tres problemas de impresión para intentar evitar.
No Subir un Archivo STL de Alta Resolución
En algunos casos, recibimos archivos STL de baja resolución, lo que puede resultar en facetado grueso (superficies como gemas). Si bien un archivo de baja resolución no nos impedirá fabricar la pieza, podría afectar su estética. La mayoría del software de modelado CAD le permite ajustar la resolución en su configuración de exportación. Recomendamos que asegure que sus STL son de alta resolución, pero no tan grandes que no puedan subirse o manipularse, alrededor de 100 MB o menos. Otra opción es enviar un archivo STP/STEP que podamos convertir a STL por nuestra parte.
Más allá de archivos STL, aceptamos archivos nativos de SolidWorks (.sldprt) o ProE (.prt) así como modelos CAD 3D sólidos de otros sistemas CAD en formato IGES (.igs), STEP (.stp), ACIS (.sat) o Parasolid (.x_t o .x_b).
No Evitar la Contracción Diferencial con SLS y MJF
La contracción diferencial puede ocurrir cuando una pieza tiene distribución desigual de material. Cuando un lado de una pieza es mucho más grueso comparado con el resto, se enfría a diferentes velocidades. Las partes más gruesas se enfrían a velocidades más lentas que los puntos delgados, lo que puede resultar en contracción. Si se requiere una característica gruesa en la pieza, recomendamos ahuecar la característica a una carcasa de aproximadamente 0,100 pulg. (2,54 mm) a 0,125 pulg. (3,175 mm). Si es posible, iguale el espesor general de su pieza al espesor de la carcasa de la característica grande.
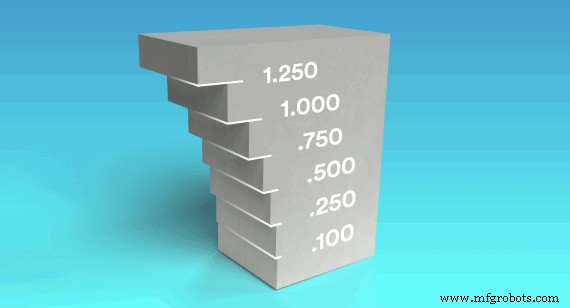
Al diseñar para DMLS, tenga cuidado con los voladizos—cambios abruptos en la geometría de una pieza. Como se ve en este ejemplo, si la siguiente capa es más grande que la anterior, creará un voladizo.
No Evitar Grandes Voladizos en Piezas Metálicas Impresas en 3D
Diferentes de los ángulos auto-soportantes que ofrecen una pendiente suave al diseño de una pieza, los voladizos son cambios abruptos en la geometría de una pieza. La impresión 3D metálica DMLS es bastante limitada en su soporte de voladizos comparada con otras tecnologías de impresión 3D como estereolitografía y sinterizado selectivo por láser. Al diseñar voladizos, es sabio no empujar los límites ya que los voladizos grandes pueden llevar a reducción en el detalle de una pieza y peor, llevar a que toda la construcción falle. Consulte este consejo de diseño sobre piezas metálicas impresas en 3D, que ofrece más orientación sobre cómo DMLS puede crear piezas metálicas complejas, duraderas y ligeras.
Errores en Mecanizado CNC
No Evitar Características que Requieren Mecanizado Innecesario
Un error frecuente es diseñar una pieza con áreas que no necesitan corte de máquina. Tal mecanizado innecesario se suma al tiempo de ejecución de su pieza—tiempo de ejecución que es un factor clave de su costo final de producción. Considere este ejemplo, donde el diseño especifica una geometría circular crítica necesaria para la aplicación de la pieza (ver ilustración lateral izquierda en imagen a la derecha). Requiere mecanizar los agujeros/características cuadrados en el medio y luego cortar el material circundante para revelar la pieza terminada. Ese enfoque, sin embargo, añade tiempo de ejecución significativo para mecanizar el material restante.
En un diseño más simple (ver ilustración lateral derecha a la derecha), la máquina simplemente corta la pieza del bloque, eliminando la necesidad de mecanizado adicional y desperdiciado de material excedente por completo. El cambio de diseño en este ejemplo reduce el tiempo de máquina casi a la mitad. Mantenga su diseño simple para evitar tiempo de ejecución extra, mecanizado sin sentido—y costo añadido.
Incorporar Paredes Altas y Delgadas en su Diseño
Las herramientas de corte usadas en máquinas CNC se desvían o doblan ligeramente por las fuerzas de mecanizado, al igual que el material que se está cortando. Esto puede resultar en problemas como una superficie ondulada indeseable y dificultad para cumplir tolerancias de pieza. Además, la pared podría astillarse, doblarse o romperse. Cuanto más alta su pared—nuestro máximo es 2 pulg. (51 mm)—más gruesa puede necesitar ser para aumentar la rigidez del material. Una buena regla general para paredes es una proporción ancho-alto de 3:1. Añadir algo de despiece a una pared para que se estreche en lugar de estar vertical, podría hacer el mecanizado más fácil y dejar menos material residual.
Añadir Texto Pequeño o en Relieve
Sus componentes pueden requerir un número de pieza fresado, descripciones o un logotipo de empresa. Añadir texto también añade costo. Y cuanto más pequeño el texto, mayor el costo. Eso es porque las fresas de extremo muy pequeñas que cortan el texto operan a una velocidad relativamente más lenta, aumentando el tiempo de ejecución en su pieza y por tanto su costo final. Por otro lado, cortar texto más grande va significativamente más rápido si su pieza puede acomodarlo, reduciendo su costo. Consejo profesional: Si es posible, opte por texto hundido en lugar de en relieve.
Problemas en Chapa Metálica
Colocar Características muy Cerca de Líneas de Doblado
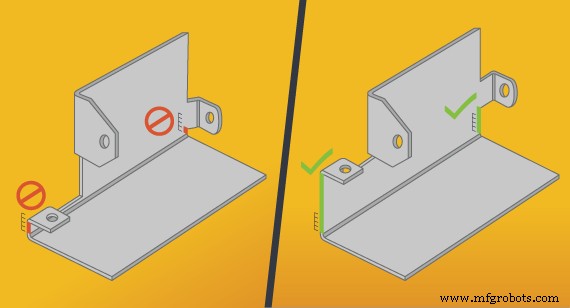
Asegúrese de ser consciente de dónde colocará agujeros, lengüetas y otras características y asegúrese de que no estén colocadas muy cerca de un doblez, como se ve en este ejemplo.
Una forma rápida de crear dificultades durante la fabricación es colocar agujeros, lengüetas u otras características muy cerca de un doblez. Entonces, ¿qué tan cerca puede llegar? Solo siga la regla 4T. Mantenga todas las características al menos 4x el espesor del material lejos de las líneas de doblez. Así, si su diseño nos dice usar cobre de 0,050 pulg. (1,27 mm), dé a su característica al menos 0,200 pulg. (5,08 mm) de espacio. Si no lo hace, la pieza se deformará incómodamente en la plegadora, y nadie quiere eso.
Diseñar Esquinas Perpendiculares en Chapa Metálica
Cuando dobla chapa metálica en una plegadora, no forma un ángulo perfecto de 90 grados. En su lugar, porque la herramienta tiene una punta redondeada, añadirá un radio al doblez. Si mide la longitud de esa área doblada y la divide por dos, obtendrá el radio de doblez, una cifra definida por la herramienta que la hizo.
El radio de doblez interno más común (y nuestro predeterminado) es 0,030 pulg. (0,762 mm). Una consideración importante a recordar es que el radio de doblez externo—el formado en el lado del molde del juego de herramientas de la plegadora—es igual al espesor del material más el radio de doblez interno. A algunos diseñadores les gusta ser elegantes y crear diferentes radios para cada doblez en una pieza, pero si reducir costes es la prioridad, opte por usar el mismo radio para todos los dobleces.
No Incluir Especificaciones de Herrajes
Recuerde siempre dejar saber a su fabricante qué tipo de herrajes quiere usar incluyendo los detalles en su información de ensamblaje de nivel superior. Por ejemplo, digamos que le gustaría incluir una tuerca auto-prisionera. Asegúrese de especificar esto en su archivo de diseño para asegurar que obtiene lo que quiere colocado en la ubicación de la pieza que espera. Tener en cuenta estos 12 consejos de "qué no hacer" es un gran lugar para empezar, pero a medida que inicie el proceso de fabricación, trabaje con nuestros ingenieros de aplicaciones talentosos para ayudar a asesorar sobre el diseño de piezas. Están ahí en cada paso para asegurar que sus piezas salgan impecablemente, sin importar qué proceso de fabricación elija.
Tecnología Industrial
- Cuando una reparación no es una solución real: Cómo identificar reparaciones genuinas
- 5 prácticas de fabricación que desaparecerán para 2025
- El Auge Permanente de los EPP: Beneficios para la Seguridad y la Economía
- Escasez de chasis: cómo la falta de movilidad está paralizando las cadenas de suministro globales
- 5 consejos de expertos para prevenir la tensión en tuberías y evitar daños costosos
- Soluciones Avanzadas de PCB para Aplicaciones Aeroespaciales y Militares
- Elimine soluciones rápidas de portaherramientas: Optimice flujos de trabajo para mecanizado confiable
- La IA es Más que una App: Es una Metodología Poderosa para el Éxito Empresarial
- Tres estrategias clave para mejorar la seguridad de los trabajadores en entornos industriales
- Cuando el refrigerante de su máquina se echa a perder: guía segura de retirada y eliminación
- 8 Claves Esenciales sobre ISO 9000 para el Éxito en Gestión de Calidad