



Dominando la Manufactura Esbelta: 5S, Kaizen y Mejora Continua
OBJETIVO
Al completar esta unidad, deberías ser capaz de:
- Aplicar 5S en cualquier taller de mecanizado.
- Describir el concepto Kaizen.
- Describir la implementación de manufactura esbelta.
5S Esbelto (Lean 5S)
"5S" es un método de organización del lugar de trabajo que consiste en cinco palabras: Clasificar (Sort), Ordenar (Set in order), Limpiar (Shine), Estandarizar (Standardize) y Mantener (Sustain). Todas comienzan con S. Estos cinco componentes describen cómo almacenar artículos y mantener el nuevo orden. Al tomar decisiones, los empleados discuten la estandarización, lo que aclara el proceso de trabajo entre los trabajadores. Así, cada empleado sentirá propiedad del proceso.
Fase 0: Seguridad
A menudo se asume que un programa 5S bien ejecutado mejorará la seguridad, pero esto es falso. La seguridad no es una opción; es una prioridad.
Fase 1: Clasificar (Sort)
Revisa todos los artículos en el lugar de trabajo, conservando solo lo necesario.
Fase 2: Ordenar (Straighten)
Todo debe tener un lugar y estar en su lugar. Los artículos deben dividirse y etiquetarse. Todo debe organizarse cuidadosamente. Los empleados no deben agacharse repetidamente. Coloca el equipo cerca de donde se usa. Este paso es parte de por qué el 5S esbelto no se considera "limpieza estandarizada".
Fase 3: Limpiar (Shine)
Asegúrate de que el lugar de trabajo esté limpio y ordenado. Así será más fácil saber dónde están las cosas y dónde deben estar. Después de trabajar, limpia el área y devuelve todo a su posición. Mantener limpio debe integrarse en la rutina diaria.
Fase 4: Estandarizar (Standardize)
Estandariza los procedimientos de trabajo y hazlos consistentes. Cada trabajador debe conocer sus responsabilidades al seguir los tres primeros pasos.
Fase 5: Mantener (Sustain)
Evalúa y mantiene los estándares. Los pasos anteriores deben convertirse en la nueva norma. No revertir gradualmente a los viejos hábitos. Al participar en el nuevo procedimiento, piensa en formas de mejorar. Revisa los primeros cuatro pasos cuando se presenten nuevas herramientas o requisitos de producción.
KAIZEN
Mientras el 5S esbelto se enfoca en la eliminación de desperdicios, Kaizen se centra en la práctica de la mejora continua. Al igual que el 5S, Kaizen identifica tres aspectos principales del lugar de trabajo: Muda (desperdicios), Mura (inconsistencias) y Muri (sobrecarga en personas y máquinas). Sin embargo, el proceso paso a paso de Kaizen es más extenso que el 5S.
Resumen del proceso Kaizen:
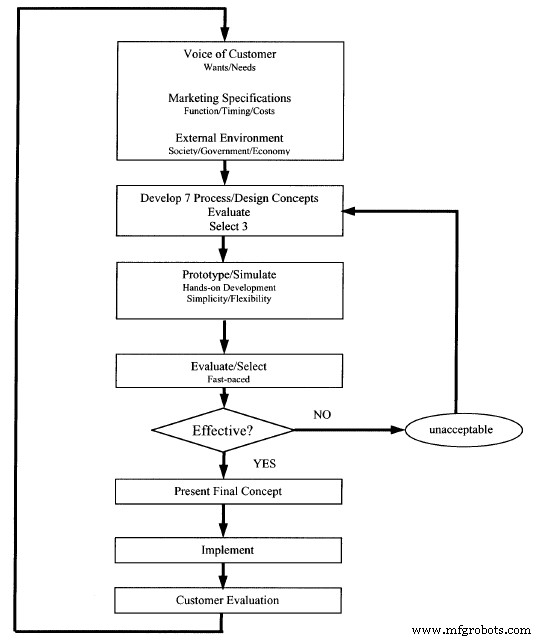
- Identificar un problema.
- Formar un equipo.
- Recopilar información de clientes internos y externos, y determinar objetivos del proyecto.
- Revisar la situación o proceso actual.
- Lluvia de ideas y considerar siete alternativas posibles.
- Decidir las tres mejores alternativas de las siete.
- Simular y evaluar estas alternativas antes de implementar.
- Presentar ideas y sugerencias a los gerentes.
- Implementar físicamente los resultados de Kaizen y evaluar los efectos.
La manufactura esbelta mejora con el tiempo, por lo que es importante continuar la educación sobre el mantenimiento de estándares. Es crucial cambiar los estándares y capacitar a los trabajadores cuando se presenten nuevos equipos o reglas.
ESBELTO (LEAN)
Piensa en un departamento de mantenimiento sirviendo a clientes internos: los diversos departamentos y trabajadores de la empresa.
Lo esbelto difiere del modelo tradicional occidental de producción en masa que confía en economías de escala para crear ganancias. Cuanto más produces, más barato el producto, mayor el margen potencial. Se basa en predicciones de necesidades del cliente o en crear necesidades. Tiene dificultad para lidiar con cambios inusuales en la demanda.
La producción esbelta responde a la demanda comprobada del cliente. Procesamiento pull (arrastre) – el cliente arrastra la producción. En un sistema en masa, el productor empuja el producto al mercado (push processing).
Construir una cultura a largo plazo enfocada en la mejora.
Respeto por los trabajadores: mejor capacitados y educados, más flexibles.
Lo esbelto es una filosofía que se enfoca en:
- Satisfacer necesidades del cliente
- Mejora continua y gradual
- Hacer productos continuamente mejores
- Valorar la aportación de los trabajadores
- Tomar la visión a largo plazo
- Eliminar errores
- Eliminar desperdicios
Desperdicios: usar demasiados recursos (materiales, tiempo, energía, espacio, dinero, recursos humanos, malas instrucciones)
Tipos de desperdicios:
- Sobreproducción
- Defectos
- Procesamiento innecesario
- Espera (perder tiempo)
- Desperdicio de tiempo y talento humano
- Demasiados pasos o movimientos / Transporte excesivo
- Inventario excesivo
La producción esbelta incluye trabajar con proveedores, subcontratistas y vendedores para agilizar todo el proceso.
El objetivo es que la producción fluya suavemente evitando costosos arranques y paradas.
La idea se llama "justo a tiempo" (just in time): "producir solo lo que se necesita, cuando se necesita y solo en la cantidad necesaria". El proceso debe ser flexible y rápido.
Inventario = solo lo que necesitas.
En producción en masa = "por si acaso". Se almacenan suministros y productos extra por si se necesitan.
Terminología:
- Simplificación de proceso: un proceso fuera del flujo de producción.
- Defectos: el sistema de producción en masa inspecciona al final para atrapar defectos antes de enviar. El problema es que los recursos ya se "gastaron" en hacer el producto de desecho. Intenta prevenir problemas inmediatamente, cuando ocurren, y luego prevenirlos. Inspección durante la producción, en cada etapa.
- Seguridad: el tiempo de lesión es tiempo desperdiciado.
- Información: necesitas la información correcta en el momento adecuado (demasiada, poca, tarde).
Principios:
- Poka-yoke: a prueba de errores – determinar la causa de los problemas y eliminar la causa para prevenir errores futuros.
- Errores de juicio: encontrar problemas después del proceso.
- Inspecciones informativas: analizar datos de inspecciones durante el proceso.
- Inspecciones en la fuente: inspección antes de que comience el proceso para prevenir errores.
MEAN LEAN (ES BELTO MAL ENTENDIDO)
Uno de los términos aplicados a una interpretación de solo recorte de costes y empleos de Lean es "Mean Lean". A menudo, los gerentes modernos creen que están haciendo Lean sin entender la importancia de los trabajadores y las relaciones a largo plazo.
MANTENIMIENTO CENTRADO EN FIABILIDAD (RCM)
El mantenimiento centrado en fiabilidad es un sistema para diseñar un programa de mantenimiento rentable. Puede ser detallado, complejo, computarizado, estadísticamente impulsado, pero en su base es bastante simple. Sus ideas pueden aplicarse al diseño y operación de un sistema de mantenimiento preventivo (PM), y también guiar tu aprendizaje al hacer mantenimiento, solución de problemas, reparación y trabajo energético.
Estos son los principios centrales del RCM. Estos nueve conceptos fundamentales son:
- Los fallos ocurren.
- No todos los fallos tienen la misma probabilidad.
- No todos los fallos tienen las mismas consecuencias.
- Los componentes simples se desgastan, los sistemas complejos se rompen.
- El buen mantenimiento proporciona la funcionalidad requerida al menor coste practicable.
- El mantenimiento solo puede lograr la fiabilidad inherente del diseño del equipo.
- El mantenimiento innecesario quita recursos del mantenimiento necesario.
- Los buenos programas de mantenimiento sufren mejora continua.
El mantenimiento consiste en todas las acciones para asegurar que componentes, equipos y sistemas proporcionen sus funciones previstas cuando se requieran.
Un sistema RCM se basa en responder:
- ¿Cuáles son las funciones y estándares de desempeño deseados del equipo?
- ¿De qué formas puede fallar al cumplir sus funciones? (¿Cuáles son los fallos más probables? ¿Qué tan probable es cada tipo? ¿Serán obvios? ¿Puede ser un fallo parcial?)
- ¿Qué causa cada fallo?
- ¿Qué sucede cuando ocurre cada fallo? (¿Cuál es el riesgo, peligro, etc.?)
- ¿De qué manera importa cada fallo? ¿Cuáles son las consecuencias de un fallo total o parcial?
- ¿Qué se puede hacer para predecir o prevenir cada fallo? ¿Cuánto costará predecir o prevenir?
- ¿Qué se debe hacer si no se encuentra una tarea proactiva adecuada (acciones por defecto) (ninguna tarea disponible o demasiado costosa para el riesgo)?
El equipo se estudia en el contexto de dónde, cuándo y cómo se usa.
Todas las acciones de mantenimiento se clasifican en:
- Mantenimiento Correctivo – Restaurar función perdida o degradada.
- Mantenimiento Preventivo – Minimizar oportunidad de fallo.
- Mantenimiento Alterativo – Eliminar condición insatisfactoria cambiando diseño o uso del sistema.
Dentro del mantenimiento preventivo, todas las tareas se describen como uno de cinco tipos principales:
- Dirigido por Condición – Renovar vida basado en condición medida vs. estándar.
- Dirigido por Tiempo – Renovar vida independientemente de la condición.
- Búsqueda de Fallos – Determinar si ha ocurrido un fallo.
- Servicio – Añadir/reponer consumibles.
- Lubricación – Aceite, grasa u otra lubricación.
Hacemos mantenimiento porque creemos que la fiabilidad del hardware se degrada con la edad, pero podemos hacer algo para restaurar o mantener la fiabilidad original que se paga a sí misma.
RCM es centrado en fiabilidad. Su objetivo es mantener la fiabilidad inherente del diseño del sistema o equipo, reconociendo que cambios en la fiabilidad inherente solo pueden lograrse mediante cambios de diseño. Debemos entender que el equipo o sistema debe estudiarse en la situación en que está trabajando.
IMPLEMENTACIÓN DE MANUFACTURA ESBELTA
Analiza cada paso en el proceso original antes de hacer cambios.
La manufactura esbelta se enfoca principalmente en reducción de costes, aumento de rotación y eliminación de actividades que no añaden valor. Básicamente, ayuda a las empresas a lograr la producción objetivo, introduciendo herramientas y técnicas fáciles de aplicar y mantener, reduciendo y eliminando desperdicios.
Ingenieros de manufactura usaron la metodología DMAIC de seis sigma (Definir, Medir, Analizar, Mejorar, Controlar) junto con manufactura esbelta para cumplir requisitos de clientes en producción de tubos.
A los ingenieros se les encargó diseñar un nuevo layout de la línea de producción de tubos. Los objetivos incluían:
- Mejorar calidad
- Disminuir desperdicio (scrap)
- Entrega al punto de uso
- Lotes más pequeños
- Implementación de sistema pull
- Mejor retroalimentación
- Aumentar producción
- Responsabilidad individual
- Disminuir WIP (trabajo en proceso)
- Flexibilidad en la línea
Antes de hacer cambios, el equipo analizó cada paso en el layout original de la línea de tubos.
- Intentaron entender el proceso original, identificar áreas problemáticas, pasos innecesarios y sin valor añadido.
- Tras mapear el proceso, el equipo esbelto recogió datos del banco de Revisión de Materiales (MRB) para medir y analizar tipos principales de defectos. También hicieron un estudio de tiempos por 20 días de producción.
En el estado original, la línea consistía en un operador y cuatro operaciones, separadas en dos estaciones por una mesa grande usando sistema push. La mesa actuaba como separador entre la segunda y tercera operación.
El primer problema descubierto fue el desequilibrio de la línea. La primera estación se usaba ~70% del tiempo. Los operadores en la segunda estación pasaban mucho tiempo esperando entre ciclos. Al combinar estaciones 1 y 2, surgió espacio para mejora en responsabilidad individual, control de inventario por el operador y retroalimentación inmediata ante problemas. El estudio de tiempos y el layout reflejan esto.
Un segundo problema: debido al flujo, la tasa de producción no permitía cumplir el programa con dos estaciones. Los operadores perdían track de ciclos de máquina, las máquinas esperaban atención. Los operadores intentaban empujar piezas por la primera estación (cuello de botella) y continuaban fabricando en las dos últimas operaciones. Típicamente, se acumulaban largas series de WIP y los problemas de calidad no se detectaban hasta que se producían muchas piezas defectuosas.
Los datos del estado original se tomaron de los últimos 20 días antes del cambio. El equipo analizó cada paso y hizo cambios. Los hallazgos del estudio de tiempos proporcionaron base para reducir tiempo de ciclo, balancear la línea, diseñar usando kanbans Just In Time y programación, mejorar calidad, disminuir tamaño de lote y WIP, y mejorar flujo. Los datos del nuevo proceso se tomaron a partir de un mes tras la implementación, dando tiempo a operadores para entrenarse y adaptarse al nuevo layout.
Con el diseño en célula en U: Las piezas cumplen todos los requisitos del cliente. La mesa del proceso original se eliminó, casi eliminando WIP. Con reducción de WIP y aumento de producción.
Conceptos usados para mejorar: participación total de empleados (TEI), lotes más pequeños, programación, inventario en punto de uso, layout mejorado. Todos los empleados y supervisores participaron en todas las fases. Sus ideas se incorporaron en planificación e implementación para mayor aceptación. Lotes más pequeños minimizan piezas producidas antes de detectar defectos. Kanbans (racks de manipulación) controlan WIP e implementan pull. El layout en célula reduce desplazamientos entre operaciones.
Los operadores fueron autorizados a parar la línea ante problemas. En el estado original, seguían produciendo cuando una operación fallaba. Con control kanban, el layout eliminó la capacidad de almacenar WIP, obligando al operador a parar toda la línea. El layout en célula brinda excelentes oportunidades para mejorar comunicación entre operadores sobre problemas y ajustes, logrando mejor calidad.
En la inspección diaria del estado original, los operadores perdían tiempo esperando al manipulador de materiales o actuando como tal. Con la célula en U, la entrega al punto de uso es mejor. El operador coloca cajas de materia prima en seis carros rodantes móviles, fácilmente accesibles. Seis cajas duran 24 horas.
Para reducir tiempos de preparación, las herramientas para reparación y ajuste están en la célula. Los tornillos no están estandarizados; las herramientas se ordenan por tamaño creciente para identificar rápidamente la adecuada.
Durante tres meses se monitoreó el proceso para verificar control. La comparación de estudios de tiempos entre estado original y layout implementado mostró aumento de producción de 300 a 514 productos terminados por turno. El nuevo layout eliminó doble manipulación entre segunda y tercera operaciones y en empaque. Redujo tiempo total al facilitar ciclar las cuatro operaciones en orden pull. La demanda se cumplió con dos turnos, reduciendo coste laboral.
Resultados del rediseño:
- WIP disminuyó 97%
- Producción aumentó 72%
- Desperdicio (scrap) reducido 43%
- Utilización de máquinas aumentó 50%
- Utilización de mano de obra aumentó 25%
- Costes laborales reducidos 33%
- Nivel Sigma aumentó de 2.6 a 2.8
Este proyecto redujo costes laborales y de scrap, permitió mejores entregas a tiempo con menor inventario de producto terminado. Números diarios de producción y tiempo de ciclo por pieza sirvieron como referencia para monitorear progreso. Aunque el nivel Sigma aumentó, la reducción del 43% en defectos, 97% en WIP y aumento del 72% en producción contribuyeron al objetivo.
Implementar lo esbelto es un proceso sin fin; esto es la mejora continua. Cuando implementas un aspecto, siempre puede mejorarse. No te obsesiones, pero no dejes que las cosas vuelvan al punto de partida. Siempre habrá tiempo para volver y refinar procesos.
Antes de implementar manufactura esbelta en Nypro Oregon Inc., operábamos con manufactura tradicional: producir todo un producto para el mercado sin dejar equipos ociosos. Estos bienes debían almacenarse o enviarse a clientes que quizás no estaban listos. Si se producía más de lo vendible, se vendía a gran descuento (pérdida) o se desechaba. Esto suma enorme desperdicio. Tras implementar conceptos esbeltos, usamos justo a tiempo: producir y entregar bienes en la cantidad requerida cuando el cliente lo requiere, no antes. En manufactura esbelta, solo se produce lo que el cliente quiere, cuando lo quiere. A menudo es más rentable comparado con equipos de alto precio y alto volumen.
EXAMEN DE LA UNIDAD
- ¿Qué es 5S?
- Explica cada "S" del 5S.
- Explica el concepto Kaizen.
- ¿Qué es el procesamiento pull (arrastre)?
- ¿Qué es Poka-yoke?
- ¿Qué es el seis sigma DMAIC?
- ¿Cuáles son los objetivos para un nuevo layout de línea de producción de tubos?
- Antes de hacer cambios, ¿qué hizo primero el equipo de ingenieros?
- Enumera los resultados del rediseño.
- La clave para implementar una nueva idea o concepto esbelto es ¿qué?
INFORMACIÓN DE ATRIBUCIÓN DEL CAPÍTULO
Este capítulo se derivó de las siguientes fuentes.
- 5S Esbelto derivado de Lean Manufacturing de varios autores, CC:BY-SA 3.0.
- Kaizen derivado de A Kaizen Based Approach for Cellular Manufacturing System Design: A Case Study de VirginiaTech, CC:BY-SA 4.0.
- Kaizen (imagen) derivado de la misma fuente, CC:BY-SA 4.0.
Tecnología Industrial
- Six Sigma vs. Manufactura Esbelta: Guía Clara para Elegir la Estrategia Correcta
- Los 5 mejores blogs de fabricación y mantenimiento que todo profesional debe leer
- 6 áreas clave de mejora que todo consultor manufacturero debe dominar
- 5 herramientas esenciales de manufactura esbelta explicadas – Infografía
- Descubre 5 ventajas clave de la manufactura aditiva para tu negocio
- Fabricación Lean desmitificada: Impulsa la eficiencia con automatización flexible
- Herramientas Imprescindibles de Manufactura Esbelta para Éxito D2C
- Elimine los 8 desperdicios de la Manufactura Esbelta: guía para una producción optimizada
- Reduzca Costos y Aumente Calidad: 3 Pasos de Manufactura Lean para Eliminar Desperdicio
- Recuperando el Éxito en Manufactura Lean: Estrategias Comprobadas para Restaurar Eficiencia y Reducir Costos
- Cómo la automatización impulsa el éxito de la manufactura lean