



Fundamentos de la Rectificadora Plana: Técnicas, Acondicionado y Selección de Muela
OBJETIVO
Al completar esta unidad, deberías ser capaz de:
- Identificar la rectificadora plana.
- Identificar los procedimientos.
- Describir los procedimientos de acondicionado de la muela.
- Describir la prueba de resonancia (Ring Test).
- Describir el reemplazo de la muela de rectificar.
- Describir el procedimiento para seleccionar la muela de rectificar.
- Enumerar los abrasivos principales con sus áreas generales de mejor uso.
- Enumerar los aglutinantes principales con los tipos de aplicación donde se usan más.
- Identificar por número de tipo y nombre, a partir de bocetos sin marcar o de muelas reales.
- Interpretar las marcas de forma y tamaño de la muela junto con los cinco símbolos básicos de una especificación en la descripción de la muela.
- Dado varios trabajos de rectificado estándar, recomendar el abrasivo apropiado, tamaño de grano aproximado, grado y aglutinante.
La rectificadora plana se usa principalmente en el proceso de acabado. Es una herramienta muy precisa que utiliza una muela abrasiva estacionaria y giratoria para desbastar o acabar una superficie metálica sujeta por un tornillo de banco. Este tornillo, que forma parte de una mesa o carro, se mueve de ida y vuelta bajo la muela abrasiva. La rectificadora puede cortar acero en piezas no mayores de 18" de largo por 6" de alto por 8" de ancho. La mesa también es magnética, lo que ayuda a mantener el material fijo. Estos imanes se activan mediante una palanca en el frontal. El instrumento tiene un corte máximo de .005 pulgadas y un corte mínimo de .005 pulgadas. El movimiento puede ser automático (ida y vuelta) o manual según se requiera.
PRECAUCIONES DE SEGURIDAD
Además de las normas generales de seguridad en talleres, estos son algunos consejos para usar esta máquina de forma segura:
- Siempre usa gafas de seguridad, ya que esta máquina puede enviar virutas en todas direcciones.
- Espera siempre a que la muela alcance la velocidad máxima antes de usarla, ya que puede haber defectos invisibles.
- Si tienes cabello largo, mantenlo recogido para que no se enganche en la máquina.
- Nunca golpees la muela contra el material, ya que podría causar fallos en la muela, pérdida de integridad y posible rotura.
- Siempre asegúrate de que el protector esté en su lugar sobre la muela, ya que protege al usuario de las virutas.
- Siempre asegura firmemente el material en su lugar.
- Limpia la mesa magnética antes de colocar el material, ya que las virutas pueden rayar tu pieza o hacer que se deslice durante el rectificado.
- Asegúrate de que la rectificadora tenga un botón de arranque/parada al alcance del operador.
- Revisa la muela antes de montarla. Asegúrate de que esté bien mantenida y en buen estado.
- Sigue las instrucciones del fabricante para montar muelas.
- Mantén la cara de la muela uniformemente acondicionada.
- Asegúrate de que el protector cubra al menos la mitad de la muela.
- Lima cualquier rebaba en la superficie de la pieza que se colocará en el plato magnético.
- Limpia el plato magnético con un paño y luego pásalo con la palma de la mano.
- Coloca un papel ligeramente mayor que la pieza en el centro del plato.
- Posiciona la pieza sobre el papel y enciende la corriente del plato magnético.
- Verifica que el plato magnético se haya activado intentando retirar la pieza.
- Comprueba que la muela no toca la pieza antes de arrancar.
- Ejecuta una muela nueva durante aproximadamente un minuto antes de ponerla en contacto con la pieza.
- Espera a que la muela alcance la velocidad máxima antes de usarla, ya que puede haber fallos invisibles.
- Ponte a un lado de la muela antes de arrancar.
- Apaga el refrigerante antes de detener la muela para evitar crear una condición de desequilibrio.
- Mantén la superficie de trabajo libre de desperdicios, herramientas y materiales.
- Mantén el suelo alrededor de la rectificadora limpio y libre de aceite y grasa.
- Usa un sistema de ventilación adecuado para reducir la inhalación de polvo, residuos y nieblas de refrigerante. Los sistemas deben diseñarse y mantenerse apropiadamente.
- Sigue los procedimientos de bloqueo/etiquetado (lockout) al realizar mantenimiento.
PROCEDIMIENTO DE USO
- El primer paso es asegurar que el material a moldear pueda usarse en la rectificadora. Materiales blandos como aluminio o latón obstruirán la muela abrasiva y dejarán de funcionar eficazmente, requiriendo limpieza (explicada en Mantenimiento). El tamaño máximo es 18" largo x 8" ancho x 6" alto.
- El siguiente paso es asegurar el material. Esto se hace con un tornillo de banco y activando el plato magnético. Una vez seguro, se posiciona manualmente bajo la muela girando las volantes longitudinal y transversal en el frontal. La propia muela puede moverse ligeramente para posicionar perfectamente la pieza.
- Luego se arranca la máquina. Debe alcanzar velocidad máxima antes de usarla por seguridad. Si funciona correctamente, se usa manualmente cuando se requiere trabajo muy preciso.
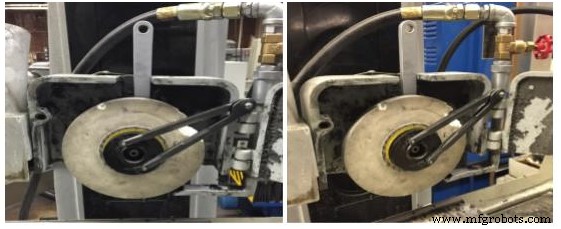
Figura 1. Rectificadora Plana Chevalier
ACONDICIONADO DE LA MUELA (DRESSING)
- Coloca el acondicionador de diamante sobre la mesa.
- Mantén el acondicionador de diamante a 1/4 de pulgada a la izquierda del centro de la muela.
- Bloquea el acondicionador en la mesa activando el plato magnético.
- Enciende la máquina girando el interruptor a "ON". Luego presiona el botón verde para arrancar el husillo.
- Baja la muela usando la volante vertical hasta que apenas haga contacto con el acondicionador.
- Apaga la máquina tras el contacto.
- Enciende de nuevo. Mientras la muela gira, bájala en dirección Z hasta que produzca una pequeña nube de polvo.
- Una vez hecha la nube, haz una pasada de ida y vuelta a lo largo del eje Y. Detén la máquina cuando el acondicionador haya completado una pasada.
- Al detener, asegúrate de que el acondicionador esté a unos 1/2 pulgada de la muela.
- Revisa si la muela está limpia. Si no, repite pasos 8 y 9.
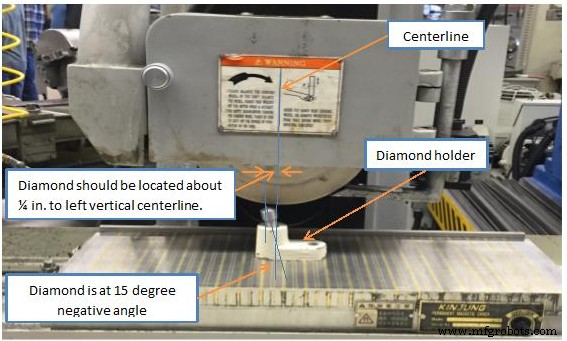
Figura 2. Acondicionado de la muela
PRUEBA DE RESONANCIA (RING TEST)
Las muelas de rectificar deben inspeccionarse y "probarse por resonancia" antes de montarlas para asegurar que no tienen grietas u otros defectos. Se golpean suavemente con un instrumento ligero no metálico. Una muela estable e intacta emitirá un tono metálico claro o "resonancia".
Realización de la prueba:
- Asegúrate de que la muela esté seca y libre de serrín u otro material que amortigüe el sonido.
- Necesitarás un objeto de plástico duro o madera, como el mango de un destornillador, o un mazo de madera para muelas pesadas. No uses objetos metálicos.
- Suspende la muela en un pasador o eje que pase por el orificio para que gire fácilmente, pero no la montes en la rectificadora. Si es demasiado grande, colócala sobre una superficie dura y limpia.
- Imagina una línea vertical por el centro de la muela.
- Golpea la muela a unos 45 grados a cada lado de la línea vertical, a 1-2 pulgadas del borde. (Muelas grandes pueden golpearse en el borde en lugar del lateral.)
- Gira la muela 180 grados para que la parte inferior quede arriba.
- Golpea nuevamente a 45 grados a cada lado de la línea vertical.
- La muela pasa la prueba si emite un tono metálico claro en los cuatro puntos. Si suena sorda en alguno, está agrietada. No la uses.
REEMPLAZO DE LA MUELA DE RECTIFICAR
- Abre la carcasa de la muela. Si está muy ajustada, puede requerir llave fija, llave inglesa y mazo de goma.
- Retira la placa metálica superior aflojando los tornillos que la sujetan a la carcasa.
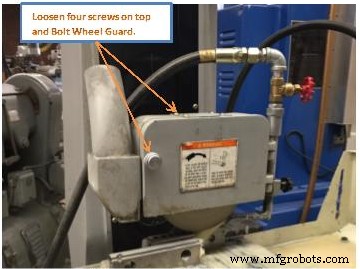
Figura 3. Retirar placa metálica y carcasa
- Detrás de la muela, en el husillo, hay un orificio. Inserta la llave fija en el lado derecho en la parte trasera del husillo. Debe encajar en el orificio.
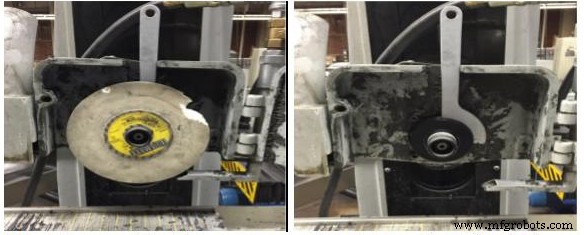
Figura 4. Llave fija en orificio - Figura 5. Retirar muela
- Inserta la llave en los dos orificios frontales de la muela. Al aflojar la muela del husillo, girar a la derecha afloja y a la izquierda aprieta.
- Golpea la llave en forma de horquilla con un mazo de goma para aflojar la muela.
- Para montar una muela nueva, invierte el procedimiento. Girar la llave horquilla a la izquierda la aprieta. Al instalar, asegúrate de que la llave esté en el lado izquierdo, no derecho. Gira a mano y, cuando ya no sea posible, usa el mazo de goma.
- Retira la llave de la parte trasera del husillo.
- Atornilla la placa superior de nuevo sobre la carcasa.
- Cierra la carcasa y aprieta la perilla.
PROCEDIMIENTO DE RECTIFICADO
- Asegúrate de usar la muela adecuada para el material. Hay muelas diferentes para aluminio, acero inoxidable y titanio.
- Limpia la mesa antes de colocar la pieza. Esto evita interferencias con el plato magnético.
- Coloca paralelos magnéticos alrededor de la pieza para evitar que se desplace durante el rectificado.
- Enciende el plato magnético para sujetar las piezas.
- Ajusta la posición de la mesa y el carro para centrar la pieza bajo la muela.
- Baja la muela a una pulgada por encima de la pieza.
- Coloca un papel entre la muela y la pieza. Mueve el papel de ida y vuelta mientras bajas la muela simultáneamente hasta que el papel ya no pueda moverse (puesta a cero del eje Z). Ver Figura 1.
- Pon a cero el eje Z de la pieza ajustando el dial de la volante de bajada a 0 pulgadas. Ver Figura 2.
- Bloquea el tope de carrera longitudinal de la mesa para que haya aproximadamente una pulgada de sobrecarrera en cada extremo.
- Ajusta la posición de la mesa para que la muela quede aproximadamente una pulgada a la derecha de la pieza.
- Baja la muela a la profundidad deseada. Debe haber un avance máximo de 0.001 pulgada por pasada.
- Asegúrate de que la muela no contacte la pieza antes de encender la corriente principal. Presiona el botón verde para arrancar el husillo y enciende el interruptor de refrigerante.
- Rectifica la pieza haciendo pasadas de izquierda a derecha a lo largo del eje X.
- Una vez que la primera franja esté suficientemente rectificada, gira la volante del eje Y media vuelta en sentido horario.
- Rectifica otra franja de izquierda a derecha.
- Repite hasta rectificar toda la pieza, luego repite todos los pasos para el otro lado.
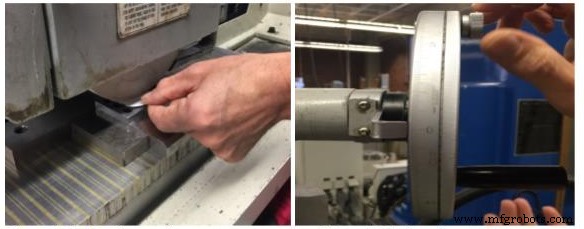
Figura 6. Ajuste del eje Z - Figura 7. Ajuste de bajada
MUELA DE RECTIFICAR
Selección de la Muela
Ten en cuenta que una muela es una herramienta de corte, y salvo para muelas de uso general, el abrasivo, tamaño de grano, grado, estructura y tipo de aglutinante deben seleccionarse para el trabajo particular, igual que se selecciona una fresa, broca o macho para su trabajo específico.
Para seleccionar la muela, hay ocho factores que afectan la elección de las especificaciones:
- Instrucciones del fabricante de la muela.
- Material a rectificar y su dureza.
- Cantidad de material a remover y acabado requerido.
- Área de contacto de rectificado.
- Severidad de la operación.
- Velocidad de la muela.
- Tasa de avance.
- Técnica de operación.
Sugerencias:
- Primero considera el material y su dureza. Afectan la elección de abrasivo, tamaño de grano y grado/dureza de la muela.
- El óxido de aluminio es mejor para aceros, mientras que el carburo de silicio es mejor para fundición, metales no ferrosos y no metálicos.
- Un grano relativamente fino funciona mejor para cortes pesados en materiales blandos y dúctiles que se penetran fácilmente.
- La dureza del material también afecta la elección del grado. Un grado más duro puede usarse en materiales blandos; grados más suaves liberan granos desafilados más fácilmente presentando nuevos granos afilados.
- Segundo factor: cantidad de material a remover y acabado. Afectan grano y aglutinante:
- Grano grueso para remoción rápida sin importar acabado (rectificado en bruto); grano fino para acabado alto.
- Muelas con aglutinante vitrificado se usan donde el acabado comercial es satisfactorio. Aglutinantes orgánicos (resinoide, caucho, goma laca) producen el mejor acabado.
- El área de contacto entre muela y pieza afecta grano y grado:
- Grano grueso cuando el área de contacto es grande (rectificado plano con muelas copa, cilindros o segmentos) para dar espacio a virutas. A medida que el área disminuye y la presión unitaria aumenta, se deben usar granos más finos.
- En área grande, grado blando proporciona desgaste normal, asegurando acción de corte libre. Grado más duro se necesita para resistir la mayor presión unitaria en áreas pequeñas.
- La severidad de la operación afecta abrasivo y grado:
- Abrasivo resistente como Óxido de Aluminio 4A para rectificado pesado de acero.
- Abrasivos más suaves como 32 y 38 Óxido de Aluminio para rectificado de precisión ligero en aceros y semiaceros; 57 y 19 intermedios para precisión y semi-precisión en aceros blandos y duros.
- La severidad también influye en el grado. Grados duros para rectificado bruto (desbarbado), grados medios y suaves para operaciones de precisión menos severas.
- La velocidad de la muela a menudo dicta el tipo de aglutinante:
- Muelas vitrificadas no deben usarse sobre 6,500 pies/min. Con pocas excepciones, al superar esta velocidad, se deben usar aglutinantes resinoide, caucho o goma laca. Nunca excedas la velocidad segura indicada en la etiqueta.
- Tasa de avance:
- Mayor tasa de avance = mayor presión de rectificado. Si se aumenta la velocidad de la pieza, aumenta la tasa de avance, el desgaste de la muela es más rápido, por lo que se requiere una muela más dura.
- Un sistema estándar de marcado identifica cinco factores principales en la selección de muelas:
- Tipo de abrasivo
- Tamaño de grano
- Grado o dureza
- Estructura
- Aglutinante
Primer Símbolo: Tipo de Abrasivo
Una muela marcada A 60-J8V indica:
A – Óxido de aluminio fundido
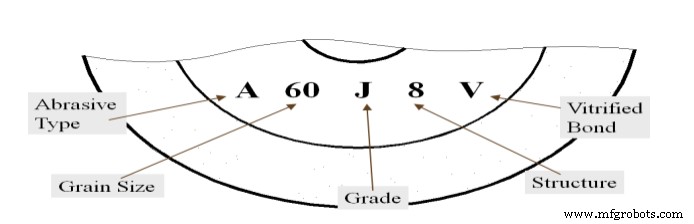
Figura 8: Marcado de Muela
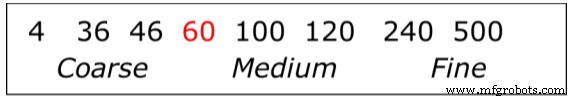
Segundo Símbolo: Tamaño de Grano
La siguiente escala determina el grano:
Tercer Símbolo: Grado de Dureza
- El grado de dureza mide la resistencia del aglutinante de la muela.
- El aglutinante mantiene unidos los granos abrasivos.
- Cuanto más fuerte el aglutinante, más dura la muela.
A a G son más suaves. H a P son grados medios. R a Z son más duros.
Cuarto Símbolo: Estructura
- La estructura, el espaciado de los granos abrasivos, se indica con números.
1 = estructura densa. 8 = estructura media. 15 = estructura abierta.
Quinto Símbolo: Aglutinante
- El aglutinante se identifica por letra:
- V – Vitrificado
- B – Resinoide
- R – Caucho
- E – Goma laca
- M – Metálico
Ejemplo de marcado estándar:
1- A – 305 X 25 X 127 WA 46 K 8 V 7N 2000m/min
TIPO DE MUELA: 1 (Recta-plana)
CARA: A
TAMAÑO: Diámetro (D) x Ancho (W) x Agujero (H)
TIPO ABRASIVO: WA (Ver Figura 2)
TAMAÑO GRANO: 46 (Ver Figura 2)
GRADO: K (Ver Figura 2)
ESTRUCTURA: 8 (Ver Figura 2)
TIPO AGLOMERANTE: V (Ver Figura 2)
CÓDIGO FABRICANTE: 7N
MÁX. RPM: 2000 m/min
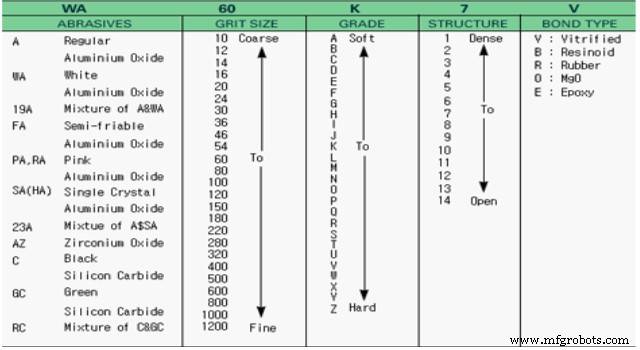
Figura 9: Tabla de Selección de Muela
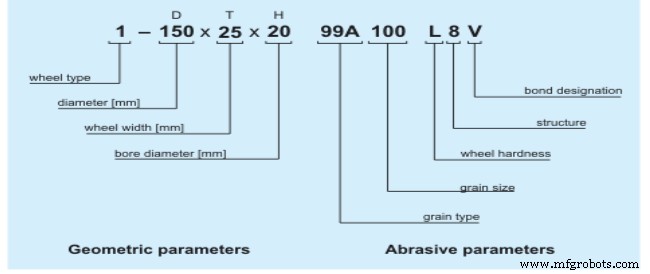
Figura 10: Tabla de Selección de Muela
EXAMEN DE LA UNIDAD
- Enumera cinco precauciones de seguridad.
- Enumera cinco partes principales de la rectificadora plana.
- ¿Qué es un acondicionador de muela de diamante?
- Al acondicionar, ¿a qué distancia debe estar el acondicionador de diamante a la izquierda del centro?
- ¿Qué es la prueba de resonancia (Ring Test)?
- ¿Cómo se realiza la prueba de resonancia?
- Al seleccionar la muela, hay ocho factores que afectan la elección. Enumera cinco.
- Las muelas de óxido de aluminio son mejores para ¿qué?
- Un sistema estándar de marcado identifica cinco factores principales. Enuméralos todos.
- Una muela marcada WA 80-L9B, indica lo siguiente.
INFORMACIÓN DE ATRIBUCIÓN DEL CAPÍTULO
Este capítulo se derivó de las siguientes fuentes.
Rectificado y Pulido derivado de Mechanical Engineering Tools del Instituto de Tecnología de Massachusetts, CC:BY-NC-SA 4.0.
Tecnología Industrial
- Rectificadora Superficial Rotativa: Acabado de Precisión para Calidad Superior
- Rectificado plano: Técnicas tradicionales para precisión
- Fundamentos de Rectificadora Superficial PLC: Acabado de Precisión para Metales y No Metales
- Guía completa de rectificadoras planas: características, usos y beneficios
- Entendiendo cuatro tipos clave de rectificadoras y sus aplicaciones
- Maximice eficiencia y precisión con su rectificadora de superficie de sobremesa
- Rectificadora Superficial de Columna: Visión General Completa y Aplicaciones
- Logre acabado superficial superior con fundición a la cera perdida
- Dominando la Taladradora: Seguridad, Técnicas y Rosca
- Comprender la tolerancia de planicidad en GD&T: Garantizar la fabricación precisa de piezas
- GD&T explicado: Perfil de una línea vs. Perfil de una superficie