



De la fabricación aditiva al moldeo por inyección: Escalado rápido de producción de protectores faciales
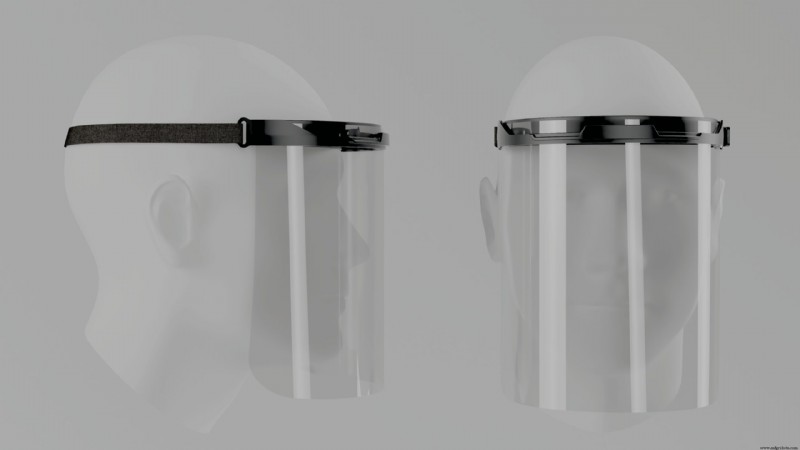
Cuando la pandemia de COVID-19 golpeó a Estados Unidos, nuestro equipo en Fast Radius pivotó rápidamente una parte significativa de nuestras capacidades de fabricación aditiva para producir protectores faciales. Hasta la fecha, hemos fabricado y enviado miles de protectores faciales fabricados aditivamente para proteger a los trabajadores de primera línea del coronavirus. El protector es reutilizable, extremadamente duradero, fácil de ensamblar y cómodo, pero la demanda ha superado con creces nuestra capacidad de producción aditiva.
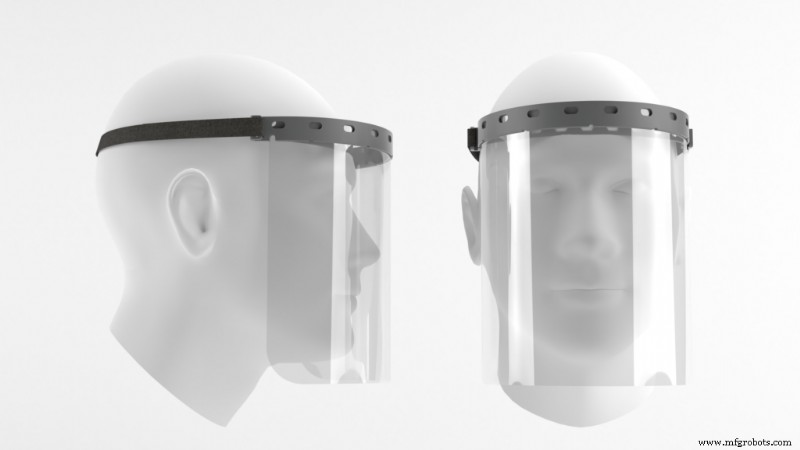
Para hacer nuestro producto accesible a más personas, decidimos cambiar la producción al moldeo por inyección. El moldeo por inyección hace el protector más accesible en dos aspectos; nos permite producir un volumen mucho mayor, y reduce significativamente el costo del producto debido a menores costos de material y fabricación más rápida.
En nuestro trabajo con clientes, a menudo usamos tecnología aditiva para fabricar piezas mientras escalamos a producción de moldeo por inyección. Nuestra propia historia es un fuerte ejemplo de cómo usar tecnología de fabricación digital para rediseñar un producto aditivo para moldeo por inyección.
Iteración rápida de diseño con herramientas de simulación
Necesitábamos hacer modificaciones significativas al diseño aditivo del "halo" del protector (o banda para la cabeza) para hacerlo adecuado para moldeo por inyección, manteniendo su rendimiento. Sabíamos que la rigidez debía optimizarse para reducir condiciones de acero delgado que podrían causar daño a la herramienta durante las operaciones de moldeo. Como sabíamos que la rigidez del halo actual funcionaba bien, simulamos el desplazamiento fluctuante del halo aditivo y usamos ese desplazamiento como objetivo para la rigidez del diseño de moldeo por inyección.
Para entender los elementos que contribuyen a la rigidez, usamos Análisis de Elementos Finitos (FEA) para identificar las variables de diseño que producían mejores resultados. Confiamos en el paquete de simulación dentro de Autodesk 360, una herramienta que usamos para diversos propósitos, incluyendo diseño, análisis y simulación. Probamos tanto los patrones de corona como de nervaduras en la parte frontal del anillo exterior. Si bien las nervaduras añadían algo de rigidez, descubrimos que añadir altura a la corona era una forma más efectiva de minimizar el desplazamiento.
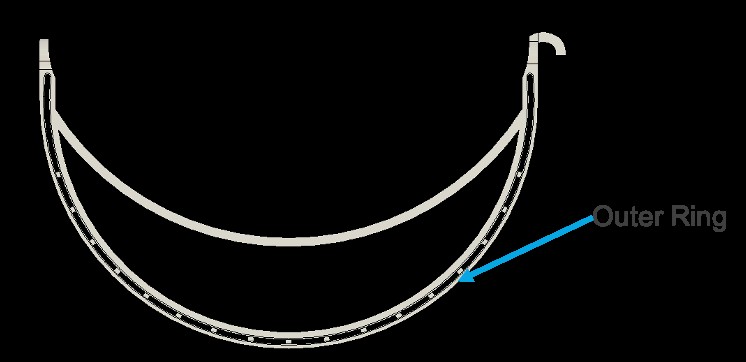
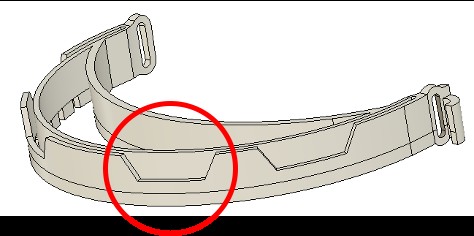
Sin embargo, añadir altura a la corona podría crear malas condiciones de herramienta (acero delgado) entre los anillos exterior e interior. La ranura donde se inserta el protector es muy delgada —tan delgada como uno o dos milímetros; cuanto más altas sean las secciones en la corona, más acero delgado se necesitaría para la herramienta, aumentando la probabilidad de que el acero de la herramienta se dañe durante la operación de moldeo.
Necesitábamos encontrar la altura óptima de la corona que redujera el acero delgado mientras preservaba la rigidez en el anillo exterior del halo. Para determinar esto, ejecutamos 16 simulaciones, ajustando ligeramente el diseño para mejorar el rendimiento cada vez. En esta etapa del proceso de diseño, ya habíamos alcanzado nuestro objetivo y teníamos muchos diseños con desplazamiento similar o mejor que el halo aditivo.
Prototipado rápido con HP Multi Jet Fusion (MJF)
De los conceptos que simulamos, elegimos tres para imprimir con HP MJF, ya que esa es la tecnología que usamos para producir nuestro halo aditivo original. Normalmente, tomaría tres días que una pieza MJF se enfriara lo suficiente para ser utilizable, pero nuestro equipo de ingenieros de fabricación empaquetó la construcción de manera que nos permitió tener nuestras piezas al día siguiente.
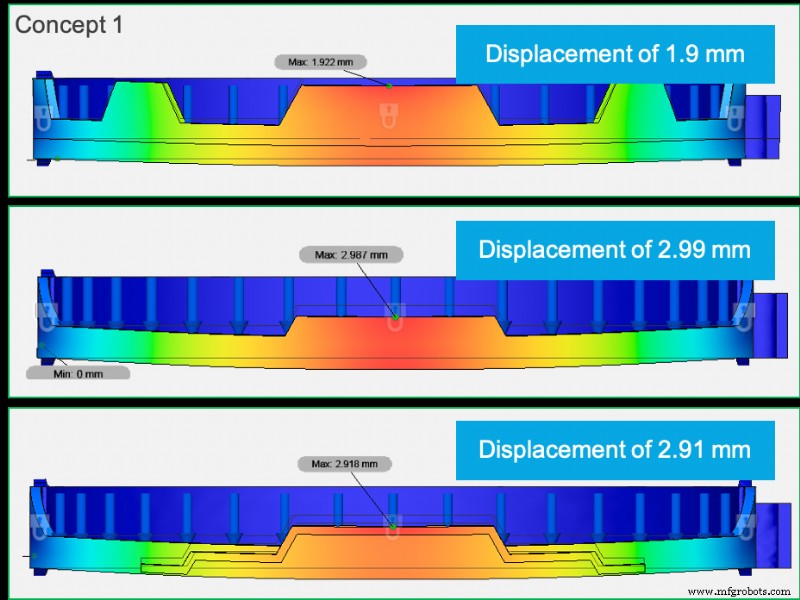
El equipo de operaciones en la fábrica de Fast Radius en Chicago usó los tres halos conceptuales y los compararon con la versión original fabricada aditivamente para comparar comodidad y facilidad de ensamblaje. El Concepto 10 (ver arriba, tercer diseño) aceptó el protector más fácilmente, pero sugirieron varias modificaciones para mejorar la comodidad y facilitar el ensamblaje. El diseño resultante (ver abajo) se usó para producir el utillaje de moldeo por inyección que fabricará la próxima versión de nuestro halo de protector facial.
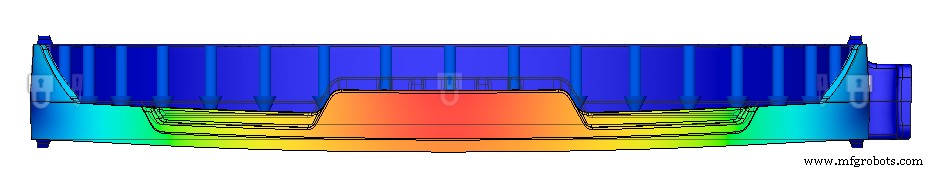
En última instancia, cambiar de fabricación aditiva a moldeo por inyección hará el halo mucho más accesible para quienes lo necesitan. Logramos reducir el precio en un 55%.
Cuando empezamos a fabricar halos aditivos, estábamos satisfaciendo una demanda que no teníamos forma de predecir. Cuando quedó claro que podíamos hacer nuestro producto más accesible, modificamos nuestro diseño aditivo para moldeo por inyección y pusimos una herramienta en producción en solo tres días.
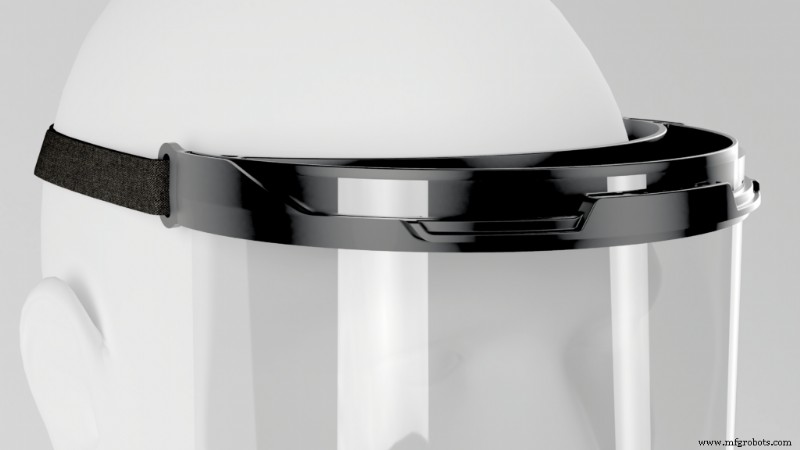
Nuestro equipo trabajó sin descanso para llevar este importante producto al mercado. Logramos este notable cronograma gracias en gran parte al software de simulación, la fabricación digital y nuestro modelo de trabajo ágil. Esta pandemia nos ha obligado a ser más flexibles con los ciclos de desarrollo de productos, una tendencia que creemos continuará mucho después de la pandemia.
¿Listo para fabricar sus piezas con Fast Radius?
Solicite su presupuestoTecnología Industrial
- Moldeo por Inyección de Reacción (RIM): Proceso, Beneficios y Aplicaciones
- Moldeo por Inyección vs Colada: Elegir el Proceso Adecuado para su Producto
- Termoformado vs Reaction Injection Molding (RIM): Elegir el Proceso Adecuado para Productos Moldeados Personalizados
- Moldeo por Inyección vs RIM: Elegir el Proceso Adecuado para Diseños Complejos
- Moldeo por colada vs. Moldeo por inyección de reacción (RIM): Diferencias clave en la producción de poliuretano termoestable
- Estrategias de diseño probadas para moldeo por colada con poliuretanos termoestables
- Servicios de diseño de Protocase: 6 consejos expertos para proyectos exitosos
- Dominando el diseño de entradas en moldeo por inyección: Guía completa para piezas plásticas perfectas
- Moldeo por inyección de aluminio: Producción eficiente y de bajo costo de piezas complejas
- Dominando los ángulos de desmoldeo en moldeo por inyección: Principios de diseño y mejores prácticas probadas
- Diseño para fabricación: esencial para optimizar costo y calidad en moldeo por inyección