



Dominando el Control de Concentración de Refrigerante para un Rendimiento Óptimo en Metalworking
El control de concentración o la falta del mismo es un contribuyente mayor en la mayoría de los problemas de fluidos de metalworking. Cada fluido diluible en agua está diseñado para funcionar dentro de un rango de concentración específico. Si el fluido está por encima del rango de diseño, es probable que vea más dermatitis, residuos y problemas de uso excesivo de fluido. Cuando se ejecuta por debajo del rango de diseño, se observan frecuentemente problemas de corrosión, herramienta y vida de sumidero. Lograr un buen control de concentración es una de las cosas principales que el usuario puede hacer para asegurar el éxito de su programa de gestión de refrigerante y controlar los costos asociados con los fluidos de metalworking.
Exactamente cuál es la concentración de un fluido de corte «usado» y cómo debe medirse es un tema de considerable discusión entre químicos analíticos y personal de servicio de campo que trabajan en la industria. La respuesta veraz es que probablemente hay al menos dos concentraciones diferentes usadas para cualquier solución de trabajo dada. Una concentración es «lo suficientemente buena» para la gestión diaria del fluido típico en la aplicación típica. Y la segunda es donde el laboratorio analítico del proveedor de fluido va a la solución de trabajo usada y determina la cantidad de los componentes individuales del fluido que están presentes. Este tipo de «análisis de agotamiento» típicamente solo se hace en una base de «excepción». E incluso entonces no produce un solo número, sino números para concentración basados en cuánto de cada uno de los componentes del fluido están presentes (ej. % por aceite, % por inhibidor de corrosión de metales amarillos, % por fungicida, etc.).
Para la gestión diaria de fluidos, hay dos y posiblemente un tercer método de verificar la concentración. El método particular seleccionado dependerá del tipo de fluido en uso y la situación.
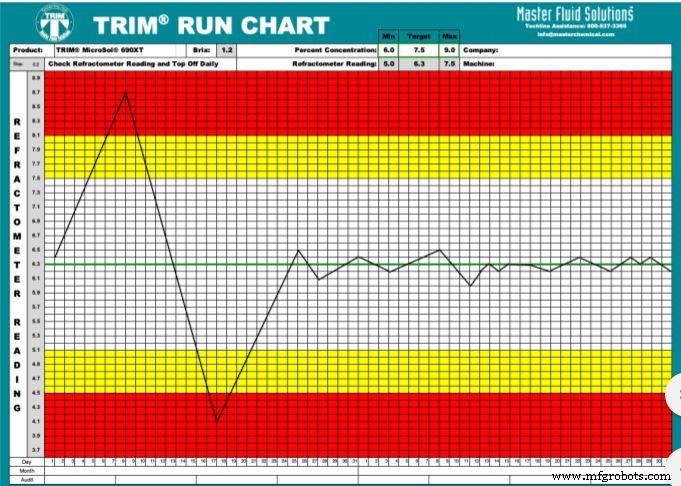
El método más fácil y común es usar un refractómetro óptico. Los refractómetros son rápidos, razonablemente precisos y funcionan para casi todos los refrigerantes, muchos compuestos de lavado, preventivos de óxido a base de agua y limpiadores de mantenimiento, etc. Los refractómetros, con el tiempo, tienden a leer más alto que la concentración «real» porque los aceites extraños, etc. que entran en el fluido también refractan la luz y afectan la lectura del refractómetro. Si el sistema está muy contaminado, a menudo no es posible una lectura «buena» y clara, haciendo que la lectura real sea algo así como una suposición educada. En esta misma vena, los medidores del refractómetro (como cualquier instrumento de precisión) deben mantenerse muy limpios y calibrados para obtener buenos resultados consistentes.
La titulación alcalina es el siguiente método más común de verificar la concentración. Este es un método químico de medir la alcalinidad total de una muestra de fluido y calcular la concentración a partir de eso. Este método solo funciona con productos que tienen una cantidad bastante grande de alcalinidad. Típicamente estos son fluidos sintéticos y semisintéticos. La adición en el tanque de algunos constructores alcalinos y/o biocidas también puede afectar la lectura de concentración por titulación. Con el tiempo, la concentración por titulación tiende a leer más bajo que la concentración «real».
También es posible verificar la concentración de aceites solubles y semisintéticos de alto aceite haciendo una división ácida. Este método se basa en agregar una cantidad medida de ácido sulfúrico típicamente a una cantidad medida de solución de trabajo en una pieza de vidrio calibrado. La adición del ácido hace que el aceite en la solución de trabajo más otros materiales similares al aceite se separen. La cantidad de material que «se separa» se mide luego y se calcula la concentración. Este método es una muy buena forma de llegar al contenido total de aceite y surfactante de un fluido. Con un poco de práctica, es posible hacer una suposición muy educada sobre el porcentaje de aceite extraño y porcentaje de aceite de producto. Toma unos 20 minutos y luego una espera de 4 a 24 horas más vidrio especial y reactivos. No es un método que normalmente querría hacer todos los días.
Publicado Previamente en el sitio web de Master Fluid Solutions.
Tecnología Industrial
- Pastillas Anticonceptivas: Historia, Beneficios, Riesgos y Producción
- Corrector Líquido: Composición, Producción y Tendencias Futuras
- Sistemas de Aire Acondicionado: Diseño, Fabricación y Tendencias Futuras
- Mecánica de Fluidos: Principios, Aplicaciones e Impacto Fundamental
- Circuitos avanzados de control de motor: retención, parada y técnicas de retardo
- Circuitos de Control: Fundamentos, Aplicaciones y Mejores Prácticas
- 5 Beneficios clave del control remoto de producción para la industria moderna
- Optimiza aplicaciones Java 9 en PLCnext Control usando Jlink
- Fijador de roscas: la solución definitiva para el aflojamiento de sujetadores
- Líquido Diferencial Explicado: Propósito, Tipos y Mantenimiento
- Comprender el control de calidad: Garantizar la excelencia consistente