



Fresado de alta avance: Aumentando la eficiencia con las fresas avanzadas de Kyocera
El fresado de alta avance ofrece numerosas ventajas, como la mejora de la tasa de eliminación de material y la prolongación de la vida útil de la herramienta. A continuación, se detallan estrategias de corte que pueden optimizar el rendimiento de sus centros de mecanizado.
A medida que el mecanizado se vuelve más sofisticado y los actores de la industria buscan soluciones para obtener una ventaja en un mercado competitivo, el fresado de alta avance emerge como un método de mecanizado cada vez más popular.
El fresado de alta avance permite mecanizar a velocidades superiores a los métodos convencionales. Con una profundidad de corte más reducida y una velocidad de avance inusualmente alta, se logra una mejor eliminación de metal y, en última instancia, una mayor vida útil de la herramienta.
Las altas tasas de eliminación de metal convierten al fresado de alta avance en un método muy productivo y rentable para desbastar rápidamente una gran variedad de piezas.
Otras ventajas del fresado de alta avance
- Producción de virutas más delgadas que las generadas por fresas tradicionales de 90° y 45°. Esto se traduce en mayores tasas de eliminación de metal y tiempos de ciclo reducidos.
- Al utilizar fresas de alta avance (10-25°), la fuerza se dirige hacia el husillo, reduciendo el vibrado y mejorando la vida útil de la herramienta y el acabado superficial de la pieza mecanizada. (La familia MFH de Kyocera también incorpora un diseño de filo convexo que reduce el impacto al entrar en la pieza, disminuyendo aún más la fuerza de corte y la vibración.)
- Un ángulo de filo de corte de 10° implica:
- El espesor de la viruta permanece constante en todo el rango de profundidad de corte.
- Independientemente de la profundidad de corte, se logra un espesor de viruta menor y una fuerza de corte inferior.
- La reducción de las temperaturas de mecanizado la convierte en una mejor opción para materiales resistentes al calor.
- Las fresas de alta avance son multifuncionales, con un amplio rango de aplicaciones para múltiples procesos de mecanizado, entre ellos:
- Frentado y desbaste lateral
- Ranurado
- Rampado
- Fresado helicoidal
- Cavitado
- Perfilado
Una mayor profundidad de corte
Existe una gran variedad de diseños de fresas de alta avance con plaquitas intercambiables en el mercado. Solo Kyocera ofrece cinco opciones diferentes, incluyendo la nueva MFH-Max, que permite mayores profundidades de corte que las fresas convencionales de alta avance. La MFH-Max admite una profundidad de corte de 2,5 mm (0,098"), mientras que las fresas convencionales se limitan a 1 mm (0,039"). Esta característica permite una mayor productividad y una vida útil más larga.
Al igual que el resto de la familia MFH, la nueva Max ofrece un excelente rendimiento en una amplia gama de aplicaciones, como piezas de automoción, materiales difíciles de mecanizar y moldes, proporcionando múltiples soluciones para diversos entornos de mecanizado.
Sin embargo, la mayor capacidad de profundidad de corte de la Max implica que la velocidad de avance debe ser inferior a la de las fresas convencionales de alta avance. ¿Significa esto una menor tasa de eliminación de metal? Para averiguarlo, Kyocera comparó la MFH-Max contra la MFH-Raptor y la MFH-Mini en un escenario típico de mecanizado.
Para la prueba, se seleccionó un escenario habitual: el frentado de una pieza de acero 4140, 28-32 HRC, de 5" x 6" con 2,3 mm (0,090") de material total por eliminar, evaluando tres fresas de alta avance diferentes para determinar cuál era más productiva.
Las fresas de alta avance evaluadas
N.º 1: MFH-Raptor de 2" MFH2000R-14-4T (4 filos, plaquitas SOMT14)
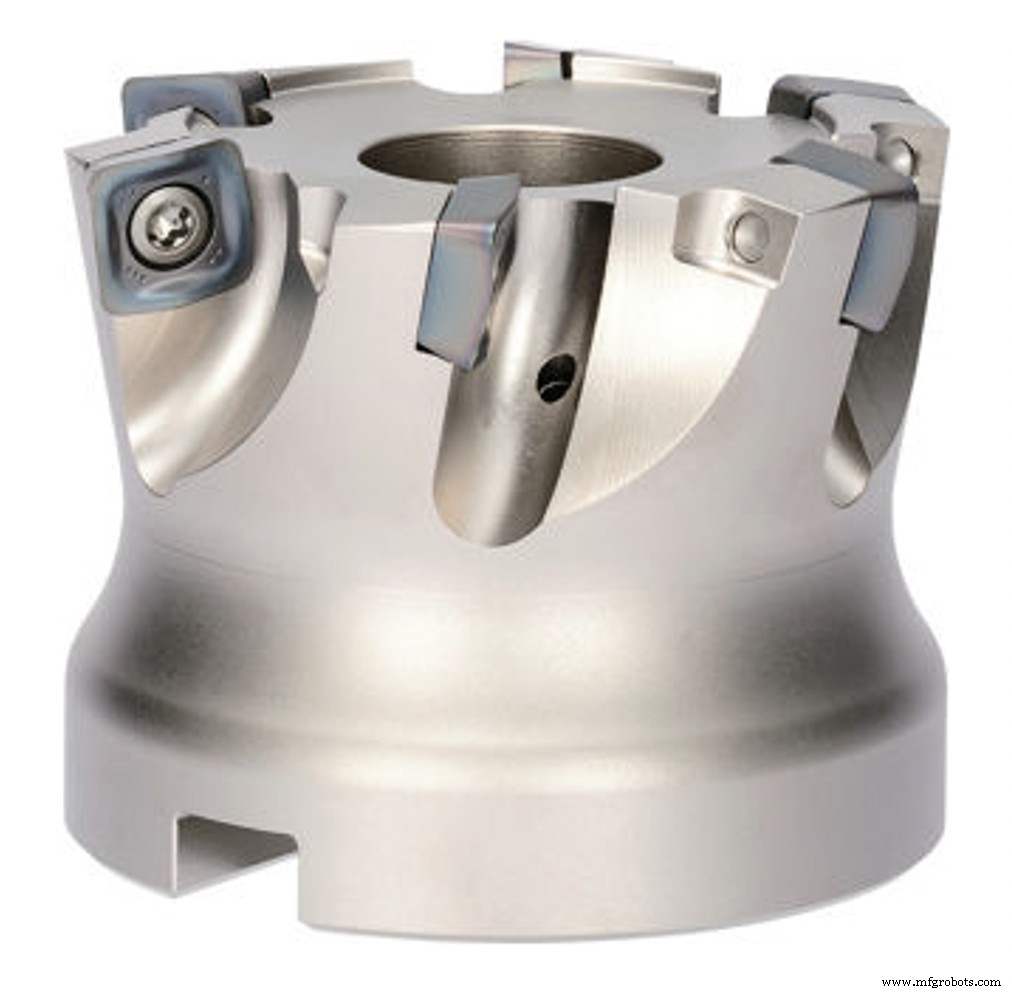
- DCX (diámetro máximo al borde exterior de la plaquita): 2"
- DC (diámetro de corte): 1,094"
- APMX (profundidad máxima de corte): 0,079"
N.º 2: MFH-Mini de 2" MFH2000R-03-9T (9 filos, plaquitas LOGU03)
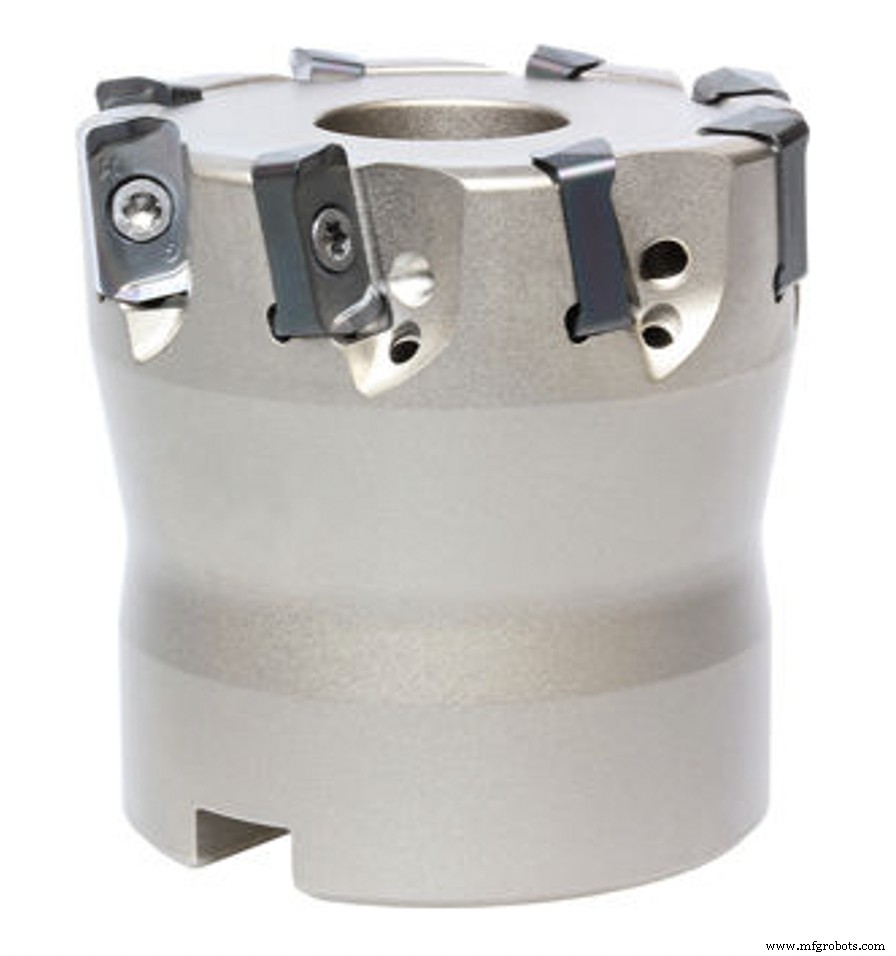
- DCX: 2"
- DC: 1,685"
- APMX: 0,039"
N.º 3: MFH-Max de 50 mm MFH050R-04-7T-M (2" no disponible en el momento del estudio, 7 filos, plaquitas LOMU04)
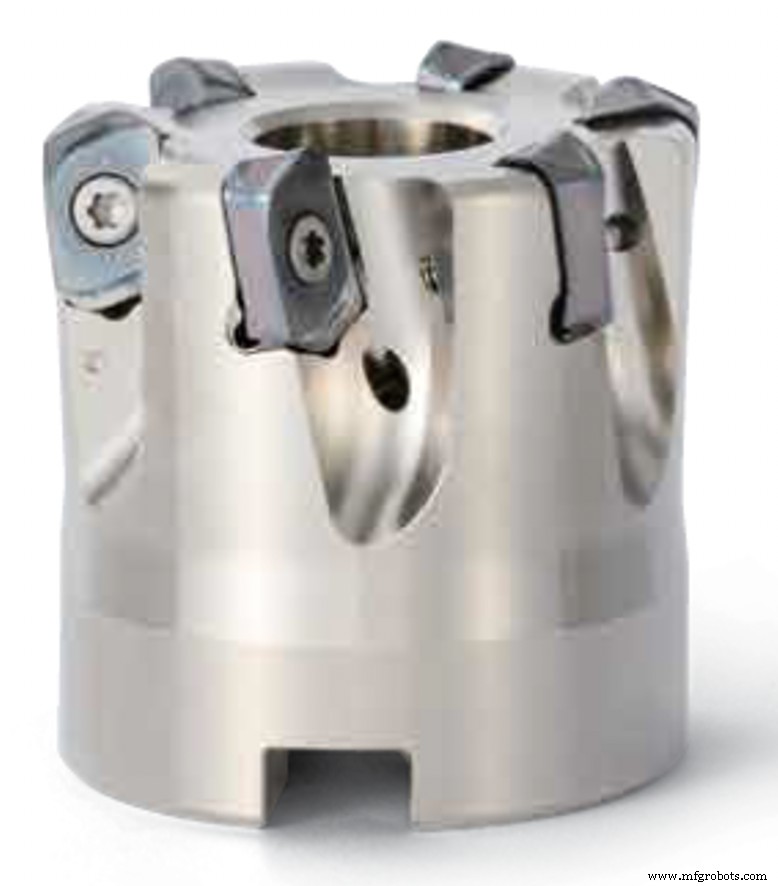
- DCX: 1,969"
- DC: 1,535"
- APMX: 0,098"
Las fresas de alta avance no difieren de cualquier otra fresa: con cualquier ángulo de ataque distinto de 90°, hay que prestar atención a la dimensión DC, que gobierna la parte plana mecanizada, y al valor APMX (profundidad máxima de corte). Conociendo estas dimensiones, podemos calcular cuántas pasadas necesita cada fresa para frentar la pieza a una profundidad de 0,090".
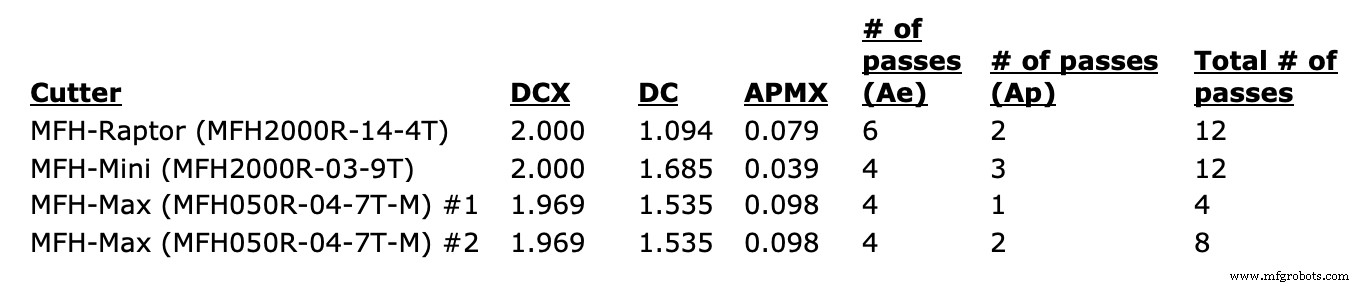
Tomando la MFH-Raptor (MFH2000R-14-4T) como ejemplo, se observa en la tabla que se requieren seis pasadas para frentar la pieza, ya que la dimensión DC es ligeramente superior a 1".
Además, dado que el APMX de la fresa es inferior a 0,090", se necesitan dos pasadas en dirección Z para alcanzar la profundidad total.
En total, se necesitan 12 pasadas para mecanizar la dimensión deseada (6 × 2 = 12). La MFH-Mini tiene una mayor dimensión DC pero un APMX menor, y el resultado también es un total de 12 pasadas. Se evaluaron dos opciones con la MFH-Max: puede tomar la profundidad total de 0,090" en cuatro pasadas, pero a una velocidad de avance reducida; también se evaluó realizar dos pasadas de 0,045" (ocho pasadas totales) a una velocidad de avance mayor.
Para esta evaluación se utilizó el mismo grado de metal duro (PR1535) en cada fresa, funcionando cada una en los puntos de partida recomendados de velocidad y avance.
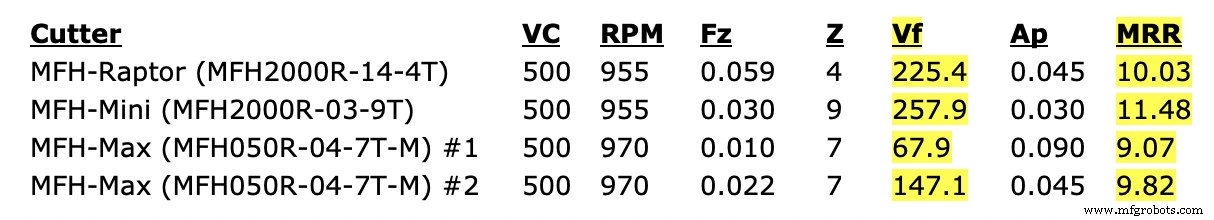
Las dos medidas más comunes de productividad son el avance de mesa (Vf) y la tasa de eliminación de metal (MRR), destacadas en el gráfico anterior.
Ambas muestran la velocidad de corte, pero no cuentan toda la historia. La tasa de eliminación de metal suele ser una representación más precisa de la productividad, ya que mide cuánto material se elimina por minuto de tiempo de corte. Es función del avance de mesa, la profundidad (Ap) y la anchura (Ae) de corte. En este caso, la clasificación de Vf y MRR coincide para cada fresa. Sin embargo, mientras que el Vf de la MFH-Max (1.113 cm³/min) es aproximadamente una cuarta parte del de la MFH-Mini (4.226 cm³/min), la tasa de eliminación de metal es el 79% (148,6 cm³/min frente a 188,1 cm³/min). Según cualquiera de las dos mediciones, se esperaría que la MFH-Mini quedara primera, seguida de la MFH-Raptor y la MFH-Max última. Lo que no consideran es el tiempo sin corte (movimientos rápidos para reposicionar en pasadas adicionales). A mayor número de pasadas, mayor número de movimientos de posicionamiento necesarios.
Para ver cada una de las estrategias de corte, haga clic en los enlaces de video a continuación.
Análisis de los resultados
¿Cómo se compararon cada una de las pruebas?
En la tabla siguiente se ve que el menor número de pasadas compensa con creces la diferencia en avance de mesa (Vf) o MRR, permitiendo a la fresa MFH-Max (MFH050R-04-7T-M) tomar la profundidad completa de 0,090" y lograr el tiempo de ciclo más corto (30,23 segundos).
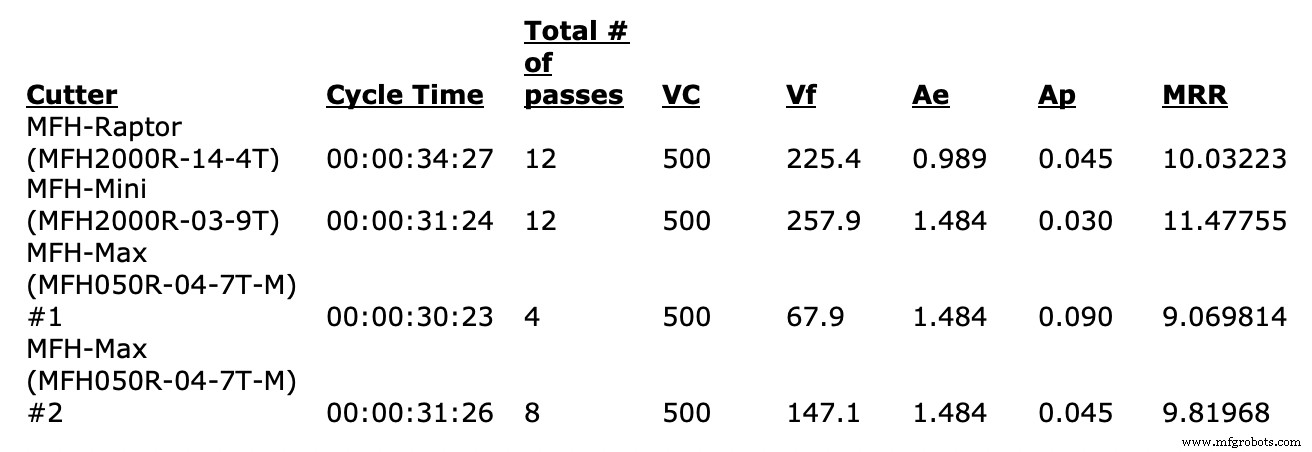
La MFH-Mini (MFH2000R-03-9T) y la MFH-Max (MFH050R-04-7T-M) (0,045" Ap) requirieron 12 y 8 pasadas totales respectivamente, resultando en tiempos de ciclo casi idénticos (31,24 y 31,26 segundos).
La MFH-Raptor (MFH2000R-14-4T) (segunda en Vf y MRR) registró el tiempo de ciclo más largo debido al alto número de pasadas.
Comparando las fresas con 12 pasadas totales, vemos que la opción con mayor avance de mesa y MRR salió vencedora. Aunque es un caso específico, demuestra que no solo deben considerarse el avance de mesa (Vf) y el MRR, sino también el número total de pasadas requeridas y el tiempo sin corte al evaluar los tiempos de ciclo globales.
Evidentemente, cambios en las dimensiones generales de la pieza o en la cantidad total de material a eliminar afectarían los resultados de nuestras pruebas.
No hace falta decir que debe considerar su situación única para determinar la fresa de alta avance óptima que se adapte a su pieza de trabajo particular.
¿Utiliza fresado de alta avance en su taller? ¿Qué ventajas ha encontrado? Comparta sus opiniones e ideas en los comentarios a continuación.
Tecnología Industrial
- Confiabilidad: No Solo se Trata de Mantenimiento
- Guía Completa de Máquinas Fresadoras de Cinco Ejes
- Corte por láser explicado: 6 preguntas clave que todo fabricante debe saber
- Guía Completa de Fresas: Tipos y Aplicaciones
- Guía Definitiva de Sistemas, Dispositivos y Unidades de Protección Eléctrica
- Aprovechando los datos: Cómo las fábricas inteligentes impulsan la eficiencia en la Industria 4.0
- Tecnología de Montaje Superficial (SMT): El Futuro de la Integración en PCB
- Microfusión en Aeroespacial: Precisión, Eficiencia y Sostenibilidad
- 5 Datos Clave Sobre Fresadoras – Historia, Tipos y Aplicaciones CNC Modernas
- Corte Oxi-Combustible: la solución atemporal y rentable para conformar metal
- Dominando Acabados Metálicos: Mejorando Rendimiento, Durabilidad y Cumplimiento