



Optimizando Nuevas Líneas de Rectificado: Supere Obstáculos para Rendimiento Máximo
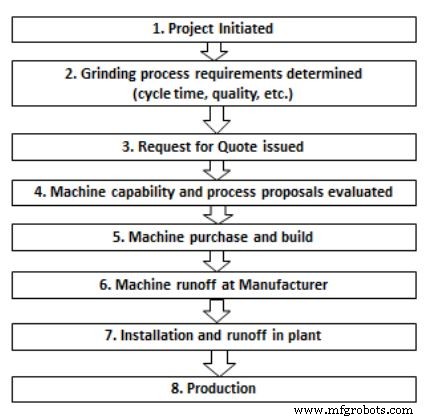
Generalmente, las nuevas líneas de alto volumen que producen piezas complejas que incluyen procesos de rectificado, como palas y álabes de motores automotrices o aeroespaciales, pasan por varias etapas desde la adquisición de máquinas hasta la producción real como se describe en la Figura #1. Si estas líneas incluyen un proceso considerado "de alto riesgo", se programará con "tiempo de desarrollo" como parte de la evaluación de capacidad de la rectificadora y compra (pasos 4 y 5) mediante pruebas y refinamiento. Esta es una estrategia efectiva y reduce sustancialmente problemas asociados con el lanzamiento del programa, pero puede consumir mucho tiempo y ser costosa; muy a menudo las muestras de pieza de trabajo pueden no estar disponibles o ser prototipos sujetos a cambios de diseño adicionales. En tales casos o para diseños de componentes que son diferentes, pero no radicalmente diferentes de diseños existentes, el "tiempo de optimización" rara vez se programa antes de la calificación real de la máquina.
Cuando las máquinas se califican e instalan con procesos "no radicales", el enfoque está en la calidad de la pieza y el tiempo de ciclo. Las especificaciones de la muela pueden bien seleccionarse para asegurar la más alta calidad ante incertidumbres del nuevo diseño de pieza y su impacto en mantener tolerancias de pieza a especificaciones CpK a menudo más estrictas que las requeridas para producción. Además, debido a costo o disponibilidad, a menudo solo se proporcionan 50 o 100 piezas para la calificación, haciendo cuestionable el establecimiento de un proceso estable a largo plazo. Típicamente no hay mucho tiempo, ni componentes, para optimizar el tooling o el costo de abrasivo por pieza. Después de la instalación, en muchos casos, una actitud de "si no está roto, no lo arregles" toma el control y los procesos se bloquean. La optimización rara vez se intenta.
Por lo tanto, es muy importante que el "paso extra" de optimización se considere como una "auditoría" final del proceso. La mayoría de las veces este paso podría ser simplemente una "puesta a punto" del proceso para que no se necesite recalificación de todo el proceso, pero ocasionalmente se pueden descubrir oportunidades lo suficientemente grandes que justifiquen cambios mayores en el ciclo y/o especificación de la muela. Se realizaría un análisis de costo/beneficio para determinar si un cambio de proceso más sustancial debería hacerse.
Hay varias razones por las que la falta de "tiempo de optimización" puede causar procesos subóptimos:
- Los ciclos pueden funcionar aceptablemente en la máquina pero no ser "amigables con la muela". Es decir, la vida de la muela puede ser menos que óptima
- La tecnología de muelas evoluciona. Estimaciones hechas en tecnología existente pueden no ser óptimas para nueva tecnología
- Variaciones sutiles en configuración de pieza, diseño de máquina y requisitos de calidad hacen que la optimización de proceso sea muy difícil fuera de la línea de producción. Esto es porque la línea de producción proporciona muchas piezas y un entorno con variaciones reales y metrología. Estas dos cualidades proporcionan una prueba de "robustez" del proceso "optimizado".
Ejemplos:
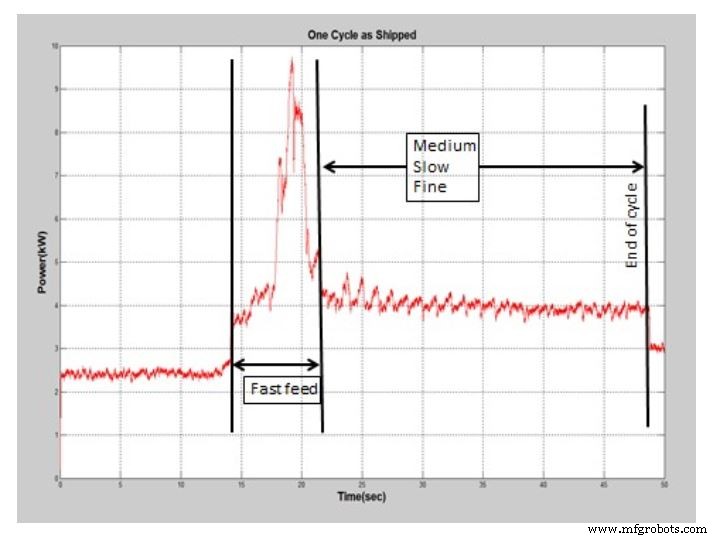
El ciclo de rectificado mostrado en la Figura #2 fue enviado desde el OEM, instalado en una planta y está actualmente en producción. Este ciclo funciona bien y produce piezas aceptables, pero no es "amigable con la muela".
La "inamigabilidad con la muela" de este ciclo se debe al gran pico (potencia/fuerza) al comienzo del ciclo. El desgaste de la muela es proporcional al cuadrado de la fuerza de rectificado, fuerzas altas harán que la muela se desgaste rápidamente. En este caso, reducir el avance rápido y aumentar el avance medio extendería la vida de la muela manteniendo el tiempo de ciclo y la calidad de la pieza.
Un Ciclo en Proceso de Optimización
En un caso inusual reciente, el fabricante acordó hacer optimización "in situ" del proceso de rectificado. Inicialmente, el ciclo de rectificado se cambió para hacerlo más "amigable con la muela" como se discutió arriba. En este caso, el ciclo más amigable también fue ~5 segundos más corto que el ciclo inicial.
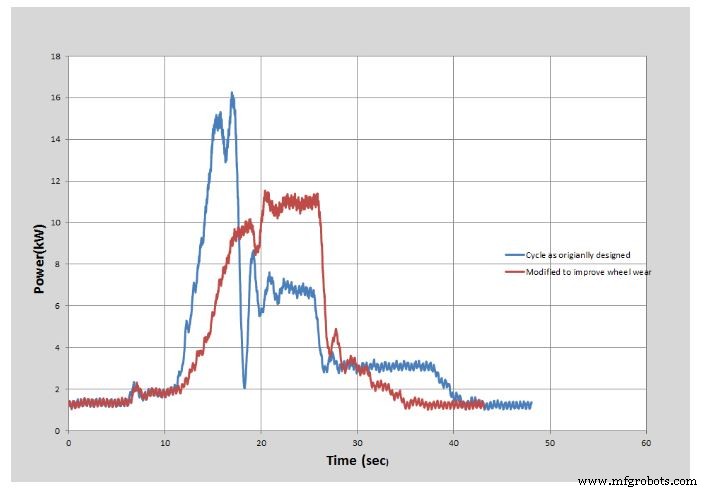
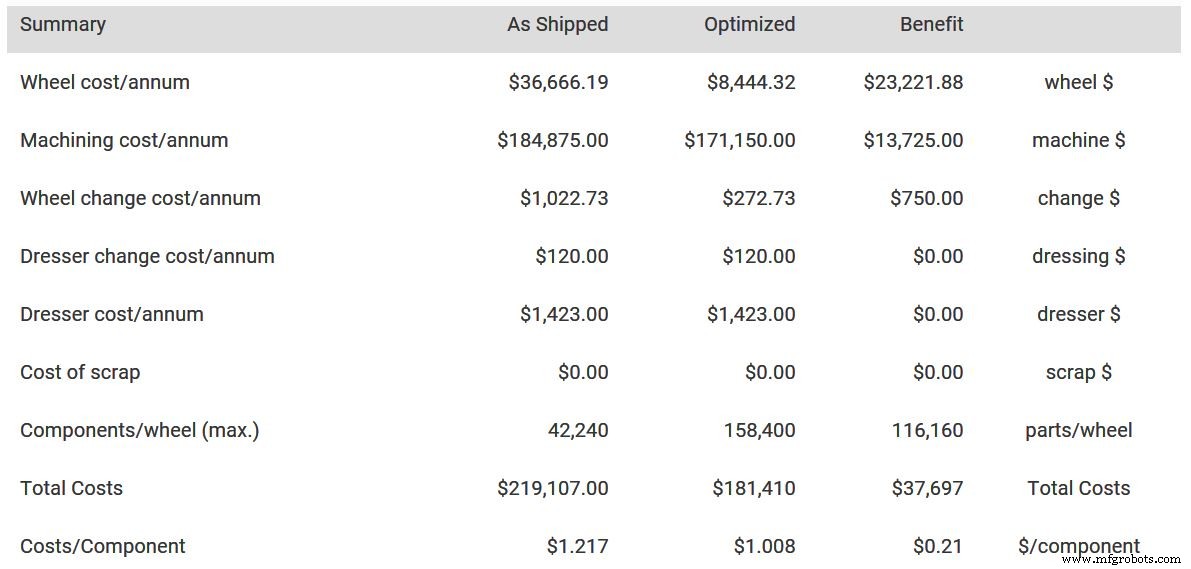
Después de que el ciclo modificado se ejecutó por varias semanas para validar la calidad continua de la pieza, las piezas por acondicionamiento (dress) se aumentaron de 8 a 20 y la profundidad de acondicionamiento se redujo de 0.03 mm a 0.02 mm. Este proceso ha estado funcionando aproximadamente 6 semanas sin cambio significativo en la calidad de la pieza. Resumen del ahorro de costos por año se muestra a continuación.
Estrategia para la Optimización
La solución, como se ilustra en el segundo ejemplo, es programar tiempo y piezas en las etapas tempranas de producción (entre pasos 7 y 8 en la Figura #1) para trabajar en optimización de proceso con el fabricante de la máquina y el equipo de Ingeniería de Aplicaciones de tooling/abrasivos. Como mínimo, se debería usar equipo de monitoreo de potencia durante esta fase para asistir en la evaluación y desarrollo del ciclo. Con este paso adicional, el proceso puede monitorearse para estabilidad en corridas de piezas más largas, lo que puede sacar problemas a la luz y/o presentar oportunidades de mejoras.
La recompensa potencial de este paso es grande, ya que las mejoras/ahorro de costos hechos en esta etapa estarán en su lugar a lo largo de todo el ciclo de vida del proyecto.
Presentado previamente en Norton Abrasives
Compre nuestra selección de muelas de rectificado Norton en MSCdirect.com.
Tecnología Industrial
- Estableciendo estándares y procesos operativos robustos para la excelencia manufacturera
- Modos Comunes de Fallo en Programas de Fiabilidad de Equipos
- FASTMET y FASTMELT: Tecnologías avanzadas de producción de hierro para una producción eficiente de metal
- Servicios de Rectificado de Superficies de Precisión: Proceso Experto y Calidad
- Cómo la automatización de procesos impulsa el éxito ESG: Una ventaja estratégica
- Airbus presenta la Fábrica del Futuro: Producción inteligente y robótica avanzada
- Dominando la Eficiencia en Planta: Estrategias Comprobadas para Optimizar Operaciones de Manufactura
- Muelas de Rectificar: Fabricación, Clasificación y Aplicaciones Industriales
- Bruñido (Honing): Definición, Proceso y Herramientas Esenciales
- Dominando la Gestión de Procesos de Negocio: Guía de implementación paso a paso
- Dominando los Fundamentos del Rectificado OD: Técnicas Esenciales y Perspectivas