



Transformando la producción de film: Actualización de manejo de banda de Film Tech para calidad superior
Línea 5 en Film Tech
Antecedentes
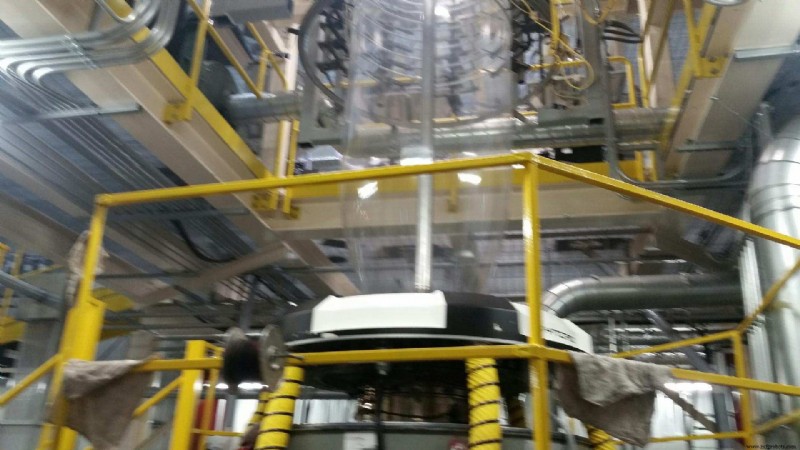
Film Tech, una empresa en Stanley, WI, compró una línea de film soplado de 3 capas usada de una empresa en Ohio. La máquina fue desmontada y llevada a sus instalaciones en la primavera de 2015. Film Tech solicitó que se completara una actualización completa de controles en la línea debido a lagunas en la documentación de la máquina en su estado original. El alcance del proyecto se centró en actualizar el control de temperatura de los extrusores y la matriz, actualizar el manejo de banda de la línea con nuevos variadores y motores mientras se proporcionaba una nueva estación de operador para controlar los procesos de la línea. Con estos elementos, actualizaciones de las seguridades en la máquina también eran necesarias. La actualización requería no solo soporte eléctrico para los elementos que Sure Controls proporcionaba, sino también interconectar el equipo con el nuevo equipo de Process Control Corporation (PCC) y QC Electronics. Aparte del soporte eléctrico, también se debía proporcionar soporte mecánico para montaje de motores, nuevo rodillo de enfriamiento, mejoras en el bobinador así como ayuda en la ubicación para armarios de control y conducciones.
Solución
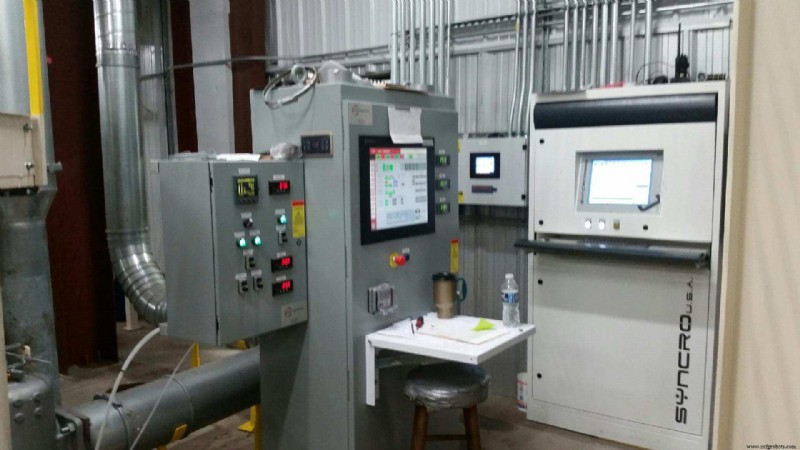
La parte de la actualización centrada en actualizar los controles de temperatura requirió reemplazar el sistema antiguo con nuevos controladores Eurotherm 3216 para montarse en el armario de control en el 2do piso. Cada sección de calefacción y refrigeración en la planta baja sería habilitada con Relés de Estado Sólido Carlo Gavazzi en el armario de control principal. Conducciones separadas se tendieron desde el armario de control a las cajas de empalme en cada uno de los extrusores para proporcionar separación de cables de alta tensión del cableado de señal para cada sección. Desde la nueva estación Wonderware, el operador podría ajustar puntos de consigna de temperatura y observar retroalimentación de temperatura de los termopares instalados en cada sección. Transformadores de corriente también se instalaron en los SSR para proporcionar retroalimentación de corriente al HMI. Esta retroalimentación junto con el porcentaje de salida del controlador de temperatura puede usarse como gran herramienta de diagnóstico para determinar si un calentador no funciona correctamente.
Para mejorar el manejo de banda de la máquina, los viejos motores y variadores DC fueron removidos. Los variadores fueron reemplazados con VFD ABB ACS880. Para los motores de extrusor, se usaron motores Baldor ya que los tamaños físicos de esta opción eran más favorables que los motores Marathon Black Max usados en los variadores de línea. Los variadores de línea (Rodillo Superior, Rodillo de Enfriamiento, y Variadores de Husillo) se dimensionaron con variadores de 3 HP para mantener la cantidad de repuestos al mínimo, un variador de repuesto podía reemplazar múltiples en la máquina si era necesario. El variador de línea del bobinador Nip permaneció como 1HP, pero el motor y variador también fueron reemplazados. Una solicitud del cliente fue ir más grande con los motores de husillo para darles la capacidad de correr más rápido. Debido a las limitaciones mecánicas en rodamientos, cajas de cambios, correas, poleas y embragues, mantuvimos el equipo original en su lugar. Si se determina que los husillos necesitan ir más rápido, las restricciones mecánicas deberían abordarse en ese momento.
Para operar el bobinador, un HMI Redlion Graphite de 9" fue montado en el bobinador para permitir al operador controlar los Modos de Bobinado, como bobinar en la parte superior o inferior, modo sobre o bajo, enganchar los rodillos de colocación, abrir/cerrar el Nip del bobinador mientras proporciona Diagnósticos de Línea para las Paradas de Emergencia en la Línea. El diseño y esquemas de color en el HMI del bobinador imitaban el Panel Principal del Operador que tiene una pantalla táctil de 19" con Wonderware. Este panel principal permitió una ubicación central para controlar los puntos de consigna de temperatura en extrusores y matriz, la velocidad de línea, así como controles auxiliares como el Haul Off Oscilante, Jaula de Burbuja y Tratador. Pantallas de tendencias se proporcionaron para permitir monitoreo de temperaturas, velocidades y otras características de línea que podrían ayudar en el diagnóstico de defectos en sus productos. La estación Wonderware se configuró para comunicar con los dosificadores PCC y sistema de carga al vacío. Desde el MOP, el sistema de carga al vacío podía ser completamente controlado habilitando/deshabilitando tolvas, mientras que el control de los Dosificadores estaba ligeramente restringido. Los Dosificadores podían conmutarse a apagado o modo auto, sin embargo si alguna acción manual era necesaria, este control se dejó fuera del MOP para requerir que el operador estuviera a la vista del dosificador. Pesos de Tolva, Estados de Dosificador, y Rendimiento (lb/hr) fueron todos llevados al HMI para propósitos de tendencias/monitoreo.
Para proporcionar al operador un entorno seguro para trabajar, la máquina tuvo un PLC de Seguridad Allen Bradley Control Logix instalado. Con el uso de Allen Bradley Point IO, bastidores de seguridad se instalaron en cada nivel de la máquina para proporcionar al operador la capacidad de apagar la máquina con varios dispositivos de seguridad, como líneas de vida, pulsadores de parada de emergencia, alfombras de seguridad y escáneres de seguridad.
Soporte Continuado
Con la solución principal en lugar, se solicitó servicio adicional para abordar algunos elementos en la línea. Uno de estos fue la adición de automatización del A-Frame en el Rodillo Superior. Esto requirió la colocación de 4 motores servo en el Rodillo Superior y lógica adicional para ser añadida en el Procesador Control Logix. El operador introduciría una distancia deseada entre los lados en el A-Frame y presionaría el pulsador Ir a Posición en el HMI. Señales analógicas de potenciómetros internos dentro de los Servos fueron llevadas de vuelta al PLC y escaladas para que una retroalimentación de posición precisa pudiera mostrarse al operador. El control para esto se proporcionó en el Panel Principal del Operador, pero un HMI Redlion de 9" adicional fue programado y suministrado a Film Tech para proporcionar al operador la capacidad de controlar el Ajuste del A-Frame desde el Rodillo Superior.
Además de los cambios en el Rodillo Superior, había un deseo de mejorar el sistema IBC existente en la línea. Durante las pruebas realizadas en Film Tech, el film tenía arrugas. Se pensó que las arrugas eran causadas por el sistema IBC no controlando la presión adecuada en el interior de la burbuja causando que el film se disparara. Nuevos sensores ultrasónicos y un controlador Eurotherm 2704 se usaron para reemplazar el equipo existente dentro de un nuevo gabinete IBC. En la puerta del gabinete IBC había 3 potenciómetros para controlar la velocidad de los VFD Powerflex de Suministro y Escape. Una válvula de control grande también fue suministrada para restringir la cantidad de aire saliendo de la burbuja. Con los nuevos controles en su lugar y algo de ajuste, se produjo una burbuja estable, resolviendo el problema de arrugado.
Sistema de control de automatización
- Convergencia de Control Industrial: Beneficios Clave para Manufactura Moderna
- Optimice la Garantía de Calidad del Empaquetado con Sistemas de Control Automatizados Avanzados
- Comprendiendo la manipulación de materiales: Conceptos clave y mejores prácticas
- Dominar el control de tensión en manipulación de banda: Componentes esenciales explicados
- Miles Fiberglass & Composites: 60+ años de crecimiento y éxito en desarrollo de talento
- Michele's Granola: De cocina casera a nueva instalación — Una historia de éxito de pequeña empresa
- Makai Ocean Engineering obtiene financiación SBIR/STTR para avanzar tecnología submarina en Hawái
- GStek, Inc. se expande al sector comercial, impulsando crecimiento significativo de ventas
- Cómo Kennedy Incorporated logró un ROI rápido y un crecimiento acelerado
- Acelere su Línea de Producción: 3 Herramientas Comprobadas para Velocidad y Eficiencia
- Cómo la inteligencia de negocio IIoT impulsa el éxito en manejo de materiales