



Dominando la adhesión a la base de impresión: Guía experta de solución de problemas
Parámetros que determinan la adhesión a la base de impresión
La correcta adhesión entre la pieza y la base es fundamental para evitar fallos durante la impresión. La unión entre la primera capa de impresión y la superficie de la plataforma cumple dos funciones básicas:
- Mantener la pieza en una posición fija durante todo el proceso de impresión para evitar desplazamientos de capas o colisiones con el cabezal de impresión.
- Compensar las tensiones causadas durante el enfriamiento de la pieza, evitando que se despegue o deforme.
La adhesión entre la pieza y la base está determinada principalmente por cuatro factores.
1. La afinidad fisicoquímica entre el material de la superficie de impresión y el material de impresión.
La afinidad fisicoquímica entre el material de impresión y la superficie del sustrato es quizás el parámetro más importante a tener en cuenta. Por eso hoy en día es común usar recubrimientos poliméricos específicamente desarrollados para impresión 3D en la superficie de la plataforma. Es muy importante usar un producto compatible con el material de impresión usado, ya que algunos materiales, como PP o nailon, requieren productos específicos. Hay principalmente dos tipos de soluciones:
- Recubrimientos aplicados sobre películas adhesivas.
Consisten en una película o cinta adhesiva que contiene un recubrimiento polimérico en una de sus superficies. Originalmente se usaban cintas Kapton o similares, pero hoy en día hay multitud de soluciones y productos desarrollados específicamente para impresión 3D. Quizás el ejemplo más conocido sean las películas de polímero de Buildtak, aunque se pueden encontrar productos similares de otros fabricantes. Son soluciones genéricas compatibles con los materiales más comunes, aunque se pueden encontrar productos más específicos, como películas recubiertas de PEI o específicas para polipropileno o nailon. Su principal ventaja es que tienen buena durabilidad, por lo que pueden usarse para varias impresiones sin reemplazo, pero pierden adhesión con el uso y no proporcionan el mejor rendimiento con ciertos materiales técnicos. Además, suelen tener un límite de temperatura de uso. Para prolongar su vida útil, es recomendable imprimir cada vez en una posición diferente de la plataforma, para que el desgaste sea uniforme en toda la superficie.
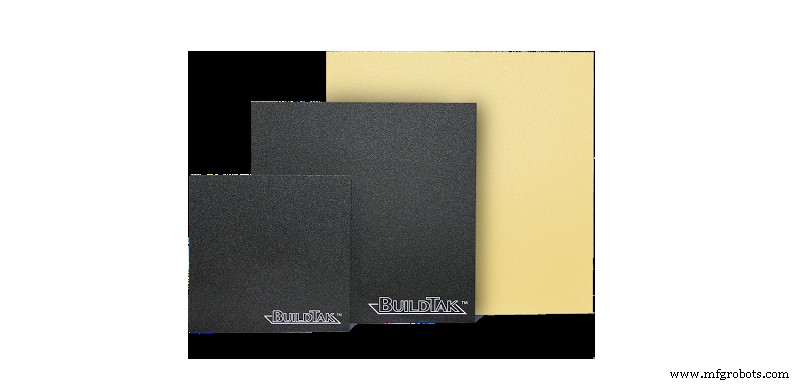
Imagen 1: Películas adhesivas Buildtak. Fuente: buildtak.com
- Recubrimientos líquidos.
Son suspensiones poliméricas que se aplican directamente sobre la superficie de la base y que, al secarse, forman una película polimérica continua similar a la que proporcionan las películas adhesivas. Esta es la opción recomendada al trabajar con una variedad de materiales técnicos, ya que existen formulaciones específicas optimizadas para cada uno de ellos. También son fácilmente lavables con agua o alcohol y pueden reaplicarse rápidamente, por lo que pueden sustituirse convenientemente al cambiar de material de impresión. La principal ventaja es que hay formulaciones específicas para cada material y de alta temperatura disponibles para mayor rendimiento. También permiten regenerar el recubrimiento reaplicándolo antes de cada impresión, para que la adhesión no se pierda con el uso.
En general, están disponibles en dos formatos: barra (stick) o spray. En el caso del formato spray, se recomienda aplicarlo siempre con la base fuera de la impresora para evitar dañar o ensuciar otros componentes. Si no es posible retirar la base, se recomienda usar siempre el formato barra por ser más limpio. Los ejemplos más conocidos son las soluciones de adhesión de Magigoo o lacas para impresión 3D como 3DLac.
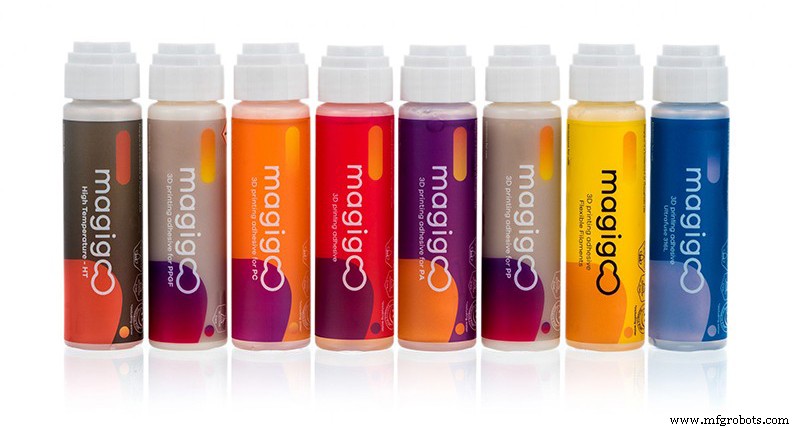
Imagen 2: Barras adhesivas para impresión 3D de Magigoo. Fuente: Filament2Print.
2. La superficie de contacto entre la pieza y la base.
Una mayor superficie de contacto entre la pieza y la base produce mayor adhesión. Hay que tener cuidado con piezas grandes en impresoras sin cámara calefactada, ya que, a pesar de tener mayor superficie de contacto, su volumen también es mayor y, por tanto, las tensiones derivadas de la contracción por enfriamiento. El recurso más usado para aumentar la superficie de contacto es añadir un borde (brim) a la pieza durante el laminado. El borde se aplicará solo en la primera capa o, en algunos casos, en las 2 o 3 primeras capas, aumentando la superficie de contacto de la pieza sin aumentar las tensiones de contracción. Hay otras formas de aumentar la superficie de contacto, como aumentar el factor de extrusión durante la primera capa, aunque no se recomienda.
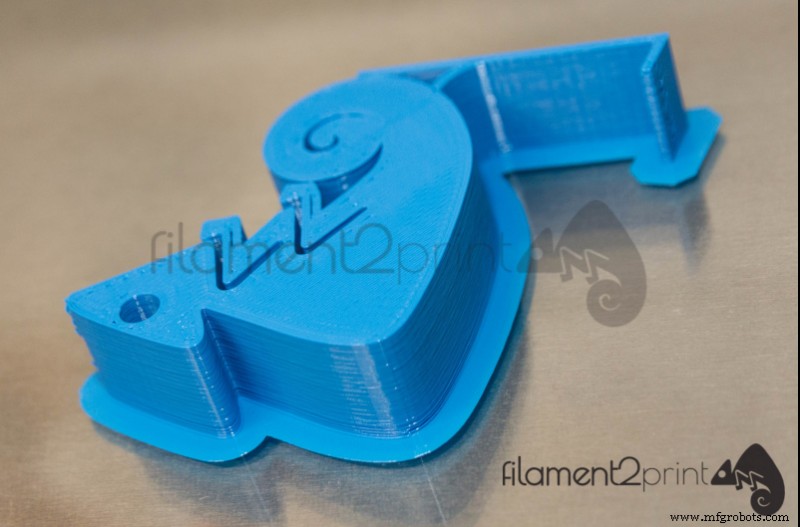
Imagen 3: Borde añadido para mejorar la adhesión de la pieza. Fuente: elaboración propia.
Algunas impresoras también incluyen recubrimientos rugosos o texturizados, que es otra forma de aumentar la superficie de contacto y, por tanto, la adhesión.
3. La temperatura de la base de impresión.
La temperatura de la base de impresión tiene una doble función en cuanto a adhesión. Por un lado, si es igual o ligeramente superior a la Tg del material de impresión, evitará la contracción por enfriamiento de las primeras capas, reduciendo las tensiones que tienden a levantar o despegar la pieza. Por otro lado, favorece la unión química entre el material de impresión y el material de recubrimiento de la superficie de impresión. Se recomienda que la temperatura de la base sea igual o ligeramente superior a la Tg del material de impresión, sin embargo no es aconsejable configurar temperaturas mucho más altas, ya que pueden reducir la adhesión y causar deformaciones como "pie de elefante" (elephant foot).
4. El estado de la base de impresión
También es muy importante comprobar el estado de nuestra base de impresión. A pesar de cumplir los tres puntos anteriores, aún pueden haber problemas de adhesión por mal estado o mantenimiento de la base. Los siguientes puntos deben comprobarse periódicamente:
- Limpieza de la superficie: El polvo o suciedad en el sustrato pueden reducir mucho la adhesión. La superficie del sustrato debe limpiarse siempre antes de cada impresión.
- Defectos o picaduras en la superficie: Una superficie deteriorada también puede causar problemas de adhesión. Es importante mantener la plataforma en buen estado y reemplazarla si se detectan defectos.
- Recubrimiento desgastado: En el caso de películas adhesivas, debe considerarse que pierden eficacia con el uso, por lo que deben reemplazarse por una nueva en cuanto detectemos que están gastadas. Los recubrimientos líquidos pueden reutilizarse para varias impresiones, aunque es posible que parte del recubrimiento se pierda al retirar la pieza. Antes de cada impresión, debe comprobarse el estado del recubrimiento y hacer una nueva aplicación si es necesario.
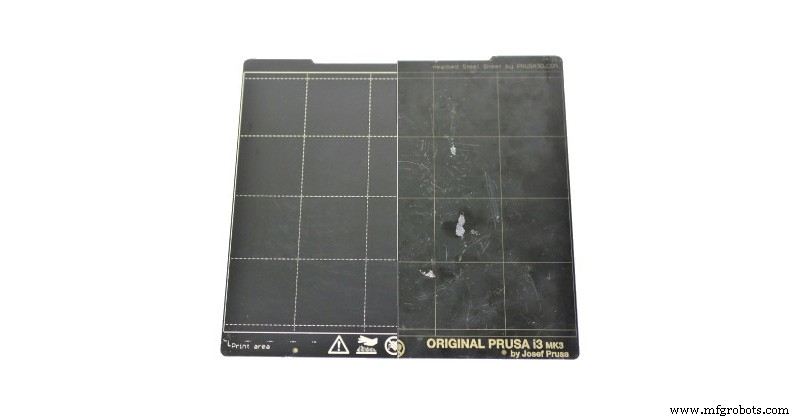
Imagen 4: Comparación de una base en buen estado y otra en mal estado. Fuente: prusa3d.com
Problemas relacionados con mala adhesión
La principal consecuencia de una mala adhesión a la superficie de impresión es que la pieza se desprende de la base. Esto siempre resultará en fallo de impresión, sin embargo, en algunos casos, también puede ser causa de fallo o rotura del equipo.
Si la pieza se desprende y se mueve de su posición original, la impresora continuará imprimiendo sin tener un sustrato sobre el que depositar el nuevo material. Esto hará que el plástico se pegue a la boquilla y la bloquee, formando una masa que crecerá a medida que avanza la impresión. Si no se detiene a tiempo, esta masa de plástico fundido crecerá tanto que puede dejar el hotend inservible.
Para entender y solucionar los problemas de adhesión, debe tenerse en cuenta que la pieza puede desprenderse por dos mecanismos.
Si no hay buena adhesión entre la superficie de impresión y la primera capa, la pieza se despegará completamente debido a la fricción de la boquilla durante la impresión y las vibraciones. Generalmente el fallo ocurrirá al principio del proceso de impresión. En este caso es recomendable comprobar los siguientes puntos:
- Distancia entre boquilla y base
- Altura de la primera capa
- Estado del sustrato
- Solución de adhesión usada
Puede ocurrir que haya una muy buena adhesión a la base, pero la pieza empiece a despegarse por los bordes. Esto es porque la contracción durante el enfriamiento genera tensiones desde el exterior de la pieza hacia el centro que la hacen deformarse. En estos casos, la adhesión entre la pieza y la base no es suficiente para compensar las tensiones generadas por la contracción. Este fenómeno se conoce como warping. En este caso, la pieza se despega progresivamente y la impresión puede fallar en cualquier momento, incluso a pocos minutos de terminar.
En este caso, pueden intentarse mejoras en la adhesión para compensar el warping, pero deben considerarse otros factores como parámetros de laminado, tipo de material o temperatura ambiente.
Problemas relacionados con adhesión excesiva
En algunos casos, una adhesión excesiva a la base puede hacer realmente difícil separar la pieza. En estos casos se deben comprobar:
- Distancia entre boquilla y base: Es importante tener una separación adecuada entre la boquilla y la base de impresión. Una distancia demasiado pequeña puede dañar la superficie de impresión, causar adhesión excesiva de la pieza o causar un atasco al no permitir que el plástico fundido salga.
- Soluciones de adhesión: Algunos materiales como PETG o algunos flexibles pueden tener adhesión excesiva a recubrimientos adhesivos o líquidos. En estos casos es recomendable no usar recubrimientos en la plataforma de impresión o imprimir sobre una balsa (raft).
- Extrusión excesiva: La extrusión excesiva, especialmente en la primera capa, también puede aumentar la adhesión.
Cuando aparece un problema de adhesión excesiva, hay varias formas de favorecer la retirada de las piezas:
- Enfriar la base: Como la base y la pieza tendrán diferentes coeficientes de expansión térmica, enfriar la base puede ayudar a que la pieza se despegue. La mejor forma es calentar la base y luego colocarla sobre una superficie fría, como una bolsa de hielo, para que se contraiga bruscamente.
- Usar una espátula afilada: En algunos casos, la adhesión excesiva se debe a un efecto de succión. En estos casos, es recomendable introducir una espátula afilada debajo de la pieza e ir despegándola gradualmente. Este método tiene el riesgo de dañar tanto la base como la pieza.
- Disolver recubrimientos líquidos: Esto solo es posible al usar recubrimientos en spray o barra. Como estos productos son fácilmente solubles, colocar la base bajo un chorro de agua o sumergirla puede ayudar a retirar la pieza.
Al usar bases de vidrio, es necesario tener especial cuidado, ya que hay alto riesgo de rotura. No es infrecuente que un fragmento de la superficie de una base de vidrio templado se arranque al retirar piezas demasiado pegadas.
El uso de bases flexibles evita este problema en gran medida y es, por tanto, una opción muy recomendable.
Esta guía trata los conceptos de forma general y no se centra en una marca o modelo particular, aunque puedan mencionarse en algún momento. Pueden existir diferencias importantes en los procedimientos de calibración o ajuste entre diferentes marcas y modelos, por lo que se recomienda consultar el manual del fabricante antes de leer esta guía.
Impresión 3d
- Cómo las impresoras 3D de escritorio están remodelando la fabricación industrial
- Evaluando la madurez de las tecnologías de impresión 3D metálica
- Evaluando la sostenibilidad de la impresión 3D industrial
- Cómo la impresión 3D revolucionó la aeroespacial: Del prototipado a piezas a bordo
- Impresión 3D: Transformando la vida cotidiana mediante diseño, producción y reparación rápidos
- Olores en impresión 3D: Qué son y cómo mantener tu oficina en casa fresca
- Elimina Jerk y Ghosting en impresión 3D: Técnicas probadas para impresiones más suaves
- Cómo Solucionar la Separación de Capas en Impresión 3D: Mejora la Adhesión y Previene el Deslaminado
- Guía paso a paso: Convertir STL a G-Code para impresión 3D fiable
- Entendiendo la retracción: Técnica esencial para calidad en impresión 3D
- Cómo la velocidad de impresión 3D impulsa el tiempo de construcción y la productividad