



Optimizando las retracciones en impresión 3D: Configuración, consejos y mejores prácticas
Durante la impresión, el extrusor empuja el filamento hacia el hotend, donde se fundirá y extruirá a través del orificio de la boquilla. Durante este proceso, se crea presión dentro de la boquilla que fuerza el plástico hacia fuera.
Sin embargo, una vez que el extrusor deja de tirar del filamento, la presión en la boquilla se mantiene, causando que una pequeña cantidad de plástico fundido continúe saliendo hasta que la presión dentro y fuera de la boquilla se iguala.
Este fenómeno hace que una pequeña cantidad de material continúe saliendo durante movimientos de desplazamiento en los que no debería extruirse material. Esto provoca la aparición de pequeños gotas e hilos finos en la superficie de la pieza.
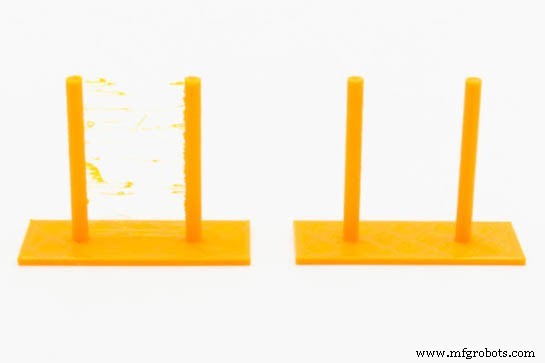
Imagen 1: Efecto de una mala configuración de retracción (izquierda) y una correcta (derecha). Fuente: Filament2print
Para evitar esto, las impresoras 3D FFF emplean un mecanismo conocido como retracción. Antes de realizar un movimiento de desplazamiento, el extrusor retrae una pequeña cantidad de filamento, liberando la presión dentro de la boquilla. Cuando termina el movimiento de desplazamiento y comienza uno de extrusión, el extrusor empuja de nuevo otra pequeña cantidad de filamento hasta que la boquilla está preparada (primed) y la presión dentro de la boquilla se restaura.
Para optimizar la calidad de impresión al máximo, es muy importante configurar los parámetros de retracción para cada material.
Parámetros de retracción
Los parámetros básicos de retracción son:
- Distancia de retracción: Es la longitud de filamento que el extrusor retraerá. Su valor, además del tipo de material, dependerá de la longitud entre el extrusor y el hotend. En extrusores directos su valor estará en el rango de 0.4 mm a 1.2 mm, mientras que en sistemas Bowden el rango será de 2 mm a 10 mm. Una regla práctica para calcular un valor inicial de distancia de retracción en un sistema Bowden es usar el 1 % de la longitud del tubo Bowden. Por ejemplo, para un sistema Bowden con tubo de 40 cm, se usará una distancia de retracción de 4 mm. Es importante consultar las especificaciones del hotend, ya que muchos fabricantes indican una distancia máxima de retracción para su hotend. Exceder este valor probablemente resultará en atascos.
- Velocidad de retracción: Es la velocidad a la que el motor del extrusor retraerá el filamento. Velocidades muy bajas no evitarán gotas en la superficie de la pieza, mientras que velocidades muy altas pueden causar mordeduras en el filamento. El valor de esta velocidad, en general, estará entre 25 mm/s y 45 mm/s, siendo 30 mm/s el valor más habitual en sistemas directos y 40 mm/s en sistemas Bowden.
- Distancia de des-retracción (deretraction): Es la cantidad de filamento que el extrusor extruirá después de la retracción. Generalmente se usa el mismo valor que la distancia de retracción. A veces puede ser necesario usar un valor diferente, especialmente en sistemas Bowden. Si, tras una retracción, se observa una pequeña gota en la superficie de la pieza, este valor debería reducirse, mientras que si se observa un pequeño hueco, será necesario aumentarlo. En general, debería aumentarse o reducirse en un 5-10 %. Algunos software usan el término "reset distance", donde este valor es el aumento o disminución respecto al valor de retracción. Por ejemplo, un reset distance de 0 usaría la misma distancia de retracción y des-retracción, mientras que un valor de -0.2 tomaría la distancia de retracción menos 0.2 mm como distancia de des-retracción.
- Velocidad de des-retracción: Es la velocidad a la que el filamento se extruye durante el movimiento. En general, se tomará el mismo valor que la velocidad de retracción o uno ligeramente inferior.
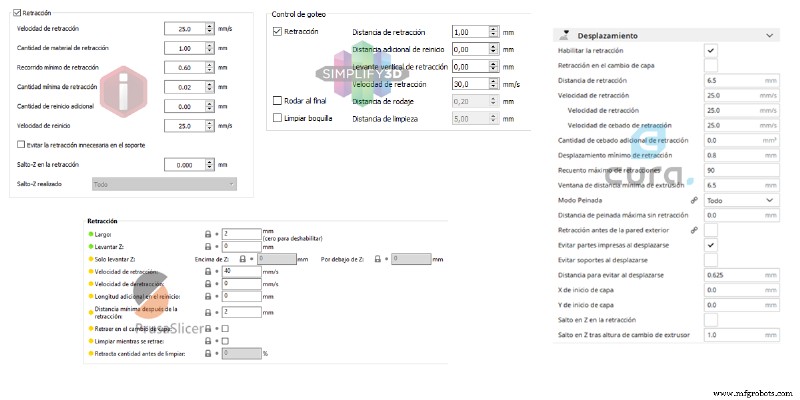
Imagen 2: Sección de configuración de retracción en diferentes software de laminado. Fuente: Filament2print
Además de estos parámetros básicos, hay otros que influyen en la calidad de la pieza:
- Distancia mínima tras retracción: Es la distancia de desplazamiento mínima antes de la cual se realizará una retracción. Evita retracciones innecesarias cuando el desplazamiento es muy pequeño.
- Lift, Z-Lift o Z-Hop: Si se configura un valor distinto de 0, el hotend se elevará la distancia indicada mientras realiza la retracción y volverá a bajar tras el desplazamiento. Esta función ayuda a evitar marcas en la superficie de la pieza y previene la aparición de hilos. Un valor entre el 100 % y el 200 % de la altura de capa suele ser suficiente.
- Limpiar al retraer, run-in, limpieza de boquilla: Realiza un pequeño movimiento del hotend durante la retracción para limpiar la boquilla y ocultar la costura (seam). En algunos software es una casilla activable, en otros el valor puede configurarse.
No todos los software incluyen todos estos parámetros, y algunos de estos parámetros pueden comportarse de forma diferente de un software a otro. Antes de modificar valores de los parámetros de retracción, debe consultarse el manual del software para entender cómo se comporta cada uno.
Calibrar los parámetros de retracción
Dado que hay múltiples parámetros, es complejo obtener una combinación adecuada de forma directa. Para ello, será necesario realizar múltiples pruebas por etapas hasta obtener los valores correctos. Será necesario ajustar los parámetros de retracción independientemente para cada material, y para esto debemos haber determinado previamente la temperatura de impresión adecuada para cada material.
Primero, se deben obtener la distancia de retracción y velocidad de retracción adecuadas, por lo que el resto de parámetros deben dejarse desactivados o con sus valores preestablecidos.
Los valores óptimos de velocidad y distancia de retracción son los valores más bajos que evitan la aparición de hilos durante los movimientos de desplazamiento. Se seguirán los siguientes pasos para determinar estos valores:
- Se configurará una velocidad de retracción baja, preferiblemente 25 mm/s.
- Se configurará un valor intermedio de distancia de retracción: 0.8 mm para extrusores directos, 0.75 % de la longitud del tubo para extrusores Bowden.
- Se imprimirá una prueba de retracción. Es posible encontrar varias creadas en repositorios de archivos conocidos.
- Se comprobará el resultado:
- Si no aparecen hilos, la distancia de retracción se reducirá a la mitad.
- Si aparecen hilos, se aumentará la distancia de retracción en un 50 %.
- Se repetirá el proceso tantas veces como sea necesario hasta obtener un resultado satisfactorio.
En cualquier caso, no deben usarse distancias superiores a 3 mm para extrusores directos ni superiores al 5 % de la longitud del tubo para sistemas Bowden. Si no es posible obtener un resultado aceptable dentro de este rango, la velocidad de retracción debería aumentarse en 5 mm/s y repetirse el proceso. No se recomienda usar velocidades de retracción superiores a 40 mm/s, así que si aún no se logra un resultado satisfactorio al alcanzar este valor, se debe seleccionar la combinación que dé mejores resultados.
Con algunas impresoras y filamentos puede no ser posible eliminar completamente los hilos, incluso con la mejor combinación de velocidad y distancia de retracción. En estos casos, es recomendable activar otras funciones como "Z-lift", "Limpiar al retraer", "Run-in" o "Limpieza de boquilla", que ayudarán a minimizar o eliminar los hilos.
Problemas asociados a una mala configuración de retracción
Las consecuencias de valores excesivamente altos o bajos de los parámetros de retracción son muy diferentes. Mientras que valores demasiado bajos de velocidad y distancia de retracción tienen consecuencias puramente estéticas (aparición de hilos y gotas en las piezas), configurar valores demasiado altos a menudo conduce a atascos dentro del heatbreak. Esto es porque si la retracción es demasiado larga, la punta fundida del filamento alcanzará la zona fría del heatbreak, expandiéndose y bloqueándolo.
Si, tras configurar las retracciones, ocurren atascos, especialmente en impresiones largas, la distancia de retracción debería reducirse ligeramente.
Impresión 3d
- Optimizando referencias de costos de mantenimiento: por qué el 4,9 % MC/VRS puede ser engañoso
- Actualización selectiva: cómo las empresas líderes reducen las tendencias de fallo
- Conformado por Girado e Hidroconformado: Alternativas Rentables al Estampado Tradicional
- Serie HS de Accupro: Calidad Premium se Encuentra con Valor Práctico para Mecanizadores
- Guía Completa para Tasación de Maquinaria y Equipos
- Acero DIN 1.5217 Templado y Revenido: Propiedades clave y datos de rendimiento
- SEW 395 G‑X120Mn13: Acero Austenítrico al Manganeso, Tratamiento Solución y Temple, Baja Permeabilidad Magnética
- Aleación UGI® HT286 – Recocida y estirada en frío para aplicaciones de alto rendimiento
- SIGRABOND® CFRP: Compuesto Resistente a Químicos para Componentes y Ensamblajes de Alto Rendimiento
- SIGRABOND® Chemical CFRC: Compuesto de Alto Rendimiento para Componentes y Ensamblajes Avanzados
- Variables, constantes y literales en Python – Guía completa