



Evaluando la madurez de las tecnologías de impresión 3D metálica

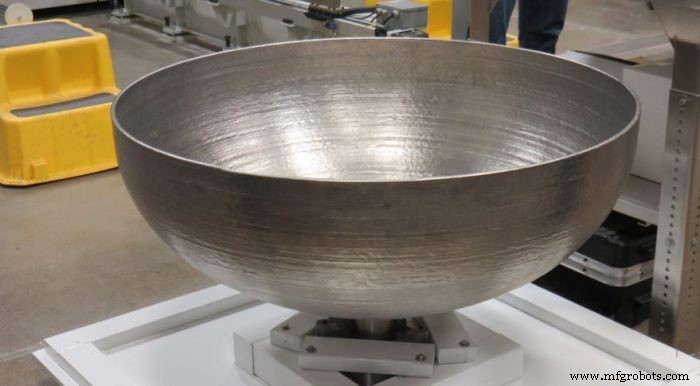
[Crédito de imagen: CCDC Army Research Laboratory]
La impresión 3D metálica abarca una amplia gama de procesos, cada uno con ventajas, aplicaciones y niveles de madurez distintos. Al seleccionar una tecnología para producción, entender sus capacidades y límites actuales es esencial. Sin embargo, separar la realidad de la exageración puede ser un reto.
¿Qué es el Nivel de Preparación Tecnológica (TRL)?
El marco TRL, creado por la NASA a principios de los 70, califica una tecnología del Nivel 1 (validación de concepto) al Nivel 9 (despliegue operativo completo). Desde entonces se ha convertido en una herramienta estándar para evaluar tecnologías emergentes en muchas industrias.
Usando TRL para evaluar la impresión 3D metálica
Aplicamos el modelo TRL a cada proceso de impresión 3D metálica, analizando su evolución, adopción industrial, casos de uso actuales y tendencias futuras. En algunos casos, el TRL varía según la aplicación; por ejemplo, la Deposición de Energía Directa es TRL 8 para producción pero TRL 9 para reparación.
Nuestra investigación indica que la mayoría de métodos de impresión 3D metálica han superado el TRL 7, demostrando pruebas operativas y prototipado funcional. Varios han alcanzado TRL 8 y se mueven hacia la integración completa (TRL 9).
Fusión de Lecho de Polvo por Láser (LPBF)

Nivel de Preparación Tecnológica: 8
La Fusión de Lecho de Polvo por Láser (LPBF) es una tecnología aditiva metálica líder. Al fundir selectivamente capas de polvo metálico con un láser preciso, LPBF construye piezas capa por capa.
Desde que el Instituto Fraunhofer patentó la fusión metálica por láser en 1995, actores clave como EOS, Concept Laser (ahora GE) y SLM Solutions han avanzado la tecnología. En la última década, los fabricantes se han centrado en sistemas modulares y altamente automatizados que reducen mano de obra manual y aumentan el rendimiento.
EOS añadió recientemente cuatro nuevos polvos metálicos – Acero Inoxidable CX, Aluminio AlF357, Titanio Ti64 Grado 5 y Titanio Ti64 Grado 23 – a su cartera, ampliando opciones de materiales para sectores aeroespacial, automotriz y médico.
El aeroespacial ha adoptado LPBF para componentes complejos como piezas de motor, donde su capacidad para producir geometrías intrincadas con mínimo desperdicio es crítica. Aunque LPBF entrega consistentemente piezas funcionales, la producción a escala completa aún requiere ajuste fino y pruebas, justificando su actual estatus TRL 8.
Las ganancias futuras vendrán de integración de software y flujos de trabajo optimizados. Por ejemplo, el sistema Intelligent Fusion de VELO3D ofrece menos soportes, mejor acabado superficial y mayores tasas de éxito, mejorando fiabilidad y reduciendo post-procesado.
LPBF sigue siendo el caballo de batalla de la industria, con la mayor base instalada y cuota de mercado entre sistemas aditivos metálicos.
Fusión por Haz de Electrones (EBM)

Nivel de Preparación Tecnológica: 8
La Fusión por Haz de Electrones (EBM) comparte el principio de fusión de lecho de polvo con LPBF pero usa un haz de electrones de alta potencia en lugar de un láser para fundir las capas metálicas.
La firma sueca Arcam pionera EBM en 2000 y fue adquirida por GE en 2016. La Spectra H, introducida en 2018, puede procesar aleaciones sensibles al calor como aluminuro de titanio (TiAl) a hasta 1.000 °C.
Mejoras clave incluyen una unidad de potencia HV de 6 kW que reduce pasos de pre y post-calentamiento en 50% y un proceso de capas refinado que ahorra hasta cinco horas por construcción, aumentando velocidad en 50%.
GE Aviation's Avio Aero opera 35 máquinas Arcam, produciendo palas de turbina TiAl para el motor GE 9X. El sector médico también emplea EBM para implantes desde 2007.
Con uso robusto en producción aeroespacial y médica, EBM ha alcanzado TRL 8.
Deposición de Energía Directa (DED)
Nivel de Preparación Tecnológica: 8
Originada en la soldadura, la Deposición de Energía Directa (DED) funde metal mediante láser o haz de electrones mientras alimenta material a través de una boquilla.
DED usa hilo o polvo estándar, ofreciendo una amplia paleta de materiales, alta calidad y menor coste.
La reparación es la aplicación insignia de DED – añadiendo material a palas de turbina desgastadas o insertos de molde – reduciendo tiempo de inactividad y extendiendo vida útil. DED es TRL 9 para reparación.
Fabricantes como Sciaky han introducido control de bucle cerrado, combinando imagen en tiempo real y visión artificial para ajustar potencia del haz, tasa de alimentación y movimiento, mejorando repetibilidad.
DED se aplica en aeroespacial (ej. tanques de combustible de titanio para satélites, piezas estructurales Boeing 787) y defensa. La producción de formas cerca de la red aún requiere mecanizado; mejorar la resolución reducirá tiempo de procesado secundario.
Inyección de Aglutinante Metálico (MBJ)
Nivel de Preparación Tecnológica: Varía
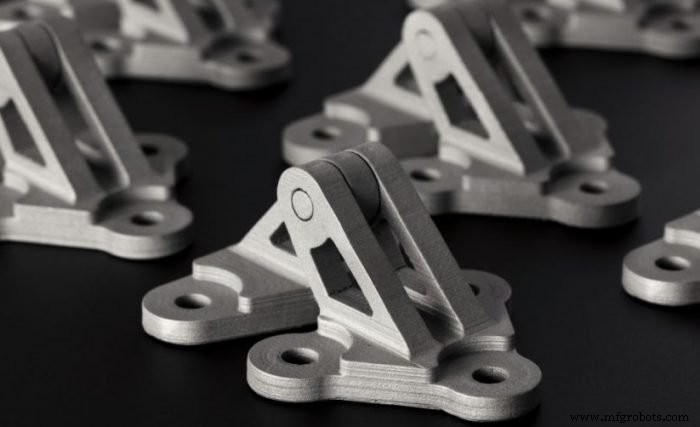
La Inyección de Aglutinante Metálico (MBJ) evoluciona rápidamente, pero la preparación difiere entre actores del mercado. Introducida por primera vez en el MIT en 1993, MBJ extiende una fina capa de polvo y deposita gotas de aglutinante, reciclando cerca del 95% del polvo.
ExOne, licenciando la tecnología del MIT desde 1996, dominó la MBJ a nivel de producción temprana, enfocándose en prototipos y utillaje. Entrantes recientes – Digital Metal, HP, Desktop Metal – están expandiendo el campo.
La DM P2500 de Digital Metal, lanzada en 2017, ha producido más de 300.000 piezas para mercados aeroespacial, dental e industrial. Metal Jet de HP y Production System de Desktop Metal apuntan a fabricación de alto volumen, con múltiples boquillas y aglutinantes avanzados.
Sistemas más antiguos, probados en producción, están entre TRL 7 y 8; se espera que tecnologías más nuevas superen TRL 8 en pocos años.
MBJ está preparada para penetrar producción automotriz e industrial de alto volumen, ofreciendo perspectivas de crecimiento significativas.
Deposición de Metal Ligado (BMD)
Nivel de Preparación Tecnológica: 7
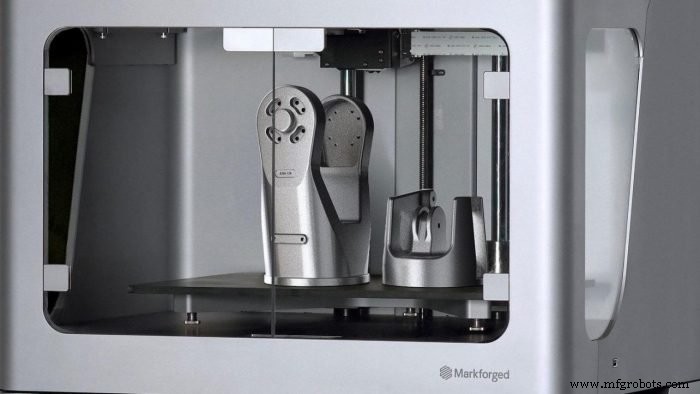
La Deposición de Metal Ligado (BMD) es una entrante reciente, análoga a Fabricación por Filamento Fundido pero usando filamentos cargados de metal. Metal X de Markforged y Studio System de Desktop Metal debutaron en 2017.
BMD destaca en prototipado y utillaje rápido y rentable. Por ejemplo, Dixon Valve & Coupling Company usó Metal X para imprimir mandíbulas de agarre, reduciendo coste de 355$ a 7$ y plazo de 14 días a 1,25 días.
Aunque el factor de forma compacto de BMD limita producción a gran escala, su escalabilidad podría crecer en aplicaciones remotas o especializadas.
Vías de innovación
La mayoría de tecnologías de impresión 3D metálica han alcanzado puntuaciones TRL altas, confirmando su idoneidad para producción. No obstante, economía y velocidad siguen siendo retos; procesos de lecho de polvo, DED y MBJ siguen siendo más costosos que métodos convencionales.
Sistemas BMD de menor coste pueden abrir acceso para pequeñas y medianas empresas. Sin embargo, lograr innovación disruptiva requiere un ecosistema maduro – software integrado, post-procesado automatizado y flujos de trabajo optimizados – para desbloquear el potencial completo de la fabricación aditiva metálica.
Impresión 3d
- Cómo la impresión 3D transforma la fundición metálica: 3 beneficios clave
- Impresión 3D metálica hoy: De prototipo a producción
- Adopción industrial de la impresión 3D: Un panorama de madurez
- 10 innovaciones de vanguardia en impresión 3D que marcaron 2023
- Cómo las impresoras 3D de escritorio están remodelando la fabricación industrial
- AM alrededor del mundo: Madurez y rápido crecimiento de la impresión 3D en Asia-Pacífico
- Mercado de hardware de impresión 3D 2020: tendencias, actores clave y evolución
- Evaluando la sostenibilidad de la impresión 3D industrial
- Diseño de modelos de objetos para impresión 3D: CAD, escaneo y fotogrametría explicados
- Cómo los Puentes (Bridges) Estabilizan Voladizos en Impresión 3D
- Explorando la evolución y tecnologías centrales de la impresión 3D