



Optimización de tracción del robot: ruedas personalizadas impresas en 3D con moldeo Markforged
Nota del editor: Este artículo invitado está escrito por Charles Guan, graduado en Ingeniería Mecánica por el MIT e instructor anterior de taller de máquinas y diseño del MIT. También es el constructor del robot Overhaul en BattleBots de ABC. Trabaja como consultor de ingeniería en robótica y transporte, y está patrocinado por Markforged para competir en BattleBots y otras competiciones de robótica. ¡Visite su web y Equals Zero Robotics para más!
Diseño de ruedas
Las ruedas llevan más de 6.000 años existiendo, pero en robótica competitiva aún pueden ser fuente de frustración. En la temporada 2 de BattleBots, construí Overhaul 2.0 alrededor de un chasis de tracción a seis ruedas cuadrado, buscando superar a los oponentes con pura velocidad. Elegí ruedas industriales de dureza media con banda de rodadura de elastómero termoplástico (TPE), una opción probada en combate de robots. Sin embargo, los motores brushless de 16 CV sobrecargaron rápidamente el TPE, derritiendo y deslizando las ruedas sobre los escombros del arena. Ver el combate contra Beta destacó lo errónea que era mi suposición de que BattleBots equivalía al D1 Grand Prix.
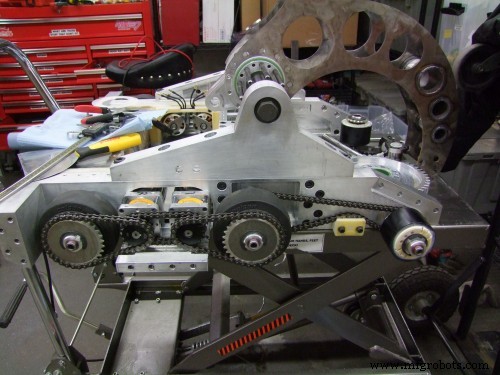
Tras el torneo, comprendí la necesidad de una rueda que transmitiera potencia de forma fiable. Eso me llevó a investigar compuestos de caucho colable, inspirado por competidores que vertían ruedas de uretano in situ. Sin experiencia previa en diseño de neumáticos, me propuse crear una rueda moldeada usando un modelo a escala de 13,6 kg (30 lb) de Overhaul.
Diseño del molde
Contactando con representantes de Smooth‑On en la Detroit Maker Faire, recomendaron las series ReoFlex y Simpact por su alta resistencia al desgarro y tracción —esenciales para una rueda que cizalla constantemente su banda de rodadura. Obtuve ReoFlex 50 (50A Shore, comparable a suela de zapato) y comencé a diseñar el molde y el buje.
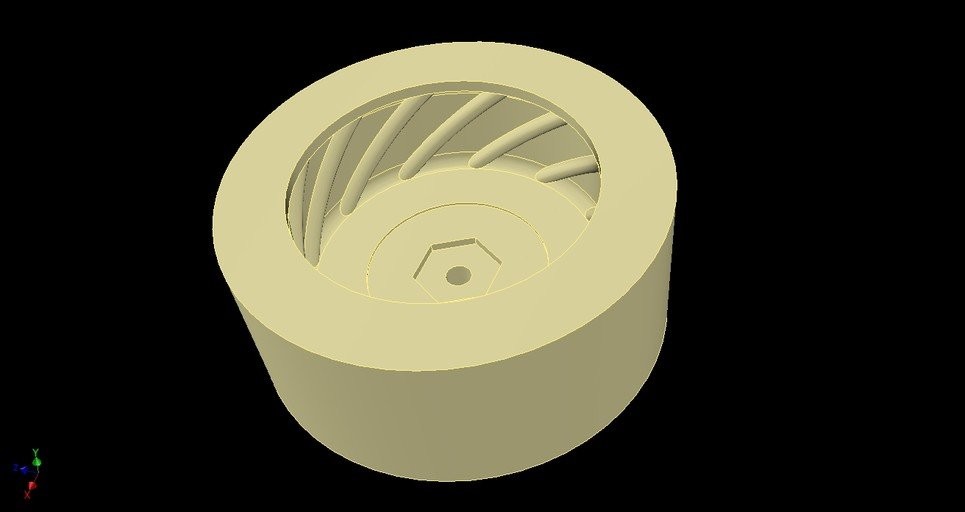
Observando los escombros del arena, añadí un patrón de banda de rodadura en espiral simple para eliminar escamas de pintura y partículas sueltas. Aunque no optimizado, los surcos helicoidales dirigen los residuos hacia fuera de la zona de contacto. Para el buje, me inspiré en ruedas de patinete y skateboard, incorporando orificios pasantes y una nervadura central cónica. Seleccioné Onyx para el material del buje por su mayor rigidez y mejor adhesión a la superficie microscópicamente rugosa de la resina, permitiendo un buje ligero pero robusto.
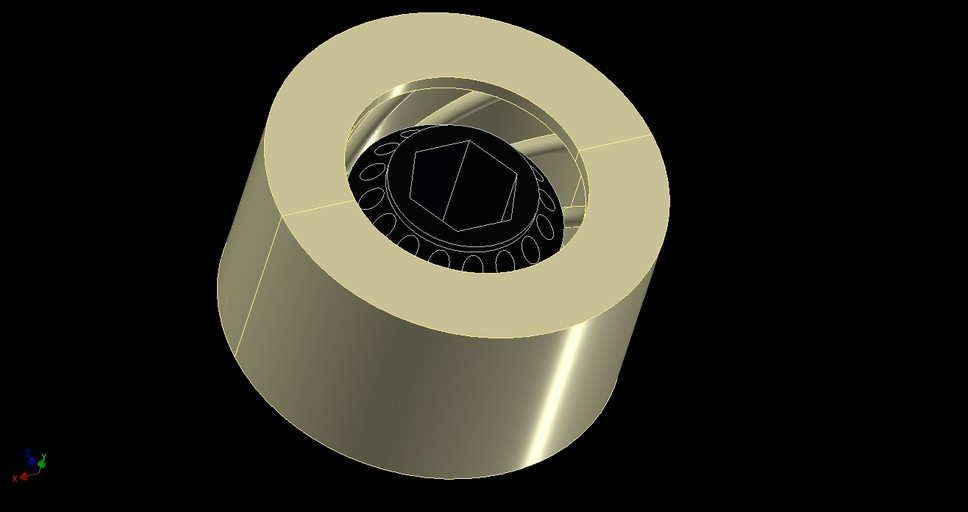
Usando las funciones paramétricas de Autodesk Inventor, produje un molde de rueda delantera de 2 pulgadas para evaluar cómo fluiría la resina a través de una cavidad menor.
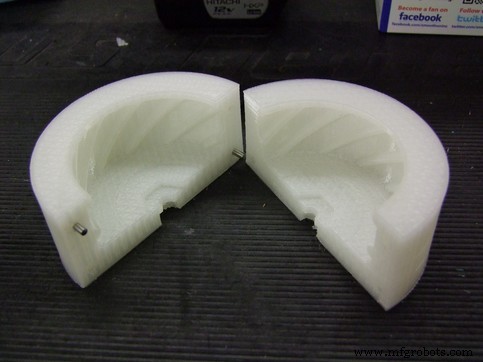
Para la primera prueba, imprimí un molde simple de nailon sin refuerzo en la impresora Mark Two: 4 paredes, 4 capas de techo/suelo, 25 % de relleno, altura de capa 0,2 mm. Se añadieron orificios para pasadores de registro para alineación precisa.
Vertido del molde
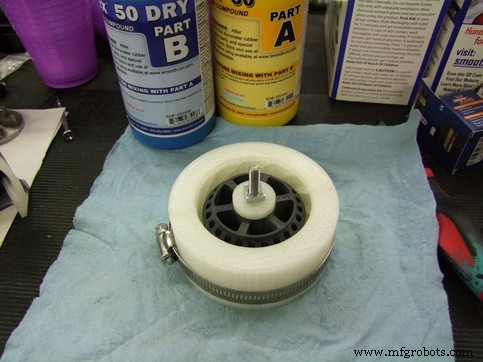
Las mitades del molde se aseguran con una sola abrazadera de manguera. En el interior, el buje descansa sobre un casquillo adaptador que lo mantiene centrado y permite una tuerca de retención sellar la cara inferior. Antes del montaje, rocié el molde con agente desmoldeante.
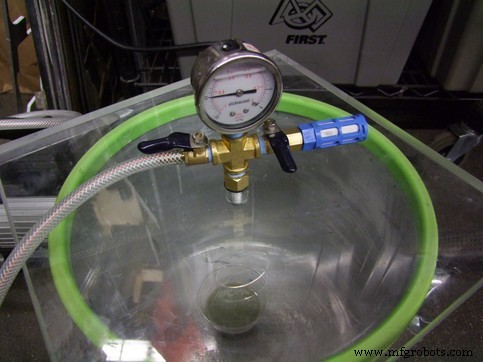
Para eliminar burbujas de aire, desgasifiqué la resina mezclada en una olla de vacío —Smooth‑On anuncia aire atrapado mínimo, pero encontré que aún ocurrían burbujas. Desgasificar la taza, en lugar de todo el molde, previno deformación del molde y aseguró una banda de rodadura lisa.
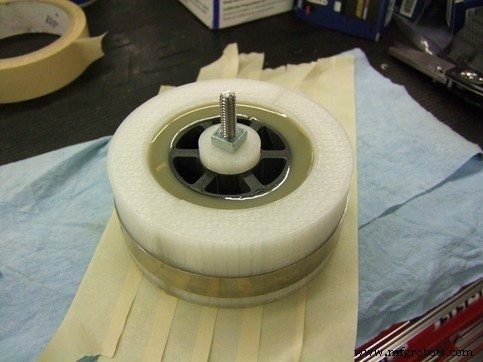
El vertido tomó unos dos minutos. Inclinando la taza de mezcla lo justo para mantener un flujo continuo, la resina se asentó uniformemente sin formar burbujas grandes.
Tras una primera tanda exitosa de una rueda de 3″ y una de 2″, escalé la producción imprimiendo moldes adicionales que pudieran acomodar cuatro ruedas por vertido. Una taza de mezcla podía manejar dos ruedas de 3″ y dos de 2″, que se convirtió en mi tamaño de lote estándar.
Proceso de curado
ReoFlex 50 recomienda un curado lento a temperatura ambiente seguido de calentamiento a 65 °C durante 4–8 horas. Usé una cámara calefactada a ~70 °C; el curado acelerado produjo ruedas notablemente más tenaces y resistentes al tacto.
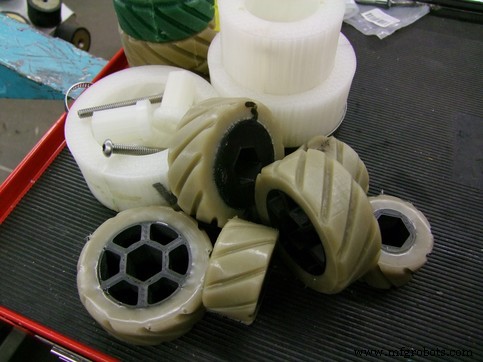
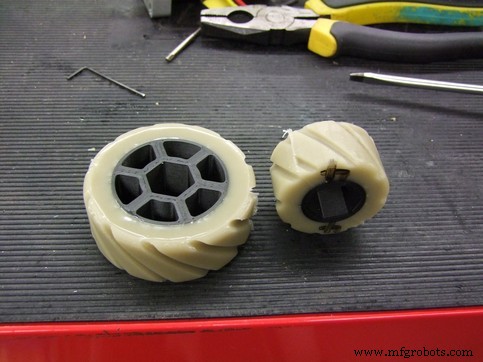
Tras una semana de experimentación, tenía varias de cada tamaño de rueda. Al agotar ReoFlex 50, pausé para evaluar rendimiento antes de invertir más. Mi rutina se convirtió: verter moldes de noche, desmoldear por la mañana, hornear durante el día. Las ruedas terminadas se muestran a continuación.
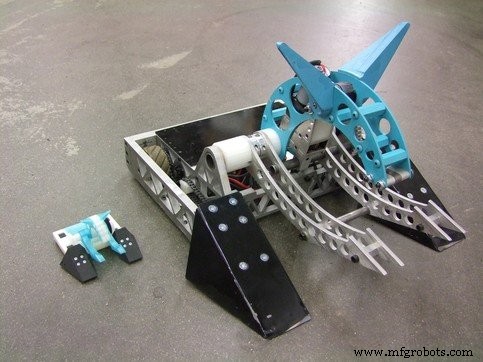
Estas ruedas están ahora instaladas en la variante "30‑Haul" de Overhaul. Para detalles de la construcción, visite mi web.
¿Qué sigue? Con el flujo de trabajo de producción establecido, exploraré compuestos alternativos y probaré tracción en suelo de acero pintado en la Parte II de esta serie. ¡Hasta entonces, disfrute de los resultados de unos cuantos combates duros!
¡Conozca más sobre impresoras Markforged y cómo pueden adaptarse a sus aplicaciones!
Impresión 3d
- Entrevista a Spencer Wright de pencerw.com y nTopology: perspectivas expertas en fabricación aditiva de metal
- Colorear piezas impresas en 3D con ceras: Una novedosa técnica de post-procesado
- Entrevista con Ibraheem Khadar de Markforged sobre innovación en impresión 3D en formnext
- Stratasys lanza GrabCAD Voxel Print para J750 y se alía con e-Xstream para simulación avanzada
- Stratasys revive MakerBot: El Method aporta fiabilidad de grado industrial
- Revolucionando la fundición en arena con tecnología FDM de Stratasys
- Elevando el control de calidad: Utillaje impreso en 3D mejora la precisión de fabricación
- Diseñando adaptadores funcionales de alforjas para bicicleta impresos en 3D con Kevlar CFF
- Reimaginando el kart: piezas de fibra de carbono impresas en 3D para un rendimiento inigualable
- Creación de un volante personalizado impreso en 3D para kart: más ligero, cómodo y modificable
- Prototipado Rápido y Producción en Series Cortas mediante Fundición a Presión