



Cómo el voltaje moldea chorros electrohilados y morfología de nanofibras: Simulaciones y validación experimental
Resumen
El voltaje eléctrico tiene efecto crucial en la morfología de nanofibras y el número de chorros en el proceso de electrohilado, mientras que pocos estudios explican el mecanismo profundo. Aquí, la distribución del campo eléctrico alrededor del electrodo de hilado se estudió primero por simulación numérica. Los resultados muestran que el campo eléctrico se concentra en la punta de una gota protruyente bajo voltaje relativamente bajo, mientras que posteriormente se desplaza al borde de la punta de la aguja cuando la gota protruyente desaparece bajo alto voltaje. Los resultados experimentales son consistentes con los simulados: solo un chorro se forma a bajo voltaje (debajo de 20 kV para nanofibras PVDF-HFP y PVA), pero más de un chorro se forma bajo alto voltaje (dos chorros para PVDF-HFP, cuatro para PVA). Estos chorros adicionales conducen a (1) mayor diámetro de fibra resultante de campo eléctrico efectivamente más débil para cada chorro y (2) amplia distribución de diámetros debido a proceso de hilado inestable (número/sitio/altura de chorro cambiantes) bajo alto voltaje. Los resultados beneficiarán la preparación y aplicación de nanofibras en electrohilado tradicional de aguja simple y otros métodos.
Introducción
Debido a méritos superiores como alta área superficial, diámetro de fibra controlable y espesor de membrana, y estructura porosa conectada, las nanofibras reciben estudios intensivos y se han aplicado en muchas áreas. Como uno de los métodos de preparación más simples, la técnica de electrohilado ha atraído numerosas atenciones no solo en investigaciones académicas sino también en industrialización práctica.
En vista de aplicaciones de ingeniería práctica, el diámetro de nanofibra y su distribución son dos parámetros clave. Por un lado, la mayoría de áreas de aplicación prefieren diámetro menor, como filtración de aire, porque diámetro menor significa no solo mayor área superficial —lo que da mayor capacidad de adsorción de contaminantes— sino también menor tamaño de poro, dotando mayor capacidad de repeler contaminantes. Se han desarrollado muchos métodos para perseguir nanofibras más finas. Por ejemplo, añadir sales iónicas/inorgánicas puede ser efectivo al aumentar conductividad del fluido de hilado. Wang et al. reportaron que aumentar flujo de fluido de vaina reduce diámetro resultante en proceso coaxial. Hai et al. desarrollaron huso concéntrico desmontable que retiene energía en fluido de trabajo por tubo polimérico externo, beneficiando preparación de nanofibras core-shell mucho más finas. Por otro lado, distribución estrecha de diámetros resulta en mejor control de tamaño de poro en construcción de membrana nanofibrosa, crucial en separación especialmente filtración de agua.
En el proceso de hilado, muchos parámetros del dispositivo y soluciones precursoras intervienen en diámetro y distribución. Primero, forma del electrodo de hilado juega papel significativo determinando distribución de campo eléctrico y, por tanto, influencia importante en proceso de hilado y morfología de nanofibra; segundo, propiedades precursoras como concentración, tensión superficial, viscosidad; tercero, parámetros de hilado como voltaje, distancia al colector, e incluso forma del colector; cuarto, condiciones ambientales como humedad y temperatura. Entre ellos, el valor de voltaje tiene efecto crucial en diámetro y distribución, aunque esos parámetros afectan sinérgicamente el proceso y morfología.
Teóricamente, el diámetro de nanofibra disminuye con aumento de voltaje donde se fortalece fuerza de campo eléctrico. Por tanto, aumentar voltaje puede ser ruta factible para lograr nanofibra superfina. Hasanzadeh et al. redujeron diámetro de nanofibra poliacrilonitrilo de 212 a 184 nm usando voltaje aplicado de 14 a 22 kV. Ranjbar-Mohammad et al. fabricaron nanofibra compuesta goma trágacanto/alcohol polivinílico y lograron disminución de 153 a 98 nm cambiando voltaje de 10 a 20 kV. Sin embargo, interesantemente, para electrohilado tradicional de aguja simple (TNE), hay dos fenómenos a alto voltaje: (1) mayor diámetro de fibra. Es sabido que diámetro disminuye con aumento de voltaje al principio, mientras aumenta a alto voltaje; (2) amplia distribución de diámetros. Se logra distribución amplia a alto voltaje en TNE. Es decir, voltaje más alto no es bienvenido en TNE. Como resultado, es difícil obtener nanofibra con diámetro menor y distribución estrecha debido al voltaje limitado en TNE.
Por tanto, la discusión del mecanismo relevante es muy deseada para revelar el fenómeno y beneficiar la preparación de nanofibras. Sin embargo, poca literatura reporta el mecanismo del fenómeno que TNE produce nanofibra con mayor diámetro y distribución más amplia bajo alto voltaje. Muchas investigaciones previas aplicaron simulación numérica con programa Maxwell para evaluar intuitivamente distribución e intensidad de campo eléctrico de aparato de electrohilado. En el presente estudio, investigamos el mecanismo en una vista especial y apuntamos a (1) simulación numérica de distribución de campo eléctrico alrededor del electrodo de hilado en TNE con cambio de voltaje, (2) verificación experimental de resultados de simulación y voltaje en proceso de hilado y morfología, y (3) conclusión del proceso de hilado con aumento de voltaje y discusión del mecanismo de morfología anómala bajo alto voltaje.
Métodos
Materiales
Poli(fluoruro de vinilideno-co-hexafluoropropileno) (PVDF-HFP, Mw = 400.000) se adquirió de Aladdin Industrial Corporation, Shanghái, China. Alcohol polivinílico (PVA), N,N-dimetilformamida (DMF) y acetona fueron suministrados por Sinopharm Chemical Reagent Co., Ltd. (Suzhou, China). Todos los reactivos fueron grado analítico y usados tal cual sin tratamiento adicional.
Preparación de nanofibra PVDF-HFP bajo diferentes valores de voltaje
PVDF-HFP (11 % p/p) se disolvió en disolvente binario DMF/acetona con ratio peso 1:1 a temperatura ambiente por 4 h. En experimento de hilado, se aplicaron valores de voltaje de 6, 10, 15, 20, 25 y 30 kV en punta de aguja de jeringa (0,8 mm diámetro interno). Distancia al colector 15 cm. Flujo volumétrico constante 1,0 ml/h mantenido con bomba de jeringa. Temperatura y humedad relativa (HR) usadas en hilado fueron 25 ± 2 °C y 55 ± 3 %, respectivamente, mantenidas constantes.
Preparación de nanofibra PVA bajo diferentes valores de voltaje
PVA (12 % p/p) se disolvió en agua desionizada a 95 °C por 2 h. Dodecilbencenosulfonato sódico (0,01 %) se añadió para disminuir tensión superficial. En experimento de hilado, voltajes de 7, 10, 15, 20, 25 y 30 kV se aplicaron en punta de aguja (0,8 mm diámetro interno). Distancia al colector 15 cm. Flujo volumétrico constante 0,8 ml/h con bomba de jeringa. Temperatura y HR 25 ± 2 °C y 55 ± 3 %, constantes.
Caracterización
Morfología de membranas nanofibrosas electrohiladas se observó con microscopio electrónico de barrido (Hitachi S-4800, Tokio, Japón) a 20 °C, 60 HR. Muestras se recubrieron con capa de oro previo a imagen. Muestras se cortaron en 2 × 4 mm² y fotografiaron a voltaje acelerador 5 kV y corriente 10 mA. Diámetros de fibras electrohiladas se calcularon midiendo al menos 100 fibras al azar con programa ImageJ. Imágenes ópticas se fotografiaron con cámara (SONY, ILCE-6400L). En fotografiado, tabla negra se colocó al fondo y antorcha opuesta a lente de cámara, permitiendo fotografiar proceso de hilado con alta calidad.
En simulación numérica, campo eléctrico alrededor del electrodo de hilado se calculó usando Maxwell 2D (ANSOFT Corporation). Parámetros de simulación: diámetros externo e interno de aguja 1,2 mm y 0,8 mm; longitudes de tres gotas protruyentes 1,3 mm, 0,88 mm y 0 mm; distancia al colector 15 cm. Programa Maxwell utiliza métodos de elementos finitos y malla adaptativa para solución convergida. Cálculo finalizó cuando Error Energía y Delta Energía < 1 %. Conductividad de solución polimérica modelo en simulación 1,6 µS/cm.
Resultados y discusiones
Diagrama esquemático de evolución de chorro y simulación numérica del campo eléctrico alrededor del electrodo con cambio de voltaje
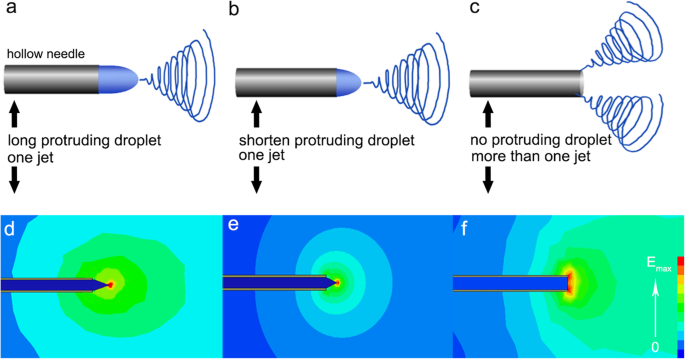
En proceso de hilado, varios parámetros afectan diámetros resultantes de nanofibras/partículas, como reportó Huang et al.; longitud y ángulo del chorro fluido pueden ayudar a predecir diámetros. En TNE, longitud de gota protruyente disminuye con aumento de voltaje (Fig. 1a–c). Tres longitudes: gota protruyente larga, corta, y sin gota protruyente se simulan (Fig. 1). Como muestra Fig. 1a, a bajo voltaje, solución polimérica forma gota protruyente larga en punta de aguja debido a fuerza eléctrica débil. En esta situación, campo eléctrico se concentra en punta de gota protruyente (Fig. 1d). Por tanto, especulamos que solo un chorro generará desde punta de gota protruyente (Fig. 1a). Con aumento de voltaje, longitud de gota protruyente disminuye por fuerza de campo más fuerte (Fig. 1b), de acuerdo con estudio previo que altura de cono Taylor disminuye gradualmente al aumentar voltaje aplicado de 13 a 16 kV. Y campo eléctrico se concentra en punta de gota protruyente también (Fig. 1e), resultando en un chorro polimérico (Fig. 1b). Sin embargo, al aumentar voltaje a valor crítico, gota protruyente desaparece (Fig. 1c), y campo eléctrico más fuerte se desplaza al borde del tubo de punta de aguja (Fig. 1f). En esta situación, más de un chorro se formará a lo largo del borde del tubo de punta de aguja (Fig. 1c).
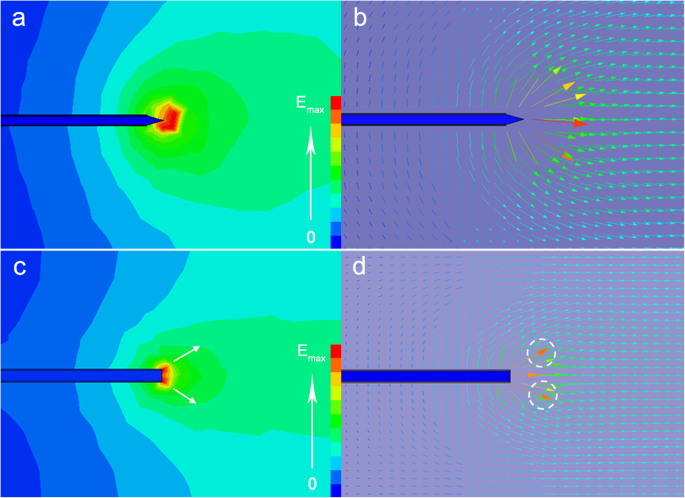
El diagrama de vectores velocidad puede ser indicador efectivo para número y dirección de chorro polimérico. Por tanto, diagrama de vectores velocidad alrededor de punta de aguja se simuló en Fig. 2b, d, donde flechas denotan dirección velocidad y longitud/color representan valor. Flecha más larga con color rojo profundo es sitio donde chorro polimérico genera. Como ilustra Fig. 2b, color rojo y flecha más larga están adelante de punta de solución donde solo un chorro forma, de acuerdo con diagrama de distribución de campo eléctrico que se intensifica en punta de gota protruyente (Fig. 2a). Diferentemente, campo eléctrico se intensifica en borde de tubo de aguja cuando no hay gota protruyente (Fig. 2c). Mientras tanto, flechas relativamente más largas y color rojo se originan en borde de tubo de aguja (Fig. 2d). Como resultado, más de un chorro genera desde borde de tubo de punta de aguja (Fig. 1c).
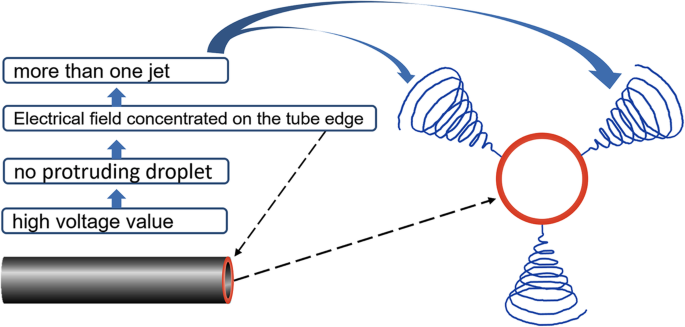
Específicamente, bajo alto voltaje, gota protruyente desaparece, entonces campo eléctrico se concentra en borde del tubo; subsecuentemente, se forma más de un chorro alrededor de punta de aguja (Fig. 3), lo que afecta grandemente proceso de hilado y morfología de nanofibra. Como muestra Fig. 3, se especula que mayor número de chorros favorece dos resultados: (1) campo eléctrico más débil para cada chorro —a pesar de alto voltaje, los chorros aumentados comparten campo eléctrico limitado, resultando en campo debilitado para cada chorro realmente, lo que contribuye a preparar nanofibra con gran diámetro— y (2) proceso de hilado inestable. En esta situación, tanto diferente intensidad de campo eléctrico de cada chorro como número/sitio de chorro cambiantes conducen a proceso inestable. Como consecuencia, este proceso inestable favorece peor uniformidad de fibra con amplia distribución de diámetros e incluso mala morfología, lo que muestra mal efecto en propiedad de membrana como porosidad y distribución de tamaño de poro, subsecuentemente, pobre rendimiento en algunas aplicaciones prácticas.
Verificación experimental con nanofibra PVDF-HFP electrohilada
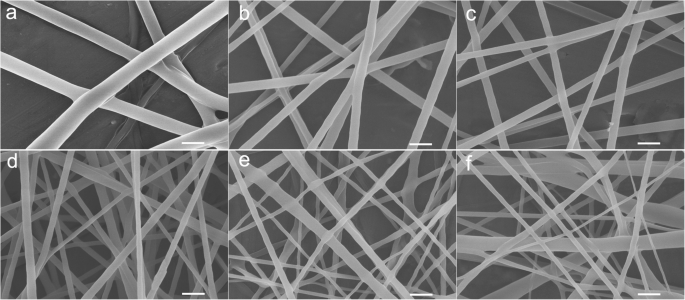
Para confirmar efecto de cambio de voltaje en morfología, nanofibras PVDF-HFP se fabricaron bajo diferentes voltajes. Como ilustra Fig. 4, nanofibras PVDF-HFP muestran superficie lisa en todos los voltajes. Mientras tanto, con aumento de voltaje, diámetro disminuye al principio (1004,3 ± 184,7 nm a 6 kV, 387,4 ± 46,6 nm a 10 kV, 239,5 ± 20,4 nm a 15 kV, 149,2 ± 9,5 nm a 20 kV) (Tabla 1) (Fig. 4a–d), resultando del aumento de fuerza de campo eléctrico inducida por voltaje aumentado. Sin embargo, diámetro aumenta gradualmente a 25 kV (194,2 ± 47,9 nm) (Tabla 1, Fig. 4e) y 30 kV (247,9 ± 59,6 nm) (Tabla 1, Fig. 4f). Además, nanofibra muestra distribución estrecha al principio, mientras presenta mala distribución a 25 kV (Fig. 4e) y peor a 30 kV (Fig. 4f).
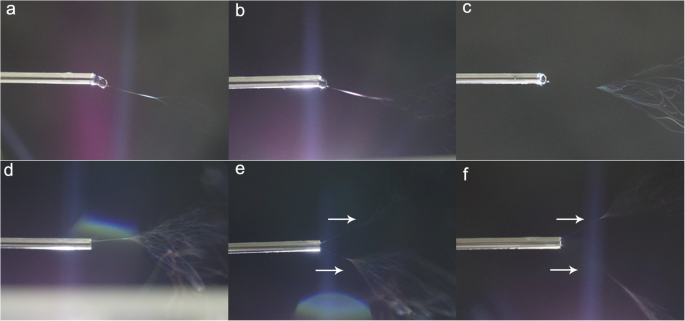
Para confirmar efecto de voltaje en número de chorros, evolución de chorro bajo diferentes voltajes se muestra en Fig. 5. Se ve que longitud de gota protruyente disminuye con aumento de voltaje de 6 a 20 kV (Fig. 5a–d). Además, solo un chorro inicia a voltaje menor que 20 kV, concordando con simulación que campo eléctrico concentrado en punta de gota produce un chorro antes de desaparición de gota protruyente. Sin embargo, con aumento de voltaje, gota protruyente desaparece y dos chorros forman en punta de aguja (Fig. 5e, f). Estos resultados confirman simulación que se forma más de un chorro debido a campo eléctrico más fuerte volviéndose a borde de tubo de punta de aguja bajo alto voltaje.
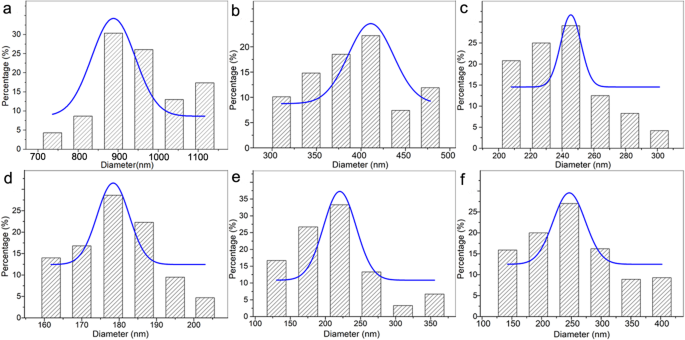
La distribución de diámetro es indicador crucial para aplicación práctica, especialmente en separación como filtración de agua precisa que necesita distribución estrecha de poro afectada por distribución de diámetro. Como muestra Fig. 6a, diámetro 1004,3 ± 184,7 nm con distribución 495,1 a 1347,9 nm a 6 kV. Para 10 kV y 15 kV, diámetro 387,4 ± 46,6 nm y 239,5 ± 20,4 nm, respectivamente, con distribución estrecha (Fig. 6b, c). A 20 kV, diámetro 149,2 ± 9,5 nm con distribución considerablemente estrecha 157,6 a 207,5 nm (Fig. 6d). A 25 kV, diámetro 194,2 ± 47,9 nm con distribución amplia 108,7 a 377,8 nm (Fig. 6e). Diámetro aumenta a 247,9 ± 59,6 nm con distribución mucho más amplia 117,2 a 428,3 nm a 30 kV (Fig. 6f). Se ve que nanofibra PVDF-HFP con distribución relativamente estrecha cuando voltajes < 20 kV. Más allá de 20 kV, muestra peor uniformidad con diámetro promedio aumentado. Estos resultados demuestran que diámetro disminuye primero seguido de aumento con aumento de voltaje. Además, muestra distribución amplia a alto voltaje, concordando con simulación y estudios previos.
Verificación experimental con nanofibra PVA electrohilada
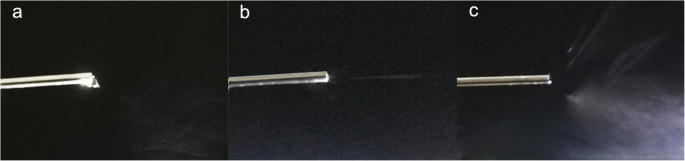
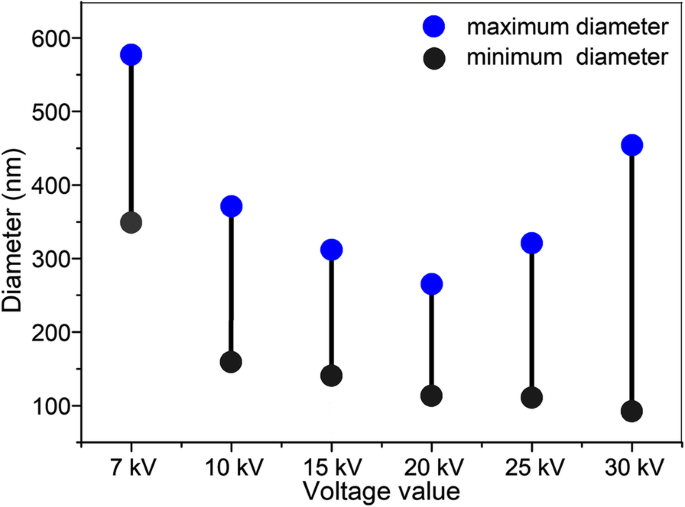
Para confirmar efecto de cambio de voltaje en morfología y evolución de número de chorros, nanofibras PVA se fabricaron bajo diferentes voltajes. Como muestra Fig. 7, con aumento de voltaje, diámetro disminuyó al principio (voltaje < 20 kV), acompañado de aumento gradual a 25 kV (186,7 ± 43,4 nm) y 30 kV (213,6 ± 64,9 nm). Estos resultados concuerdan con nanofibras PVDF-HFP. Evaluación de chorro con voltaje (15, 20, 30 kV) en Fig. 8. Se ve que longitud de gota protruyente disminuye y genera solo un chorro desde punta de gota a 15 y 20 kV (Fig. 8a, b). Sin embargo, a 30 kV, más de un chorro formó en punta de aguja (Fig. 8c). Los chorros aumentados conducen a: (1) mayor diámetro promedio confirmado por cambio de diámetro (Tabla 2, Fig. 9) y (2) peor distribución de diámetro clara en Fig. 9: brecha entre diámetro mínimo y máximo muestra tendencia decreciente (228 nm a 7 kV, 212 nm a 10 kV, 169 nm a 15 kV, 149 nm a 20 kV) pero aumento dramático a 202 nm a 25 kV y 361 nm a 30 kV.
Conclusión del proceso de hilado con aumento de voltaje y discusión del mecanismo de evolución de chorro afectando proceso y morfología
Basados en simulación numérica y verificación experimental, el proceso de hilado con aumento de voltaje y mecanismo de evolución de chorro afectando proceso y morfología se concluyen tentativamente:
Como muestra Fig. 10, longitud de gota protruyente disminuye primero y desaparece gradualmente con aumento de voltaje. Mientras tanto, campo eléctrico se intensifica en punta de gota protruyente primero y luego se desplaza a borde de tubo de punta de aguja. Estos dos fenómenos conducen a que solo un chorro forma con gota protruyente existente antes de su desaparición y más de un chorro forma después (Fig. 10).
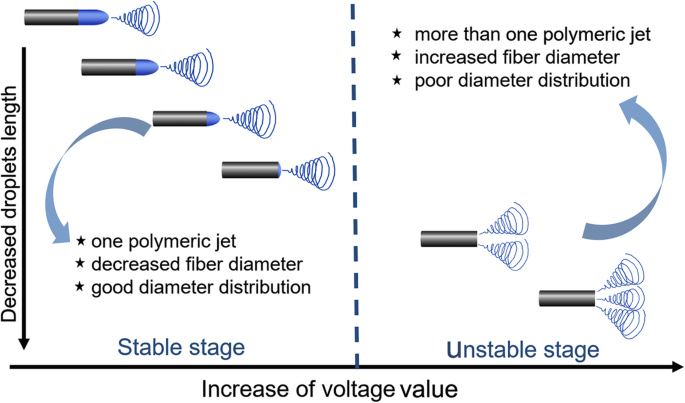
Por tanto, proceso de hilado puede separarse razonablemente en dos etapas, antes y después de desaparición de gota protruyente o etapa estable e inestable (Fig. 10). Antes de desaparición (etapa estable), diámetro disminuye con aumento de voltaje y muestra distribución relativamente buena. Después (etapa inestable), (1) diámetro aumenta opuestamente debido a campo eléctrico más débil para cada chorro por número aumentado de chorros y (2) peor distribución de diámetro por proceso inestable (número/sitio de chorro cambiantes y diferente intensidad campo eléctrico para cada chorro). En vista de lo anterior, valor crítico antes de desaparición de gota protruyente es mejor voltaje para fabricar nanofibra con diámetro más fino y buena distribución (Fig. 10).
Conclusiones
Resultados de simulación numérica y verificación experimental muestran que solo un chorro forma con gota protruyente existente y más de un chorro produce tras su desaparición, contribuido por campo eléctrico concentrado en punta de gota primero y luego desplazándose a borde de tubo de punta de aguja con aumento de voltaje. El chorro aumentado no solo debilita campo eléctrico para cada chorro (resultando en alto diámetro), sino que también hace proceso de hilado inestable (llevando a amplia distribución). Los resultados revelan ingeniosamente mecanismo de cambio de morfología a alto voltaje en TNE, presentando vista única para entender mejor proceso TNE y beneficiando preparación y aplicación de nanofibras en muchas áreas especialmente separación y filtración.
Disponibilidad de datos y materiales
Datos del presente estudio disponibles de autores correspondientes bajo solicitud razonable.
Abreviaturas
- DMF:
- N,N-Dimetilformamida
- PVA:
- Alcohol polivinílico
- PVDF-HFP:
- Poli(fluoruro de vinilideno-co-hexafluoropropileno)
- RH:
- Humedad relativa
- TNE:
- Electrohilado tradicional de aguja simple
Nanomateriales
- Ecuaciones y Leyes Esenciales de Circuitos DC para Ingenieros
- Señales binarias y compuertas lógicas: fundamentos de la electrónica digital
- Clasificaciones Esenciales y Tipos de Encapsulado para Transistores de Unión Bipolar
- Circuitos Promediador Pasivo y Sumador Op‑Amp: Del Promedio a la Suma
- Entendiendo Tensión y Corriente: Los Fundamentos del Flujo Eléctrico
- Capacitores y cálculo: cómo el cambio de voltaje impulsa la corriente
- Análisis avanzado de circuitos DC reactivos con condiciones iniciales no nulas
- Configuraciones Trifásicas Y y Delta: Diseño, Análisis y Fiabilidad
- Diseño PCB alta velocidad: Procesamiento de señales diferenciales y verificación por simulación
- Dominando la lógica condicional en C#: If, If-Else, If-ElseIf y sentencias If anidadas
- Dominando el control de flujo en C: sentencias break y continue explicadas