



Perspectivas a escala atómica sobre deformación por deslizamiento y maquinabilidad nanométrica de 6H-SiC
Resumen
Comprender la deformación a escala atómica y la remoción de material de 6H-SiC es esencial para producir superficies ultra-lisas, libres de daño, con escalones atómicos. Dado que la observación directa de la zona de maquinado nanométrico está fuera del alcance experimental actual, empleamos simulaciones de dinámica molecular a gran escala para capturar fenómenos clave como deslizamiento de dislocaciones, transiciones de fase y separación de material. Este estudio explora sistemáticamente cómo la anisotropía cristalográfica influye en la deformación por deslizamiento y la maquinabilidad nanométrica, avanzando el conocimiento fundamental requerido para procesamiento de precisión de 6H-SiC.
Introducción
El carburo de silicio (SiC) es piedra angular de tecnología semiconductor de tercera generación, apreciado por su amplia brecha de banda, alto campo de ruptura, tolerancia superior a radiación, alta velocidad de saturación de portadores, conductividad térmica excepcional, constante dieléctrica baja y robusta estabilidad química. Estos atributos hacen al SiC indispensable en aplicaciones de alta temperatura, alta frecuencia, alta potencia, anti-radiación y optoelectrónica de corta longitud de onda, incluyendo rectificadores Schottky, tiratrones y MOSFETs.
Entre politipos de SiC, 3C, 4H y 6H son los más usados. Maquinado convencional —rectificado, lapeado, pulido— sigue siendo ruta principal para SiC monocristalino. Sin embargo, la relación dureza diamante/SiC (~2:1 para profundidades <50 nm) queda corta de la recomendada 5:1, llevando a desgaste acelerado de herramienta y daño subsuperficial que comprometen calidad de oblea. Investigaciones extensas en 3C-SiC han elucidado mecanismos de deformación plástica, desgaste de herramienta, comportamiento fricción, anisotropía y efectos de temperatura durante corte. En contraste, 6H-SiC, con su apilamiento complejo ABCACB y brecha de banda 3 eV, ha recibido comparativamente menos atención, a pesar de su superior madurez tecnológica y prevalencia industrial.
Para mejorar integridad superficial y subsuperficial de 6H-SiC, es crucial identificar plano cristalino óptimo (superficie de maquinado) y orientación (dirección de maquinado) que minimicen daño mientras maximicen eficiencia de remoción. Experimentos de rayado y simulaciones son herramientas estándar para sondear remoción de material a nanoescala, ofreciendo insights que guían maquinado abrasivo. Aquí, empleamos simulaciones de rayado por dinámica molecular para diseccionar influencia de anisotropía cristalográfica en maquinabilidad nanométrica de 6H-SiC.
Metodología
Todas las simulaciones de corte se realizaron con Large-Scale Atomic/Molecular Massively Parallel Simulator (LAMMPS). Visualización de modelo e identificación de defectos utilizaron OIVTO y algoritmo de detección estructura diamante. Pieza de trabajo y herramienta se modelaron como cuerpos totalmente deformables, permitiendo capturar evolución de desgaste durante rayado. Cada modelo comprendió capa frontera, capa termostática y región newtoniana. Átomos en capa frontera en fondo y derecha de pieza fueron fijados; restantes obedecieron segunda ley de Newton. Fronteras periódicas se aplicaron entlang dirección y. Previo al rayado, relajación NVE 50 ps con termostato Berendsen aseguró estado energético estable.
Punta abrasiva fue pirámide triangular coronada esférica con ángulo borde-a-borde 90°. Seleccionamos tres planos 6H-SiC más comunes —basal (plano a), prismático (plano m), y plano c— como superficies de maquinado. Considerando simetría cristalina, examinamos seis combinaciones superficie/orientación: (0001)/[2-1-10], (0001)/[10-10], (01-10)/[2-1-10], (01-10)/[0001], (11-20)/[1-100], y (11-20)/[0001]. Parámetros de simulación en Tabla 1. Antes del rayado, abrasivo se posicionó 50 Å bajo superficie superior, 30 Å de pieza, bien fuera radio de corte de potencial interatómico. Abrasivo se movió entlang +x para completar rayado.
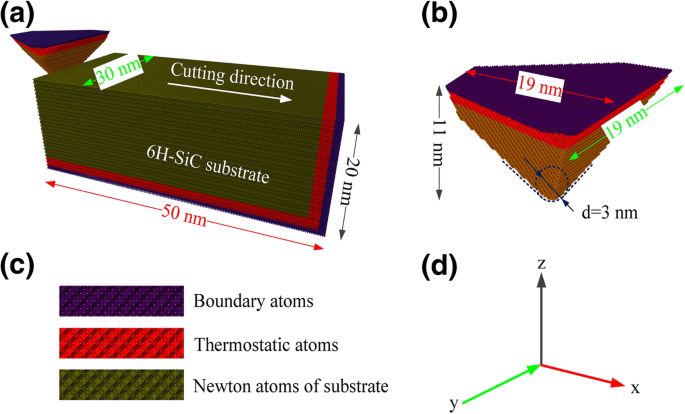
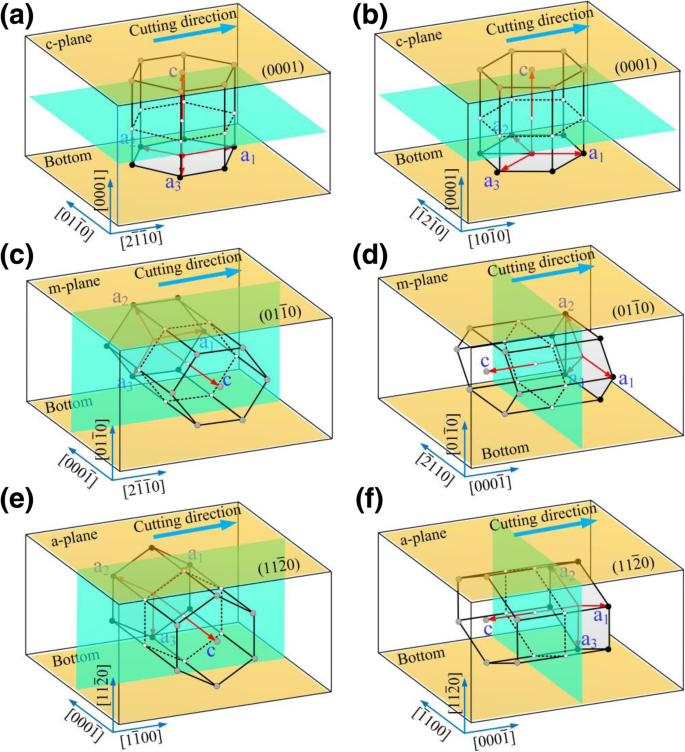
El potencial analítico de orden de enlace (ABOP) desarrollado por Erhart y Albe se eligió para describir interacciones Si-Si, C-C y Si-C por su precisión probada para propiedades mecánicas y mecanismos de remoción de SiC. Parámetros en Tabla 2.
Resultados y discusión
Análisis de maquinabilidad nanométrica
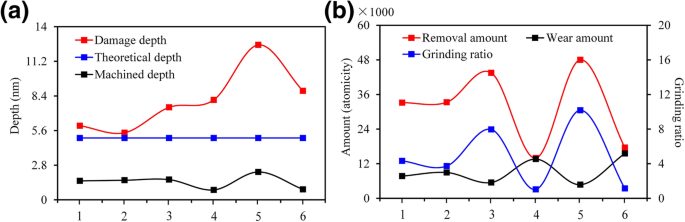
Las Figuras 3 y 4 demuestran que anisotropía de 6H-SiC afecta fuertemente maquinabilidad nanométrica —profundidad maquinada, modo de remoción, cantidad de remoción y profundidad de daño subsuperficial (SSD). Relacionando superficie y dirección de maquinado con plano basal/eje c, clasificamos modos de procesamiento en tres grupos: (i) plano basal como superficie de maquinado; (ii) plano basal perpendicular a superficie con eje c perpendicular a dirección de maquinado; y (iii) eje c paralelo a dirección de maquinado.
Observaciones clave:
- Modos (0001)/[2-1-10] y (0001)/[10-10] produjeron maquinabilidad similar, pero este último favoreció modo de remoción frágil.
- Modos (01-10)/[2-1-10] y (11-20)/[1-100] lograron mayor profundidad maquinada y tasas de remoción. Para profundidad teórica 5 nm, (11-20)/[1-100] removió 3,4× más material que (01-10)/[0001], con ratio remoción-desgaste 10,1, aunque SSD 2,3× mayor que (0001)/[10-10]. Este modo sirve para nanorranurado alto rendimiento donde daño subsuperficial es aceptable. En contraste, (01-10)/[0001] ofrece tasa comparable pero solo 50 % SSD, produciendo ranura más lisa y mecánicamente robusta —ideal para maquinado de precisión.
- Cuando dirección de maquinado alinea con eje c, punta abrasiva desgasta severamente al inicio, llevando a tasas remoción menores (≈1,0) y mayor SSD. Aunque estos modos exhiben excelente resistencia al desgaste, no se recomiendan para fabricación de micro-nanorranuras pero podrían valer para diseño de caras de arranque de herramientas de corte.
Análisis de movimiento de deslizamiento y distribución de daño subsuperficial
Distribución del factor de Schmid en proceso de rayado
SiC hexagonal presenta sistemas de deslizamiento basal, prismático y piramidal. Propensión al deslizamiento depende de energía de falla de apilamiento generalizada y factor de Schmid. Deslizamiento basal típicamente ocurre en conjunto shuffle <11-20>, mientras deslizamiento prismático se activa entlang direcciones y
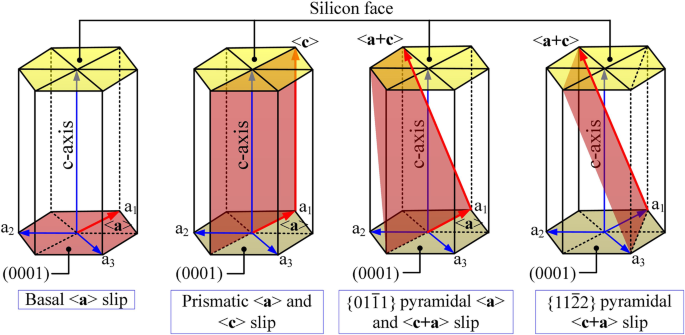
El esfuerzo cortante resuelto τ_ss en plano de deslizamiento es τ_ss = σ_cont·m, donde σ_cont es esfuerzo de contacto y m factor de Schmid. Sistema coordenadas global fijo mientras local sigue orientación cristalina.
Durante rayado, cara de arranque domina contacto hasta desgaste severo de punta desplaza contacto primario a compuesto de cara de arranque y tope de punta, alterando dirección de carga. Direcciones de carga son f₁=(1,0,-√2) para cara de arranque y f₂=(0,0,-1) para tope de punta.
Usando parámetros cristalográficos (c/a≈4,901), deslizamiento basal requiere menor esfuerzo cortante crítico que prismático. Así, al maquinar plano basal (0001)/[2-1-10] o (0001)/[10-10], deslizamiento basal inicia primero. Para orientaciones (01-10)/[2-1-10] y (11-20)/[1-100], deslizamiento basal se suprime y prismático domina. En modos paralelos a eje c, desgaste severo de punta eleva influencia de f₂, conduciendo a deslizamiento prismático simétrico a través de plano YZ.
Distribución de daño superficial/subsuperficial
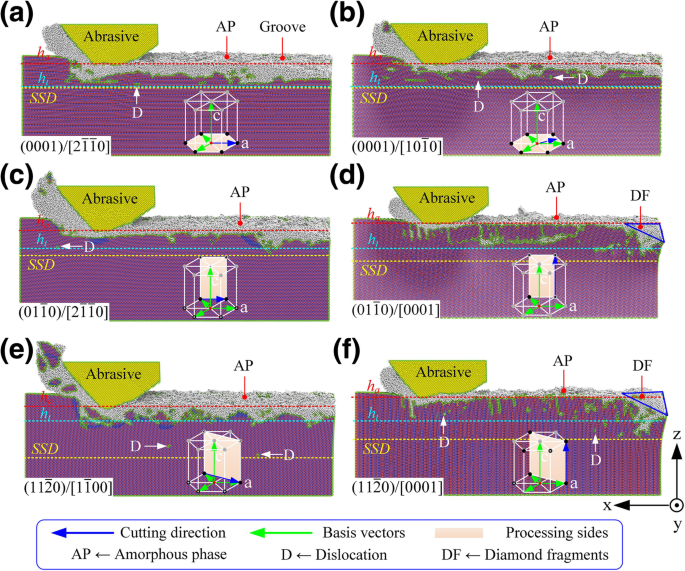
Figuras 6a y 6b muestran que para (0001)/[2-1-10] y (0001)/[01-10], deslizamiento ocurre principalmente en (0001)/<11-20>, produciendo granos nanocristalinos y distorsiones de red extendiéndose a subsuperficie. Fase amorfa cubre toda superficie maquinada, con profundidad de dislocación coincidiendo con capa distorsión red.
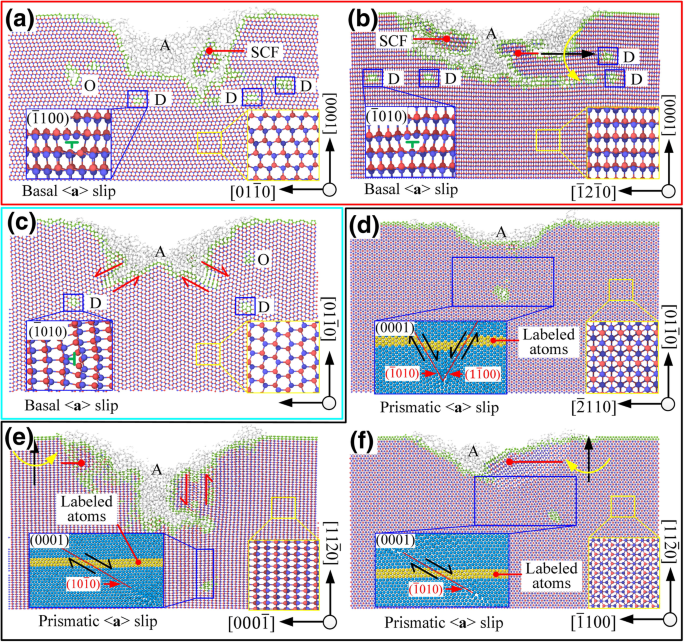
Para (01-10)/[2-1-10], a pesar de factor Schmid cero para deslizamiento basal , desalineación 5,3° entre carga y dirección deslizamiento <11-20> activa deslizamiento basal ambos lados de ranura V antes que prismático. En (11-20)/[1-100], desalineaciones mayores (24,7° y 35,3°) suprimen deslizamiento basal, y prismático en <1-2-10> domina, resultando en daño subsuperficial más profundo y transición sp³→sp² pronunciada.
Cuando dirección alinea con eje c, desgaste severo de punta impulsa deslizamiento prismático durante rayado estable. En (01-10)/[0001], deslizamiento cruzado simétrico en <1-2-10> y <-1-1-20> (60° aparte) pellizca deslizamiento, limitando SSD a En general, daño subsuperficial consiste principalmente en dislocaciones, distorsión de red (torsión/deslizamiento) y fase amorfa. Deformación por deslizamiento, no-cristalización y distorsión irregular de red gobiernan respuesta mecánica de 6H-SiC durante nanomaquinado. Hemos delineado mecanismos de deformación y maquinabilidad nanométrica de 6H-SiC en varias combinaciones superficie/dirección cristalina. Nuestros hallazgos principales: Todos los datos generados o analizados durante este estudio están incluidos en el artículo.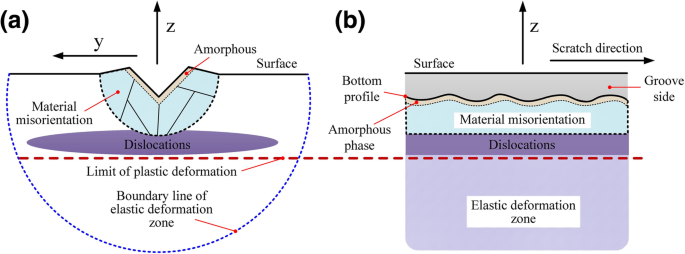
Observaciones finales
Disponibilidad de datos y materiales
Abreviaturas
Nanomateriales
- Servicios de Rectificado de Superficies de Precisión: Proceso Experto y Calidad
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales
- Metalurgia de polvos explicada: Definición, procesos y beneficios
- Mecanizado Químico: Eliminación Precisa de Metal Sin Tensiones
- Mecanizado Ultrasónico: Principios, Tipos y Aplicaciones
- Soldadura por pulverización explicada: Proceso, técnicas y seguridad
- Entendiendo los procesos de fabricación: Definiciones, tipos y componentes clave
- Desbarbado y Eliminación de Rebabas Criogénico: Eliminación Precisa y Rentable de Rebabas en Plásticos
- Síntesis y Caracterización de Nano-clips de ZnO Monodispersos mediante Proceso Poliol Simple
- Compuestos de Hidroxiapatita Biogénica/Vidrio-Cerámico Dopados con Estroncio: Síntesis, Caracterización Estructural y Bioactividad Mejorada
- Síntesis Rápida One-Pot de Nanopartículas Core-Shell CoFe₂O₄@Ag Monodispersas con Propiedades Plasmónicas y Magnéticas Excepcionales