



Domine el Taladrado a Golpes G83 en Haas CNC: Precisión y Eficiencia en Agujeros Profundos
Explicación del Ciclo Enlatado G83 de Taladrado a Golpes Profundo
El código G del ciclo G83 de taladrado a golpes es modal, por lo que se activa en cada movimiento de ejes X y/o Y, y hará un movimiento rápido a esa posición y luego ejecutará nuevamente este ciclo enlatado (taladrado), hasta que sea cancelado (G80).
Ciclo de Taladrado a Golpes G83 para Control Haas CNC
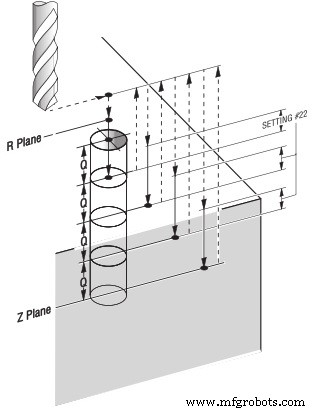
Ciclo de Taladrado a Golpes G83
El control Haas CNC nos da más flexibilidad al tratar con Taladrado a Golpes Profundo (G83).
Haas CNC tiene dos formatos del Ciclo de Taladrado a Golpes Profundo G83.
El primero y más usado es igual al formato de control Fanuc CNC como se indica a continuación. Este formato de ciclo G83 se describe brevemente aquí: Ciclo de Taladrado a Golpes G83 (Agujero Profundo) para Fanuc
Formato del Ciclo de Taladrado a Golpes G83
G83 X_ Y_ Z_ R_ Q_ F_ ;
X Y – Datos de posición del agujero
Z – Profundidad en Z (avance hasta profundidad Z desde el plano R)
R – Posición del plano R
Q – Profundidad de corte para cada avance de corte (profundidad de cada golpe)
F – Avance de corte
El segundo formato para el Ciclo de Taladrado a Golpes Profundo G83 de Haas CNC es el siguiente:
Formato del Ciclo Enlatado G83 – Opciones I J K
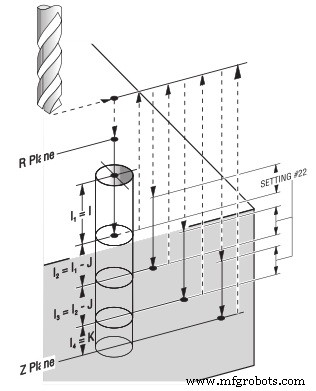
Ciclo de Taladrado a Golpes G83 con Opciones I J K
G83 X_ Y_ Z_ I_ J_ K_ R_ F_ ;
X Y – Datos de posición del agujero
Z – Profundidad en Z (avance hasta profundidad Z desde el plano R)
R – Posición del plano R
I – Tamaño de la primera profundidad de corte
J – Cantidad para reducir la profundidad de corte en cada pasada
K – Profundidad mínima de corte
F – Avance de corte
La primera pasada cortará por I, cada corte sucesivo se reducirá en cantidad J, y la profundidad mínima de corte es K.
Configuración de Taladrado a Golpes Profundo G83 en Haas CNC
Configuración 22 – A medida que la herramienta picotea más profundo en el agujero, con cada picoteo sale en rápido al plano R, y luego vuelve a una distancia constante especificada sobre el fondo del agujero creado por el picoteo anterior. Esa distancia especificada se define en la Configuración 22.
máquina CNC
- Logre Estabilidad Inigualable en Taladrado de Agujeros Profundos
- Mecanizado de Precisión de Agujeros: Servicios CNC para Aeroespacial y Automotriz
- Taladrado a Golpe Eficiente en Torno Fanuc CNC con Ciclo G74
- Recorrido por Haas IPS Tornos: Guía Completa de Programación CNC Intuitiva
- Ranurado Frontal con Ciclo de Taladrado a Golpe G74 en Programación CNC
- Programa de Ejemplo: Ciclos G81 y G83 de Taladrado con Niveles de Retorno G98/G99
- Ejemplo de Fresado CNC: Dominando el Ciclo Enlatado de Taladrado G81
- Domine el Roscado Profundo en Haas CNC: Técnicas de Rompimiento de Viruta y Rosca a Golpes
- Ciclo de Taladrado Profundo ECS G83/r con Permanencia para Rotura de Viruta Eficiente
- Ciclo de Taladrado Profundo y Desalojo ECS G83: Taladrado Preciso y Eficiente
- Taladrado Profundo Preciso sin Deriva: Sunnen SHDD-4500