



Hytech: Líder en innovaciones de termoformado y plásticos de película fina
Hytech ofrece soluciones para termoformado, gofrado y recorte de plásticos de película fina. Su foco principal son piezas de plástico de película fina que requieren registro gráfico preciso. También existen aplicaciones no gráficas donde los procesos de formado de Hytech aportan ventajas sobre los procesos tradicionales. Sus tecnologías patentadas son utilizadas por OEMs en las industrias Automotriz, Electrodomésticos, Médica, Aeroespacial y Militar.
Desarrollo de procesos patentados y avance en termoformado y matrices de corte match-metal
Hoy, Hytech cuenta con instalaciones de fabricación que ofrecen servicios de producción y utillaje en EE. UU. y Europa, y proporciona desarrollo de procesos y equipos desde su sede en Phoenix, AZ.
Hytech preguntó a Rogers por qué la cúpula no era de plástico. Descubrieron que nadie fabricaba la cúpula en plástico. Lo primero que hicieron fue inventar una tecnología especializada de termoformado para gofrar una cúpula en poliéster y procedieron a vender millones de estas cúpulas a Rogers Corporation y luego decenas de millones a Hewlett Packard para su línea de calculadoras financieras o científicas. La ventaja de producción (comparada con cúpulas metálicas) en piezas como interruptores de membrana es que se podían colocar 100 cúpulas de plástico en una sola lámina, mientras que con las metálicas había que colocar una a una las 100 en su ubicación.
Cuando Hytech empezó a vender estas capas de cúpulas a fabricantes de interruptores de membrana, estos dijeron: "Esto es genial, pero tengo problemas para gofrar mis overlays que van sobre vuestras cúpulas". Así que los fundadores de Hytech inventaron otra tecnología de formado llamada hidroformado (hydroforming) para gofrar los overlays. En ese momento, tenían una tecnología para gofrar el overlay de un interruptor de membrana y otra para gofrar la capa táctil que va debajo.
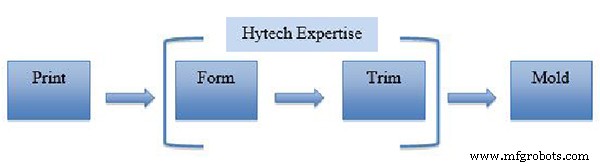
Proceso de matriz de corte Match Metal: El desarrollo continuo y avance de tecnología patentada de Hytech les ha convertido en expertos globales en matrices de corte match-metal 3D para plástico de película fina.
A mediados de los 90, llegó la tecnología de decoración en molde (IMD) o etiquetado en molde (IML) o moldeo con inserto de film (FIM), que toma un plástico plano serigrafiado (típicamente policarbonato) y lo forma en la forma 3D de un molde de inyección. El film decorativo se coloca en el molde, se inyecta, y al abrir el molde la pieza sale decorada.
Esto coincidió con el momento en que Hytech tenía los procesos de hidroformado y polydome. Los clientes les pidieron gofrar plástico para esta nueva tecnología de moldeo con inserto de film. Rápidamente descubrieron que ninguno de sus procesos servía para profundidades mayores a 1 mm. La ventaja de la decoración en molde es que permite piezas 3D complejas con gráficos registrados. Así que los fundadores, junto con un ingeniero recién contratado, desarrollaron Accuform – una tecnología de formado por aire a alta presión que permite hasta 50 mm de profundidad de estirado con gráficos registrados. Ahora pueden mantener la posición, ubicación y tamaño de diferentes gráficos sobre superficies 3D complejas.
Esto resultó en que Hytech fabricara piezas para la industria IMD. Pronto descubrieron que, aunque podían construir fácilmente las herramientas de formado de forma continua, tenían dificultades para construir matrices de corte match-metal. En ese momento, nadie en el mundo construía herramientas de corte match-metal 3D para plásticos de película fina. Hytech tuvo que desarrollar esa tecnología por su cuenta.
Al principio, externalizaban los componentes de acero endurecido a proveedores que los producían con EDM de hundimiento (sinker EDM). Esto llevó a Hytech a creer que necesitaban invertir en un EDM de hundimiento y traer el trabajo internamente. Junto con el EDM de hundimiento, también invirtieron en EDM de hilo (wire EDM) y todo el software nuevo y empezaron a construir sus propias herramientas de corte. Por buenos que se volvieran en el proceso, sabían que sería mucho mejor si podían quitar otra décima del perímetro del acero endurecido. Sabían que no podían hacerlo en sus centros de mecanizado actuales porque no podían mantener ese tipo de tolerancia. El CEO de Hytech, Fred Himmelein, explica: "Con los años mejoramos y mejoramos y luego llegamos al límite de cuánto podíamos mejorar. Simplemente no podíamos conseguir la precisión, las décimas que queríamos. Queríamos tener un juego entre los componentes de acero endurecido apareados de +/- .0003" pero no podíamos lograrlo con el EDM de hundimiento y equipos VMC que teníamos. Eso es lo que nos llevó a DATRON."
Investigación de tecnologías avanzadas para termoformado y el acabado superficial perfecto
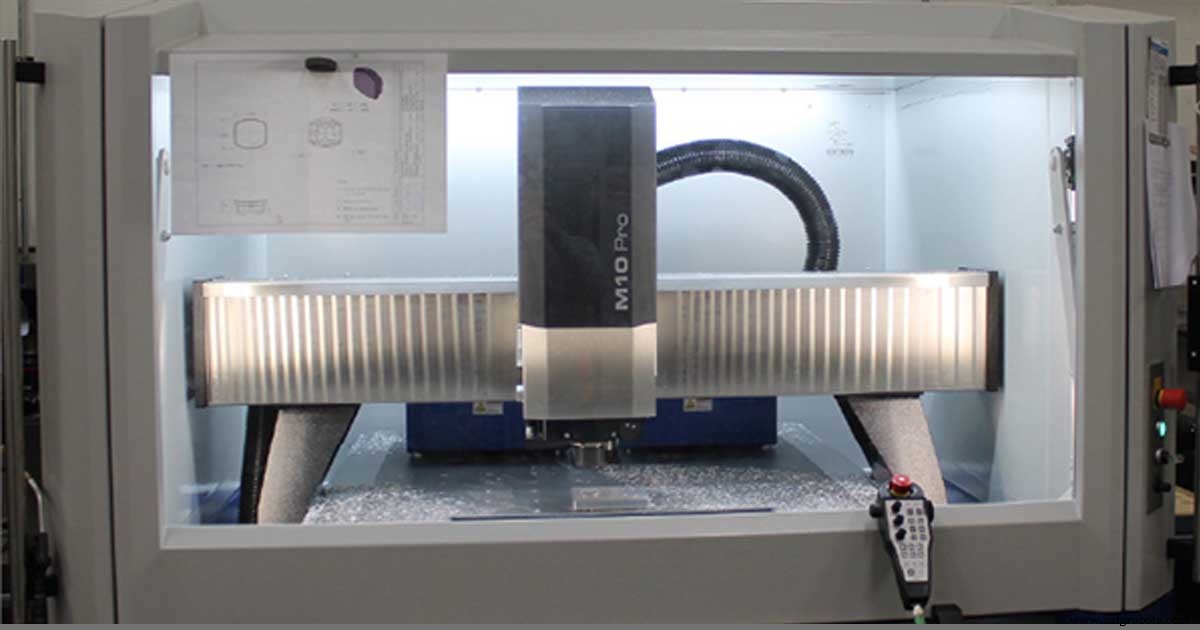
El jefe del taller de herramientas de Hytech, Dave Blandino, hizo una investigación y análisis muy exhaustivos de los centros de mecanizado disponibles y presentó varias soluciones líderes del sector al equipo directivo. Finalmente, decidieron comprar un centro de mecanizado de alta velocidad DATRON M10 Pro. Himmelein reflexiona: "Por una combinación de razones como precisión, software de control (programación NC), coste de mantenimiento del husillo, soporte y ubicación del soporte, Dave lo desglosó en una matriz de unos 10 o 12 elementos, y nos mostró claramente que DATRON era la elección correcta."
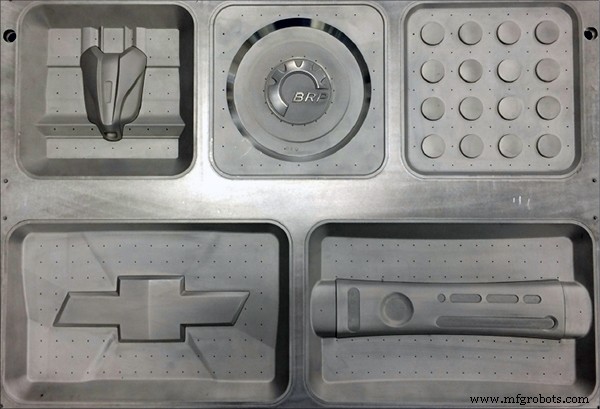
Pero la decisión de comprar el DATRON no se basó solo en esta matriz. También hubo un proceso de benchmarking o prueba de corte que cada fabricante de máquinas tenía que completar, produciendo exactamente la misma pieza para una comparación competitiva. Aunque la capacidad de fresar acero para aplicaciones IMD era uno de los parámetros, el acabado superficial para el lado de formado de su negocio era de importancia primordial en esta prueba. Esto se debe a que su tecnología de formado a alta presión es tan precisa que cualquier marca de herramienta se verá en la lámina de formado incluso si han sido arenadas. Himmelein explica: "Podías mirar un núcleo de formado sobre el que vamos a formar, ha sido arenado y se ve hermoso y el acabado se ve genial, pero cuando lo formamos, verás una marca de herramienta que no te crees." En ese momento, gran parte del trabajo que hacían era logotipos de empresas muy precisos en 3D sobre la parte superior de una pieza formada. Claramente, la apariencia de cada logotipo era de gran importancia para el cliente que les contrataba. Himmelein elabora: "Esa parte de formado es el inserto que va en el molde de inyección. Es un aplique o film formado que va en el molde de inyección y se re-moldea para que cuando el molde se abre la pieza está decorada. Los requisitos cosméticos en estas piezas son absolutamente críticos y es un requisito cosmético tan estricto como existe en la fabricación."
El Gerente de Utillaje de Hytech, Dave Blandino, explica además su experiencia con los fabricantes de CNC y la prueba de benchmarking competitivo: "Hicimos una investigación exhaustiva y dimos a varios fabricantes de CNC la oportunidad de cortar una pieza para nosotros. Les pedí que me pusieran una pieza delante que vendiera su máquina y nadie se acercó a la pieza que DATRON produjo. Recibí piezas de otros fabricantes de máquinas herramienta, y la calidad no cumplía mis expectativas. Pero en 2 semanas de enviar el modelo a DATRON, volé a Alemania, y no solo la hospitalidad fue genial, sino que DATRON puso una pieza delante de mí que realmente no esperaba dado el corto plazo. Fue la mejor, con diferencia, de lo que todos los fabricantes de CNC produjeron. Cuando volví a EE. UU. y mostré la muestra de DATRON a los otros fabricantes, dijeron: 'Oh, la pulieron'. Y yo dije: 'No, ¡es directamente de la máquina!' pero no me creyeron. El hecho es que inspeccionamos meticulosamente cada pieza en un comparador óptico RAM con aumento de 200+, así que no es solo lo que ves con tus ojos o una lupa. Nuestro proceso lo muestra todo. En termoformado, si tienes incluso la más mínima marca de herramienta, se verá en el film. Por eso es extremadamente crítico tener el acabado superficial que nos da DATRON."
Además de la calidad, hay un ahorro de costes asociado a la eliminación de operaciones secundarias como trabajo manual, lijado y pulido, y Himmelein atribuye a DATRON una reducción resultante del 90% en tiempo manual. También hay limitaciones en el lijado, como explica Blandino: "Siempre puedes hacer trabajo manual con papel de lija, pero cuando tienes una herramienta de múltiples cavidades, no vas a lijar la pieza de la misma manera dos veces. Si tienes 15 a 20 cavidades, vas a obtener variación y esa variación se traduce en formado, corte y moldeo. Lo que esencialmente hacemos es sacar la pieza del DATRON y no tocarla, ese es nuestro objetivo. Las piezas están listas para ensamblar en nuestros conjuntos de utillaje directamente de la máquina. A veces un ligero granallado es requisito del cliente, pero no se necesita lijado ni pulido."
Alta tolerancia requerida para producir matrices de corte match-metal (matrices de estampación)
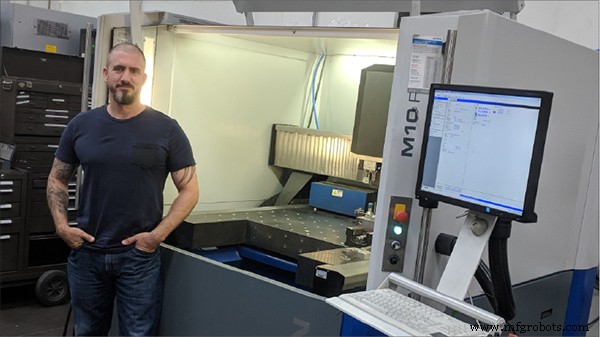
Ahora, Hytech usa su EDM de hilo para hacer el componente de acero endurecido lado A que representa su tolerancia fija. Luego fabrican el componente de acero endurecido lado B que es la pieza de acoplamiento del lado A. Típicamente dejan el núcleo de la matriz entre .0005" y .0008" grueso y usan el DATRON M10 Pro para quitar una décima cada vez hasta que encaja. Himmelein dice: "Aquí es donde el DATRON realmente brilla porque podemos quitar una décima cada vez relativamente rápido, abrir la puerta dejando todo montado y probar nuestro ajuste y si no está, cerramos la puerta y corremos otra décima."
La combinación del EDM de hilo y la máquina DATRON ha marcado realmente la diferencia para Hytech Forming y se han convertido en el experto global para matrices de corte match-metal 3D para plástico de película fina.
Blandino explica: "Antes teníamos que subcontratar estos componentes a talleres que tenían el equipo para manejar eso y desde que compramos el DATRON trajimos todo ese trabajo internamente. Hacemos pasadas de acabado ligeras para mantener tolerancias estrechas en nuestras piezas de acero A2 tratado térmicamente. Estas piezas son componentes de utillaje que diseñamos y fabricamos aquí. Una de las visiones de nuestra empresa es el corte. Estamos en el termoformado de plásticos de película fina, pero el otro lado es que necesitamos recortar el plástico una vez formado y estas formas recortadas tienen que encajar exactamente en el molde con tolerancias estrechas de +/- un par de milésimas de pulgada. Pero, para que el corte realmente ocurra, las tolerancias de los componentes que mecanizamos tienen que ser +/- un par de décimas de pulgada. Estos son los componentes que usamos para construir nuestras matrices de corte."
Blandino también atribuye a la tecnología DATRON la flexibilidad añadida a su proceso de diseño. "Nos ha permitido también diseñar nuestro utillaje de forma mucho más eficiente. Antes, el único equipo que podíamos usar para mantener esas tolerancias era nuestro EDM de hilo. Por supuesto, el problema con el EDM de hilo es que no todo es un bolsillo pasante. Eso limitaba nuestra flexibilidad de diseño porque teníamos que diseñar alrededor de esa limitación. Con el DATRON podemos diseñar más libremente y hacer las cosas como queríamos."
El DATRON M10 Pro se ha vuelto tan crítico para la calidad de su producto final que Blandino dice que se les recuerda cada vez que el DATRON tiene acumulación de trabajo y se ven obligados a mover trabajo a otros equipos CNC. "Incluso con el trabajo manual, no puedes acercarte al acabado superficial que obtenemos en el DATRON. Además, estamos al máximo de velocidad de husillo a 15k, 12k y 10k en los otros equipos CNC, así que tenemos que reducir nuestros avances en un buen 100%. Debido a la vibración del husillo y el juego en el husillo de bolas con nuestros otros centros de mecanizado, el acabado que tenemos que hacer es lijado pesado. Por eso estoy empujando realmente por un segundo DATRON. Usamos los otros centros de mecanizado como nuestra 'máquina Op One' donde desbastamos toda la carne de la parte trasera y todas las superficies no críticas. Esas máquinas manejan bien esa tarea."
Apertura de puertas a un nuevo flujo de ingresos y un aumento del 25% en los ingresos anuales
El CEO, Fred Himmelein, da crédito a DATRON por la calidad que ha ayudado a Hytech a entregar a una amplia gama de industrias, incluyendo automotriz y aeroespacial. Himmelein también está impresionado con la flexibilidad del DATRON y los otros procesos auxiliares que ha impactado y mejorado desde su instalación. Por ejemplo, tienen un proyecto que llevan haciendo para un cliente durante una década donde cortan acrílico de .25" con láser CO2, lo que hace un gran trabajo produciendo un borde pulido hermoso. Pero, después de una década, el cliente decidió cambiar de material y usar policarbonato para reducir el riesgo de daño a las piezas durante su ciclo de vida. Como el policarbonato de .25" no se puede cortar con láser sin que se queme y presente un riesgo para la salud, tuvieron que encontrar un proceso alternativo. Hicieron una prueba de corte en el DATRON M10 Pro usando una fresa DATRON diseñada específicamente para fresar acrílico. El resultado fue una gran victoria tanto para Hytech como para su cliente. El DATRON cortó las piezas de policarbonato más rápido que el láser las cortaba de acrílico, el acabado superficial era comparable, y el cliente pudo cambiar al material preferido.
El DATRON M10 Pro es compatible con una amplia gama de paquetes de software CAM y Hytech ha invertido en varios y ha hecho pruebas exhaustivas para maximizar el rendimiento y el acabado superficial. Blandino dice: "Probablemente hayamos hecho más pruebas de software que la mayoría de talleres. Usamos el suavizado de contorno del software DATRON, pero también es una combinación de la dinámica y las estrategias de programación que todos contribuyen a un acabado superficial perfecto. Hemos hecho pruebas con diferentes software de programación incluyendo SolidCam, SOLIDWORKS, FeatureCAM, Fusion 360 y PowerMill y comparamos manzanas con manzanas con diferentes cortadores, velocidades y avances. Así que usamos una combinación de lo que el software ofrece combinado con lo que DATRON ofrece, y llegamos a una fórmula para el mejor acabado superficial que se puede lograr con fresado de 3 ejes. Fusion tiene un post muy bueno para DATRON y proporciona excelentes acabados superficiales junto con la Dinámica y el Suavizado de Contorno que ofrece el M10. Actualmente, nuestra solución CAM principal reside en Autodesk. Las pruebas se hacen continuamente, y el DATRON complementa extremadamente bien todos los postprocesadores de software."
Tienen que ser discretos al respecto, pero Hytech nos dijo que están entrando en una industria existente con una nueva forma de fabricar componentes que requiere mecanizado extremadamente preciso. Los fabricantes de esa industria realmente acudieron a Hytech porque tienen una foto de su DATRON M10 Pro en su sitio web. Durante la última ronda de pruebas de corte para esta industria, la pieza corrió por más de 200 horas. Eso es porque la pieza requiere cortadores muy pequeños tomando un paso pequeño para hacer contorneado 3D e incluso puede pasar docenas de horas sin cambio de herramienta. Con la máquina funcionando actualmente 24/7, la adición de otro M10 Pro es inminente. Este nuevo negocio se proyecta que resultará en un aumento del 25% en los ingresos de la empresa.
máquina CNC
- El Cuadrante de Oportunidad: 4 Pilares Clave para el Éxito en Industria 4.0
- De CM a EMS a MSP: Trazando la Evolución de la Manufactura Electrónica
- Fortaleciendo cadenas de suministro alimentarias: Blueprint de resiliencia para 2024
- Industria 4.0: Entender las expectativas modernas del cliente
- Industria 4.0 y Sostenibilidad: Navegando los Desafíos Ambientales
- Industria 5.0: Redefiniendo la Manufactura para el Futuro
- La Importancia de la Honestidad con los Clientes: Construyendo Confianza y Éxito
- Mecanizado CNC: Soluciones de Precisión para la Industria Automotriz
- Enfoque en la Industria: La Minería – De Raíces Coloniales a Innovación Moderna
- La industria de la impresión: roles clave y servicios
- Industria de Pinturas y Recubrimientos: Actores Clave y Productos