



9 Factores Clave que Provocan la Rotura de Machos: Análisis Experto
1. Mala Calidad del Macho
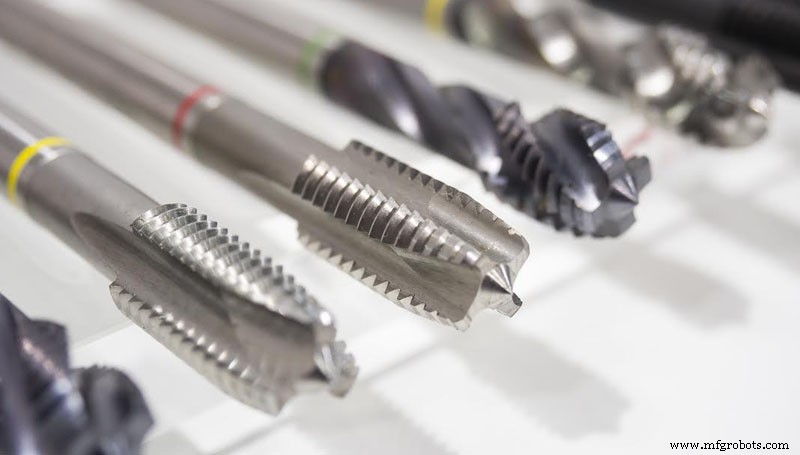
Materiales principales, diseño de herramienta, tratamiento térmico, precisión de mecanizado, calidad de recubrimiento, etc. Por ejemplo, la diferencia de tamaño en la transición de la sección del macho es demasiado grande o el radio de transición no está diseñado, lo que lleva a concentración de estrés, y es fácil fracturar en la concentración de estrés cuando está en uso. La transición de sección en la unión de mango y hoja está demasiado cerca del cráter de soldadura, resultando en la superposición de tensión compleja de soldadura y la concentración de estrés en la transición de sección, resultando en gran concentración de estrés, resultando en la fractura del macho en uso. Por ejemplo, el proceso de tratamiento térmico es inadecuado. Durante el tratamiento térmico de machos, si los machos no se precalientan antes del temple y calentamiento, el temple es sobrecalentado o sobrequemado, los machos no se templan a tiempo y se limpian demasiado temprano, lo que puede llevar a grietas. Esta también es una razón importante por la que el rendimiento general de los machos nacionales es inferior al de los machos importados.
2. Selección Inadecuada del Macho
Para roscar piezas con dureza demasiado alta, se deben seleccionar machos de alta calidad, como machos de acero de alta velocidad con cobalto, machos de metal duro, machos con recubrimiento, etc. Además, diferentes diseños de machos se usan en diferentes lugares de trabajo. Por ejemplo, el número, tamaño y ángulo de la ranura de evacuación de virutas del macho tienen un impacto en el rendimiento de evacuación de virutas.
3. El Macho No Coincide con el Material Procesado
En los últimos años, se ha prestado cada vez más atención a este problema. En el pasado, los fabricantes nacionales siempre pensaron que las importaciones eran buenas y caras, pero en realidad, eran adecuadas. Con el aumento continuo de nuevos materiales y difíciles de procesar, para satisfacer esta necesidad, la variedad de materiales de herramienta también está aumentando. Esto requiere la selección de productos de macho apropiados antes de roscar.
4. El Diámetro del Agujero de Fondo es Demasiado Pequeño
Por ejemplo, al procesar material ferroso M5 × 0.5 rosca con macho de corte, se debe usar una broca con diámetro seleccionado de 4.5 mm para taladrar el agujero de fondo. Si se usa una broca con diámetro incorrecto de 4.2 mm para taladrar el agujero de fondo, la parte de corte del macho debe aumentarse durante el roscado, y luego el macho se romperá. Se recomienda seleccionar el diámetro correcto del agujero de fondo según el tipo de macho y el material de las piezas de roscado. Si no hay broca completamente calificada, puedes elegir una más grande.
5. Problema del Material de Roscado
La pieza de roscado está hecha de material impuro, y hay puntos duros locales o poros, resultando en que el macho pierda instantáneamente el equilibrio y se rompa.
6. La Máquina Herramienta No Cumple los Requisitos de Precisión del Macho
Las máquinas herramienta y los cuerpos de sujeción también son muy importantes, especialmente para machos de alta calidad. Solo máquinas herramienta y cuerpos de sujeción con cierta precisión pueden desempeñar el papel de machos. Es común que la concentricidad no sea suficiente. Al comienzo del roscado, el inicio y posicionamiento del macho es incorrecto, es decir, el eje del husillo no es concéntrico con la línea central del agujero de fondo, y el par es demasiado grande durante el roscado, que es la razón principal de la rotura del macho.
7. Fluido de Corte y Aceite Lubricante de Mala Calidad
Muchas empresas nacionales han comenzado a prestar atención a esto. Muchas empresas que compran herramientas y máquinas herramienta extranjeras tienen una experiencia muy profunda. Hay problemas en la calidad del fluido de corte y aceite lubricante, y la calidad de los productos procesados es propensa a rebabas y otras condiciones adversas. Al mismo tiempo, la vida útil se reducirá enormemente.
8. Velocidad de Corte y Velocidad de Avance Irrazonables
Cuando hay problemas en el procesamiento, la mayoría de los usuarios nacionales reducen la velocidad de corte y la velocidad de avance, por lo que la fuerza impulsora del macho se reduce, y la precisión de la rosca de su producción se reduce enormemente. Esto aumenta la rugosidad de la superficie de la rosca, y el diámetro de la rosca y la precisión de la rosca no pueden controlarse. Por supuesto, problemas como rebabas son más inevitables. Sin embargo, si la velocidad de avance es demasiado rápida, el par excesivo fácilmente llevará a la rotura del macho. La velocidad de corte durante el roscado a máquina es generalmente 6-15 m/min para acero, 5-10 m/min para acero templado y revenido o acero duro, 2-7 m/min para acero inoxidable y 8-10 m/min para hierro fundido. Para el mismo material, el diámetro de macho más pequeño toma el valor más alto, y el diámetro de macho más grande toma el valor más bajo.
9. La Tecnología y Habilidades de los Operadores No Cumplen los Requisitos
Los problemas anteriores requieren que los operadores hagan juicios o den retroalimentación a los técnicos, pero la mayoría de los operadores nacionales no prestan suficiente atención a ellos en la actualidad. Por ejemplo, al procesar roscas de agujero ciego, cuando el macho está a punto de contactar el fondo del agujero, el operador no se da cuenta de que todavía se alimenta a la velocidad de roscado cuando no llega al fondo del agujero, o se fuerza a alimentar cuando la evacuación de virutas no es suave, causando la rotura del macho. Se sugiere que los operadores fortalezcan su sentido de responsabilidad.
Se puede ver de lo anterior que hay varias razones para la rotura de machos, incluyendo máquinas herramienta, accesorios, piezas de trabajo, procesos, portaherramientas y cortadores, etc. La razón real puede nunca ser encontrada solo hablando en papel.
Proceso de manufactura
- Fundamentos del Análisis de Vibraciones: Guía Práctica para Mantenimiento Predictivo
- Principales Causas de Rotura de Punzones y Cómo Prevenirlas
- Máquina CNC Taladro-Roscado: Soluciones de Taladrado y Roscado de Precisión
- Análisis Avanzado de Formas de Onda con Winscope: Del Dominio Temporal al Dominio Frecuencial
- Configuración de análisis AC: Curvas, puntos y barrido de frecuencia
- Análisis de Fallas de Componentes: Técnicas de Diagnóstico para Circuitos Serie y Paralelo
- Análisis Avanzado de Fallas de Componentes: Técnicas Cualitativas para Diagnosticar Circuitos Complejos
- Análisis de Redes Explicado: Técnicas Avanzadas para Circuitos Eléctricos Complejos
- Análisis de Espectro Avanzado: Interpretar Formas de Onda y Armónicos
- Entendiendo las causas raíz del stringing (hilos) en impresión 3D
- Análisis de potencia dirigido por software: Optimizando el diseño de semiconductores para eficiencia