



Historia, Producción y Calidad de la Pintura: De Pigmentos Antiguos a Estándares Modernos
Antecedentes
La pintura —pigmento suspendido en vehículo líquido o pastoso— sirve tanto para protección como decoración. Se aplica con brocha, rodillo o pistola, recubriendo madera, metal, piedra y más.
Las pinturas más antiguas conocidas, datadas entre 20.000 y 25.000 años, sobreviven en cuevas francesas y españolas. Artistas primitivos usaban sustancias naturales disponibles —pigmentos terrosos, carbón, jugo de bayas, manteca, sangre, savia de algodoncillo— para crear imágenes de humanos y animales. Civilizaciones posteriores —chinas, egipcias, hebreas, griegas y romanas— refinaron técnicas, combinando pigmentos como ocre amarillo y rojo, tiza, amarillo de arsénico y verde malaquita con aglutinantes como goma arábiga, cal, albúmina de huevo y cera de abejas. Los barnices de aceite y aceite de linaza estaban entre los primeros solventes, y los maestros del siglo XV introdujeron aceites secantes para acelerar la evaporación.
Egiptos y hebreos pioneros en recubrimientos protectores, aplicando breas y bálsamos a maderas de barcos. En la Edad Media, la madera interior recibió pintura protectora, aunque la escasez limitó su uso a fachadas y letreros. En los 1700, el molino de bolas de granito de Thomas Child en Boston marcó la primera producción industrial americana, moliendo pigmento a mano. Patentes posteriores en el siglo XIX —como la pintura al agua de D. P. Flinn en 1865 con óxido de zinc, hidróxido de potasio, resina, leche y aceite de linaza— iniciaron la era de molinos comerciales que mezclaban vehículo y pigmento para consumidores en 1867.
El siglo XX vio revolución en composición y fabricación. Pigmentos sintéticos y estabilizadores permitieron producción masiva uniforme. Vehículos basados en polímeros —poliuretano, estireno-butadieno— surgieron en los 40, seguidos por resinas alquídicas que dominan hoy. La molienda evolucionó de molinos de piedra a bolas de acero, luego a molinos de arena y mezcladores de dispersión de alta velocidad que producen pigmentos finamente dispersos.
La proliferación de la pintura —abarcando pintura interior y exterior de viviendas, naval, automotriz, aeroespacial, electrodomésticos, muebles y más— refleja su papel esencial en protección y estética. El primer paso en producción es la cuidadosa mezcla de pigmento con resina, solventes y aditivos para formar pasta. La pintura industrial típicamente pasa por molino de arena —gran cilindro que agita arena o sílice para reducir tamaño de partícula de pigmento y dispersarlos uniformemente. Las pinturas látex para uso comercial, sin embargo, a menudo sufren dispersión de alta velocidad en tanque rotativo con hoja dentada, logrando distribución uniforme de pigmento.
Materias Primas
La pintura comprende pigmentos, solventes, resinas y aditivos. Pigmentos dan color; solventes facilitan aplicación; resinas facilitan secado; aditivos realizan funciones desde rellenos hasta agentes antifúngicos. El pigmento blanco dominante es dióxido de titanio, valorado por su excelente poder cubritivo; el negro suele ser negro de carbón. Otros pigmentos incluyen óxido de hierro y sulfuro de cadmio para rojos, sales metálicas para amarillos y naranjas, y azul de hierro y amarillo cromo para azules y verdes.
Solventes son líquidos volátiles de baja viscosidad —espiritus minerales de petróleo, solventes aromáticos como benceno, alcoholes, ésteres, cetonas y acetona. Resinas naturales —linaza, coco, soja— coexisten con sintéticas como alquídicas, acrílicas, epoxi y poliuretanos. Aditivos abarcan rellenos (carbonato de calcio, silicato de aluminio) que dan cuerpo sin alterar rendimiento, a agentes funcionales —tiotropos, secantes, anti-sedimentación, anti-piel, desengrasantes— que mejoran cubrición, textura y longevidad.
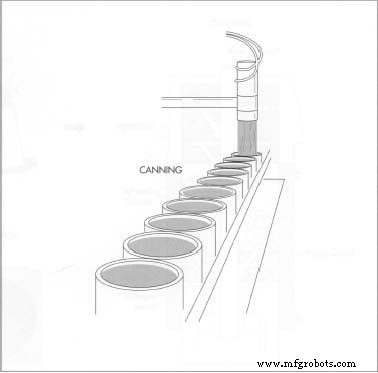
El envasado de pintura es totalmente automatizado. Para la lata estándar de 3,78 litros (8 pintas), los envases vacíos se etiquetan, se posicionan verticalmente para llenado. Una máquina aplica tapas, una segunda las presiona para sellar, y una bailadora forma asas de alambre que se insertan en orificios pre-cortados. Las latas se encajan, apilan y envían al almacén.
Diseño
La pintura industrial se adapta a criterios de rendimiento específicos: secado rápido, cubrición duradera, etc. La pintura para consumidor ofrece paleta virtualmente infinita. Fabricantes seleccionan color base —alto dióxido de titanio para tonos pastel, menor para tonos oscuros— y mezclan pigmentos calibrados para lograr el tono solicitado, como aguamarina, amarillo canario o granate.
Proceso de Fabricación
Elaboración de la Pasta
- 1 Fabricantes de pigmentos entregan pigmentos de grano fino a plantas de pintura. Los pigmentos se premezclan con resina (agente humectante), solventes y aditivos para crear pasta.
Dispersión del Pigmento
- 2 Para la mayoría de pinturas industriales y algunas de consumo, la pasta entra en molino de arena —gran cilindro que agita arena o sílice para moler partículas de pigmento y dispersarlas. La mezcla se filtra luego para eliminar arena.
- 3 Hasta 90 % de pinturas látex base agua para hogares se procesan en tanque de dispersión de alta velocidad. Una hoja dentada circular en eje rotatorio somete la pasta a agitación vigorosa, mezclando pigmento en solvente.
Dilución de la Pasta
- 4 Ya sea de molino de arena o tanque de dispersión, la pasta se transfiere a grandes ollas y se diluye con solvente apropiado para lograr viscosidad final.
Envasado de la Pintura
- 5 La pintura terminada se bombea a la sala de envasado. Latas vacías de 3,78 L se etiquetan, llenan, sellan con tapas, se colocan asas, y las latas se encajan antes del envío.
Control de Calidad
Fabricantes emplean control de calidad riguroso: ingredientes, procesos y productos terminados sufren pruebas estrictas. Métricas clave incluyen densidad, finura de molienda, dispersión y viscosidad. La pintura se aplica en superficies de prueba para evaluar resistencia a sangrado, tiempo de secado y textura.
La fidelidad del color se verifica por observadores experimentados y análisis espectral. Resistencia a la decoloración se evalúa exponiendo muestras a luz de arco y comparando con controles sin exponer. Poder cubritivo se mide pintando sobre superficies blancas y negras; ratio superior a 0,98 indica alta calidad. Brillo se cuantifica por medición de luz reflejada.
Pruebas funcionales incluyen resistencia al rayado (rayado), adherencia (cruzado con cinta), frotabilidad (cepillo jabonoso mecánico), sedimentación (observación seis meses, puntuación 0-10), intemperie (exposición a sol, agua, extremos de temperatura, humedad, gases sulfúricos), y retardancia al fuego (prueba de combustión con pérdida de peso <10 % considerada aceptable).
Subproductos/Residuos
La Regla 66 de California limita compuestos orgánicos volátiles (COV) de producción de pintura. Pinturas y recubrimientos representan 1,8 % de los 2,3 millones de toneladas métricas de COV emitidos anualmente. La regla limita contenido de solvente a 250 g por litro, fomentando sustitución con pigmentos, rellenos o sólidos para crear pinturas más espesas y reducidas en solvente. Estrategias alternativas —recubrimientos en polvo, aplicación en sistema cerrado, solventes base agua, acrílicos curados por UV o calor— ayudan a minimizar emisiones de COV. Pintura no usada puede devolverse a minoristas para eliminación adecuada.
Grandes fabricantes operan instalaciones de tratamiento de aguas residuales in situ que procesan todos los líquidos, incluyendo agua pluvial. La EPA realiza inspecciones periódicas. Residuos líquidos se tratan a estándares de planta local y pueden reutilizarse para pintura de baja calidad; lodo de látex se vuelve relleno industrial; solventes recuperados sirven como combustibles para otras industrias. Envases de pintura pueden reciclarse o ir a vertedero.
Proceso de manufactura
- El tenedor-cuchara (spork): evolución, materiales y fabricación moderna
- Pintura en aerosol: historia, fabricación y tendencias futuras
- Titanio: propiedades clave, aplicaciones e usos industriales
- Paintball: De Juego de Supervivencia a Deporte Global
- Biocerámicas: Materiales Avanzados para Aplicaciones Ortopédicas y Dentales
- Castañuelas: Historia, Artesanía y Ejecución
- Tecnología de grúas: Diseño, materiales e innovaciones futuras
- Historia, producción y futuro del pegamento: de adhesivos antiguos a innovaciones modernas
- El reloj de arena: historia, artesanía y atractivo moderno
- El Hilo: Tipos, Historia, Producción y Control de Calidad
- Estaño: de la Edad del Bronce a la industria moderna — Usos, producción y futuro