



La artesanía y estándares detrás de cada bola oficial de la MLB
Antecedentes
El béisbol moderno, tal como lo conocemos, trae su linaje del juego inglés de rounders. En 1845, el pionero neoyorquino Alexander Cartwright formalizó el primer conjunto de reglas que reemplazó la bola blanda usada en rounders por una versión más pequeña y dura, sentando las bases para la rápida evolución del deporte en Estados Unidos.
Aunque el exterior de la bola parece simple, es en realidad un objeto meticulosamente ingenierizado que ha generado debate durante décadas. Críticos han alegado que las bolas han sido secretamente "vitaminadas" para aumentar los jonrones durante periodos de asistencia decreciente. La Major League Baseball (MLB) y los fabricantes de bolas niegan consistentemente tales afirmaciones, y nunca ha surgido evidencia creíble de alteraciones encubiertas.
Una bola oficial de la MLB consiste en un núcleo de corcho amortiguado —llamado "píldora"— encerrado en dos capas de goma, envuelto en cuatro hilos concéntricos de lana e hilo poli/algodón, y finalmente cubierto por cuero de vaca cosido. Aproximadamente 600,000 bolas se producen para todos los equipos de la MLB cada temporada. En un juego típico, una bola permanece en juego solo de cinco a siete lanzamientos. Cada bola debe pesar entre 5 y 5.25 onzas (141.75-148.83 gramos) y medir 9 a 9.25 pulgadas (22.86-23.49 cm) de circunferencia para cumplir los estándares de la liga.
Al principio de la historia del deporte, las bolas eran hechas a mano o encargadas a medida por zapateros, curtidores y pequeños fabricantes. Las primeras especificaciones uniformes de peso y tamaño se adoptaron en 1872, y la consistencia de producción mejoró bajo las demandas de la nueva Liga Nacional.
A principios de 1900, el núcleo de la bola pasó de una carcasa de goma a un diseño centrado en corcho en 1910, y dos décadas después a un núcleo de corcho amortiguado que sigue en uso hoy. El único cambio importante desde entonces fue el cambio de piel de caballo a cuero de vaca en 1974, provocado por una escasez de pelo de caballo.
Materias primas
La construcción de la bola se compone de tres capas: un núcleo de corcho amortiguado, bobinados de lana y poli/algodón, y una cubierta de cuero de vaca.
El núcleo —una esfera de 13/16 de pulgada (2.06 cm) de diámetro— está hecho de un compuesto de corcho y goma y encerrado en dos capas de goma: una capa interior negra y una exterior roja. El núcleo completo mide 4-1/8 pulgadas (10.47 cm) de circunferencia.
Cuatro capas de hilo envuelven el núcleo. La primera es un hilo de lana gris de cuatro cabos, la segunda un hilo de lana blanco de tres cabos, la tercera un hilo de lana gris de tres cabos, y la cuarta un hilo de acabado blanco de poli/algodón. La "memoria" natural de la lana le permite comprimirse bajo presión y recuperar su forma original, preservando la redondez de la bola durante el juego. La mezcla poli/algodón protege la lana y refuerza la cubierta exterior.
La cubierta es de cuero de vaca de Grado Número Uno, curtido con alúmina, de grano completo, proveniente principalmente de ganado Holstein del Medio Oeste, elegido por su grano superior y suavidad. Las bolas oficiales de la MLB tienen una cubierta blanca cosida con 88 pulgadas (223.52 cm) de hilo rojo encerado. Antes de su uso, cada piel se prueba para grosor, resistencia del grano, resistencia a la tracción y otros parámetros críticos.
Proceso de fabricación
Fabricar una bola de béisbol es un proceso de múltiples pasos que coloca capas de goma, tela y piel alrededor de una pequeña esfera de corcho bajo condiciones precisas para asegurar tamaño, forma y calidad consistentes.
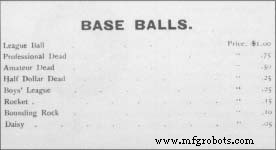 Un anuncio de bolas de béisbol del catálogo de 1891 de Horace, Partridge & Co.
Mark Twain describió famosamente el béisbol como "el símbolo del impulso y la lucha del siglo XIX". El deporte ganó popularidad rápida tras la Guerra Civil, evolucionando de juego tranquilo entre caballeros a una competición física y rápida que eclipsó a sus contrapartes inglesas como el cricket y los rounders.
En el siglo XIX, la vivacidad de la bola variaba: la primera bola era demasiado viva, a veces produciendo puntuaciones sobre 100 carreras; la segunda era demasiado muerta, llevando a juegos de 24 entradas sin anotaciones que destacaban la necesidad de equilibrio. Para 1888-89, A. G. Spalding introdujo una serie de bolas de béisbol en tamaños para niños y reglamentarios, con precios entre cuatro centavos y un dólar.
William S. Pretzer
Moldeo de la píldora de goma
- Dos caparazones hemisféricos de goma negra, cada uno de aproximadamente 5/3 de pulgada (0.39 cm) de grosor, se moldean sobre un núcleo de corcho gomoso que mide 13/16 de pulgada (2.06 cm) de diámetro. Pequeñas aberturas en los caparazones se sellan con juntas de goma roja.
- Una capa delgada de goma roja, aproximadamente 3/32 de pulgada (0.24 cm) de grosor, se aplica sobre el caparazón negro. El núcleo completo pesa aproximadamente 24.80 g (0.88 oz) y mide 4-1/8 pulgadas (10.48 cm) de circunferencia. Una capa de cemento asegura el hilo de lana durante el primer bobinado.
Bobinado de la tela
- Hilo de lana a temperatura controlada se bobina alrededor del núcleo mediante máquinas computarizadas que mantienen alta tensión, eliminando "puntos blandos" y asegurando una superficie uniforme. El hilo se bobina en tres capas: 110.6 m (121 yd) de cuatro cabos gris, 41.13 m (45 yd) de tres cabos blanco, y 48.44 m (53 yd) de tres cabos gris. Tras cada capa, la bola se pesa y mide para confirmar cumplimiento.
- Un hilo de acabado de poli/algodón de 137.1 m (150 yd) protege la lana y la mantiene en su lugar. La bola se recorta de tela sobrante, luego se sumerge en una solución adhesiva antes de aplicar la piel.
Cosido de la piel
- La cubierta de cuero de vaca se corta en dos piezas en forma de 8, cada una cubriendo la mitad de la bola bobinada. Las pieles se humedecen para flexibilidad, luego se recubren con adhesivo.
- Las dos piezas se grapan a la bola y se cosen a mano juntas usando 88 pulgadas (223.52 cm) de hilo rojo encerado. El proceso implica 108 puntadas, con la primera y la última ocultadas. Tarda aproximadamente 13-14 minutos en completarse.
- Tras el cosido, se retiran las grapas, y la bola se rueda durante 15 segundos para nivelar cualquier puntada sobresaliente. Se realizan mediciones finales, comprobaciones de peso e inspecciones visuales. Las bolas aprobadas reciben la marca del fabricante y el sello de designación de la liga.
Control de calidad
Cada envío de bolas se somete a muestreo estadístico para el Coeficiente de Restitución (COR), el estándar industrial para medir la resiliencia de una bola. Usando procedimientos aprobados por la MLB, una bola se lanza desde un cañón de aire a 25.90 m/s (85 ft/s) contra una pared de madera a 2.43 m (ocho pies) de distancia. La velocidad de rebote debe igualar el 54.6 % de la velocidad de lanzamiento, ±3.2 %.
Además, una bola debe mantener su forma redonda tras 200 impactos con una fuerza de 29.51 kg (65 lb) y deformarse menos de 0.20 cm (0.08 in) cuando se comprime entre dos yunques.
El futuro
Se espera que las dimensiones y materias primas de las bolas de la MLB permanezcan estables.  Una bola MLB terminada, cosida con 88 pulgadas de hilo rojo encerado, pesa 5-5.25 oz y mide 9-9.25 in de circunferencia.
Los intentos de automatización para coser cubiertas de cuero de vaca aún no han tenido éxito; las máquinas actuales luchan con control de inicio-parada y variación de tensión —críticos para un cosido seguro sin rasgar. Por consiguiente, la tradición de cosido a mano probablemente persistirá.
La controversia sobre bolas "vitaminadas" probablemente perdurará mientras se juegue béisbol y los aficionados busquen explicaciones para variaciones en la producción de jonrones.
Proceso de manufactura
- Por qué la trazabilidad importa: impulsando calidad, seguridad y confianza en la marca
- UGIMA® 4542 H900 – Acero Inoxidable de Mecanizabilidad Superior
- UGIMA® 4542 H925: Acero Inoxidable Endurecible por Precipitación de Alto Rendimiento
- UGIMA® 4542 H1075 – Acero Inoxidable Endurecible por Precipitación con Mecanizado Superior
- UGIMA® 4542 H1150D – Acero Inoxidable Endurecible por Precipitación con Mecanizado Mejorado
- UGIMA® 4057 Recocido – Acero inoxidable martensítico avanzado con maquinabilidad superior
- Forjados AMPCO® 22 – Aleación Dúplex con Dureza, Compresión y Resistencia al Desgaste Excepcionales
- AMPCO® 22 Colada Continua – Aleación Dúplex con Dureza, Compresión y Resistencia al Desgaste Excepcionales
- AMPCO® 22: Fundiciones dúplex de alto rendimiento para una dureza y resistencia al desgaste superiores
- AMPCO® 22 Barras extruidas: Aleación dúplex duradera para aplicaciones de alto rendimiento
- AMPCO® 22 Aleación dúplex fundida en arena: Dureza y resistencia al desgaste superiores