



Construcción y Diseño de Tablas de Surf: De Raíces Polinesias a la Innovación Moderna
Antecedentes
Una tabla de surf es la herramienta esencial para el surf, permitiendo al surfista deslizarse sobre la cara de una ola que rompe. Las dimensiones estándar varían de 18–24 pulgadas (46–61 cm) de ancho a 72–120 pulgadas (183–305 cm) de largo, con espesores que varían según el estilo. El núcleo es una espuma de poliuretano ligera y flotante, envuelta en una carcasa dura de fibra de vidrio. El surfista yace boca abajo, rema hacia la ola y luego se lanza sobre una ola entrante, poniéndose de pie mientras la tabla surfea la cara de la ola. Variantes como las tablas de vela —equipadas con mástil y vela para windsurf— y las tablas de cuerpo —más cortas y surfeadas boca abajo— amplían la versatilidad del deporte.
El surf traza sus orígenes a la Polinesia desde el 400 d.C. aproximadamente. Los hawaianos polinesios introdujeron el deporte en las islas, tallando tablas de madera de árboles nativos, terminándolas con aceites vegetales. Las tablas tradicionales más grandes, llamadas ‘olos, medían 144–240 pulgadas (3,6–6 m) y pesaban hasta 200 libras (91 kg). En la década de 1920–1930, la experimentación con diseños huecos y laminados de secoya o balsa redujo el peso manteniendo la resistencia.
La primera tabla de fibra de vidrio apareció en 1946, con dos mitades moldeadas con un alma de secoya. Bob Simmons fue pionero en 1949 con un prototipo de núcleo de estireno entre chapas de contrachapado y resina.
La fabricación moderna de tablas de surf comenzó en 1958 cuando Hobie Alter introdujo núcleos de espuma de poliuretano, combinándolos luego con caparazones de fibra de vidrio y resina de poliéster —un enfoque que sigue siendo el estándar hoy.
Materias Primas
Las tablas típicas consisten en un núcleo rígido de espuma de poliuretano y un exterior de tela de fibra de vidrio unido con resina de poliéster. Cuando se usa un alma (stringer), suele ser de secoya, tilo o abeto, aunque también hay almas de fibra de vidrio de colores. La quilla (o skeg) suele construirse de madera o capas laminadas de fibra de vidrio-resina.
Diseño
El diseño ha evolucionado mediante experimentación constante. Si bien la década de 1960 vio un breve impulso hacia tablas estandarizadas y de producción en masa, la mayoría de las tablas siguen siendo artesanales, construidas por shapers expertos. En las últimas cuatro décadas, las longitudes han fluctuado, y las configuraciones de quillas han pasado de una a dos, tres e incluso múltiples quillas, cada iteración buscando mejorar la maniobrabilidad. Algunos constructores incorporan canales longitudinales en el fondo para mejorar la estabilidad.
Hoy, los shapers experimentan con geometría de canales, perfiles de rocker y combinaciones rocker-borde para ofrecer la "tabla perfecta". Los surfistas avanzados pueden llevar de cinco a diez tablas adaptadas a su estilo y condiciones locales de olas.
El Proceso de Fabricación
La mayoría de las tablas de surf se construyen una a una en talleres pequeños. Aunque las técnicas varían, los siguientes pasos representan un flujo de trabajo típico.
Formación del Núcleo de Espuma
- 1. El núcleo de espuma, o blank, se moldea en un molde de cemento de dos mitades forrado con papel especial para evitar que se pegue. El molde se calienta y se vierten productos químicos líquidos de poliuretano. El calor inicia una reacción química que produce una espuma densa y blanca —conocida en el oficio como "soplar el blank". Tras 25 minutos, el molde se abre y se extrae el núcleo, que termina de endurecerse.
Adición del Alma (Stringer)
- 2. Una vez endurecido, el núcleo se biseca verticalmente. Un alma delgado se pega entre las mitades y se sujeta para secar, proporcionando rigidez y evitando que se parta.
Perfilado del Blank
- 3. Usando una plantilla de madera, el shaper traza el contorno de la tabla sobre el núcleo, luego lo corta con una sierra de calar. El fondo se cepilla con una cepilladora eléctrica, se alisa y contornea a la forma deseada. La tabla se voltea, se perfila la parte superior y se eliminan crestas con una lijadora eléctrica. El alma se cepilla a mano, los cantos (rails) se moldean con lija gruesa y el blank se lija fino. Se marca el alojamiento de la quilla y el shaper firma la tabla con un diseño o firma única.
Laminado de la Carcasa Exterior
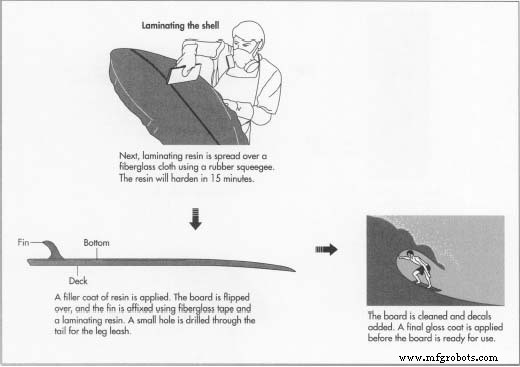
- 4. El blank se limpia con aire comprimido. Si se desea color o gráfico, se pinta con acrílico mediante pulverización o aerógrafo sobre la espuma. La tela de fibra de vidrio se corta a medida. La cubierta (deck) se lamina primero usando resina de poliéster mezclada con un catalizador, iniciando un ciclo de curado de 15 minutos. La resina se extiende uniformemente con una espátula de goma —esto se llama "glassing". Tras curar la cubierta, el proceso se repite en el fondo, seguido de una segunda capa en la cubierta para mayor resistencia y durabilidad.
Aplicación de la Capa de Relleno y Adición de la Quilla
- 5. Una segunda capa de resina, conocida como capa de relleno o resina de lijado, rellena imperfecciones. Se recubre la cubierta primero, luego se voltea la tabla. La quilla se fija con cinta de fibra de vidrio y resina de laminado, y se aplica capa de relleno tanto al fondo como a la quilla. Una vez seco, se taladra un pequeño orificio en la cola para sujetar el leash (invento) —un cordón elástico que evita que la tabla se aleje cuando el surfista cae.
Lijado de la Tabla
- 6. El exceso de resina se elimina con lijadora eléctrica para superficies grandes y lijado a mano para cantos y contornos agudos para proteger la capa de fibra de vidrio.
Acabado Final
- 7. La tabla se sopla para eliminar el polvo de lijado. Se pueden añadir calcomanías o gráficos de color. Una capa final de resina brillante se cepilla, mezclada con catalizador, y cura en 15 minutos. La tabla descansa al menos 12 horas para endurecerse completamente. Opcionalmente, se lija en húmedo con lija fina, se frota, pule y abrillanta a alto brillo.
Control de Calidad
La inspección ocurre en múltiples etapas: tras la apertura del molde para detectar huecos, durante el perfilado para detectar imperfecciones, y tras el acabado para asegurar que la tabla cumple los estándares del constructor.
Materiales Tóxicos y Consideraciones de Seguridad
La construcción de tablas de surf implica productos químicos peligrosos. Los precursores de espuma de poliuretano son tóxicos e inflamables, requiriendo extracción de humos a prueba de explosiones, temperatura y humedad controladas. El polvo de espuma del perfilado puede irritar los pulmones —mascarillas antipolvo son obligatorias. Los humos de resina del laminado son venenosos; respiradores son esenciales durante el glassing. Equipo de seguridad y ventilación adecuados son innegociables para todos los constructores.
El Futuro
La innovación sigue transformando la fabricación de tablas de surf. Los sistemas de diseño asistido por ordenador (CAD) permiten a los shapers modelar tablas en 3D, ajustar dimensiones e imprimir plantillas precisas —acelerando enormemente el ciclo de diseño. Algunos artesanos experimentan ahora con núcleos de estireno y resinas epoxi, logrando menor peso, mayor resistencia y menores humos tóxicos, aunque estos materiales aumentan el coste y la complejidad de procesamiento. El refuerzo con fibra de grafito ofrece rigidez superior pero limita las opciones de color a negro y aumenta aún más el coste.
Tecnologías emergentes como máquinas de perfilado CNC pueden procesar un blank en unos 25 minutos frente a varias horas de perfilado manual, pero el alto coste inicial y la necesidad de reprogramación limitan su adopción generalizada. Métodos de duplicación basados en molde pueden producir una tabla en aproximadamente 4,5 horas pero también dependen de una tabla existente como plantilla.
A pesar de estos avances, se espera que la demanda de tablas personalizadas a precios razonables persista, asegurando que los pequeños talleres artesanales de tablas de surf sigan siendo la fuente principal de tablas de alta calidad.
Proceso de manufactura
- Fabricación de Tablas de Planchar: Diseño, Materiales y Proceso Productivo
- Placas de Circuito Impreso: Diseño, Fabricación y Tendencias Futuras
- Sensor de Calidad del Aire Solar con Helium: Guía de Diseño y Despliegue
- Placa RasPiRobot Board V2: Convierte tu Raspberry Pi en un Controlador de Robot Potente
- Reloj de Palabras DIY con Arduino: Construye una Pantalla Elegante en Tiempo Real
- Guía completa de acabados PCB: Tipos, aplicaciones y mejores prácticas
- Glosario esencial de prototipado PCB – Parte 1
- Previniendo Desgasificación (Outgassing) en PCB: Proteja sus Circuitos de Defectos
- Tipos de Vías: Guía Completa para Interconexiones en PCB
- Mejores placas microcontrolador 2021 – Selecciones expertas y características
- Materiales compuestos: La solución moderna para ingeniería ligera, duradera y rentable