



La Evolución, Materiales y Fabricación de los Inodoros Modernos
La Evolución, Materiales y Fabricación de los Inodoros Modernos
Antecedentes
Un sistema para gestionar desechos humanos es esencial para cualquier comunidad, y la demanda crece drásticamente con la densidad poblacional. Mientras las letrinas de fosa siguen siendo comunes en zonas rurales, diseños sofisticados de inodoros existen desde milenios.
El Antiguo Testamento registra leyes sobre cubrir desechos al aire libre y menciona una letrina interior para el rey Eglón de Moab. Evidencia de inodoros con descarga en el Valle del Indo data hacia 2000 a.C. Aún antes, Mohenjo-Daro (c. 2750 a.C.) presentaba inodoros conectados a un sistema de drenaje. Las cabañas neolíticas de piedra en Skara Brae, islas Orcadas (≈4000 a.C.) y la ciudad sumeria de Ashnunna (≈4000 a.C.) también contaban con instalaciones sanitarias interiores. Hacia 2000 a.C., el palacio del rey Minos en Creta ostentaba inodoros de mármol descargados con agua de una jarra adyacente.
La arquitectura romana dejó un legado duradero de letrinas públicas. Casas romanas privadas a menudo tenían asiento sobre pozo ciego, mientras las instalaciones públicas eran más elaboradas, construidas junto a termas. Filas de asientos de piedra o mármol sobre una zanja recibían agua excedente de baños, que arrastraba desechos al alcantarillado principal. Una zanja secundaria suministraba agua fresca para enjuague. Fuertes romanos como Housesteads (122 d.C.) desviaban un río cercano bajo la letrina, evacuando desechos fuera del fuerte. La letrina era una gran sala con bancos en tres paredes, cada uno con unos 20 orificios y sin divisorias de privacidad. Las calzadas también contaban con grandes vasijas para que viajeros se aliviaran, manteniendo calles limpias.
En la Edad Media, muchas abadías británicas instalaron letrinas de agua corriente para grandes comunidades monásticas. Castillos de piedra empleaban pozos verticales que dirigían desechos al foso. Inodoros interiores eran a menudo armarios de madera que ocultaban un orinal, vaciado por sirvientes en el foso.
Las ciudades europeas tradicionalmente vaciaban orinales directamente en calles, fomentando condiciones insalubres. El primer inodoro con descarga surgió en Inglaterra a finales del XVI. El «water closet» de Sir John Harrington (1596) se instaló en el palacio de Isabel I y marcó tendencia entre la nobleza. Sin embargo, la adopción generalizada se retrasó hasta el XVIII. Alexander Cumming obtuvo la primera patente británica de water-closet en 1775, con cazolet con puerta corredera y palanca que liberaba desechos mientras rellenaba con agua fresca. El modelo de Joseph Bramah de 1778 hacía correr agua unos 15 segundos. Hacia 1815, tales inodoros eran comunes en hogares londinenses. El sistema de alcantarillado moderno de Londres completado en 1853 impulsó una floreciente industria de fabricación de inodoros.
Materias Primas
Tazas y cisternas se fabrican en porcelana vitrificada —mezcla de arcilla bola, caolín, sílice y fundente. La mezcla se seca y luego cuece en horno. A diferencia de cerámicas típicas que requieren esmaltado aparte, la porcelana vitrificada vitrifica (se vuelve vítrea) en una sola cocción, volviendo la pieza totalmente impermeable y resistente a manchas.
Los asientos suelen ser de dos materiales. Asientos plásticos son de poliestireno, un termoplástico. La mezcla madera-plástico más común usa harina de madera dura (arce o abedul) mezclada con resina melamínica; estearato de zinc evita adherencia en moldeo. Herrajes metálicos son típicamente acero inoxidable o cobre, y uniones asiento-taza usan plástico tipo caucho.
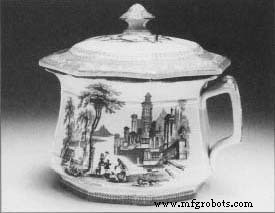 Un orinal.
Los victorianos a menudo resistían inodoros interiores por preocupaciones sobre olores y «gases impuros». Hoy cuesta imaginar vida sin fontanería interior. En lugar de ir a letrina exterior, muchos usaban orinal cerámico —inodoro interior sin descarga. A veces llevaban tapas de encaje llamadas silenciadores para amortiguar ruido nocturno.
El orinal mostrado forma parte de un set mayor de cerámicas de higiene personal comunes antes de la fontanería interior. Dormitorios solían tener jarra para agua fresca, palangana para lavabo, jabonera y orinal, todos decorados con gusto para hacer el espacio acogedor incluso para estas tareas.
El Proceso de Fabricación
Asiento plástico
- 1. Asientos plásticos comienzan como gránulos de poliestireno, alimentados a una tolva conectada a máquina de inyección. Los gránulos se funden en cámara calentada y se inyectan en molde de dos partes cromado. El molde, sellado por prensa hidráulica a 700 bar, calienta el material a 204 °C.
- 2. Al solidificarse el plástico, agua fría circula alrededor del molde para bajar temperatura. El mordaza hidráulica libera, las mitades del molde se separan y el asiento se extrae, recortando material excedente. Asiento y tapa se sumergen en baño de agua para terminar enfriamiento.
- 3. En área de acabado, operarios taladran orificios de bisagras, lijan bordes rugosos con muelas abrasivas y pulen la superficie. Cualquier fragmento residual de taladrado o moldeo se elimina antes del recubrimiento final.
Asiento de madera
- 4. La mezcla madera-plástico empieza con harina de madera y 15 % resina melamínica en polvo, más una pequeña cantidad de estearato de zinc. Operarios muelen la mezcla en molino de atrición, luego la dosifican en cajas para moldeo.
- 5. La mezcla se vierte en la mitad inferior del molde, asegurando distribución uniforme. La mitad superior cierra, y el conjunto calienta a 149 °C bajo fuerza de 150 toneladas. Tras 6,5 minutos, los componentes se fusionan, formando asiento y tapa sólidos. La pieza se eleva a transportador aéreo hacia estación de acabado.
- 6. Asientos de madera pasan los mismos pasos de acabado que plásticos: taladrado, lijado, pintado y secado. Un transportador sumerge automáticamente asientos en pintura, luego en cámara de vapor donde vapores de disolvente eliminan exceso. Múltiples capas —imprimación seguida de esmalte— se aplican y secan, dando acabado duro y liso.
- 7. Ambos tipos de asiento se ensamblan, equipan con herrajes de montaje, encajan y despachan a almacenes o centros de distribución.
Taza y cisterna
- 8. La producción de taza y cisterna ocurre en una fábrica de cerámica. La fábrica recibe porcelana vitrificada como barbotina líquida, que se diluye, filtra y almacena para colada.
- 9. La barbotina llena moldes de yeso 12 % mayores para compensar contracción. Tras ~1 hora, el exceso se drena y recicla. La arcilla seca a estado semi-sólido —greenware— aún en el molde. Herramientas manuales alisan bordes y crean orificios de desagüe y conexiones.
- 10. Piezas de greenware secan al aire varios días, luego en secador a 93 °C por 20 horas. Tras secado, las piezas se esmaltan.
- 11. Hornos industriales son de túnel. Productos avanzan en vagonetas por zonas de temperatura graduada: 204 °C a 1.204 °C, luego enfriamiento a 93 °C. El ciclo completo dura ~40 horas.
- 12. Una vez enfriadas, cada pieza se inspecciona. El mecanismo de descarga —de fabricación propia o de proveedor de fontanería— se instala, y los asientos pueden montarse antes del envío o venderse aparte para montaje posterior.
Control de Calidad
La garantía de calidad ocurre en múltiples etapas. La arcilla se tamiza y purifica antes de colada. Fundiciones acabadas a mano se examinan por grietas y deformidades. Tras cocción, cada inodoro se prueba individualmente; un método simple consiste en golpear la pieza con una bola de goma —un inodoro intacto suena claro, mientras uno agrietado produce sonido sordo.
Subproductos / Residuos
Las cerámicas pueden reciclar gran parte de arcilla sin cocer. Greenware sin cocer puede ablandarse y reprocesarse en barbotina, reduciendo desperdicio de material.
Proceso de manufactura
- Veolia Water firma acuerdo exclusivo de soporte RCM con el líder del sector Anthony M. Smith
- Cómo Funcionan los Aspersores de Césped: Diseño, Historia y Fabricación Moderna
- Tecnología del lavavajillas: historia, diseño e innovaciones futuras
- Papel Higiénico: De la Historia a la Producción Sostenible
- La Evolución de las Pistolas de Agua de Acción de Bombeo: De la Invención al Liderazgo Global
- Monitor de temperatura para coche con Arduino: prevención de golpes de calor en niños
- Monitor de higiene de inodoro con Walabot
- Sistema Automatizado de Llenado y Monitorización de Piscina
- Bombas de Agua de Mar: Funcionamiento, Aplicaciones y Resistencia a la Corrosión
- Conceptos básicos de bombas de agua caliente: funcionamiento e importancia
- Bombas de agua multinivel: funcionamiento, ventajas y aplicaciones