



Cuero Charol: Historia, Producción e Impacto Ambiental
Introducción
El cuero charol es un cuero acabado que ha sido recubierto con laca químicamente curada de alto brillo, dándole un brillo reflectante distintivo. Aunque tradicionalmente negro, el charol puede producirse en variedad de colores. Ha sido un básico de calzado formal y zapatos de baile.
El proceso de hacer charol sigue los mismos pasos fundamentales que otros cueros premium —curtido, depilado y eliminación de grasa— pero la etapa definitoria es el lacado final. Todos los cueros provienen de pieles o cueros de animales, más comúnmente bovinos, pero también ovinos, caprinos, porcinos y reptiles exóticos. En producción moderna, cualquier piel de calidad suficiente puede acabarse en charol, permitiendo a fabricantes usar amplia gama de materias primas.
Las pieles animales constan de tres capas: epidermis externa, dermis densa rica en colágeno, e hipodermis interna. El curtido elimina pelo y grasa, estabiliza el colágeno e imparte durabilidad y flexibilidad. Las primeras técnicas de curtido datan de tiempos prehistóricos, evolucionando por métodos basados en plantas en Egipto antiguo y Oriente Medio, al curtido al cromo impulsado químicamente introducido en 1858. El curtido al cromo moderno, que emplea sulfato de cromo, ha reemplazado mayormente al curtido vegetal y permite producción a gran escala.
La historia del charol se remonta a 1799 cuando el inglés Edmund Prior patentó un método para pintar cuero con tintes, aceite hervido y barniz de aceite. Patentes posteriores en 1805 y 1854 refinaron el proceso de acabado, introduciendo aceite de linaza, aceite de ballena y una mezcla de barniz propietaria que incluía tintes como azul de Prusia. El charol apareció comercialmente en 1822 y permaneció opción de moda para calzado formal, especialmente entre clases altas de los siglos XVIII y XIX.
Hoy, el charol se produce típicamente de piel de ternero o cabrito —aunque cualquier piel de alta calidad puede acabarse— usando mezcla de poliuretano y acrílico. El poliuretano da acabado duro, brillante y duradero, mientras el acrílico imparte flexibilidad. El proceso de acabado a menudo se realiza en dispersión acuosa para cumplir regulaciones ambientales.
Materias Primas
El charol moderno usualmente comienza con piel bovina de buena calidad. La capa de acabado es mezcla de poliuretano y acrílico, combinados para balancear dureza y flexibilidad. La mezcla se tiñe de negro, pero variaciones de color son posibles. Materiales adicionales comunes en fabricación de cuero incluyen sal para curado, cal u otros agentes cáusticos para depilado, ácidos y sales para descalado, sales de curtido al cromo, y agua durante el proceso.
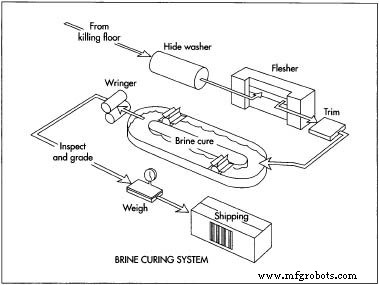
Las pieles deben curarse prontamente para prevenir descomposición; de lo contrario, actividad bacteriana y fúngica puede destruir la integridad de la piel.
Proceso de Fabricación
Preparación de la Piel
- 1. Las pieles se obtienen típicamente de ganado sacrificado para carne. Trabajadores calificados retiran la piel cuidadosamente para preservar su integridad; cualquier mal manejo afecta calidad. Inmediatamente tras la extracción, la piel se sala para detener descomposición. En instalaciones grandes, las pieles se enfrían, lavan y pasan por máquina de descarne que separa estiércol, grasa y carne residual. Pieles limpias se almacenan en salmuera.
En el Almacén
- 2. Una vez curadas, las pieles se envían a la curtiduría. Históricamente, las curtidurías almacenaban pieles curadas hasta un año, pero desde finales de los 70 la mayoría de curtidurías de EE. UU. emplean sistema just-in-time con inventario mínimo.
Remojo, Calzado y Bateo
- 3. En la rivera, las pieles pasan una secuencia de 12–24 horas. Primero, se remojan en agua fría para remover sal de salmuera. Cal o solución cáustica luego depila las pieles, causándoles hinchazón y textura gomosa. Un paso de bateo —usando agua tibia, sales de calcio y enzimas— elimina pelo y grasa residual mientras neutraliza el pH de la piel. Las pieles se lavan hasta remover todos los contaminantes.
Curtido
- 4. Las pieles se curten en tambor rotativo lleno de solución de sulfato de cromo. Remojan 8–12 horas, durante las cuales el cromo penetra el colágeno, fortaleciendo la piel e impartiendo color. Tras el curtido, el cuero se seca al menos 24 horas.
Acabado
- 5. El acabado transforma el cuero curtido en charol. En EE. UU., un método común usa recubridor por flujo: una mezcla líquida de poliuretano/acrílico se rocía sobre cinta transportadora que lleva el cuero. La primera capa penetra profundamente. El cuero pasa luego por túnel calentado (infrarrojo o ultravioleta) para curar el acabado. Una segunda capa, con tinte negro, se aplica, seguida de una tercera capa superior transparente que endurece, brilla y sella la superficie. Fábricas modernas usan cada vez más acabados en dispersión acuosa para reducir contaminación del aire.
Pasos Finales
- 6. Tras secar la capa final, el cuero retiene su forma original. Fabricantes de calzado cortan el material en piezas de patrón, buscando minimizar desperdicio.
Control de Calidad
Los estándares de calidad varían por curtiduría y especificación del cliente. Un charol reputado debe exhibir sin grietas, acabado duro totalmente curado, sin pegajosidad y resistencia a arañazos. Muchas curtidurías realizan inspecciones visuales, pruebas mecánicas y análisis químicos para asegurar cumplimiento. Clientes típicamente acuerdan protocolos de prueba y criterios de aceptación antes de compra.
Subproductos y Residuos
La producción de charol genera aguas residuales significativas, especialmente durante curtido y acabado. Regulaciones EPA de los 80 impulsaron cambio de sprays base solvente a acabados base agua. Aguas residuales tratadas deben procesarse en instalaciones dedicadas antes de reuso. Subproductos como recortes de piel pueden venderse como mordedores para perros, mientras pelo, grasa y otros sólidos pueden convertirse en fertilizante. Curtidurías responsables implementan estrategias de reciclaje y minimización de residuos para reducir impacto ambiental.
Proceso de manufactura
- Consideraciones Clave para el Mecanizado Suizo de Alto Volumen
- Guía de Prototipado CNC: Precisión, Velocidad y Producción Rentable
- Fabricación Experta de Ejes: Procesos de Precisión y Soluciones Personalizadas
- Sony patenta smartphone con pantalla transparente a doble cara
- UC amplía demanda por patentes a nuevos minoristas y fabricantes por filamentos LED eficientes
- Lux Research Revela el Verdadero Valor de las Patentes de Sensores en Todas las Industrias
- Decisión del Tribunal de Patentes Alemán: El descubrimiento de correlaciones biológicas carece de novedad
- ITC: Un foro estratégico para titulares de patentes de biológicos
- Proyecto de legislación UE sobre exención de fabricación para exportación de CCP: Actualizaciones clave e implicaciones
- China avanza hacia un sistema de vinculación patente-fármaco al estilo estadounidense
- Biológicos y biosimilares: Navegando innovación, competencia y estrategia de patentes