



Visores de Visión Nocturna: Mejora tu Vista en Poca Luz
Antecedentes
Los visores nocturnos, o dispositivos de visión nocturna, se usan para intensificar la vista humana en condiciones de muy poca luz. Existen varios tipos de visores de visión nocturna. Los sistemas de imagen infrarroja, también llamados dispositivos de visión nocturna "activos", enfocan luz infrarroja en una escena. El infrarrojo está fuera del espectro visible para humanos, por lo que el haz en sí es indetectable. La tecnología de conversión de imagen transforma la escena iluminada por infrarrojo en una imagen visible. Los sistemas de imagen térmica funcionan de forma similar, convirtiendo el patrón de calor emitido por objetos, personas o animales en una imagen visual. Los dispositivos de visión nocturna perfeccionados para uso militar y también disponibles comercialmente hoy se llaman sistemas de visión nocturna "pasivos". Estos amplifican imágenes captadas en luz mínima, como la de las estrellas, en imágenes visibles. La vista a través de un dispositivo pasivo puede ser de 20.000 a 50.000 veces más brillante que lo que el ojo sin ayuda podría ver.
Los dispositivos de visión nocturna se desarrollaron para uso militar, donde ver en la oscuridad es una ventaja táctica obvia. EE. UU. los usó en la Guerra de Vietnam y con gran efectividad en la Guerra del Golfo Pérsico. También los usan fuerzas policiales urbanas y rurales. A finales de los 90, los dispositivos de visión nocturna hallaron más salidas comerciales. Empezaron a aparecer en algunos coches de alta gama y se comercializan directamente a consumidores para uso recreativo.
Historia
La investigación en dispositivos de visión nocturna comenzó en los 40. El ejército de EE. UU. estableció un programa de desarrollo de tecnología de visión nocturna a finales de los 40, y para los 50 tenía sistemas viables de visión infrarroja. Era una tecnología activa, significando que usaba un haz dirigido de luz infrarroja. Aunque el haz era invisible al ojo desnudo, oponentes con tecnología equivalente podían detectarlo fácilmente. Los visores infrarrojos usados en los 50 y 60 se denominan tecnología "Generación 0".
ITT Corporation (ahora MIT Industries, Inc.) en Roanoke, Virginia, comenzó a producir dispositivos de visión nocturna para el ejército de EE. UU. en 1958. El Departamento de Defensa fundó su propio Laboratorio de Visión Nocturna en 1965, dedicado a mejorar la tecnología existente. Durante los 60, científicos desarrollaron los primeros sistemas pasivos de visión nocturna funcionales. Estos dispositivos se llamaron sistemas "Starlight" porque podían captar y amplificar imágenes vistas solo por luz de las estrellas. También se conocen como dispositivos "Generación I". Funcionaban mejor en luz de luna. Dispositivos de visión nocturna Generación 1 se usaron en combate por primera vez durante la Guerra de Vietnam.
Tecnología mejorada desarrollada poco después de la guerra llevó a dispositivos más pequeños, menos voluminosos y con mejor resolución. Estos instrumentos más fiables se llamaron "Generación 2". El ejército de EE. UU. continuó desarrollando y refinando la tecnología de visión nocturna durante los 70 y 80, equipando miras de armas con dispositivos de puntería nocturna y entrenando pilotos en gafas de visión nocturna. Dispositivos pasivos Generación 2 podían producir buena imagen visible en situaciones de muy poca luz.
La tecnología "Generación 3" se desarrolló a finales de los 80. Estos nuevos dispositivos usaban arseniuro de galio para el material del fotocátodo dentro del tubo intensificador de imagen. Esto producía mejor resolución incluso en situaciones de luz extremadamente baja. Fuerzas de EE. UU. usaron extensivamente dispositivos de visión nocturna en la Guerra del Golfo Pérsico, donde la tecnología permitió a tropas ver no solo en la oscuridad sino a través de polvo y humo. Para finales de los 90, el Departamento de Defensa redujo su financiación para desarrollo de visión nocturna, y algunos fabricantes comenzaron a buscar mercados de consumo para el equipo. Individuos pueden comprar dispositivos de visión nocturna en EE. UU., pero su exportación sigue restringida.
Materias Primas
El tubo intensificador de imagen, que es el componente principal de un dispositivo de visión nocturna, está compuesto por millones de fibras de vidrio óptico finas como cabellos. El vidrio usado es una fórmula particular que preserva sus características deseadas al calentarse y estirarse. Vidrio de calidad óptica se usa para el ocular y ventana de salida. (La ventana de salida es una lente ocular, como el ocular de binoculares tradicionales.) Otros materiales en el tubo intensificador son fósforo y arseniuro de galio. El cuerpo del tubo es de metal y cerámica, y los metales usados pueden ser aluminio, cromo e indio.
Diseño
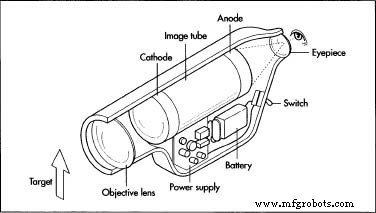
Los dispositivos de visión nocturna pasivos funcionan enviando luz a través de una lente, un tubo intensificador de imagen y otra lente. La luz entra por una lente llamada lente objetivo, similar a una lente de cámara fina. La lente enfoca la luz en el tubo intensificador de imagen.
El tubo es la pieza más compleja del dispositivo. Se fabrica a mano con especificaciones exactas. Es un tubo de vacío con fotocátodo, fuente de energía, placa de microcanales y pantalla de fósforo (la pantalla emite luz cuando es excitada por electrones). El cátodo absorbe luz (fotones) y convierte los fotones en electrones. Los electrones se multiplican miles de veces al bajar por el tubo, por un instrumento fino como oblea llamado placa de microcanales.
Una placa de microcanales estándar mide 25 mm (1 pulg) de diámetro y ~1 mm (0,04 pulg) de espesor —como una moneda de 25 centavos. Incorporados en esta placa hay millones de tubos de vidrio microscópicos, o canales. Las últimas placas de microcanales de visión nocturna contienen más de 10 millones de canales. Estos canales liberan más electrones mientras los electrones rebotan por los tubos. Los canales deben ser uniformes en diámetro y espaciado en la placa para producir imagen clara. Los electrones entonces golpean una pantalla de fósforo. La pantalla reconvierte la imagen de electrones en imagen de luz, y la enfoca en la ventana de salida.
El tubo intensificador completo puede variar en tamaño, pero el tubo acabado puede ser lo bastante pequeño para caber en una mira de arma o en un par de gafas militares. Por ejemplo, un producto actual de ITT es un monocular Generación 3 de 11 cm (4,5 pulg) largo, 5 cm (2 pulg) ancho y 5,5 cm (2,25 pulg) alto, incluyendo ambas lentes. El instrumento completo pesa 0,4 kg (13,8 oz).
El Proceso de Fabricación
El proceso de fabricación para dispositivos de visión nocturna es complejo. Se necesitan más de 400 pasos diferentes para hacer el componente central, el tubo intensificador de imagen. Los fabricantes llevan a cabo varios pasos principales simultáneamente en diferentes secciones de la planta.
- El primer paso principal es fabricar el fotocátodo. El fabricante puede comprar discos preformados de vidrio para la placa del fotocátodo de un subcontratista. Trabajadores colocan una oblea de arseniuro de galio sobre el vidrio y la calientan. Esto comienza a fundir el arseniuro de galio al vidrio.
- Luego la pieza se pone en una prensa, que une firmemente el sustrato de arseniuro de galio.
- Trabajadores luego rectifican y pulen la pieza.
- Mientras tanto, la placa de microcanales de vidrio se forma usando un sistema conocido como proceso de dos estirados. Esto comienza con un lingote fundido o extruido de vidrio de fórmula especial. El lingote se rectifica en una vara de varios centímetros de diámetro. La vara se encaja en un tubo hueco de otro tipo de vidrio. Esto se llama el revestimiento. El vidrio de revestimiento se grabará luego con ácido, pero da más uniformidad a las fibras en el proceso de estirado.
- Ahora el vidrio se estira por primera vez. El lingote se cuelga verticalmente en la parte superior de un horno. El horno puede tener varios pies de alto. Tiene control de temperatura muy fino, para que diferentes puntos a lo largo de su longitud puedan mantenerse a diferentes temperaturas. El lingote se calienta en la parte superior del horno a unos 500 °C (932 °F). Un glóbulo de vidrio se forma en la base del lingote, como una gota saliendo de un grifo. Al caer el glóbulo, arrastra un solo hilo de vidrio, de ~1 mm (0,04 pulg) de diámetro. Este hilo se enfría al estirarse. Más abajo en el horno, el hilo es agarrado a ambos lados por una máquina de tracción, que rueda a lo largo de la fibra, formándola al diámetro preciso deseado. Cortadores recortan la fibra a longitud uniforme (~15 cm / 6 pulg) y la pasan a un aglutinador. Varios miles de fibras se agrupan en un hexágono. Este haz hexagonal se estira por segunda vez, dando al proceso de dos estirados su nombre.
- El segundo estirado se parece al primero, con el haz hexagonal suspendido en la parte superior de un horno de zona y calentado. La fibra se estira en forma hexagonal de ~1 mm (0,04 pulg) de diámetro. Como el vidrio especial mantiene sus propiedades de sección transversal, la fibra de este segundo estirado es geométricamente similar al haz mayor, con la estructura de panal de los tubos de vidrio aún intacta, y toda la estructura solo reducida en tamaño. (El espacio entre tubos individuales se ha reducido a unas centésimas de milímetro.) La fibra resultante de este segundo estirado también se corta y agrupa, similar al primer estirado.
- El haz resultante de fibras se calienta y prensa bajo vacío, fusionando las fibras. En este punto, el haz se conoce como lingote (boule). Para hacer las placas de microcanales, el lingote se corta en un ángulo ligeramente oblicuo en láminas finas como obleas. Las láminas se rectifican y pulen. Las placas se terminan con grabado ácido para eliminar el vidrio de revestimiento más blando. Eliminar el revestimiento abre canales a través de la placa. Cada placa se recubre luego con niquel-cromo.
- Luego, una película de óxido de aluminio se deposita en ambas superficies, para que cada canal pueda cargar electricidad. Esta placa de microcanales terminada puede variar en diámetro según su uso designado, pero el espesor permanece en ~1 mm (0,04 pulg). El tamaño estándar para placas terminadas es 25 mm (0,9 pulg) de diámetro, pero pueden ser tan grandes como 12,5 cm (4,9 pulg).
- Luego, la pantalla de fósforo y el cuerpo del tubo se ensamblan. La pantalla es un pequeño disco de fibra óptica que puede ser provisto por un subcontratista. El fabricante del tubo intensificador debe unir la pantalla a las partes metálicas que la sujetarán en el tubo, y luego aplicar el fósforo. La pantalla se deja caer en una brida y se une con un anillo de material fusible llamado frita. La frita es un compuesto de vidrio especial que suelda a metal y vidrio bajo alto calor. Otras partes metálicas se ajustan sobre la pantalla, formando una pieza pequeña y redonda. Esta pieza se envía por una pista a través de un horno, que funde la frita, uniendo todos los componentes. Tras enfriar, limpiar y pulir, el fósforo se pulveriza o cepilla sobre la pieza. Una solución de fósforo en agua se vierte. El fósforo se asienta en la pantalla, y luego se drena el agua.
- Trabajadores ensamblan el cuerpo del tubo encajando una serie de anillos metálicos y cerámicos pequeños. Cada anillo tiene una función precisa, soportando las diferentes partes que se cargarán en el tubo. Aislantes y conductores también se añaden en este momento. Algunas secciones del cuerpo del tubo son de un metal blando llamado indio. El tubo ensamblado pasa por un horno, y las partes de indio se funden y fusionan, manteniendo el tubo unido.
- Cuando todos los componentes principales están fabricados, se cargan a mano en el cuerpo del tubo. Es trabajo extremadamente delicado en entorno de sala limpia especial —en instalaciones de sala limpia, trabajadores usan trajes de laboratorio, guantes, y estaciones de trabajo están protegidas por láminas plásticas. Las partes encajan mecánicamente. Primero la placa de microcanales se encaja en el cuerpo. Luego trabajadores sueldan por puntos electrodos a las partes que llevarán voltaje.
- La unidad parcialmente ensamblada se lleva a un equipo llamado estación de escape. En la estación de escape, se extrae aire del tubo, dejando vacío. Bajo vacío, el cátodo se inserta en su lugar y activa. Una vez hecho esto,
 el cuerpo, cátodo y pantalla se prensan juntos. Bajo alta presión, interfaces de indio entre las partes se funden, uniendo todos los elementos permanentemente.
- Luego, el tubo intensificador pasa por varias etapas de test para asegurar que está activado y funcionando dentro de parámetros esperados. Cuando el tubo demuestra funcionar correctamente, trabajadores lo cablean a su fuente de alimentación. Luego el tubo se coloca en una pieza llamada "bota", que parece un vaso plástico simple. Esta bota forma una carcasa que encapsula el tubo para protegerlo. La bota se cierra y sella bajo vacío. Ahora el tubo intensificador de imagen está completo. Pasa varias rondas más de test. Los tests pueden variar según el uso previsto. Componentes testeados a fondo pasan a un proceso de montaje final. Aquí se encajan en una carcasa para gafas, miras de arma, binoculares, o el producto final de visión nocturna que sea.
Control de Calidad
El control de calidad en cada paso del proceso de fabricación es esencial para que los tubos intensificadores funcionen correctamente. Grandes fabricantes han refinado el proceso para que cada paso se testea o calibra, y los trabajadores no pueden mover la pieza al siguiente paso si no ha cumplido los requisitos de control de calidad. Fabricadores usan equipo de calibración sofisticado para medir cosas como diámetro de fibra de vidrio, espesor de placas de microcanales y temperaturas en los diversos hornos. Materiales suministrados por subcontratistas se verifican al entrar en la planta. El equipo de calibración usado para testear se testea frecuentemente para precisión.
El producto final se testea de varias formas para asegurar que cada dispositivo funciona como debe. Cada dispositivo se verifica por su acción visual. Otros tests pueden mostrar qué tan resistente es el dispositivo bajo condiciones adversas. Dispositivos de visión nocturna terminados pueden testearse por respuesta a choque y vibración, y puede haber test de caída. Para algunos requisitos militares, los dispositivos pueden someterse a días de calor y humedad extremos.
Subproductos/Residuos
La fabricación de dispositivos de visión nocturna puede resultar en algunos residuos peligrosos, ya que muchos químicos se usan en limpieza y grabado. Sin embargo, algunos fabricantes han podido sustituir químicos menos tóxicos o no tóxicos por los dañinos, y en general el proceso de fabricación ahora es más limpio que cuando la tecnología se desarrolló primero. Los tubos intensificadores son caros y arduos de producir, así que los fabricantes intentan salvar todo el desperdicio posible. Si se construye un tubo que no funciona, se desmonta y las partes se reutilizan.
El Futuro
La industria de visión nocturna se abre al mercado de consumo no militar. Aunque los precios siguen altos, a medida que aumenta la demanda, el precio puede bajar hasta que la tecnología sea bastante asequible. La tecnología ya la usan fuerzas del orden y equipos de búsqueda y rescate. A medida que los productos entren en rango de precio de consumidores, y porque las imágenes vistas pueden grabarse con cámaras de vídeo o como fotografías, más fotógrafos, observadores de fauna, navegantes, campistas y muchos otros pueden comenzar a usar tecnología de visión nocturna de formas más innovadoras.
Dónde Aprender Más
Libros
Palais, Joseph C. Fiber Optic Communications. Upper Saddle River, NJ: Prentice Hall, 1998.
United States Army CECOM. Night Vision and Electronic Sensors Directorate. Fort Belvoir, VA: US Army CECOM, 1997.
Publicaciones Periódicas
Justic, Branco, y Peter Phillips. "Night Vision Scopes." Electronics Now (Octubre 1994): 57.
Lampton, Michael. "The Microchannel Image Intensifier." Scientific American (Noviembre 1981): 62-71.
Rhea, John. "The Feedback Loop of Night Vision Devices." Military & Aerospace Electronics (Febrero 2000): 8.
Angela Woodward
Proceso de manufactura
- Seguimiento Automático de Objetos por Visión Artificial con Raspberry Pi y OpenCV
- Robot móvil que evita obstáculos basado en visión en Raspberry Pi
- OnRobot actualiza Eyes Vision System con detección multi‑objeto en una toma y calibración por hitos
- Descubre cómo la recolección guiada por visión optimiza tu producción: Webinar gratis
- Siete Formas Comprobadas en que la Visión Artificial Impulsa la Eficiencia y Ahorra Costes
- Comprender la Visión Hiperspectral: Una Herramienta Poderosa para la Seguridad Alimentaria
- Revolución en la Industria 4.0: Cómo la Visión Artificial Impulsa la Fabricación Inteligente
- ¿Cumplirá 5G la visión 2020? Insights del Laboratorio Nacional de Física
- Entendiendo las reglas de alcance en C: Variables locales, globales y formales
- Entendiendo el Alcance de Variables en C++: Variables Locales vs Globales
- Comprender e imprimir timescales de Verilog en cualquier alcance