



Corte Láser Explicado: Precisión, Potencia y Aplicaciones
En un momento, los láseres no eran más que sueños de ciencia ficción. En los últimos 60 años, hemos pasado de pistolas de rayos cósmicos imaginarias a aprovechar el poder de la luz estratégicamente. Hoy, los láseres están en todas partes, en equipos quirúrgicos sutiles, lectores de medios ópticos, y en la fuerza bruta de los láseres para fabricación. Lo que todos tienen en común es la capacidad de hacer su trabajo con una precisión increíble, guiados por una mano firme o una aplicación controlada por computadora.
¿Qué es un LÁSER?
LÁSER significa Amplificación de Luz por Emisión Estimulada de Radiación. Esencialmente, los láseres funcionan excitando átomos de ciertos elementos en un entorno controlado. Los electrones en esos átomos cambian de posición en su órbita alrededor del núcleo a una trayectoria más energética y cuando vuelven a su posición "inicial", liberan un flujo de energía de luz coherente, lo que significa que la luz tiene la misma longitud de onda y está completamente en fase. La energía consiste en fotones, que son guiados a través de una lente. Allí, se concentran en un solo flujo, y su poder es sustancial.
Dos cosas afectan la capacidad de corte de un láser: la potencia del láser (medida en kilovatios, o kW) y su capacidad para enfocar su haz lo más compactamente posible. Para los diseñadores, es esencial saber que el láser, como cualquier instrumento de corte, tiene un ancho, llamado kerf láser. Aunque es importante compensarlo, el kerf es mucho más pequeño comparado con otros procesos de corte.
Comparando Láseres para Fabricación
Dos tipos de láseres dominan el sector manufacturero: dióxido de carbono (CO2) y fibra (también conocido como láser de estado sólido). Aunque ambos se inventaron aproximadamente al mismo tiempo (1963/64), el CO2 se ha usado por más tiempo en aplicaciones comerciales. La fibra realmente no llegó a la escena manufacturera hasta principios de los años 80.
"Los láseres son una de las principales razones por las que podemos entregar piezas en días, en lugar de semanas", dijo Phil Dunbar, supervisor de fabricación de Protolabs en New Hampshire. "Los cortes que crean son increíblemente precisos y no necesitan mucho, si acaso, desbarbado. Aunque las prensas de punzonado siguen siendo herramientas importantes, simplemente no pueden alcanzar esa precisión."
Comparando los dos, la fibra generalmente lidera el camino, pero la elección sobre cuál usar a menudo se basa en el tipo y espesor del material que está cortando. La fibra es más rápida en metales más delgados. Su haz más altamente enfocado también ayuda a estos láseres a cortar más rápidamente materiales altamente reflectantes. A diferencia de los láseres CO2, los láseres de fibra no tienen partes móviles ni espejos que se desalineen, produciendo menores costos de mantenimiento. Lo mejor de todo, los láseres de fibra usan menos electricidad para la misma potencia de corte.
Pensaría que la decisión de usar fibra sería un acierto total, pero hay áreas en las que el CO2 aún impresiona, como la velocidad de cortes rectos y, por ahora, material más grueso que 5 mm (0,2 pulg.). Dicho esto, los láseres de fibra están volviéndose más potentes, por lo que incluso estas diferencias se están volviendo menos significativas.
Alternativas al Corte Láser
Con todo su poder y velocidad, pensaría que los láseres son la única forma de ir, pero hay otros competidores fuertes.
Fresado: Usar una fresa de extremo para cortar parece algo anticuado, pero es preciso dentro de 0,00762 mm (0,0003 pulg.) y razonablemente rápido. Lo mejor es los bordes de alta calidad que crean las fresas de extremo y la capacidad de trabajar con medios 3D. Una desventaja del fresado es que la configuración y programación toman tiempo.
Chorro de Agua: Combine agua con un polvo abrasivo, dispárelo desde una boquilla usando presión ridículamente alta, y tiene corte por chorro de agua. Es tan preciso como el fresado, pero la calidad del borde se sacrifica algo debido a la distorsión del chorro de agua al cortar el metal.
EDM de Hilo: En el Mecanizado por Descarga Eléctrica por Hilo (EDM), la electricidad alimenta a través de un hilo delgado cargado (típicamente cobre o latón), lo que causa una chispa entre él y el material que está cortando. El circuito se completa con otro hilo en el lado opuesto de su metal. La chispa penetra el metal, cortándolo precisamente, y ese segundo hilo completa el circuito. Todo el proceso se sienta en agua dieléctrica, un tipo de agua que no conduce electricidad, por lo que sirve para enfriar la superficie de corte mientras limita el camino del flujo eléctrico entre el hilo y el metal. Es un proceso lento, pero lo que le falta en velocidad, lo compensa con precisión dentro de 0,00254 mm (0,0001 pulg.). Una limitación importante: EDM de hilo requiere que el metal del que está hecha su pieza debe ser eléctricamente conductor o no lo cortará.
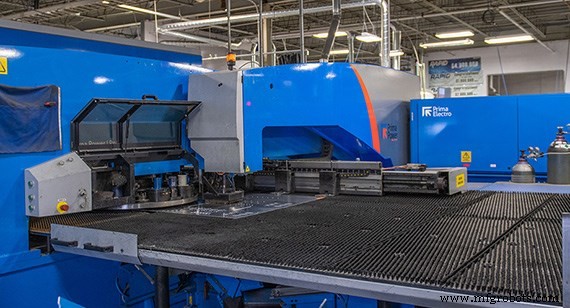
Prensa de Punzonado: Este proceso hace exactamente lo que piensa. Una prensa punzona a través de su metal para crear la forma deseada. Algunos sacrificios con este proceso son la precisión y la calidad del borde. Su pieza ciertamente necesitará desbarbado. Tampoco puede usarlo si sus metales son frágiles o endurecidos ya que la pieza se romperá mientras está en la prensa. En el lado positivo, aunque toma tiempo configurar y programar una prensa de punzonado, una vez que tiene eso resuelto, es fácil hacer múltiples piezas.
Servicio de Corte Láser para Piezas de Chapa Metálica
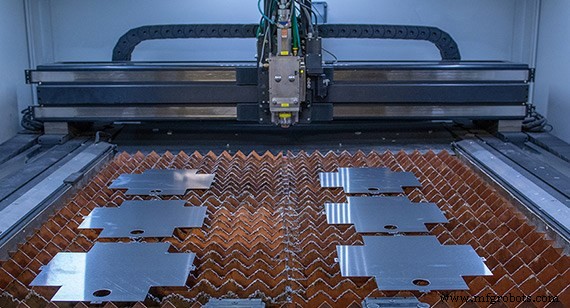
Las tecnologías de fabricación analógicas y digitales se han fusionado en forma de máquinas láser/punzonado. Estas combinan el corte preciso y potente de un láser de fibra con opciones de herramientas estándar y geometrías que son mejor gestionadas por una prensa de punzonado. Características como rejillas, bridas y más pueden crearse rápidamente con bordes sin rebabas cortados por láser usando una sola herramienta para tanto corte como conformado.
La adición de láseres en fabricación ha agregado un medio seguro, rápido y preciso de cortar chapas metálicas. El poder del láser combinado con su capacidad para cambiar suavemente desde la fuerza bruta de corte en líneas rectas hasta la precisión sutil de crear curvas suaves, los convierte en una herramienta indispensable en la caja de herramientas de un maquinista y una bendición para diseñadores de piezas complejas.
En Protolabs, nuestro servicio de fabricación de chapa metálica está diseñado para velocidad. Dependiendo de la geometría de la pieza y materiales, las piezas se cortarán con una prensa de punzonado, láser de fibra o láser CO2. Para piezas más simples, una prensa de punzonado es típicamente la solución más eficiente y económica. Los componentes de chapa metálica con características más finas y complejas se cortarán con un láser CNC. Un láser de fibra se usa para cortar materiales más delgados y reflectantes y un láser CO2 es más adecuado para materiales de calibre más grueso cuando se necesita más potencia.
Tecnología Industrial
- Máquinas de Corte Láser de Fibra: Precisión, Velocidad y Eficiencia Energética Inigualables
- Comprender el Torneado Mecánico: Un Proceso Clave de Mecanizado de Precisión
- Corte por Láser: Precisión, Versatilidad y Excelencia en la Manufactura Moderna
- Cómo se Determinan los Precios de Corte Láser – Una Guía Clara
- Beneficios Clave del Corte Láser para la Fabricación de Precisión
- Láser vs. Plasma: Elegir la Tecnología de Corte de Metal Adecuada
- Corte por plasma vs. corte por láser: Diferencias clave y cuándo usar cada uno
- Corte láser CO₂ vs. Nd:YAG: diferencias clave explicadas
- Corte por chorro de agua vs. láser: ¿cuál ofrece mayor precisión?
- Ventajas Clave de la Tecnología de Corte por Láser de Fibra
- Descubra las Ventajas Distintivas del Corte por Láser para la Fabricación Moderna