



Diseño de Bisagras Vivas Robustas en Impresión 3D: Guía Práctica
¿Sabía que las bisagras vivas son posibles con impresión 3D? Aquí hay algunas áreas a tener en cuenta al diseñar funciones de bisagra para que la funcionalidad e integridad de su pieza permanezcan intactas.
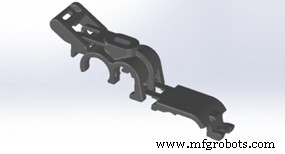
Proceso
Ofrecemos dos procesos para impresión 3D de materiales termoplásticos o tipo termoplástico: sinterizado láser selectivo (SLS) y estereolitografía (SL). Pero solo SLS producirá piezas con la funcionalidad requerida para una bisagra viva.
Material
Cada vez que vemos el potencial para una bisagra viva en una pieza impresa en 3D, le guiamos fuertemente a SLS. SLS usa nailon termoplástico, principalmente PA11 Negro, que es un material de nailon 11. PA11 Negro tiene un alargamiento a la rotura (EB) aumentado de 14-51% seguido por PA12 Blanco con un EB de 24%.
Sin embargo, no puede tomar una pieza producida en PA11 Negro o PA12 Blanco y esperar que funcione como una bisagra viva sin un proceso secundario primero. Cuando tiene una bisagra viva, necesitamos saber en qué dirección o rango de movimiento puede funcionar la bisagra. Esto es crítico ya que recocemos la pieza calentándola a 121-135 °C (250-275 °F) y flexionamos la bisagra en el rango de movimiento previsto. Esto extiende la vida de la bisagra viva estirando el material en lugar de fracturar los enlaces de resina.
SL ofrece materiales tipo termoplástico, pero no se recomiendan para aplicaciones de bisagra viva. Somos 9120 es nuestro material más flexible de todas las resinas SL con un alargamiento a la rotura (EB) de 15-25%.
Diseño
No cualquier diseño de bisagra viva funcionará, especialmente si está acostumbrado a diseñar, por ejemplo, para tapas de polipropileno moldeadas por inyección en esos contenedores de toallitas húmedas.
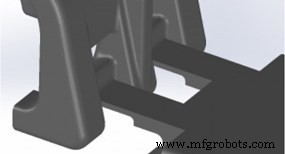
Primero, olvídese de lo que ha aprendido sobre diseño tradicional de bisagras vivas, ya que una bisagra en SLS no puede tener 0,33 mm (0,013 pulg.) de espesor, lo que puede llevar a rotura de la pieza. Idealmente, recomendamos un rango de espesor de 0,508 a 1,016 mm (0,020 a 0,040 pulg.) en la dirección de construcción horizontal para que la pieza pueda estirarse y doblarse sobre sí misma.
En segundo lugar, requerimos que la longitud de la bisagra sea mucho más larga que un diseño moldeado por inyección. Para una curvatura de 90 grados, típicamente nos gusta ver una longitud mínima de 1,27 mm (0,050 pulg.), y para una curvatura de 180 grados, se recomienda una longitud mínima de 3,81 mm (0,150 pulg.).
No hay un número garantizado de ciclos de flexión que su bisagra pueda soportar, pero hemos visto piezas capaces de soportar cientos. Para asegurar que sus piezas funcionen según sea necesario, por favor contacte a nuestros ingenieros de servicio al cliente llamando al 877.479.3680 o enviando correo a ADMIN@MFGROBOTS.COM.
Tecnología Industrial
- Diseño para Fabricabilidad (DFM): Guía Práctica para Ingenieros y Diseñadores
- Documentación efectiva para diseño de cables y haces: Mejores prácticas y guía de procesos
- Dominar la mitigación de interferencias en PCB: Guía profesional para garantizar el cumplimiento EMC
- Domine el diseño HDI: Consejos de experto para electrónica de alta densidad
- Diseño de controladores de lógica difusa efectivos: Guía paso a paso
- Entendiendo las Bisagras de Empotrar Completo: Función, Instalación y Beneficios
- Bisagras vivas: la ventaja antioxidante, silenciosa y personalizable frente al metal
- 6 claves expertas sobre bisagras: diseño, función e innovaciones
- Cómo elegir la bisagra de ala adecuada para su proyecto
- Bisagras vivas explicadas: juntas elásticas de una pieza que superan a las tradicionales
- Entendiendo las Bisagras de Puerta: Tipos, Funciones y Cómo Elegir la Correcta