



Cabezal de Mandrinar Descentrado: Mejora de Precisión y Acabado en Agujeros
OBJETIVO
Al completar esta unidad, debería ser capaz de:
- Identificar el cabezal de mandrinar descentrado (offset boring head).
- Explicar cómo configurar correctamente la mesa giratoria (Rotary Table).
Cabezal de Mandrinar Descentrado
El mandrinado descentrado es un accesorio que se acopla al husillo de la fresadora y permite que la mayoría de los agujeros taladrados tengan un mejor acabado y mayor precisión de diámetro. Los cabezales de mandrinar descentrados se usan para crear agujeros grandes cuando las tolerancias no permiten una broca o no se tiene una broca o escariador lo suficientemente grande. Un cabezal de mandrinar descentrado puede usarse para agrandar un agujero o ajustar la línea central del agujero en ciertos casos.
Seguridad:
Asegúrese de que todos los tornillos de fijación (set screws) estén apretados antes de operar. Asegúrese de que el cabezal de mandrinar descentrado tenga espacio libre para entrar en el agujero al mandrinar. Retire la llave Allen antes de encender la fresadora. Verifique dos veces la velocidad de la fresadora antes de operar.
Figura 1. Cabezal de Mandrinar Descentrado
CABEZAL DE MANDRINAR DESCENTRADO Y HERRAMIENTAS
La Figura 1 muestra un cabezal de mandrinar descentrado. Observe que la barra de mandrinar (boring bar) puede ajustarse en un eje en ángulo recto. Esta característica permite posicionar la herramienta de mandrinar con precisión para mandrinar agujeros de diámetros variables.
Este ajuste es más conveniente que ajustar la herramienta en el porta-herramientas de la barra de mandrinar o cambiar la barra de mandrinar. Otra ventaja del cabezal de mandrinar descentrado es que el collar micrométrico graduado permite mover la herramienta una cantidad especificada con precisión, usualmente en incrementos de (0,001) sin necesidad de comparador u otro dispositivo de medición.
Componentes del Cabezal de Mandrinar
Los cabezales de mandrinar tienen tres componentes principales:
- Cuerpo del cabezal de mandrinar (boring head body)
- Porta-barra / porta-insertos (bar holder/insert holder)
- Tornillo micrométrico (dial screw)
El cuerpo del cabezal tiene acabado de óxido negro para prevención de óxido. El porta-barra o porta-insertos (#1) ha sido cromado satinado para resistencia al desgaste. El tornillo micrométrico (#3) ha sido rectificado con precisión para dar movimiento preciso del porta-barra/porta-insertos en la cola de milano (dovetail slide). La tensión del contraplato (gib) ha sido preajustada en fábrica. Los dos tornillos de contraplato (#5) no deben aflojarse para hacer ajustes de tamaño. Estos tornillos son solo para ajustar la presión del contraplato y están rellenos de cera roja para prevenir ajustes accidentales. El tornillo de bloqueo (#6) es el único tornillo usado para hacer cambios de tamaño en el cabezal de mandrinar.
Ajuste de Diámetro
Para ajustar el diámetro de un cabezal de mandrinar estándar Allied Criterion:
- Afloje el tornillo de bloqueo (#6).
- Gire el tornillo micrométrico (#3) en sentido horario para aumentar el diámetro y antihorario para disminuirlo.
- Apriete el tornillo de bloqueo (#6).
Procedimiento de Mandrinado
- Configure y alinee cuidadosamente la pieza paralela al desplazamiento de la mesa.
- Alinee el centro del husillo de la fresadora con el punto de referencia en la pieza.
- Marque la ubicación del agujero con una broca de centrado o herramienta de centrado (spotting tool).
- Para agujeros taladrados mayores de ½ pulgada, asegúrese de que el cabezal de mandrinar descentrado tenga espacio libre para entrar en el agujero al mandrinar.
- Instale el cabezal de mandrinar en la fresadora.
- Instale la barra de mandrinar y apriete el tornillo de fijación (set screw) y afloje el tornillo de bloqueo (lock screw) y ajuste la barra de mandrinar al borde del agujero.
- Revise la alineación de la pieza, así como la alineación del husillo con el punto de referencia, para asegurar que no se ha desplazado. Si hay algún error, será necesario repetir el procedimiento 6 antes de continuar.
- Ajuste la velocidad de la fresadora para el tamaño del agujero y material.
- Enganche el avance de tornillo sin fin (worm feed) en la fresadora. Lleve el husillo (quill) al material. Tire de la manija hacia afuera para enganchar el avance automático (power feed). Al alcanzar la profundidad deseada, empuje la manija hacia atrás para desenganchar el avance y luego apague la fresadora. Retire el cabezal de mandrinar del agujero.
- Termine el mandrinado del agujero al tamaño requerido.
NOTA: Repita los Procedimientos 6-9 hasta que el agujero sea del tamaño deseado.
Mesa Giratoria (Rotary Table)
Una mesa giratoria puede usarse para hacer arcos y círculos. Por ejemplo, la ranura en T circular en la base giratoria de una prensa puede hacerse usando una mesa giratoria. Las mesas giratorias también pueden usarse para indexado (indexing), donde una pieza debe rotarse una cantidad exacta entre operaciones. Puede hacer engranajes en una fresadora usando una mesa giratoria. Los platos divisores (dividing plates) facilitan el indexado con una mesa giratoria.
Las mesas giratorias se montan más comúnmente "planas", con la mesa girando alrededor de un eje vertical, en el mismo plano que la fresa de una fresadora vertical. Una configuración alternativa es montar la mesa giratoria de pie (o montarla "plana" en una placa angular de 90°), para que gire alrededor de un eje horizontal. En esta configuración también puede usarse un contrapunto (tailstock), manteniendo así la pieza "entre puntas" (between centers).
Con la mesa montada en una mesa secundaria, la pieza se centra con precisión en el eje de la mesa giratoria, que a su vez está centrado en el eje de la herramienta de corte. Los tres ejes son así coaxiales. Desde este punto, la mesa secundaria puede desplazarse en X o Y para colocar la fresa a la distancia deseada del centro de la pieza. Esto permite operaciones de mecanizado concéntricas en la pieza. Colocar la pieza excéntricamente a una distancia establecida del centro permite cortar curvas más complejas. Al igual que con otras configuraciones en una fresadora vertical, la operación de fresado puede ser taladrar una serie de agujeros concéntricos y posiblemente equidistantes, o fresado de cara o de extremo, ya sea formas circulares o semicirculares y contornos.
Una mesa giratoria puede usarse para:
- Mecanizar planos en un perno (spanner flats)
- Taladrar agujeros equidistantes en una brida circular
- Cortar una pieza redonda con una lengüeta saliente
- Crear agujeros de gran diámetro, mediante fresado en trayectoria circular, en fresadoras pequeñas que no tienen potencia para brocas helicoidales grandes (>0,500"/>13 mm)
- Fresar hélices
- Cortar curvas complejas (con configuración adecuada)
- Cortar líneas rectas en cualquier ángulo
- Cortar arcos
- Con la adición de una mesa compuesta (compound table) sobre la mesa giratoria, el usuario puede mover el centro de rotación a cualquier lugar en la pieza a cortar. Esto permite cortar un arco en cualquier lugar de la pieza.
- Cortar piezas circulares
Configuración de una Mesa Giratoria
Al usar una mesa giratoria en una fresadora, ya sea para fresar un arco o taladrar agujeros en algún patrón circular, hay dos cosas que deben hacerse para configurar la pieza. Primero, la pieza debe centrarse en la mesa giratoria. Segundo, la mesa giratoria debe centrarse bajo el husillo. Entonces la mesa de la fresadora puede moverse una distancia apropiada y puede comenzar a cortar.
Podría centrar la mesa bajo el husillo primero, indicando desde el agujero en el centro de la mesa. Luego podría montar la pieza en la mesa e indicar desde la pieza. Hay dos problemas con este enfoque. Primero, está asumiendo que el agujero en la mesa es verdadero y centrado. Eso puede o no ser cierto. Segundo, este enfoque arriesga una acumulación de errores, ya que está midiendo desde dos características diferentes (el agujero de la mesa giratoria y alguna característica en la pieza). Primero centre la pieza en la mesa giratoria, y luego centre la mesa giratoria bajo el husillo.
Para centrar la pieza en la mesa giratoria, gire la mesa giratoria y observe la deflexión del puntero del indicador. Ajuste la posición de la mesa de la fresadora (X e Y) según sea necesario, hasta que la aguja ya no se desvíe.
Usted indica (dial in) una mesa giratoria colocando un comparador de prueba (dial test indicator) en un portabrocas o pinza en el husillo, que luego se gira a mano con la punta del indicador en contacto con el agujero de la mesa giratoria. Si su máquina puede sacarse de engranaje, ayuda hacerlo, para que el husillo oscile libremente. Obviamente es más fácil usar un portabrocas de taladro que una pinza, así tiene algo que pueda girar fácilmente. Haga sus ajustes usando los volantes de la mesa y el carro.
Una vez que ha localizado el centro (el indicador marcará lo mismo al girar el husillo), es una muy buena idea poner ambos diales a "0", en lugar de marcar alguna ubicación aleatoria. Asegúrese de tener el juego (backlash) configurado correctamente también. Configure el dial para que lea en dirección positiva para que sea fácil contar cualquier cambio, y nunca tenga que recordar en qué dirección había elegido configurar el juego. También siempre marco la mesa y el carro con un lápiz de cera para saber dónde está el centro. Eso le dice cuándo dejar de girar la manivela cuando "0" vuelve a aparecer si quiere llevar la mesa de vuelta al centro para cargar otra pieza.
Una vez que ha localizado el centro de la mesa y ha puesto los diales y bloqueado la mesa y el carro, usualmente tiene alguna característica en su pieza que desea centrar. En algunos casos puede ser un agujero, en otros puede ser el borde exterior de la pieza circular. En un caso como cualquiera de estos, es práctica común usar el mismo indicador y oscilarlo dentro del agujero o el perímetro de la pieza. El perímetro puede requerir que se salte los tornillos de sujeción, lo cual usualmente se logra usando el husillo (quill) para mover el indicador lo suficientemente arriba para superarlos. Cuando indica piezas en una mesa que ya ha sido localizada, golpea la pieza alrededor, no hace ajustes con los volantes del carro o la mesa. Golpee la pieza después de haber apretado ligeramente los tornillos, para que no se mueva salvajemente. Puede lograr una ubicación virtualmente perfecta de esa manera, ciertamente tan cerca como la máquina es capaz de trabajar.
Después de que la pieza está centrada en la mesa giratoria, ahora gire el husillo a mano, para que la punta del indicador barra el interior del agujero. Ajuste la posición de la mesa de la fresadora según sea necesario hasta que no se note deflexión de la aguja.
Configuración de su Mesa Giratoria
Cómo centrar el husillo sobre el centro de la mesa giratoria. Aquí hay algunos métodos para usar.
Para Centrar la Mesa Giratoria con el Husillo de la Fresadora Vertical
Siga el siguiente procedimiento:
- Escuadre el cabezal vertical con la mesa de la máquina.
- Monte la mesa giratoria en la mesa de la fresadora.
- Coloque un tapón de prueba (test plug) en el agujero central de la mesa giratoria.
- Monte un comparador (dial indicator) en el husillo de la fresadora.
- Con el comparador justo despejando la parte superior del tapón de prueba, gire el husillo de la máquina a mano y alinee aproximadamente el tapón con el husillo.
- Lleve el comparador en contacto con el diámetro del tapón, y gire el husillo a mano.
- Ajuste la mesa de la máquina por los volantes longitudinal (X) y transversal (Y) hasta que el comparador no registre movimiento.
- Bloquee la mesa y el carro de la fresadora, y revise la alineación.
- Reajuste si es necesario.
Una Forma de Configurar su Mesa Giratoria
| Imagen | Descripción |
|---|---|
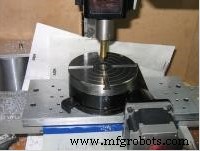 |
Posicionamiento Aproximado (Rough Position) Se hizo una pieza de latón de 3/8" con punta de 60 grados. Debe encajar en los porta-fresas de extremo. Este método resulta bastante útil para varias operaciones de configuración. |
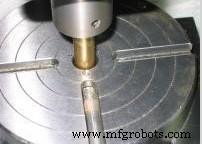 |
Posicionamiento Visual (Visual Position) Para realizar un posicionamiento visual. Su ojo es bastante bueno juzgando cuándo dos círculos están centrados. Normalmente dentro de 0,010". A veces. |
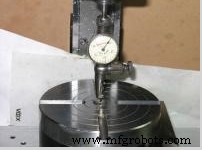 |
Indicación (Indicate) - Preciso Para obtener una precisión real, indique (dial indicate) la mesa giratoria. En la foto parece que la punta del indicador cuelga en el espacio, pero en realidad está tocando el fondo del agujero en la mesa giratoria. Luego hago girar la mesa 360 grados observando la máxima deflexión en el indicador. Luego giro el husillo 90 grados a la izquierda y 90 grados a la derecha. El centro verdadero estará a medio camino entre las dos lecturas. Para el ajuste final de centrado, hágalo en el mismo lado del juego (backlash) que usará al cortar. Si la fresa se mueve del centro al lado derecho, querrá que la fresa se mueva en la misma dirección al hacer el ajuste de centrado. Si está en el lado equivocado del juego, sobrecompensará y tendrá que empezar de nuevo viniendo desde el lado correcto. |
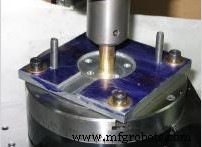 |
Plantilla de Alineación (Lineup Jig) Para ubicar una plantilla o pieza en la mesa giratoria. Empiezo con la alineación aproximada inicial. |
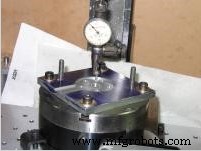 |
Indicar Plantilla (Indicate Jig) Centrar la plantilla o pieza sobre el centro de la mesa giratoria. Para esto, gire la mesa giratoria y ajuste la pieza hasta obtener una carrera (run out) consistente todo el camino alrededor. |
Para Centrar una Pieza con la Mesa Giratoria
A menudo es necesario realizar una operación de mesa giratoria en varias piezas idénticas, cada una con un agujero mecanizado en el centro. Para alinear rápidamente cada pieza, se puede hacer un tapón especial que encaje en el agujero central de la pieza y el agujero en la mesa giratoria. Una vez que el husillo de la máquina ha sido alineado con la mesa giratoria, cada pieza siguiente puede alinearse rápida y exactamente colocándola sobre el tapón.
Si hay solo unas pocas piezas, que no justificarían la fabricación de un tapón especial, o si la pieza no tiene un agujero a través de su centro, el siguiente método puede usarse para centrar la pieza en la mesa giratoria.
- Alinee la mesa giratoria con el husillo del cabezal vertical de la fresadora.
- Sujete ligeramente la pieza en la mesa giratoria en el centro. No mueva los volantes longitudinal (X) o transversal (Y).
- Desenganche el mecanismo de tornillo sin fin de la mesa giratoria.
- Monte un comparador en el husillo de la fresadora o en la mesa de la fresadora, dependiendo de la pieza.
- Lleve el comparador en contacto con la superficie a indicar, y gire la mesa giratoria a mano.
- Con una barra de metal blando, golpee la pieza (alejándose del movimiento del indicador) hasta que no se registre movimiento en el indicador en una revolución completa de la mesa giratoria.
- Apriete la pieza firmemente, y revise la precisión de la configuración.
Fresado de Radios (Radius Milling)
Para fresar el extremo de la pieza a un cierto radio o mecanizar ranuras circulares con un radio definido, se debe seguir el siguiente procedimiento.
- Alinee la fresadora vertical a 90° respecto a la mesa.
- Monte un comparador en el husillo de la fresadora.
- Monte la mesa giratoria en la mesa de la fresadora.
- Centre la mesa giratoria con el husillo de la máquina usando un tapón de prueba en la mesa y un comparador en el husillo.
- Ponga el dial de avance longitudinal (X) y el dial de avance transversal (Y) a cero.
- Monte la pieza en la mesa giratoria, alineando el centro de los cortes radiales con el centro de la mesa. Puede usarse un arbor especial para esto. Otro método es alinear el centro del corte radial con un wiggler (buscador de centro) montado en el husillo de la máquina.
- Mueva ya sea el avance transversal o el longitudinal (el que sea más conveniente) una cantidad igual al radio requerido.
- Bloquee tanto la mesa como el carro.
- Monte la fresa de extremo adecuada.
- Configure la velocidad correcta (RPM).
- Gire la pieza, usando el volante de avance de la mesa giratoria, al punto de inicio del corte.
- Configure la profundidad de corte y mecanice el radio al tamaño indicado en el plano, usando avance manual o automático.
PRUEBA DE LA UNIDAD
- ¿Cuándo se usa un cabezal de mandrinar descentrado?
- Nombre tres componentes principales de los cabezales de mandrinar.
- ¿Por qué se aprieta el tornillo de bloqueo después de que se han hecho los ajustes del porta-herramientas?
- ¿Por qué el porta-herramientas tiene múltiples agujeros para sujetar herramientas de mandrinar?
- ¿Qué determina la velocidad de corte en mandrinado?
- ¿Para qué propósito puede usarse una mesa giratoria?
- ¿Cuál es el propósito del agujero en el centro de una mesa giratoria?
- Describa brevemente cómo una mesa giratoria puede centrarse con un husillo de fresadora vertical.
- Describa brevemente cómo una sola pieza sería centrada en una mesa giratoria.
- Explique cómo un radio grande puede cortarse usando una mesa giratoria.
Información de Atribución del Capítulo
Este capítulo se derivó de las siguientes fuentes.
- Procedimientos de Roscado derivado de Taladrado y Roscado por la Universidad de Idaho, CC:BY-SA 3.0.
- Tramado derivado de Tramado de Cabezal de Fresadora por la Universidad de Idaho, CC:BY-SA 3.0.
- Comparador (Foto) derivado de Comparador Dial por Wikimedia, CC:BY-SA 3.0.
- Procedimientos de Fresadora derivado de Herramientas de Ingeniería Mecánica por el Instituto de Tecnología de Massachusetts, CC:BY-NC-SA 4.0.
- Mesa Giratoria derivado de Mesa Giratoria por la Universidad de Idaho, CC:BY-SA 3.0.
Tecnología Industrial
- Dominando las Máquinas de Mandrinar: Técnicas, Aplicaciones y Mecanizado de Precisión
- Máquinas de mandrinar horizontales explicadas: diseño, operación y aplicaciones
- Comprender el Cabezal de Mandrinado (Boring Head) de una Fresadora
- Entendiendo la Rugosidad Superficial: Unidades, Gráficos y Técnicas de Medición
- Técnicas de Ensayo de Dureza: Métodos Rockwell y Brinell
- Unidad 5: Operación CNC – Dominando Configuración y Control de Fresadora Haas
- Mastercam Unidad 7: Gestión de Imágenes y Creación de Trayectorias de Herramienta
- Máquinas de impresión offset: visión general y beneficios
- Entendiendo la impresión offset: guía completa
- Descubra 3 Ventajas Clave de Usar una Máquina de Mandrinar (Boring Mill)
- Destornillador Desfasado (Offset) Explicado: Propósito, Beneficios y Aplicaciones