



Unidad 6: Roscado Avanzado en Torno – Técnicas y Cálculos de Precisión
OBJETIVO
Al completar esta unidad, debería ser capaz de:
- Determinar la profundidad de penetración (infeed depth).
- Describir cómo cortar una rosca correcta.
- Explicar cómo calcular el paso, profundidad, diámetro menor y ancho de plano.
- Describir cómo ajustar el RPM correcto.
- Describir cómo ajustar la caja de cambios de cambio rápido correcta.
- Describir cómo ajustar el apoyo compuesto correcto.
- Describir cómo ajustar la herramienta de corte correcta.
- Describir cómo poner a cero ambos diales del apoyo compuesto y avance transversal.
- Describir la operación de roscado.
- Describir el escariado (reaming).
- Describir cómo rectificar una herramienta de corte (grind a tool bit).
Roscado en Torno (Lathe Threading)
El corte de roscas en el torno es un proceso que produce una cresta helicoidal de sección uniforme en la pieza. Esto se realiza tomando cortes sucesivos con una herramienta de roscado (threading toolbit) de la misma forma que la forma de rosca requerida.
Ejercicio Práctico:
- Para este ejercicio práctico de roscado, necesitará una pieza de material redondo, torneada a un diámetro exterior de rosca.
- Usando una herramienta de corte (parting tool) o una herramienta especialmente rectificada, haga un sub-corte (undercut) para la rosca igual a su profundidad simple más 0,005 pulg.
- La fórmula siguiente le dará la profundidad simple para roscas unificadas:
d = P × 0,750
Donde d = Profundidad Simple (Single Depth)
P = Paso (Pitch)
n = Número de roscas por pulgada (TPI)
Profundidad de Penetración (Infeed Depth) = 0,75 / n
Cálculos de Rosca (Thread Calculations)
Para cortar una rosca correcta en el torno, es necesario primero hacer cálculos para que la rosca tenga las dimensiones adecuadas. Los siguientes diagramas y fórmulas serán útiles al calcular dimensiones de rosca.
Ejemplo: Calcule el paso, profundidad, diámetro menor y ancho de plano para una rosca ¾-10 NC.
P = 1 / n = 1 / 10 = 0,100 pulg.
Profundidad = 0,7500 × Paso = 0,7500 × 0,100 = 0,0750 pulg.
Diámetro Menor = Diámetro Mayor – (P + P) = 0,750 – (0,075 + 0,075) = 0,600 pulg.
Ancho de Plano = P / 8 = (1 / 8) × (1/10) = 0,0125 pulg.
Procedimiento para Roscar:
- Configure la velocidad a aproximadamente un cuarto de la velocidad usada para torneado.
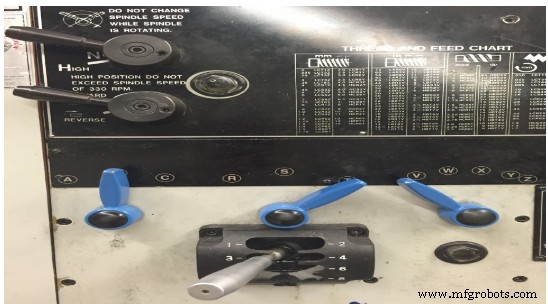
- Configure la caja de cambios de cambio rápido (quick change gearbox) para el paso requerido en roscas (roscas por pulgada).
Figura 1. Tabla de Rosca y Avance
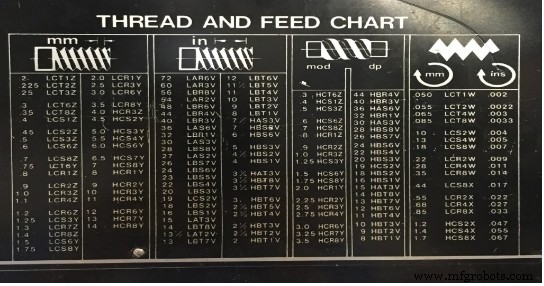
Figura 2. Configuración Caja de Cambios
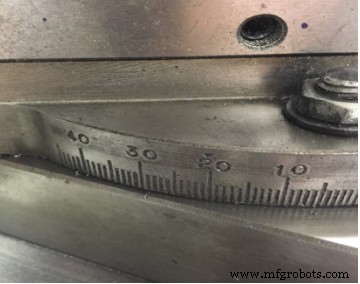
- Configure el apoyo compuesto a 29 grados a la derecha para roscas diestras (right hand threads).
Figura 3. 29 Grados
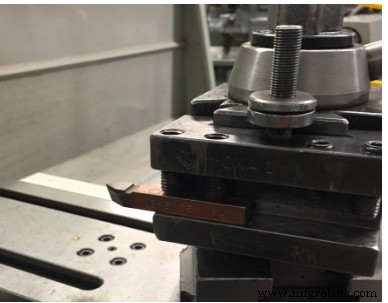
- Instale una herramienta de roscado de 60 grados y ajuste la altura al punto central del torno.
Figura 4. Herramienta de Roscado 60 Grados
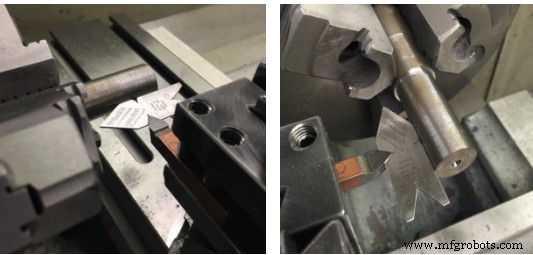
- Ajuste la herramienta a ángulo recto con la pieza, usando un calibre de rosca (thread gage).
Figura 5. Uso del Calibre Central para Posicionar la Herramienta para Mecanizado de Roscas
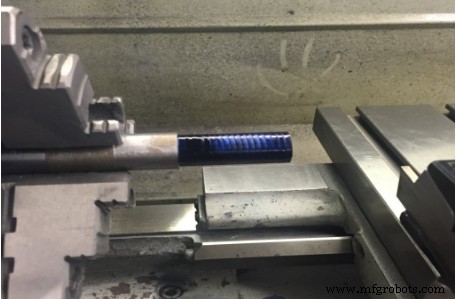
- Usando una solución de trazado (layout solution), cubra el área a roscar.
Figura 6. Trazado (Layout)
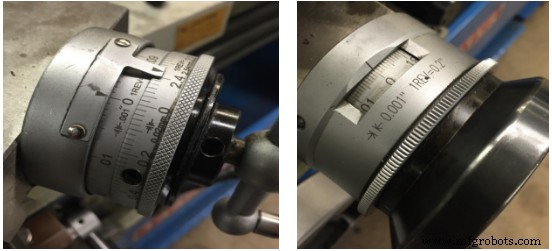
- Mueva la herramienta de roscado hacia la pieza usando tanto el apoyo compuesto como el avance transversal. Ponga el micrómetro a cero en ambos diales.
Figura 7. Apoyo Compuesto / Figura 8. Avance Transversal
- Mueva el avance transversal hacia atrás para separar la herramienta de la pieza, mueva el carro al final de la pieza y ponga el avance transversal a cero.
Figura 9. Final de la Pieza y Avance Transversal a Cero
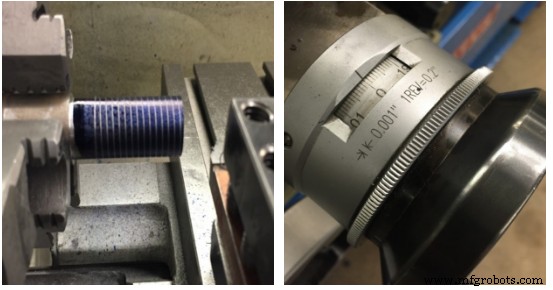
- Usando solo el micrómetro del apoyo compuesto, alimente 0,001 a 0,002 pulg.
Figura 10: Alimentación del apoyo compuesto 0,002 pulg.
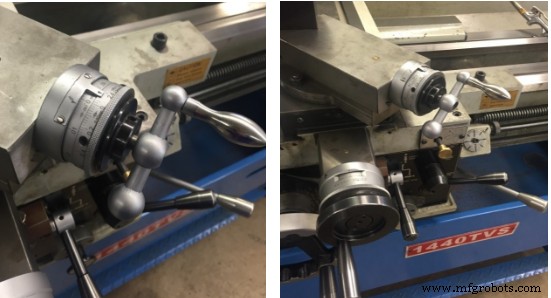
- Encienda el torno y enganche la media tuerca (half nut).
Figura 11: Palanca Encendido/Apagado y Media Tuerca
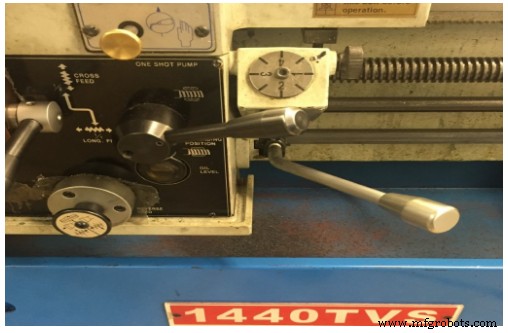
- Tome un corte de prueba (scratch cut) en la pieza sin fluido de corte. Desenganche la media tuerca al final del corte, detenga el torno y retire la herramienta usando el avance transversal. Regrese el carro a la posición inicial.
Figura 12. Posición Inicial
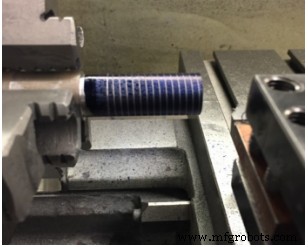
- Usando un calibre de paso de rosca (screw pitch gage) o una regla, verifique el paso de la rosca (roscas por pulgada).
Figura 13. Calibre de Paso de Rosca / Figura 14. Calibre de Paso de Rosca (10)
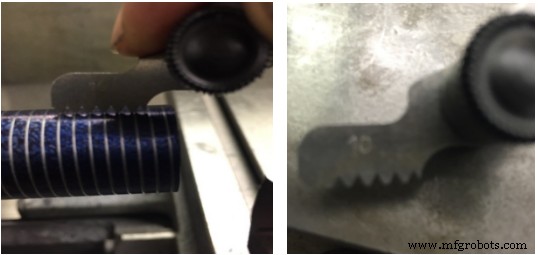
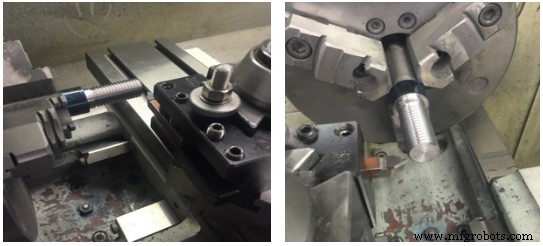
- Alimente el apoyo compuesto 0,005 a 0,020 pulg. para la primera pasada usando aceite de corte. A medida que se acerca al tamaño final, reduzca la profundidad de corte a 0,001 a 0,002 pulg.
- Continúe este proceso hasta que la herramienta esté dentro de 0,010 pulg. de la profundidad final.
Figura 15. Operación de Roscado
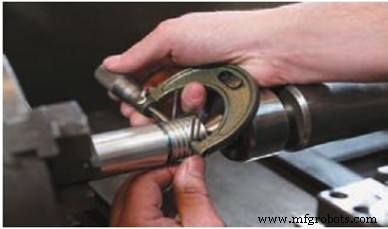
- Verifique el tamaño usando un micrómetro de rosca (screw thread micrometer), calibre de rosca (thread gage), o el sistema de tres hilos (three wire system).
Figura 16. Medición de Tres Hilos
- Chaflane el extremo de la rosca para protegerla de daños.
Escariado (Reaming)
Los escariadores (reamers) se usan para terminar agujeros taladrados o mandrinados rápida y precisamente a un tamaño de agujero especificado y para producir un buen acabado superficial. El escariado puede realizarse después de que un agujero ha sido taladrado o mandrinado a dentro de 0,005 a 0,015 pulg. del tamaño final, ya que el escariador no está diseñado para remover mucho material.
La pieza se monta en un plato en el husillo del cabezal y el escariador es soportado por el contrapunto.
La velocidad del torno para escariado a máquina debería ser aproximadamente 1/2 de la usada para taladrado.
Escariado con Escariador Manual (Reaming with a Hand Reamer)
El agujero a escariar manualmente debe estar dentro de 0,005 pulg. del tamaño final requerido.
La pieza se monta en el husillo del cabezal en un plato y el husillo del cabezal se bloquea después de que la pieza está configurada con precisión. El escariador manual se monta en una llave de escariador ajustable (adjustable reamer wrench) y se soporta con la punta del contrapunto. Al girar la llave a mano, el escariador manual se alimenta en el agujero simultáneamente girando la manivela del contrapunto. Use abundante fluido de corte para escariado.
Escariado con Escariador de Máquina (Reaming with a Machine Reamer)
El agujero a escariar con escariador de máquina debe ser taladrado o mandrinado a dentro de 0,010 pulg. del tamaño final para que el escariador de máquina solo tenga que remover las marcas de la herramienta de corte. Use abundante fluido de corte para escariado.
Rectificado de Herramienta de Corte de Torno (Grind a Lathe Tool bit)
Procedimiento:
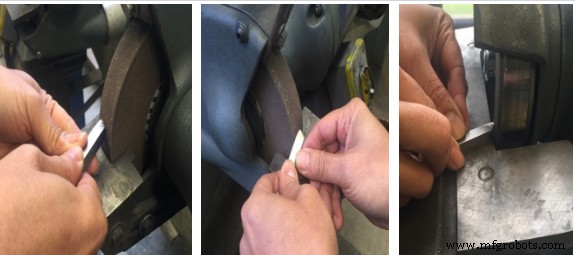
- Sujete firmemente la herramienta mientras apoya la mano en el soporte de la amoladora.
- Sostenga la herramienta en el ángulo adecuado para rectificar el ángulo de filo de corte. Al mismo tiempo, incline la parte inferior de la herramienta hacia la rueda y rectifique 10 grados de ángulo de despeje lateral (side relief o clearance angle) en el filo de corte. El filo de corte debe ser de aproximadamente 0,5 pulgadas de largo y debe sobresalir aproximadamente ¼ del ancho de la herramienta.
- Mientras rectifica la herramienta, mueva la herramienta adelante y atrás a lo largo de la cara de la rueda de rectificado. Esto acelera el rectificado y previene ranurar la rueda.
- La herramienta debe enfriarse frecuentemente durante la operación de rectificado sumergiéndola en agua. Nunca sobrecaliente una herramienta.
- Rectifique el ángulo de corte final (end cutting angle) para que forme un ángulo ligeramente menor a 90 grados con el filo de corte lateral. Sostenga la herramienta de modo que el ángulo de corte final y el ángulo de despeje final (end relief angle) de 15 grados se rectifiquen al mismo tiempo.
- Verifique la cantidad de despeje final cuando la herramienta está en el porta-herramientas.
- Sostenga la parte superior de la herramienta a aproximadamente 45 grados al eje de la rueda y rectifique el ángulo de ataque lateral (side rake) aproximadamente 14 grados.
- Rectifique un ligero radio en la punta de la herramienta de corte, asegurándose de mantener los mismos ángulos de despeje frontal y lateral.
Rectificar frente / Rectificar lado / Rectificar radio
Materiales de Herramientas de Corte (Cutting tool Materials)
Las herramientas de corte de torno generalmente están hechas de cuatro materiales:
- Acero de alta velocidad (High speed steel - HSS)
- Aceros aleados fundidos (Cast alloys)
- Carburos cementados (Cemented Carbides)
- Cerámicas (Ceramics)
Las propiedades que cada uno de estos materiales posee son diferentes y la aplicación de cada uno depende del material que se está mecanizando y la condición de la máquina.
Las herramientas de corte de torno deben poseer las siguientes propiedades:
- Deben ser duras.
- Deben ser resistentes al desgaste.
- Deben ser capaces de soportar las altas temperaturas desarrolladas durante la operación de corte.
- Deben ser capaces de resistir choques durante la operación de corte.
Nomenclatura de Herramientas de Corte (Cutting tool Nomenclature)
Las herramientas de corte usadas en un torno son generalmente herramientas de corte de punta simple y aunque la forma de la herramienta cambia para varias aplicaciones, la misma nomenclatura se aplica a todas las herramientas de corte.
Definiciones:
- Base: la superficie inferior del vástago de la herramienta (tool shank).
- Filos de Corte (Cutting Edge): el filo delantero de la herramienta que hace el corte.
- Cara (Face): la superficie contra la cual la viruta apoya al separarse de la pieza.
- Flanco (Flank): la superficie de la herramienta adyacente y debajo del filo de corte.
- Punta (Nose): la punta de la herramienta de corte formada por la unión del filo de corte y la cara frontal.
- Radio de Punta (Nose radius): El radio al que se rectifica la punta. El tamaño del radio afectará el acabado. Para corte de desbaste, se usa radio de punta de 1/16 pulg. Para corte de acabado, se usa radio de punta de 1/16 a ⅛ pulg.
- Punto (Point): El extremo de la herramienta que ha sido rectificado para propósitos de corte.
- Vástago (Shank): el cuerpo de la herramienta o la parte sujeta en el porta-herramientas.
- Ángulos y Despejes de Herramienta de Torno (Lathe Tool bit Angles and Clearances)
El rendimiento adecuado de una herramienta depende de los ángulos de despeje y ataque (rake) que deben rectificarse en la herramienta. Aunque estos ángulos varían para diferentes materiales, la nomenclatura es la misma para todas las herramientas.
- Ángulo de filo lateral (Side cutting edge angle): El ángulo que el filo de corte forma con el lado del vástago de la herramienta. Este ángulo puede ser de 10 a 20 grados dependiendo del material cortado. Si el ángulo es mayor a 30 grados, la herramienta tenderá a vibrar (chatter).
- Ángulo de filo final (End cutting edge angle): El ángulo formado por el filo de corte final y una línea en ángulo recto a la línea central de la herramienta. Este ángulo puede ser de 5 a 30 grados dependiendo del tipo de corte y acabado deseado. Para cortes de desbaste un ángulo de 5 a 15 grados, ángulos entre 15 y 30 grados se usan para herramientas de torneado de propósito general. El ángulo mayor permite que la herramienta se gire a la izquierda al tomar cortes ligeros cerca del perro (dog) o plato, o al torneado a hombro.
- Ángulo de despeje lateral (Side Relief / clearance angle): El ángulo rectificado en el flanco de la herramienta debajo del filo de corte. Este ángulo puede ser de 6 a 10 grados. El despeje lateral en una herramienta permite que la herramienta avance longitudinalmente en la pieza giratoria y previene que el flanco roce contra la pieza.
- Ángulo de despeje final (End Relief / clearance angle): el ángulo rectificado debajo de la punta de la herramienta que permite que la herramienta se alimente en la pieza. Este ángulo puede ser de 10 a 15 grados para corte de propósito general. Este ángulo debe medirse cuando la herramienta está sujeta en el porta-herramientas. El ángulo de despeje final varía con la dureza y tipo de material y tipo de corte. El ángulo de despeje final es menor para materiales más duros, para proporcionar soporte bajo el filo de corte.
- Ángulo de ataque lateral (Side Rake Angle): El ángulo en que la cara se rectifica alejándose del filo de corte. Este ángulo puede ser de 14 grados para herramientas de propósito general. El ataque lateral centra un filo de corte más agudo y permite que la viruta fluya rápidamente. Para materiales más blandos, el ángulo de ataque lateral generalmente se aumenta.
- Ataque Posterior/Superior (Back / Top Rake): La pendiente hacia atrás de la cara de la herramienta alejándose de la punta. Este ángulo puede ser de aproximadamente 20 grados y se provee en el porta-herramientas. El ataque posterior permite que las virutas fluyan lejos del punto de la herramienta de corte.
PRUEBA DE LA UNIDAD
- ¿Cuál es el paso para macho ¼-20?
- ¿A qué ángulo debe girarse el apoyo compuesto para Rosca Unificada?
- Explique por qué gira el apoyo compuesto en la Pregunta 2.
- ¿Cuál es la profundidad de rosca para tornillo UNF ½-20?
- ¿Cómo haría una rosca zurda (left-hand thread)? Esto no está cubierto en la lectura—piénselo.
- ¿Qué herramienta usamos para cortar rosca?
- Describa el Calibre Central (Center Gage).
- ¿Qué usamos para verificar el paso de rosca (Roscas Por Pulgada)?
- La primera y última pasada, ¿cuánto alimentamos el apoyo compuesto?
- Nombre cuatro materiales que se usan para hacer herramientas de corte.
Información de Atribución del Capítulo
Este capítulo se derivó de las siguientes fuentes.
- Torno derivado de Torno por el Instituto de Tecnología de Massachusetts, CC:BY-NC-SA 4.0.
- Terminología de Herramientas de Corte derivado de Herramientas de Corte de Torno – Formas de Herramientas de Corte por el Colegio Técnico de Wisconsin, CC:BY-NC 4.0.
- Terminología de Herramientas de Corte derivado de Tipos de Cortadores (Torno) por la Universidad de Idaho, CC:BY-SA 3.0.
- Centrado derivado de [Documento Tornos Manuales]
Tecnología Industrial
- Partes Esenciales del Torno: Funciones, Componentes y Mantenimiento
- El Torno: Historia, Tipos, Principio de Funcionamiento, Partes y Aplicaciones
- Unidad 5: Operación CNC – Dominando Configuración y Control de Fresadora Haas
- Mastercam Unidad 7: Gestión de Imágenes y Creación de Trayectorias de Herramienta
- Torno de taller TL-1: Transición fluida de manual a CNC
- Torno CNC TF2000 – Precisión para trabajo pesado y control amigable
- Trak TRL 1540V Torno CNC – Precisión y flexibilidad para mecanizado
- Torno petrolero de alta precisión para producción de piezas grandes
- Torno Hardinge HLV ahora con servomotor electrónico y computadora de roscado para precisión
- Torno combinado mediano M20 × 60: Versátil, alto rendimiento
- ¿Qué es un Husillo de Torno? Guía Completa