



Unidad 5: Dominar Técnicas de Roscado
OBJETIVO
Al completar esta unidad, debería ser capaz de:
- Describir el procedimiento de roscado (tapping).
- Determinar el RPM para roscado.
- Describir el lijado y pulido.
- Describir la sujeción de trabajo avanzada.
Roscado (Tapping)
El roscado es el proceso de cortar una rosca dentro de un agujero para que un tornillo de cabeza cilíndrica (cap screw) o perno pueda roscarse en el agujero. También se usa para hacer roscas en tuercas.
El roscado puede hacerse en el torno por avance automático (power feed) o a mano. Independientemente del método, el agujero debe taladrarse con el taladro de roscado (tap drill) de tamaño adecuado y chaflanado en el extremo.
Procedimientos de Roscado
Buenas Prácticas
Uso de Guías de Rosca (Tap Guides)
Las guías de rosca son parte integral para hacer una rosca usable y recta. Al usar el torno o la fresadora, el macho (tap) ya está recto y centrado. Al alinear manualmente un macho, tenga cuidado, ya que una guía de 90° es mucho más precisa que el ojo humano.
Uso de Aceite
Al taladrar y roscar, es crucial usar aceite. Mantiene las brocas sin chirriar, hace el corte más suave, limpia las virutas, y mantiene el taladro y la pieza sin sobrecalentar.
Picoteo (Pecking)
El picoteo ayuda a asegurar que las brocas no se sobrecalienten y rompan al usarlas para taladrar o roscar. El taladrado por picoteo implica taladrar parcialmente a través de una pieza, luego retraerla para remover virutas, permitiendo simultáneamente que la pieza se enfríe. Girar la manivela una vuelta completa luego media vuelta atrás es práctica común. Siempre que la broca o macho se retire, remueva tantas virutas como sea posible y añada aceite a la superficie entre el taladro o macho y la pieza.
Procedimiento de Roscado a Mano (Hand Tapping Procedure)
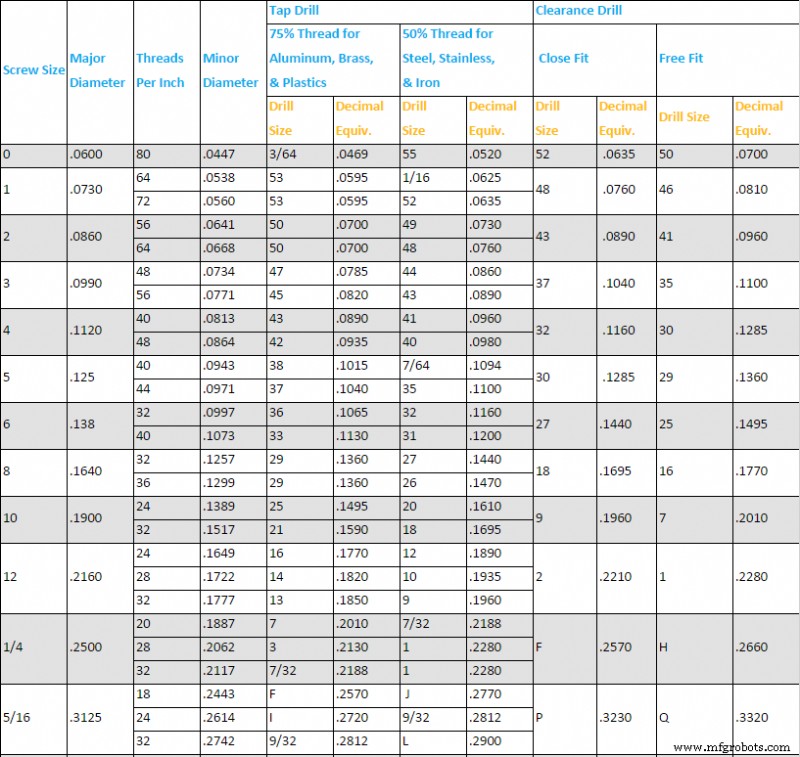
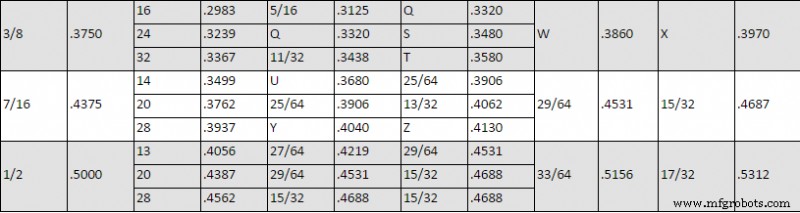
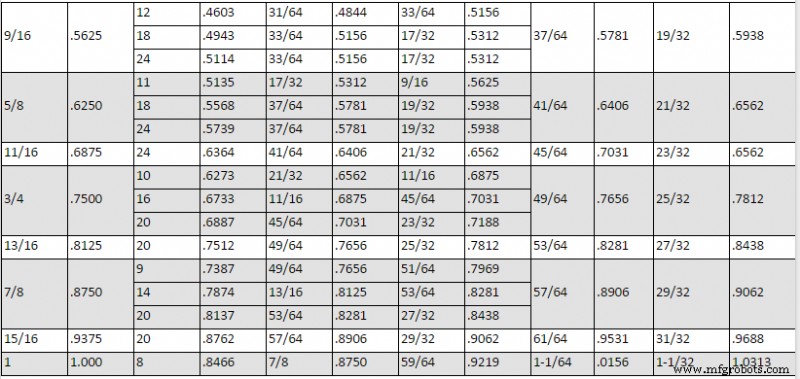
1. Seleccione tamaño de broca de la tabla.
Al elegir un tamaño de macho, esta tabla es el primer lugar donde buscar.
Tamaños de Taladro para Macho y Despeje (Tap & Clearance Drill Sizes)
2. Si es necesario, añada chaflán al agujero antes de roscar.
Los chaflanes y avellanados son características adicionales que a veces se desean para tornillos. Para mejores resultados, la velocidad del husillo debe estar entre 150 y 250 RPM.
3. Consiga una guía de rosca.
El agujero está ahora listo para roscar. Para esto, use los machos y bloques guía cerca de los tornos manuales. Los bloques guía tendrán varios agujeros para diferentes tamaños de macho. Seleccione el más cercano al tamaño del macho usado y colóquelo sobre el agujero taladrado.
4. Rosquee el bloque.
Rosquee a picoteos (peck tap) usando las llaves de macho. Aplique presión suave mientras gira la llave una vuelta completa hacia adentro, luego media vuelta hacia afuera. Rosquee a picoteos hasta la profundidad deseada.
5. Complete el roscado.
Si el macho no avanza más o se ha alcanzado la profundidad deseada, libere la presión sobre el macho; probablemente ha tocado fondo. Retire el macho del agujero. Aplicar más presión probablemente romperá el macho. Cuanto menor el macho, más probable es que se rompa.
Figura 1. Macho (Tap)
Procedimiento de Roscado para Torno (Tapping Procedure for Lathe)
Procedimiento:
- Monte la pieza en el plato.
- Frene y centre-taladre (center drill).
- Seleccione el taladro de macho adecuado para el macho a usar.
- Ejemplo: ¼ – 20 UNC use taladro #7.
- Configure el torno a la velocidad adecuada y taladre con el macho a la profundidad requerida. Use abundante fluido de corte.
- Nota: la pieza rotará al roscar usando la potencia del torno. Use una velocidad de husillo muy lenta (40 a 60 RPM) y abundante fluido de corte.
- Chaflane el borde del agujero.
Lijado en Torno (Filing in a Lathe)
Una pieza debe lijarse en un torno solo para remover una pequeña cantidad de material, remover quemaduras o redondear esquinas afiladas. La pieza debe siempre tornearse a aproximadamente 0,002 a 0,003 pulg. de medida, si la superficie va a lijarse. Sostenga el mango de la lima en la mano izquierda para evitar lesiones al lijar en el torno, de modo que los brazos y manos puedan mantenerse alejados del plato giratorio.
Procedimiento:
- Configure la velocidad del husillo a aproximadamente el doble de la usada para torneado.
- Monte la pieza en el plato, lubrique, y ajuste la punta muerta (dead center) en la pieza.
- Mueva el carro lo más a la derecha posible y quite el portaherramientas (si es necesario).
- Desenganche el tornillo de avance (lead screw) y la barra de avance (feed rod).
- Seleccione la lima adecuada a usar.
- Inicie el torno.
- Sujete el mango de la lima en la mano izquierda y apoye la punta de la lima con el dedo de la mano derecha.
- Aplique presión ligera y empuje la lima hacia adelante a su longitud completa. Libere la presión en el retorno.
- Mueva la lima aproximadamente medio ancho de la lima por cada pasada y continúe lijando, usando 30 a 40 pasadas por minuto hasta que la superficie esté terminada.
Figura 2. Lijado
Al lijar en un torno, se debe observar la siguiente seguridad.
- Remangue las mangas.
- No use una lima sin un mango correctamente ajustado.
- Quite relojes y anillos.
- No aplique demasiada presión a la lima.
- Limpie la lima frecuentemente con un cepillo de lima. Frote un poco de tiza en los dientes de la lima para prevenir atascos y facilitar la limpieza.
Pulido en Torno (Polishing in a Lathe)
Después de que la pieza ha sido lijada, el acabado puede mejorarse puliendo con tela abrasiva.
Procedimiento:
- Seleccione el tipo y grano de tela abrasiva, para el acabado deseado, use un trozo de aproximadamente 6 a 8 pulg. de largo y 1 pulg. de ancho.
- Configure el torno para funcionar a alta velocidad (aproximadamente 800-1000 RPM).
- Desenganche la barra de avance y el tornillo de avance.
- Lubrique y ajuste la punta muerta.
- Inicie el torno.
- Sostenga la tela abrasiva en la pieza.
- Con la mano derecha, presione la tela firmemente en la pieza mientras sostiene firmemente el otro extremo de la tela abrasiva con la mano izquierda.
- Mueva la tela lentamente adelante y atrás a lo largo de la pieza.
Figura 3. Pulido
Al pulir en un torno, se debe observar la siguiente seguridad:
- Remangue las mangas.
- Meta cualquier ropa suelta.
Para acabados normales, use tela abrasiva de grano 80 a 100. Para mejores acabados, use una tela abrasiva de grano más fino.
Sujeción de Trabajo Avanzada (Advanced Workholding)
Algunas piezas pueden ser irregulares, requiriendo herramientas especializadas para sujetarlas correctamente antes de ser mecanizadas.
- La pieza no puede colocarse en una pinza o plato al cortar en todo el diámetro exterior de la pieza.
- Las piezas con agujeros a través deben presionarse sobre un arbor de torno (eje cónico) y luego sujetarse al arbor en lugar de a la pieza misma.
- Si el agujero es demasiado grande, usar un arbor de torno no soportará suficientemente la pieza. En su lugar, use las garras exteriores para sujetar el diámetro interior de la pieza.
- Las piezas con geometrías complejas pueden necesitar sujetarse a un plato frontal (faceplate) que será instalado posteriormente en el husillo.
SUJECIÓN DE PIEZA EN TORNO (LATHE WORKHOLDING)
La siguiente tabla proporciona una comparación rápida de las fortalezas y debilidades de los diferentes medios de sujetar la pieza en un torno:
| Método | Precisión | Repetibilidad | Conveniencia | Notas |
|---|---|---|---|---|
| Pinzas (Collets) | Alta | Alta | Alta | Rápido, alta precisión, alta repetibilidad, sujeta bien, improbable marcar pieza, agarre extendido área amplia. Platos y pinzas caros. Maneja longitudes limitadas. Pieza debe ser redonda y ajustarse casi exactamente al tamaño de la pinza. |
| Plato 3 Garras con Garras Blandas (3-Jaw Chuck With Soft Jaws) | Alta | Alta | Alta | Para piezas mayores, platos 3 garras con garras blandas son la norma en el mundo CNC. |
| Plato 3 Garras Auto-centrante con Garras Duras (3-Jaw Self-Centering Chuck with Hard Jaws) | Baja | Baja | Alta | Común, barato, simple. Baja precisión, baja repetibilidad si quita la pieza y tiene que volver a ponerla. |
| Plato 4 Garras (4-Jaw Chuck) | Alta | Alta | Media | Puede consumir tiempo ajustar garras individualmente, pero resultará en alta precisión. Puede sujetar piezas descentradas para torneado de levas o excéntricas. Puede sujetar formas irregulares y piezas cuadradas/rectangulares. |
| Plato 6 Garras Auto-centrante (6-Jaw Self-Centering Chuck) | Media | Media | Alta | Mejor para trabajo de pared delgada o para sujetar bordes finalizados de pieza. Obviamente bueno para material hexagonal. |
| Torneado en Plato Frontal (Faceplate Turning) | Varía c/ Configuración | Media | Baja | Genial para formas irregulares. Involucra tornillos como configuración de fresado. Puede necesitar contrapesos para mantener balance. |
| Torneado Entre Puntas (Turning Between Centers) | Alta | Alta | Baja | Gran precisión, permite volver a poner la pieza entre puntas con muy alta repetibilidad. |
| Torneado de Cara Constante (Constant Face Turning) | Alta | Alta | Alta | La alternativa moderna al torneado entre puntas. En lugar de usar perros de torno (lathe dogs), que son una molestia para configurar, el sistema de cara constante usa fuerza hidráulica u otra para sujetar y accionar el extremo del husillo. |
| Arbors Expansivos (Expanding Arbors) | Alta | Alta | Alta | Estos funcionan de adentro hacia afuera en lugar de afuera hacia adentro pero son por lo demás muy parecidos a las pinzas. |
Método describe la técnica o utillaje particular a usar.
Precisión describe cuán precisamente se sujetará la pieza, o qué tan concéntricamente girará con el husillo antes de tomar cualquier corte.
Repetibilidad describe qué tan fácil es sacar la pieza y volver a colocarla precisamente de nuevo.
PRUEBA DE LA UNIDAD
- ¿Qué tamaño de broca usar para macho ½ -20?
- ¿Cuál es el propósito del chaflán?
- ¿Cuál es el mejor RPM para roscado?
- ¿Qué velocidad de husillo configuramos para lijado?
- ¿Cuál es el propósito del pulido?
- ¿Cuál es el mejor grano de tela abrasiva para acabados normales?
- ¿Qué tipo de trabajo se adapta mejor a platos de tres garras?
- ¿Cuáles son las características especiales del plato de tres garras?
- Explique la diferencia entre plato de tres garras y plato de 4 garras.
- ¿Cuáles son las ventajas y desventajas de un plato de pinzas (collet chuck)?
Tecnología Industrial
- Operaciones de luz de colada en alto horno: eliminación eficiente de arrabio y escoria
- Mecanizado CNC de Rosca (Tapping): Roscado de Precisión para Ensamblajes de Alta Calidad
- Técnicas de Ensayo de Dureza: Métodos Rockwell y Brinell
- Unidad 5: Operación CNC – Dominando Configuración y Control de Fresadora Haas
- Mastercam Unidad 7: Gestión de Imágenes y Creación de Trayectorias de Herramienta
- Fresado de roscas vs. roscado: ¿Qué método de roscado es el adecuado para sus piezas?
- Dominando el Rosqueado: Perspectivas Expertas sobre Machos y Fresado de Rosca
- Ciclo de Roscado ECS G84: Configuración y Optimización para Fresadoras
- Brocas de Rosca Explicadas: Cómo Crean Conexiones Rosadas Precisas en Metal
- Derivaciones en par (bridge taps): interferencias en línea telefónica y ADSL/VDSL
- Dominar Timescale en Verilog: Unidades, precisión y temporización de simulación precisa