



Ciclo de roscado Fanuc G84: Guía completa y sintaxis
El ciclo de roscado G84 realiza la operación de roscado; el roscado se realiza girando el husillo en sentido horario; cuando se alcanza el fondo del agujero, el husillo gira en sentido inverso para la retracción. Esta operación completa crea la rosca.
Sintaxis
G84 X... Y... Z... R... P... F... K...
| Parámetro | Descripción |
|---|---|
| X | Posición del agujero en eje X. |
| Y | Posición del agujero en eje Y. |
| Z | Profundidad, roscado desde plano R hasta profundidad Z. |
| R | Posición del plano R. |
| P | Tiempo de pausa. |
| K | Número de repeticiones del ciclo (si se requiere) |
| F | Avance. |
Una vez dado en el programa, el ciclo de roscado G84 se repite en cada movimiento de eje hasta que se da G80 en el programa para finalizar el ciclo de roscado.
Notas
La anulación de avance se ignora durante el roscado.
La retención de avance no detiene la máquina hasta que se completa la operación de retorno.
Uso
N150 M6 T2 N160 G90 G00 X60 Y28 Z12 S100 M03 N170 G99 G84 X60 Y28 Z-17 P300 R2 F120 N180 G98 Y12 N190 G91 G80 G28 X0 Y0 Z0 M05 N200 M30
Funcionamiento
Breve descripción de cómo funciona el ciclo de roscado G84:
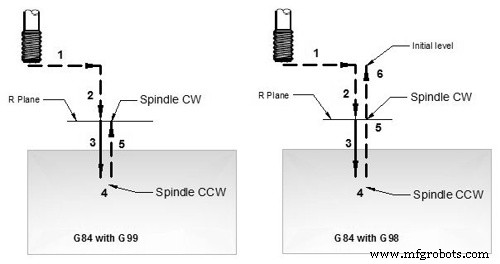
Funcionamiento del ciclo de roscado G84
0- El comando de rotación de husillo CW (M03) debe darse en el programa de pieza.
1- Avance rápido a posición X, Y (posición de agujero previo).
2- Avance rápido al plano R.
3- La operación de roscado se realiza hasta la profundidad Z (con avance de roscado dado con G84).
4-1- Pausa por tiempo especificado con P
4-2- El husillo gira CCW
5- El macho se retrae con el avance especificado.
En el plano R el husillo gira CW.
Si se especifica G99, el roscado para este agujero termina aquí,
6- si se da G98 en el programa, el macho se mueve al nivel inicial.
Modos G98 G99
Tras completar el roscado, la altura de retorno puede controlarse usando G98 o G99.
G98 El macho retorna al nivel inicial
G99 El macho retorna al plano R.
G98, G99 pueden usarse múltiples veces durante el ciclo de roscado G84.
Roscado repetido
El ciclo de roscado G84 puede repetirse múltiples veces si se da valor K.
Para ejemplo de funcionamiento ver ciclo de taladrado G81.
Ejemplo de funcionamiento
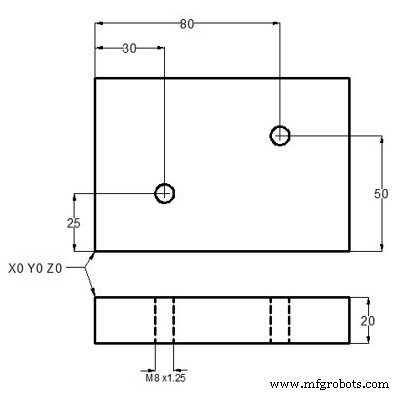
Ejemplo de ciclo de roscado G84
N10 T1 M06 N20 G90 G54 G00 X30 Y25 N30 S100 M03 N40 G43 H01 Z5 M08 N50 G84 Z-20 R2 F1.25 N60 X80 Y50 N70 G80 G00 Z100 M09 N80 M30
máquina CNC
- Dominando el Ciclo de Rosca G76 de Fanuc CNC: Guía Completa
- Domine el Ciclo de Ranurado G75 de Fanuc: Guía de Programación CNC Paso a Paso
- Dominando el Rosca Cónica en Tornos CNC Fanuc con Ciclo G76
- Domine el Ciclo de Ranurado G75 de Fanuc para Operaciones CNC Precisas
- Ciclo de Repetición de Patrones G73 de Fanuc CNC: Guía Completa
- Referencia Completa de Códigos G Fanuc – Todos los Comandos Explicados
- Dominando Ciclo Rosca Fanuc G92: Programación Simple y Control Preciso
- Ciclo de Ranurado G75 de Fanuc Optimizado: Guía de Formato de Una Línea
- Entendiendo el Ciclo de Roscado G78 en Programación de Torno Fanuc
- Referencia completa de códigos G Fanuc para programación CNC
- Ciclo de Roscado ECS G84: Configuración y Optimización para Fresadoras