



Unidad 6: Dominando los Sistemas de Control CNC Haas
OBJETIVO
Al completar esta unidad, deberías ser capaz de:
- Identificar el Control Haas.
- Identificar el Teclado.
- Describir procedimiento Arranque/Home.
- Describir procedimiento Anulación Puerta (Door Override).
- Describir procedimiento Cargar Herramientas.
- Describir Desplazamiento Longitud Herramienta (TLO) para cada herramienta.
- Verificar offset cero pieza (XY) usando MDI.
- Describir configuración offset herramienta.
- Verificar offset longitud herramienta usando MDI.
- Describir procedimiento cargar programa CNC.
- Describir procedimiento guardar programa CNC.
- Explicar cómo ejecutar programa CNC.
- Describir uso de compensación diámetro cortador (CDC).
- Describir procedimiento apagado.
CONTROL HAAS
El control Haas se muestra en Figuras 1 y 2. Familiarízate con la ubicación de botones y controles. Instrucciones detalladas en las siguientes páginas muestran cómo operar el control.
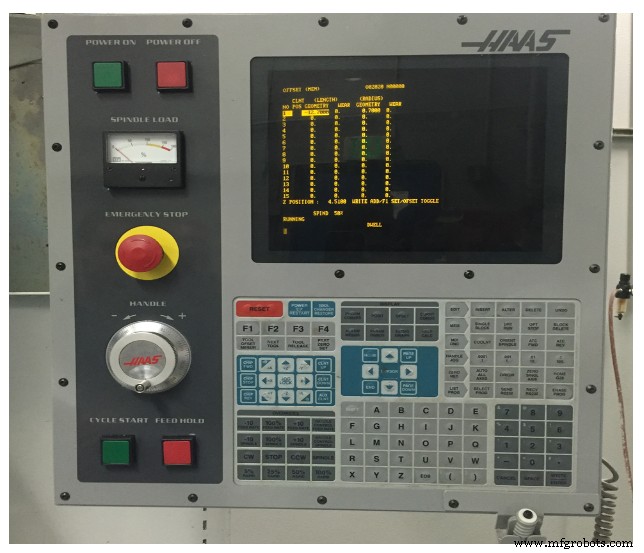
Figura 1. Control Haas CNC Mill - Teclado Haas
TECLADO
Las teclas se agrupan en áreas funcionales:
- Teclas de Función (Function Keys)
- Teclas de Cursor (Cursor Keys)
- Teclas de Visualización (Display Keys)
- Teclas de Modo (Mode Keys)
- Teclas Numéricas (Numeric Keys)
- Teclas Alfabéticas (Alpha Keys)
- Teclas Jog (Jog Keys)
- Teclas de Anulación (Overrides Keys)
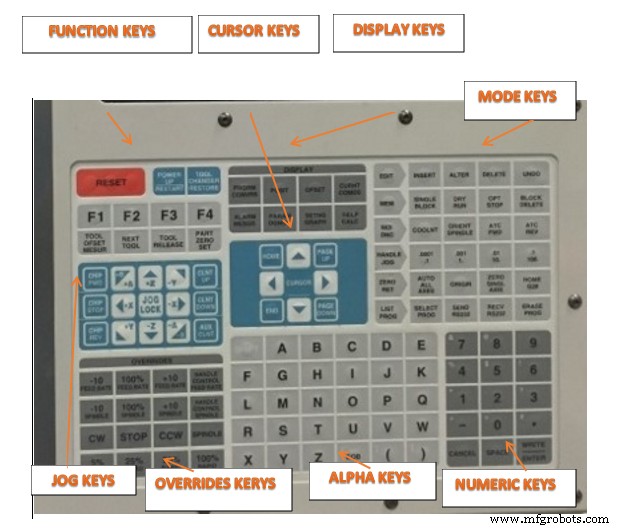
Figura 2. Botones/Teclas Control CNC Haas
ARRANQUE/HOME DE MÁQUINA
Lista de verificación:
- Área de trabajo: Verifica que esté despejada.
- Interruptor Principal: Enciende.
- Suministro Aire: Enciende aire a presión correcta (al menos 70 PSI para cambiador de herramientas).
- ENCENDIDO (POWER ON): Presiona botón verde.
- Verifica que Parada Emergencia no esté activada. Si lo está, gira perilla roja a la derecha para liberar.
- Espera hasta que aparezca mensaje "102 SERVOS OFF" antes de continuar.
- RESET.
- Reinicio Encendido (Power On Restart).
- Verifica puertas cerradas y área despejada.
- Permite que todos los ejes hagan home antes de continuar.
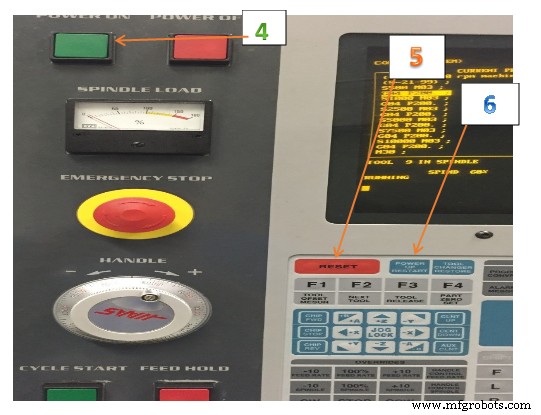
Figura 3. Arranque/Home Máquina
ANULACIÓN DE PUERTA (DOOR OVERRIDE)
- MEM: Selecciona y presiona MEM.
- Setting Graph: Selecciona y presiona Setting Graph.
- Ingresa 51.
- Cursor: Presiona flecha abajo y luego flecha derecha para desactivar.
- Write/Enter: Selecciona y presiona Write/Enter.
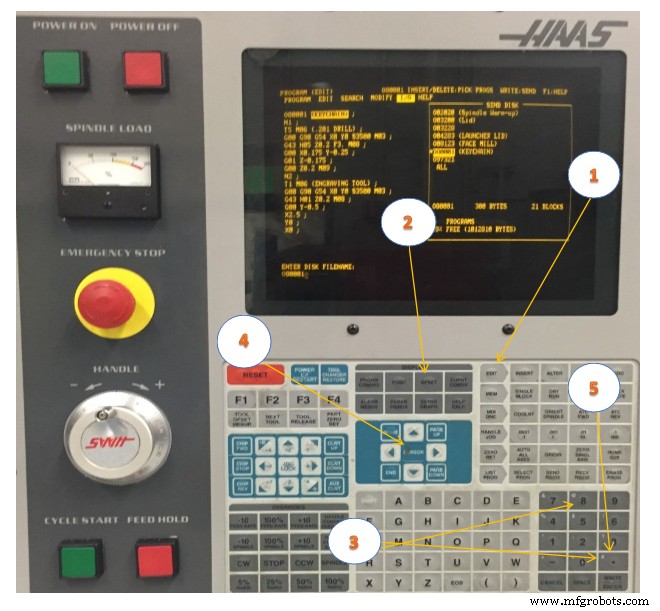
Figura 4. Anulación Puerta
CARGAR HERRAMIENTAS
Lista de verificación:
- Tecla MDI/DNC: Presiona MDI/DNC.
- Número de Herramienta: Ejemplo, para posicionar cambiador en T1, presiona T y luego 1.
- ATC FWD: Presiona ATC FWD. Carrusel indexará a posición T1.
- Posicionar Herramienta en Husillo:
- ¡No agarres por las ranuras de corte!
- Asegura cono de herramienta limpio.
- Sujeta portaherramientas debajo de brida en V para evitar pellizcos.
- Empuja herramienta en husillo.
- Asegura que "dogs" del husillo alineen con ranuras del portaherramientas.
- Liberar Herramienta (Tool Release): Presiona botón Tool Release.
- Máquina sopla aire por husillo para limpiar residuos.
- Empuja suavemente herramienta hacia arriba y suelta botón.
- Verifica que herramienta quede firmemente sujeta antes de soltarla.
- Repite pasos 2-5 hasta cargar todas las herramientas.
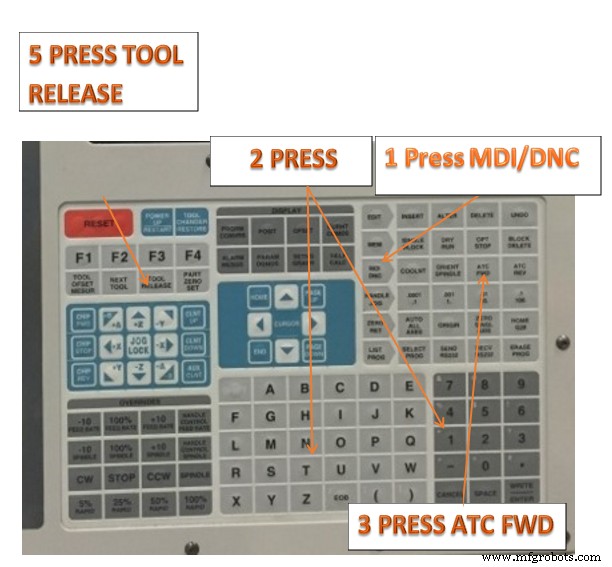
Figura 5. Cargar Herramientas
CONFIGURAR OFFSETS
Para mecanizar una pieza con precisión, el fresadora necesita saber dónde está la pieza en la mesa y la distancia de la punta de las herramientas a la parte superior de la pieza (offset herramienta desde Home).
Para ingresar offsets manualmente:
- Elige una de las páginas de offsets.
- Mueve cursor a la columna deseada.
- Escribe el valor de offset a usar.
- Presiona (ENTER) o (F1). El valor se ingresa en la columna.
- Ingresa valor positivo/negativo y presiona (ENTER) para sumar al número en la columna; presiona (F1) para reemplazar el número.
MODO JOG
Modo Jog permite mover ejes a ubicación deseada. Antes de joguear, la máquina debe establecer su posición Home. El control lo hace al encender.
Para entrar en modo Jog:
- Presiona (HANDLE JOG).
- Presiona eje deseado (+X, -X, +Y, -Y, +Z, -Z).
- Hay diferentes velocidades de incremento: (.0001), (.001), (.01), (.1). Cada clic del volante mueve el eje la distancia definida por la tasa jog actual. También puedes usar un Volante Remoto Opcional (RJH).
- Mantén presionados botones jog o usa volante para mover eje.
CONFIGURAR DESPLAZAMIENTO LONGITUD HERRAMIENTA (TLO)
Lista de verificación:
- Modo Jog Volante: Selecciona botón Handle Jog. Establece control por volante.
- Incremento Jog: .01. Cada clic mueve .01 pulgadas en dirección jog.
- Dirección Jog: Presiona botón Z. Establece movimiento en Z al mover volante.
- Offsets: Selecciona y presiona Offset. Se muestra página Tool Offset.
- Flechas Cursor: Alinea para herramienta activa. Usa flechas Arriba/Abajo para mover barra resaltada sobre valores offset de herramienta activa.
- Usar Bloque 1-2-3 para Configurar Longitud Herramienta:
- Joguea para que herramienta quede bajo tope del bloque.
- Aplica ligera presión al bloque contra herramienta. Usa volante para subir herramienta hasta que bloque se deslice justo debajo.
- Quita bloque y baja herramienta .01 pulgadas bajo tope del bloque.
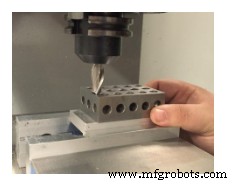
Figura 8
- Incremento Jog: .001. Reduce incremento y usa volante para subir herramienta en incrementos .001 hasta que se deslice bajo bloque de nuevo.
- Medida Offset Herramienta (Tool Offset Measure): Selecciona y presiona. El control ingresa la posición actual en el registro de offset longitud. Verifica que el número se actualice antes de continuar.
- Siguiente Herramienta (Next Tool): Selecciona y presiona. Guarda herramienta actual y carga la siguiente. Repite pasos 1-9 hasta configurar todas.
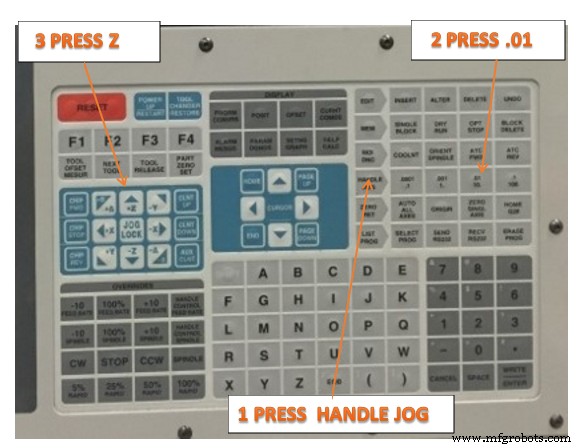
Figura 6. TLO
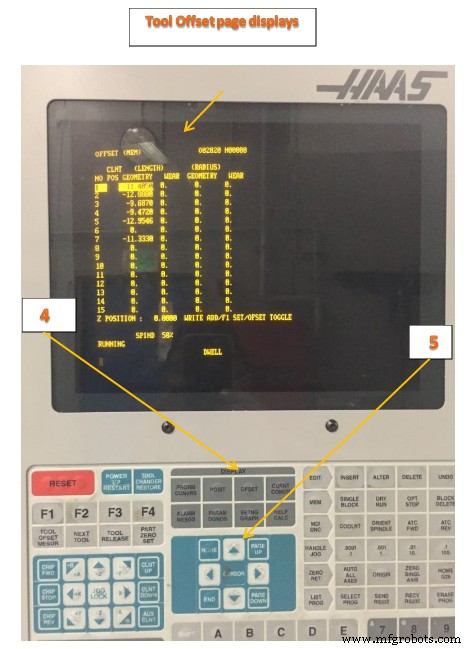
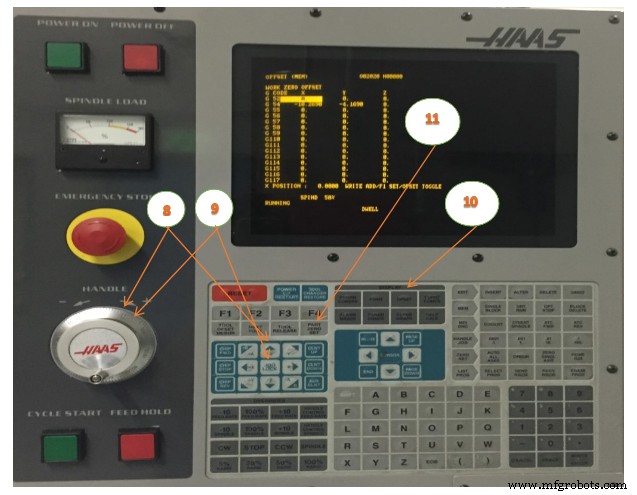
Figura 7. Offset
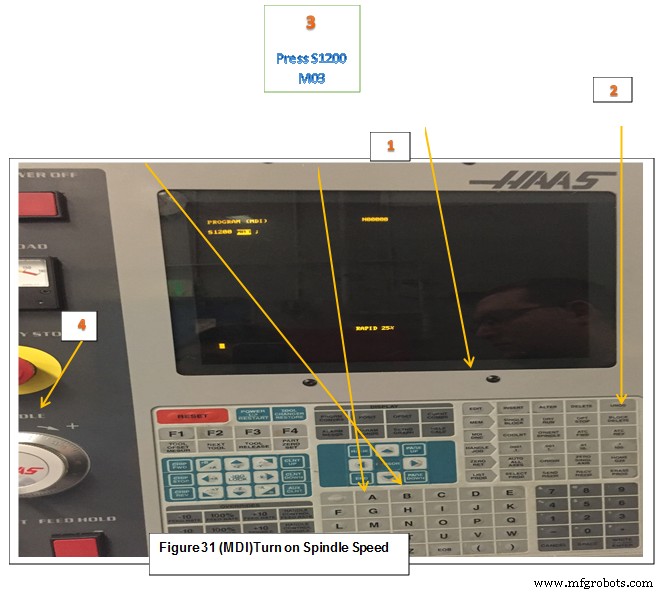
Figura 9. Página Visualización Offsets
NOTA: Configurar herramientas requiere joguear manualmente con manos en el envolvente. Usa extrema precaución:
- El husillo debe estar APAGADO.
- Nunca pongas la mano entre herramienta y pieza.
- Asegura eje correcto e incremento jog antes de joguear.
- Mueve volante lenta y deliberadamente. Mantén ojos en tus manos y posición herramienta siempre.
- Nunca permitas que otro opere el control mientras tu mano está en el área.
CÓMO ACCEDER A MDI
El Modo Entrada Manual de Datos (MDI) es uno de los modos de operación. La idea: ingresar G-codes o M-codes en una línea que se ejecutan inmediatamente, sin escribir un programa completo. MDI ofrece mucha potencia con poco aprendizaje. Incluso puedes mecanizar tu pieza con MDI. Con MDI, el CNC puede ser rápido y sucio como el mecanizado manual.
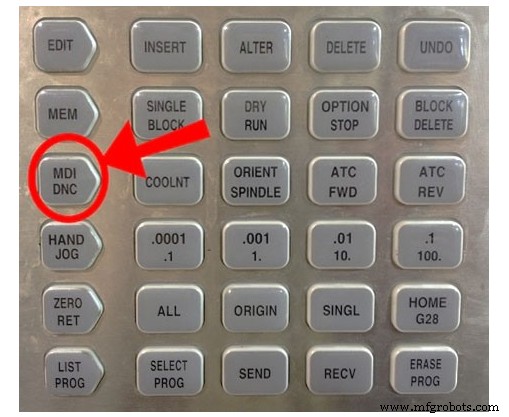
Figura 10. MDI
Presiona tecla MDI en el panel para entrar en modo MDI.
Ejemplo:
Presiona MDI/DNC
Borrar Prog: Selecciona y presiona (para limpiar comandos)
Ingresa S1200 M03 (Velocidad husillo 1200 RPM, horario)
CONFIGURAR OFFSET CERO PIEZA XY (USANDO BUSCADOR DE BORDES)
Lista de verificación:
- Tecla MDI/DNC: Selecciona y presiona MDI/DNC.
- Borrar Prog: Selecciona y presiona Borrar Prog para limpiar comandos.
- Encender Velocidad Husillo: S1200. Presiona S1200 M03 (Input): Selecciona Write/Enter.
- Ciclo Inicio (Cycle Start): Selecciona. Husillo arranca horario a 1200 RPM.
- Handle Jog: Selecciona Handle Jog e Incremento Jog: .01.
- Volante Jog: Según necesidad. Selecciona dirección jog y usa volante para colocar punta del buscador de bordes junto al borde izquierdo de la pieza.
- Incremento Jog: .001. Mueve buscador lentamente hasta que justo se desvíe del centro (como se muestra). Esto coloca el centro del husillo exactamente a .100 del borde.
- Esto coloca el centro del husillo exactamente .100 del borde de la pieza.
- Volante Jog: Retrae en Z.
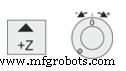
- Joguea recto hacia arriba en Z hasta que buscador esté sobre pieza y volante marque cero.
- Volante Jog: Establece dirección jog a +X y gira volante una vuelta completa en sentido horario.
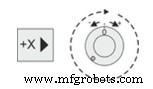
- Como el control está en modo .001, girar exactamente una vuelta coloca el centro del husillo directamente sobre el borde izquierdo.
- Página Offset: Selecciona y presiona
- Selecciona botón Offset y PgUp/PgDn hasta que aparezca página Work Zero Offset. Usa flechas para resaltar G54 (o el offset a configurar).
- Cero Pieza (Part Zero Set): Presiona Part Zero Set. Esto establece valor G54 X a posición actual del husillo.
- Parada Husillo: Presiona parada husillo.
- Para eje Y repite pasos 6-11.
Figura 11. Encender Velocidad Husillo (MDI)
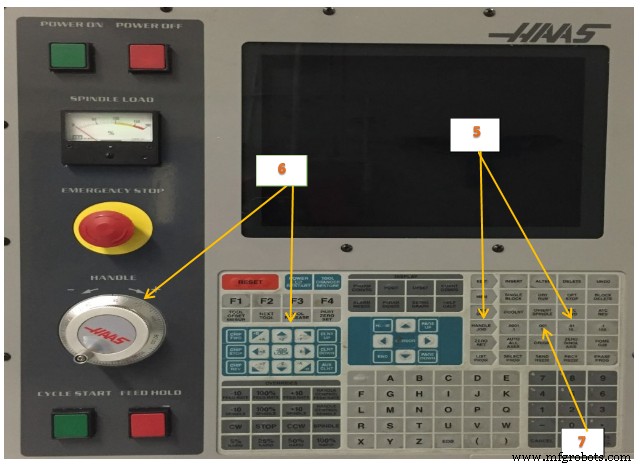
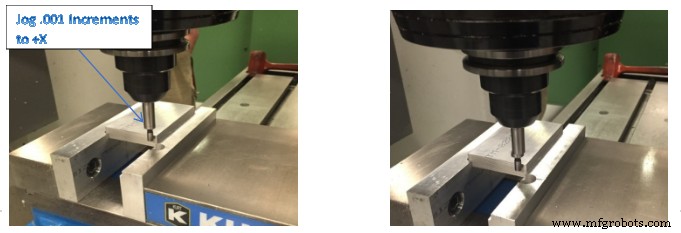
Figura 12. Justo antes de disparar - Figura 13. Justo después de disparar
USANDO MDI PARA VERIFICAR OFFSET CERO PIEZA
- Tecla MDI/DNC: Selecciona y presiona MDI/DNC.
- Borrar Prog: Selecciona y presiona (limpiar comandos).
- Ingresa G00 G90 G54 X0 Y0.
- Insertar: Selecciona y presiona Insert.
- Ciclo Inicio: Selecciona y presiona Cycle Start.
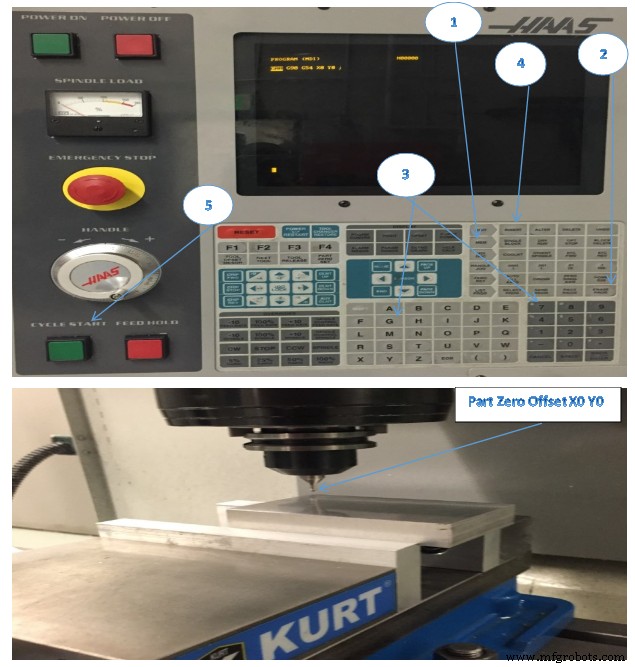
Offset Cero Pieza X0 Y0 (MDI)
- Para desplazar datum a la DERECHA respecto al operador, SUMA cantidad al valor offset X. Ej: desplazar X+.1, ingresa .1 WRITE/ENTER.
- Para desplazar datum MÁS CERCA del operador, RESTA cantidad del valor offset Y. Ej: desplazar Y-.1, ingresa -.1 WRITE/ENTER.
CONFIGURAR OFFSET CERO PIEZA XY (USANDO PUNTERO MECÁNICO)
Para mecanizar, el fresadora necesita saber dónde está la pieza. Puedes usar buscador de bordes, sonda electrónica, u otras herramientas/métodos. Para configurar con puntero mecánico:
- Coloca material (1) en tornillo y aprieta.
- Carga herramienta puntero (2) en husillo.
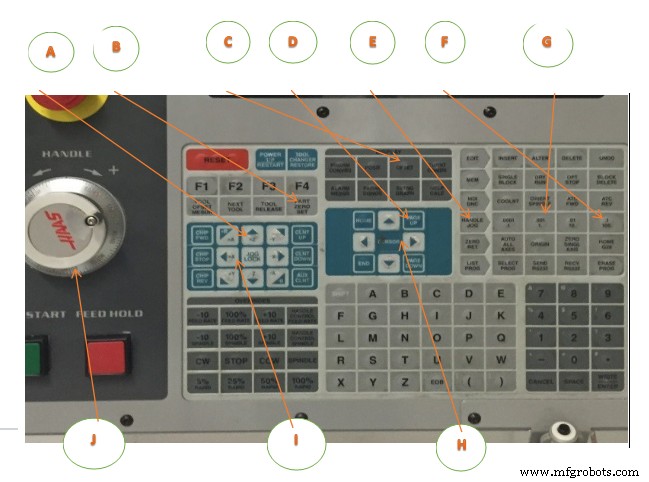
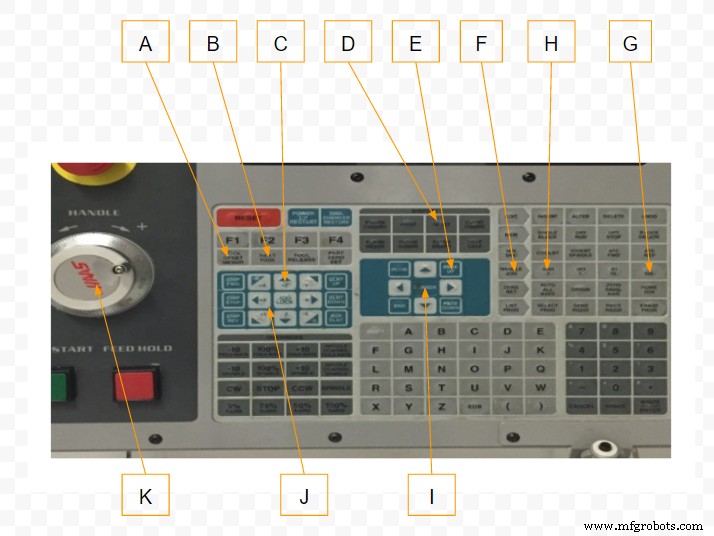
- Presiona (HANDLE JOG) (E).
- Presiona (.1/100.) (F) (movimiento rápido al girar volante).
- Presiona (+Z) (A).
- Handle jog (J) eje Z aprox 1" sobre pieza.
- Presiona (.001/1.) (G) (movimiento lento).
- Handle jog (J) eje Z aprox 0.2" sobre pieza.
- Selecciona entre ejes X e Y (I) y handle jog (J) herramienta a esquina superior izquierda (Ver Figura 36 paso 9).
- Presiona (OFFSET) (C) hasta que panel Active Work Offset esté activo.
- Cursor (H) a columna G54 X-Axis.
- Presiona [PART ZERO SET] (B) para cargar valor en columna X. Segunda presión carga en columna Y.
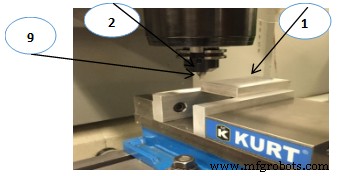
Figura 14. Configurar Cero Pieza XY (Puntero Mecánico)
CONFIGURAR OFFSET HERRAMIENTA
El siguiente paso es tocar las herramientas. Esto define distancia de punta de herramienta a tope de pieza. Otro nombre: Desplazamiento Longitud Herramienta (TLO), designado H en código. La distancia de cada herramienta se ingresa en Tabla Offset Herramienta.
Configurar Offset Herramienta. Con eje Z en Home, TLO se mide de punta herramienta (1) a tope pieza (2). Ver Figura 15.
- Carga herramienta en husillo (1).
- Presiona (HANDLE JOG) (F).
- Presiona (.1/100.) (G) (movimiento rápido).
- Selecciona entre ejes X e Y (J) y handle jog (K) herramienta cerca del centro de pieza.
- Presiona (+Z) (C).
- Handle jog (K) eje Z aprox 1" sobre pieza.
- Presiona (.0001/.1) (H) (movimiento muy lento).
- Coloca hoja de papel entre herramienta y pieza. Mueve herramienta cuidadosamente hacia abajo hasta tope pieza, lo más cerca posible sin dejar de mover papel.
- Presiona (OFFSET) (D).
- Presiona (PAGE UP) (E) hasta mostrar ventana Program Tool Offsets. Desplázate a herramienta #1.
- Cursor (I) a Geometry posición #1.
- Presiona [TOOL OFFSET MEASURE] (A).
- El siguiente paso causa movimiento rápido del husillo en Z.
- Presiona (NEXT TOOL) (B).
- Repite proceso para cada herramienta.
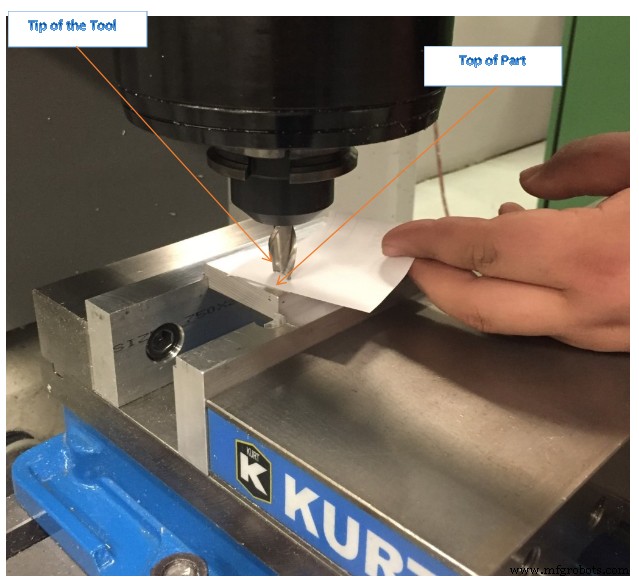
Figura 15. Configurar Offset Herramienta (hoja de papel)
USANDO MDI PARA VERIFICAR OFFSET LONGITUD HERRAMIENTA
- Tecla MDI/DNC: Selecciona y presiona MDI/DNC.
- Borrar Prog: Selecciona y presiona (limpiar).
- Ingresa G00 G90 G43 H01 Z2.00.
- Insertar: Selecciona y presiona Insert.
- Ciclo Inicio: Selecciona y presiona Cycle Start.
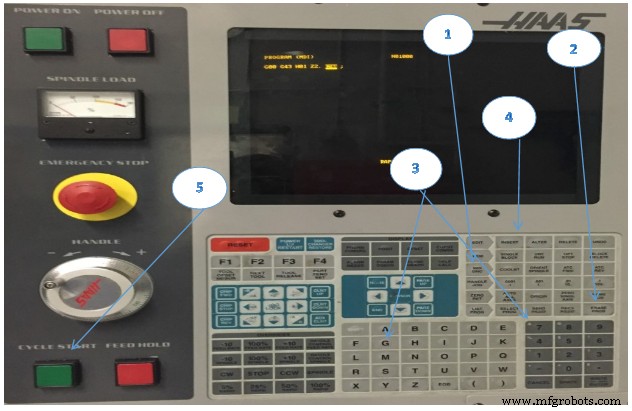
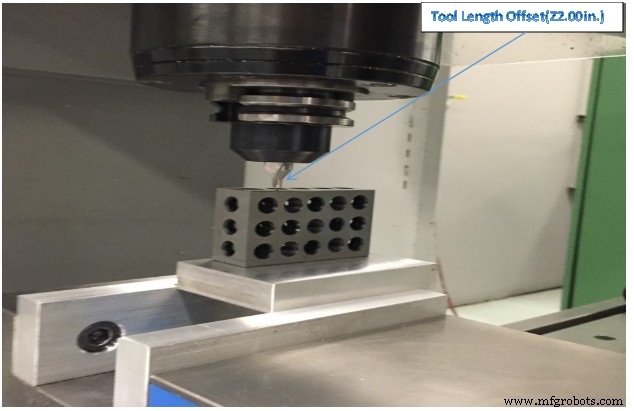
Figura 16. Offset Longitud Herramienta (2.00 pulg sobre pieza usando bloque 1-2-3 para verificar)
CARGAR PROGRAMA CNC
- Editar (Edit): Selecciona y presiona Edit.
- F1: Selecciona y presiona F1.
- Cursor: Flecha izquierda a I/O y flecha abajo para mover barra a Disk Directory.
- Write/Enter: Selecciona y presiona Write/Enter.
- Cursor (Disk Directory): Flecha abajo a programa a cargar.
- Write/Enter: Selecciona y presiona Write/Enter.
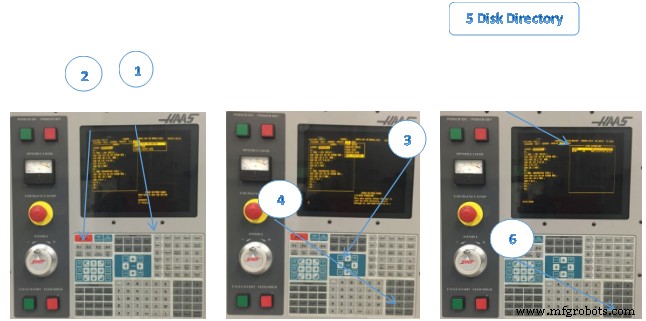
Figura 17. Cargar Programa CNC
GUARDAR PROGRAMA CNC
- Editar: Selecciona y presiona Edit.
- F1: Selecciona y presiona F1.
- Cursor: Flecha izquierda a I/O y flecha abajo a Send Disk.
- Write/Enter: Selecciona y presiona Write/Enter.
- Ingresa Nombre Archivo Disco: O80001.
- Write/Enter.
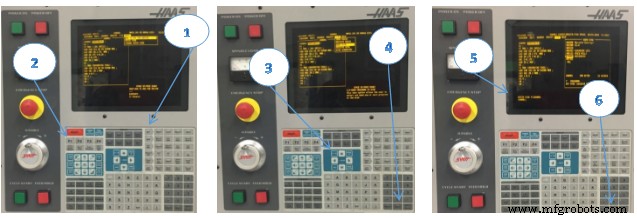 Figura 18. Guardar Programa CNC
EJECUTAR PROGRAMA CNC
Proceso preferido para ejecutar programa nuevo. Una vez probado, todos avances al 100% y modo bloque único OFF.
Operación Dry Run
La máquina ejecuta todos los movimientos exactamente como programados. NO uses pieza en máquina durante dry run. Función Dry Run verifica programa rápido sin cortar piezas.
Para seleccionar Dry Run:
- En modo MEM o MDI, presiona (DRY RUN). En Dry Run, todos rápidos y avances corren a velocidad seleccionada con botones jog speed.
- Dry Run solo puede activarse/desactivarse cuando programa terminó o se presionó RESET. Dry Run hace todos los movimientos X Y Z y cambios de herramienta solicitados. Las teclas override ajustan velocidades husillo.
Lista de verificación:
- Pre-Arranque:
- Verifica tornillo/fijación seguro y configuración segura.
- No posibilidad de fallo sujeción.
- Quita mangos del tornillo.
- Limpia área de herramientas/objetos.
- Cierra puertas.
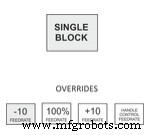
- Activa Modo Bloque Único (Single Block).
- Presiona Rapid Feedrate -10 ocho veces para poner Override Rapido al 20% máximo.
- Arranque:
- Una mano en Feed Hold lista para presionar si hay problemas.
- Presiona Cycle Start.
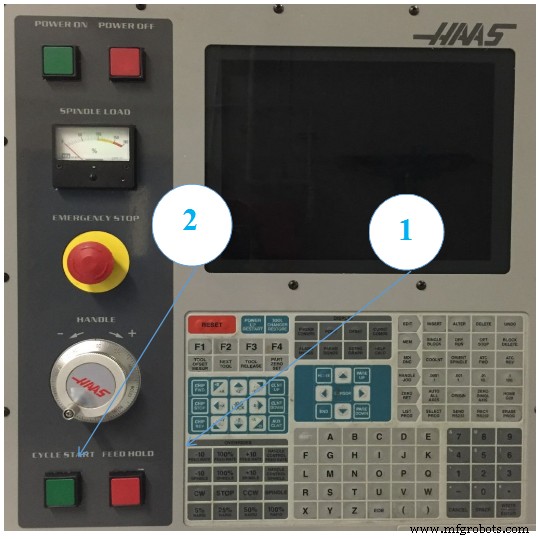
Figura 19. Ejecutar Programa CNC
Error común: configurar offset Fijación o Longitud Herramienta incorrectamente. Al ejecutar programa primera vez, pon máquina en modo bloque único. Reduce avance rápido al 25% y procede con precaución. Una vez cortando, desactiva bloque único y deja correr. No dejes máquina desatendida, mantén mano en Feed Hold. Escucha, observa formación de viruta, prepárate para ajustar avances a condiciones.
AJUSTAR OFFSETS CDC
Operaciones con Compensación Diámetro Cortador (CDC: G41/G42) pueden ajustarse por desgaste y deflexión. Mide característica terminada en pieza y compara con valor deseado. Resta Actual de Objetivo e ingresa diferencia en registro CDC del control para esa herramienta. Ejemplo:
(Tamaño Objetivo: 2.5000) – (Tamaño Real: 2.5150) = Valor Desgaste: -0.0150
La trayectoria se compensará por la diferencia. Volver a ejecutar debería resultar en característica exactamente al tamaño objetivo.
Compensación desgaste solo en pasadas de contorno. No en fresado frontal, 3D o ciclos taladrado. Selecciona opción Compensación Desgaste en tu software CAD/CAM y, si necesario, establece Valor Desgaste Diámetro Herramienta como arriba. Valor siempre negativo. Siempre pon Geometría Diámetro Herramienta a cero para todas las herramientas ya que CAD/CAM ya contempla diámetro programando trayectoria centro herramienta.
Lista de verificación:
- Página Offset: Selecciona y presiona Offset.
- Ajustar Offset Diámetro: Selecciona e Ingresa Valor.
- Pg Up/Dn para resaltar herramienta a ajustar.
- Ingresa valor con teclado numérico.
- Ejemplo Valor Desgaste Diámetro: -0.0150
- Selecciona y presiona Write/Enter.
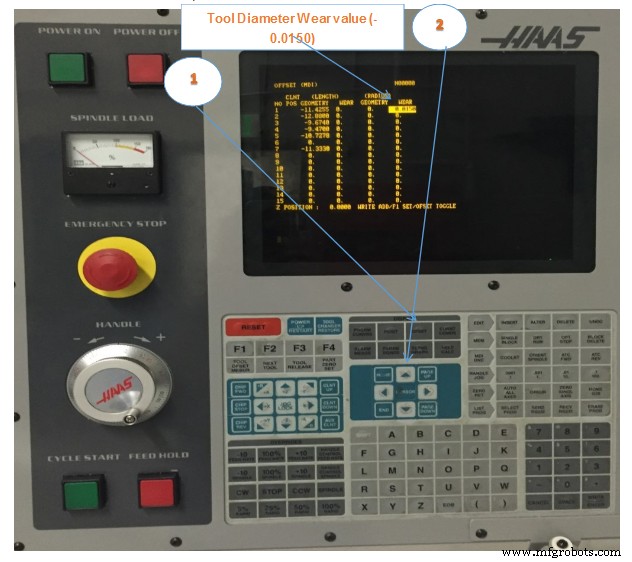
Figura 20. Ajustar Offsets CDC
APAGADO MÁQUINA CNC
Lista de verificación:
- Retirar herramienta del husillo:
- Ingresa número de posición vacía en carrusel.
- Selecciona ATC FWD.
- Joguear máquina a área segura:
- Selecciona Jog.
- Botón Apagado (POWER OFF): Presiona.
Lista Post-Apagado:
- Limpia husillo con trapo suave limpio para quitar refrigerante y prevenir óxido.
- Guarda herramientas.
- Limpia área de trabajo.
- Siempre deja máquina, herramientas y equipo en misma o mejor condición que encontraste.
Es importante limpiar después de cada uso para prevenir corrosión, promover ambiente seguro y como cortesía profesional. Dedica al menos 15-30 min al final de cada sesión. Como mínimo, guarda herramientas sin usar, lava máquina con refrigerante, quita refrigerante estancado de mesa y ejecuta transportador de virutas.
EXAMEN DE LA UNIDAD
- Enumera las ocho áreas funcionales del Teclado HAAS.
- Describe cómo anular puerta (Door Override).
- Explica cómo cargar herramientas.
- Describe MDI y da un ejemplo.
- Explica cómo configurar offset cero pieza.
- Describe uso MDI para verificar offset cero pieza.
- Explica cómo configurar offset longitud herramienta.
- Describe uso MDI para verificar offset longitud herramienta.
- Describe cómo guardar programa CNC.
- Explica procedimiento apagado.
Tecnología Industrial
- Dominando el control de calidad: Estrategias para una excelencia consistente
- Circuitos de Control: Fundamentos, Aplicaciones y Mejores Prácticas
- Definiendo la herramienta ideal de control de producción: Características clave y mejores prácticas
- Dominando la Taladradora: Seguridad, Técnicas y Rosca
- Sistema de control Siemens 808D para router CNC: Introducción completa
- Control DATRON next©: Revolucionando la eficiencia y precisión CNC
- Centro Torneado Haas CNC: Preajuste Automático Herramientas Explicado
- Técnicas Precisas Desplazamiento Herramienta Tornos CNC en Controles Fanuc
- Restablecer Todos los Offsets en Máquinas Haas CNC Usando Código G G10
- Unidad de Control Explicada: Componentes y Diseño en CPUs
- MicroMax M‑Max 400 RC: Interfaz de relé robusta para sistemas de enclavamiento ferroviario