



Unidad 3: Dominando el Movimiento del Centro de Fresado Vertical (VMC)
OBJETIVO
Al completar esta unidad, deberías ser capaz de:
- Entender el movimiento de la máquina en un Centro de Fresado Vertical (VMC).
- Entender la posición Home de la máquina.
- Entender las coordenadas de la máquina CNC.
- Entender el Sistema de Coordenadas de Trabajo (WCS).
- Entender los Desplazamientos (Offsets) de Máquina y Herramienta.
- Configurar el Desplazamiento de Longitud de Herramienta (TLO) para cada herramienta.
MOVIMIENTO DE LA MÁQUINA VMC
Las máquinas CNC usan un sistema de coordenadas cartesianas 3D. La Figura 1 muestra un VMC típico. Las piezas a mecanizar se sujetan a la mesa. Esta mesa se mueve en el plano XY. Frente a la máquina, el eje X mueve la mesa izquierda-derecha. El eje Y mueve la mesa adelante-atrás. La columna sujeta y gira la herramienta. La columna controla el eje Z y mueve arriba-abajo.
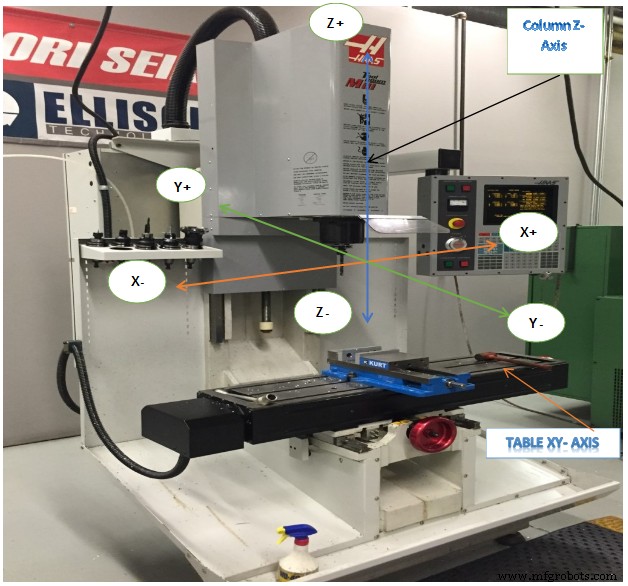
Figura 1. Movimiento de Máquina VMC
COORDENADAS DE LA MÁQUINA CNC
El Sistema de Coordenadas de la Máquina CNC se ilustra en Figura 2. El punto de control para el sistema es el centro de la cara del husillo. El punto de origen se llama Home de la Máquina. Es la posición del centro de la cara del husillo cuando el eje Z está totalmente retraído y la mesa se mueve a sus límites cerca de la esquina trasera-izquierda.
Figura 2. Sistema de Coordenadas de Máquina VMC (En Posición Home)
Como se muestra en Figura 3, al trabajar con CNC, siempre piensa, trabaja y escribe programas en términos de movimiento de la herramienta, no de la mesa. Por ejemplo, valores crecientes de +X mueven la herramienta a la derecha respecto a la mesa (aunque la mesa se mueva izquierda). Valores +Y mueven la herramienta hacia el fondo de la máquina (la mesa se mueve hacia el operador). Comandos +Z mueven la herramienta hacia arriba (alejándose de la mesa).
ACERCA DE LA POSICIÓN HOME DE LA MÁQUINA
Cuando una máquina CNC se enciende por primera vez, no sabe dónde están los ejes en el espacio de trabajo. La posición Home se encuentra mediante la secuencia de Reinicio de Encendido (Power On Restart) iniciada por el operador presionando un botón en el control tras encender la alimentación.
La secuencia simplemente impulsa los tres ejes lentamente hacia sus límites extremos (-X, +Y, +Z). Al llegar cada eje a su límite mecánico, se activa un microinterruptor. Esto señala al control que la posición Home para ese eje se ha alcanzado. Una vez que los tres ejes se detienen, la máquina está "homed". Las coordenadas de máquina son relativas a esta posición Home.
SISTEMA DE COORDENADAS DE TRABAJO (WCS)
Obviamente sería difícil escribir un programa CNC en relación a Coordenadas de Máquina. La posición Home está lejos de la mesa, así que los valores en el programa serían grandes y sin relación reconocible con el modelo de la pieza. Para facilitar la programación y configuración, se establece un Sistema de Coordenadas de Trabajo (WCS) para cada programa CNC.
El WCS es un punto seleccionado por el programador CNC en la pieza, material bruto o fijación. Aunque puede ser el mismo que el origen de la pieza en CAD, no tiene por qué. Aunque puede ubicarse en cualquier lugar dentro del envolvente de la máquina, su selección requiere cuidadosa consideración:
- La ubicación del WCS debe poder encontrarse por medios mecánicos como un buscador de bordes (edge finder), indicador coaxial o sonda de pieza.
- Debe localizarse con alta precisión: típicamente ±.001 pulgadas o menos.
- Debe ser repetible: las piezas deben colocarse exactamente en la misma posición cada vez.
- Debe considerar cómo se rotará y moverá la pieza al mecanizar diferentes caras.
Por ejemplo, la Figura 3 muestra una pieza sujeta en un tornillo. Las dimensiones exteriores ya se fresaron a medida en máquina manual antes de ponerla en el CNC.
El CNC se usa para hacer orificios, bolsillos y ranuras. El WCS se ubica en la esquina superior-izquierda del bloque. Esta esquina se encuentra fácilmente con un buscador de bordes o sonda.
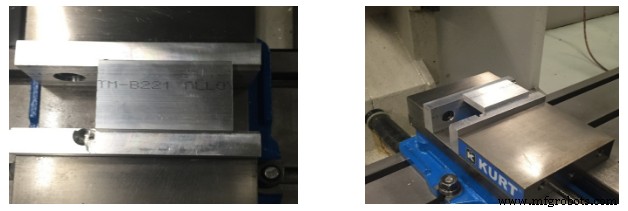
Vista Superior - Vista Lateral
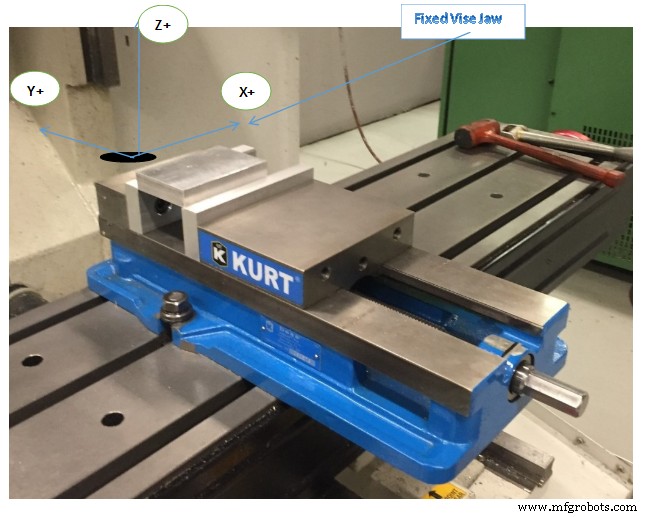
Figura 3. Sistema de Coordenadas de Trabajo (WCS)
DESPLAZAMIENTOS DE MÁQUINA Y HERRAMIENTA
Desplazamientos de Máquina (Machine Offsets):
Como es difícil colocar un tornillo en la exacta misma posición cada vez, la distancia de Home al WCS usually no se conoce hasta que el tornillo se coloca y alinea. La configuración de la máquina se hace mejor después de escribir el programa completamente, porque es costoso mantener una máquina CNC inactiva esperando la programación. Además, el programador puede cambiar de opinión durante el proceso CAM, haciendo obsoleta cualquier configuración preplanificada.
Para complicar más, diferentes herramientas se extienden del husillo longitudes diferentes, también difícil de determinar de antemano. Por ejemplo, una fresa de mango largo se extiende más que un taladro de mango corto. Si la herramienta se desgasta o rompe y debe reemplazarse, es casi imposible colocarla exactamente a la misma longitud fuera del portaherramientas cada vez.
Por tanto, debe haber forma de relacionar el sistema de coordenadas de máquina con el WCS de la pieza y tener en cuenta longitudes variables de herramienta. Esto se hace usando Desplazamientos de Herramienta y Fijación (Tool and Fixture Offsets). Hay muchos desplazamientos disponibles. Entender cómo funcionan y usarlos correctamente es esencial para el mecanizado CNC exitoso.
Desplazamiento de Pieza XY (Part Offset XY):
Los desplazamientos de fijación (Fixture offsets) permiten al control CNC conocer la distancia de Home al WCS de la pieza. Junto con los Desplazamientos de Herramienta, permiten escribir programas en relación al WCS en lugar de Coordenadas de Máquina. Facilitan configuraciones porque la ubicación exacta de la pieza en el envolvente no necesita conocerse antes de escribir el programa.
Mientras la pieza esté posicionada donde la herramienta pueda alcanzar todas las operaciones, puede ubicarse en cualquier lugar. Una vez encontrados, ingresados y activados los valores de Desplazamiento de Fijación por el programa CNC, el control traduce internamente coordenadas de programa a coordenadas WCS.
Observa en Figura 4 cómo los Desplazamientos de Pieza (+X, -Y) desplazan la línea central del husillo directamente sobre el WCS.
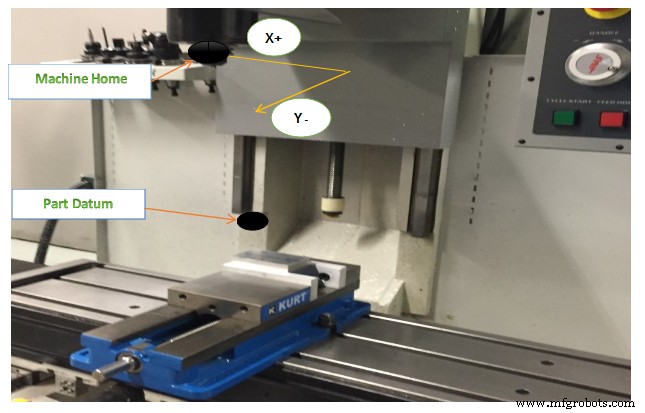
Figura 4: Desplazamiento de Pieza Desplaza Máquina a WCS
Desplazamiento de Pieza Z (Part Offset Z)
El valor de Desplazamiento de Pieza Z se combina con el Desplazamiento de Longitud de Herramienta para indicar a la máquina cómo desplazar el datum Z de Home de pieza a Cero Z de pieza, teniendo en cuenta la longitud de la herramienta. El Desplazamiento de Fijación Z puede usarse o no, según configuración y operación.
Desplazamiento de Longitud de Herramienta (TLO)
Cada herramienta cargada tiene una longitud diferente. De hecho, si se reemplaza por desgaste o rotura, la longitud del reemplazo probablemente cambiará porque es casi imposible colocar una herramienta nueva en el portaherramientas exactamente en el mismo lugar que la anterior. La máquina CNC necesita saber cuánto se extiende cada herramienta desde el husillo hasta la punta. Esto se logra con el Desplazamiento de Longitud de Herramienta (TLO).
En su uso más simple, el TLO se encuentra jogueando el husillo con herramienta desde la posición Home Z de máquina al Cero Z de pieza, como se muestra a la izquierda en Figura 5. La herramienta se joguea al datum Z de pieza y la distancia recorrida se mide. Este valor se ingresa en el registro TLO para esa herramienta. Problemas: necesidad de fresar la cara de la pieza a la profundidad correcta antes de configurar herramientas. Si el datum Z se elimina (típico en piezas 3D), es imposible configurar el datum si una herramienta se rompe o desgasta. Todas las herramientas deben reiniciarse en cada nuevo trabajo. Con este método, el Desplazamiento de Fijación Z no se usa, se pone a cero.
El método central es mejor y se usa en este libro. Todas las herramientas se ajustan a una posición Z conocida, como la parte superior de un bloque de precisión 1-2-3 sobre la mesa. Esto facilita reiniciar herramientas si se desgastan o rompen.
Una sonda de herramienta (tool probe) es similar al método del bloque 1-2-3, pero la máquina usa un ciclo especial para encontrar automáticamente el TLO. Baja lentamente la herramienta hasta que la punta toca la sonda y actualiza el registro TLO. Es rápido, seguro y preciso pero requiere máquina equipada con sonda. Las sondas son caras, así que hay que tener cuidado de no estrellar la herramienta contra la sonda.
Tanto el 2º como 3er método requieren que la distancia desde la posición de ajuste de herramienta (tope del bloque 1-2-3 o sonda) al datum de pieza se encuentre e ingrese en el Desplazamiento de Fijación Z. La máquina suma ambos valores para determinar el TLO total. Un método para hacer esto está incluido.
3 FORMAS DE CONFIGURAR EL DESPLAZAMIENTO DE LONGITUD DE HERRAMIENTA
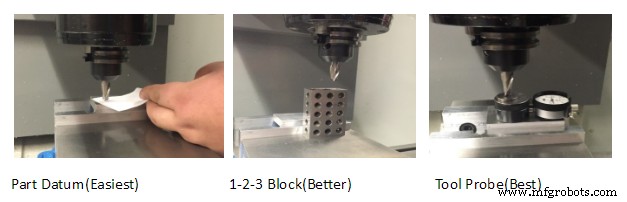
Figura 5. Formas de configurar TLO
EXAMEN DE LA UNIDAD
- Explica la posición Home de la máquina.
- En el Centro de Fresado Vertical (VMC), el eje X mueve la mesa en ¿qué dirección?
- En el VMC, el eje Y mueve la mesa en ¿qué dirección?
- En el VMC, el eje Z mueve la mesa en ¿qué dirección?
- Enumera 3 formas de configurar desplazamientos de longitud de herramienta.
Tecnología Industrial
- Centro de Mecanizado Vertical CNC de Precisión – Corte de Alto Rendimiento en Madera y Metal
- Comprender el mecanizado vertical: Definición y conceptos clave
- Máquinas CNC Verticales: Funcionamiento, Tipos y Ventajas Clave
- Entendiendo las fresadoras: Definición, proceso y tipos
- Fresadoras Versátiles: Corte, Taladrado y Mucho Más
- Unidad 5: Operación CNC – Dominando Configuración y Control de Fresadora Haas
- Impulse la Productividad con Funciones Avanzadas de Centros de Mecanizado Vertical
- Por qué un Centro de Mecanizado Vertical es Esencial para la Fabricación Metálica Moderna
- Centro de torneado vertical Toyoda con husillo invertido móvil para gestión eficiente de virutas
- VTC 2500H: Centro de torneado vertical con corte de engranajes y fresado integrados para producción optimizada
- VTC 100-4 de precisión de 4 ejes: Máquina de torneado de ejes de alto rendimiento