



9 soluciones probadas para defectos comunes en fundición a presión de aluminio
Las muchas características del proceso de fundición a presión le otorgan grandes ventajas en la mejora del nivel de precisión, eficiencia de producción y calidad superficial de fundiciones de aleaciones no ferrosas. Con el desarrollo de industrias como automóviles y motocicletas y la realización de requisitos de diseño como mejorar la calidad de las fundiciones a presión, ahorrar consumo energético y reducir la contaminación, el ámbito de aplicación de las fundiciones a presión de aleaciones no ferrosas, especialmente las de aleaciones ligeras, se está expandiendo rápidamente. Uno de los más utilizados es la fundición a presión de aluminio.
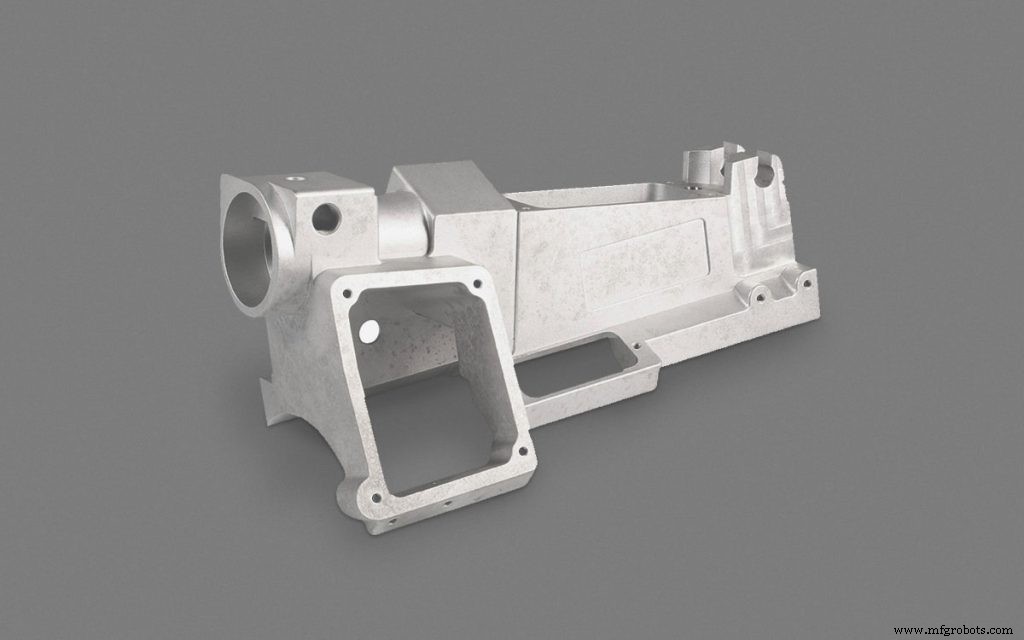
Algunos datos muestran que el uso de fundiciones de aleación de aluminio y magnesio para reemplazar fundiciones de acero en países industrialmente desarrollados se está convirtiendo en una importante tendencia de desarrollo. Actualmente, la fundición a presión se ha convertido en uno de los procesos más utilizados en el proceso de conformado de aleaciones de aluminio para automóviles, representando el 49% de los diversos procesos de conformado de automóviles.
Sin embargo, en el proceso de producción de fundición a presión, a menudo ocurren pequeños accidentes que resultan en defectos en las piezas producidas. Este artículo resume 9 defectos de fundiciones a presión de aluminio y sus soluciones, espero que le ayuden a resolver el problema cuando se encuentre con el mismo.
1. Marcas de flujo y patrones en la superficie de piezas de fundición a presión de aluminio
Inspección visual: Hay estrías en la superficie de la fundición que son consistentes con la dirección de flujo del metal fundido, y hay líneas no direccionales obvias que difieren del color de la matriz metálica, sin tendencia de desarrollo.
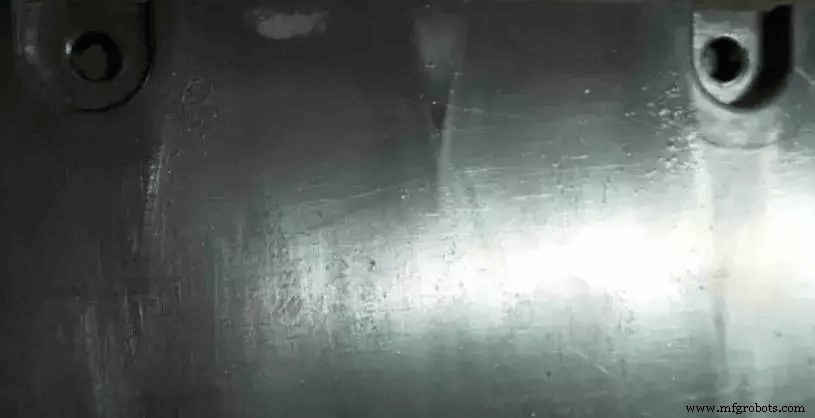
Las causas de las marcas de flujo son las siguientes:
1) Temperatura del molde demasiado baja
2) Diseño deficiente del canal de alimentación y mala posición de la entrada interna
3) Temperatura del material demasiado baja
4) Velocidad de llenado baja y tiempo de llenado corto
5) Sistema de colada irrazonable
6) Mal escape de gases
7) Pulverización irrazonable
La causa del patrón es que la pintura en la cavidad se pulveriza en exceso o la calidad de la pintura es mala. Las soluciones y métodos de prevención son:
1) Ajustar el área transversal o posición de la entrada interna
2) Aumentar la temperatura del molde
3) Ajustar la velocidad y presión de la entrada interna
4) Selección adecuada de pintura y ajuste de dosificación
2. Aislamiento en frío de piezas de fundición a presión de aluminio
Inspección visual: La superficie de la fundición tiene líneas lineales hundidas, irregulares y obvias (hay dos tipos de penetración y no penetración), la forma es pequeña y estrecha, y a veces el borde de la interfaz es liso, lo que puede romperse bajo la acción de fuerza externa.
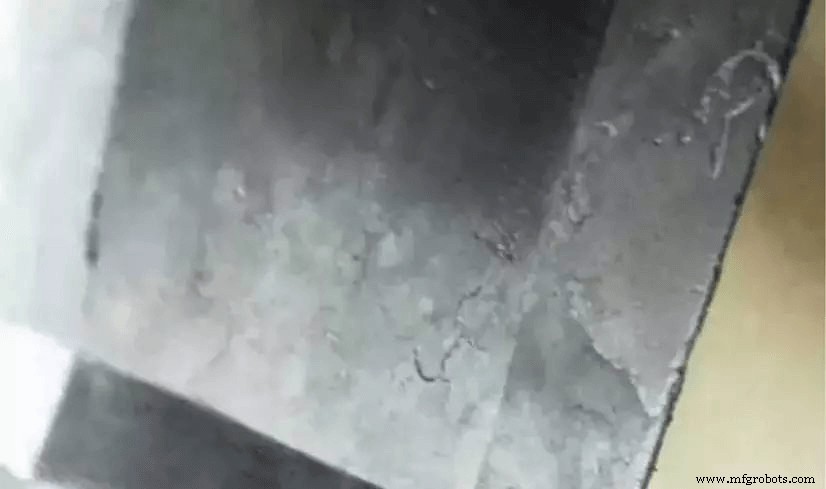
Las razones son las siguientes:
1) Dos corrientes de metal se topan entre sí, pero no se fusionan completamente y no existen inclusiones entre ellas, y la fuerza de unión entre los dos metales es muy débil
2) Temperatura de colada o temperatura del molde de fundición a presión baja
3) La posición del canal es incorrecta o el camino de flujo es demasiado largo
4) Velocidad de llenado baja
Las soluciones y métodos de prevención son:
1) Aumentar adecuadamente la temperatura de colada
2) Mejorar la relación de inyección, acortar el tiempo de llenado y aumentar la velocidad de inyección
3) Mejorar el escape y condiciones de llenado
3. Grietas en la superficie de piezas de fundición a presión de aluminio
Inspección visual: Hay protuberancias o depresiones en forma de red, similares a cabellos, en la superficie de las piezas de fundición a presión, que se expanden y extienden con el aumento del número de fundiciones.
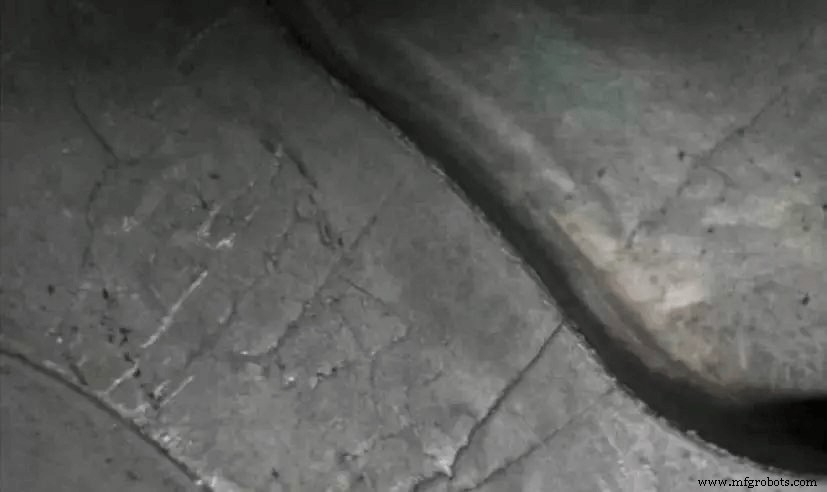
Las razones son las siguientes:
1) Hay grietas en la superficie de la cavidad de fundición a presión
2) Precalentamiento desigual del molde de fundición a presión
Las soluciones y métodos de prevención son:
1) El molde de fundición a presión debe recocerse regularmente o después de cierto número de fundiciones para eliminar el estrés en la cavidad
2) Si hay grietas en la superficie de la cavidad, la superficie de moldeo debe pulirse para eliminar la capa de grietas.
El precalentamiento del molde debe ser uniforme
4. Piezas de fundición a presión de aluminio tienen hundimientos en la superficie
Inspección visual: Hay hundimientos lisos (como discos) en la superficie de la parte más gruesa de la fundición.
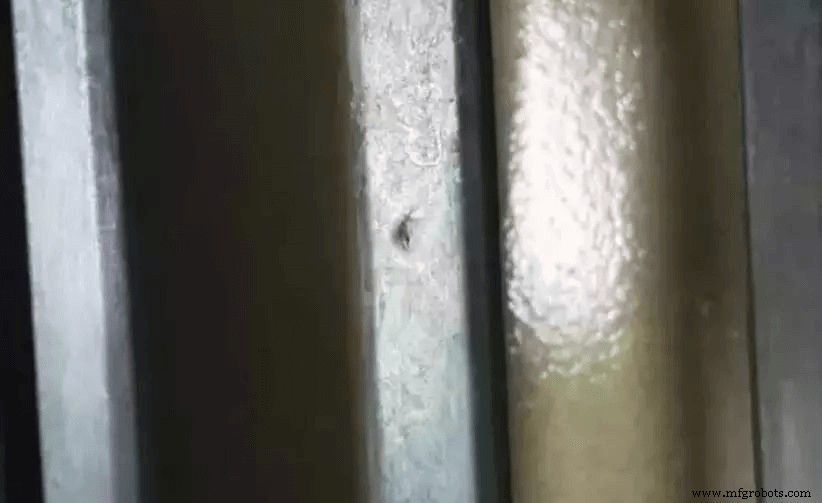
Las razones son las siguientes:
1) Diseño inadecuado de fundiciones causado por contracción, diferencia demasiado grande en espesor de pared, posición incorrecta del canal, baja relación de inyección, tiempo corto de mantenimiento de presión, y alta temperatura local del molde de fundición a presión
2) El diseño del sistema de refrigeración es irrazonable
3) Apertura del molde demasiado temprana
4) Temperatura de colada demasiado alta
Las soluciones y métodos de prevención son:
1) El espesor de pared debe ser uniforme
2) La transición de espesor debe ser suave
3) Seleccionar correctamente la posición de introducción del metal líquido y aumentar el área transversal de la entrada interna
4) Aumentar la presión de inyección y prolongar el tiempo de mantenimiento
5) Reducir adecuadamente la temperatura de colada y del molde de fundición a presión
6) Refrigeración local para zonas de alta temperatura local
7) Mejorar condiciones de desbordamiento
5. Rastros de adhesión en la superficie de piezas de fundición a presión de aluminio
Inspección de apariencia: Pequeñas escamas y partes metálicas o no metálicas y matriz metálica están soldadas, y las pequeñas escamas se desprenden bajo la acción de fuerza externa.
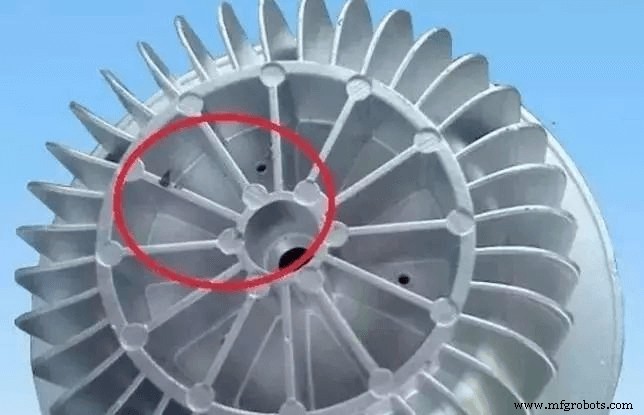
Las razones son las siguientes:
1) Hay residuos metálicos o no metálicos en la superficie de la cavidad del molde de fundición a presión
2) Al colar, las impurezas se introducen primero y se adhieren a la superficie de la cavidad
Las soluciones y métodos de prevención son:
1) Antes de la fundición a presión, la cámara de presión de la cavidad y el sistema de colada deben limpiarse para eliminar adherencias metálicas o no metálicas
2) La aleación colada también debe limpiarse
6. Deslaminación superficial de piezas de fundición a presión de aluminio (piel y descamación)
Inspección visual o inspección por daño: Hay una clara capa de metal en la parte de la fundición.
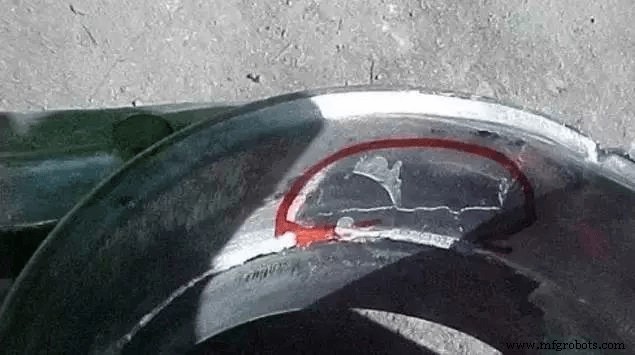
Las razones son las siguientes:
1) La rigidez del molde no es suficiente. Durante el proceso de llenado de metal fundido, la placa del molde vibra
2) Durante el proceso de inyección, el pistón se arrastra
3) Diseño inadecuado del sistema de canal
Las soluciones y métodos de prevención son:
1) Reforzar la rigidez del molde y apretar las piezas del molde para hacerlas estables
2) Ajustar la cooperación entre el pistón de inyección y la cámara de presión para eliminar el fenómeno de arrastre
7. Abrasión por fricción superficial de piezas de fundición a presión
Inspección visual: La superficie de la fundición tiene una superficie rugosa en algunos lugares.
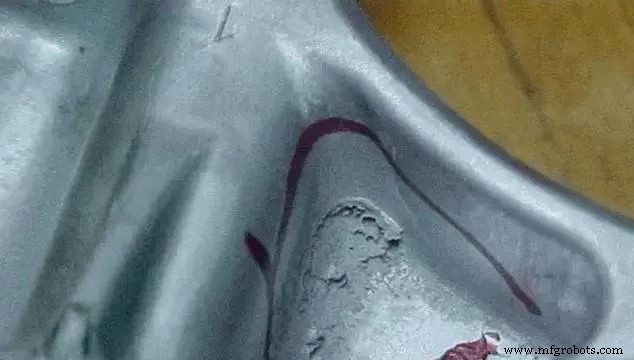
Las razones son las siguientes:
1) Posición, dirección y forma inadecuadas de la entrada interna causadas por el molde de fundición a presión (molde)
2) Refrigeración insuficiente de las partes donde el metal fundido erosiona en la entrada interna causadas por las condiciones de fundición
Las soluciones y métodos de prevención son:
1) Mejorar la posición y dirección del canal de entrada
2) Mejorar las condiciones de refrigeración, especialmente mejorar las partes donde el metal fundido erosiona violentamente
3) Añadir pintura a la parte erosionada
4) Ajustar la velocidad de flujo del líquido de aleación para que no genere cavitación
5) Eliminar la adherencia de aleación en la herramienta del molde (matriz)
8. Erosión
Inspección visual: Hay picaduras o crestas en la posición local de la fundición.
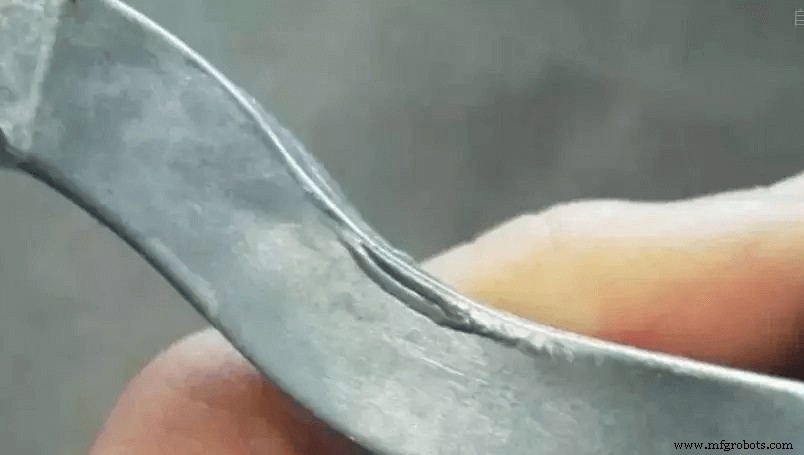
Las razones son las siguientes:
1) La posición de la entrada interna no se establece correctamente
2) Condiciones de refrigeración deficientes
Las soluciones y métodos de prevención son:
1) El espesor de la entrada interna debe ser adecuado
2) Modificar la posición, dirección y método de establecimiento del canal
- Grietas en la superficie de piezas de fundición a presión
Inspección visual: La fundición se coloca en una solución alcalina, y las grietas son de color gris oscuro. El daño y agrietamiento de la matriz metálica son líneas rectas u onduladas, las líneas son estrechas y largas, y hay una tendencia de desarrollo bajo la acción de fuerza externa.
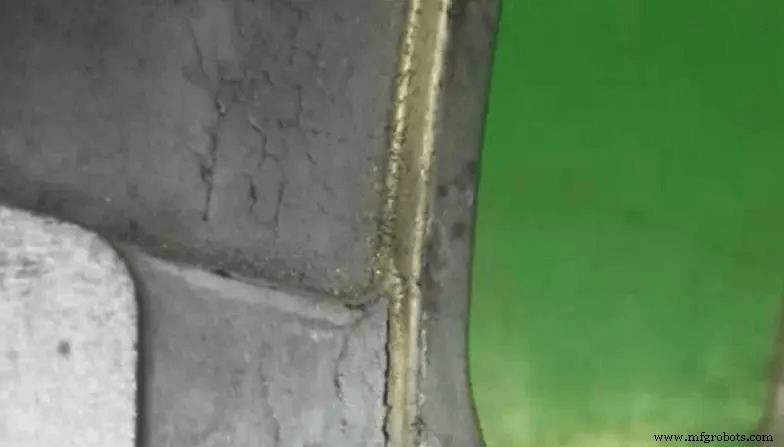
Causas de grietas en fundiciones de aleación de aluminio:
1) El contenido de hierro en la aleación es demasiado alto o el contenido de silicio es demasiado bajo; el contenido de impurezas perjudiciales en la aleación es demasiado alto, lo que reduce la plasticidad de la aleación; la aleación aluminio-silicio y la aleación aluminio-silicio-cobre contienen demasiado zinc o cobre; la aleación aluminio-magnesio contiene demasiado magnesio
2) El tiempo de retención en el molde es demasiado corto, y el tiempo de mantenimiento de presión es corto; el espesor de pared de la fundición cambia drásticamente
3) La fuerza de envoltura local es demasiado grande, y la fuerza es desigual durante la expulsión
Soluciones y métodos de prevención:
1) Controlar correctamente la composición de la aleación, en algunos casos: se pueden agregar lingotes de aluminio puro a la aleación para reducir el contenido de magnesio en la aleación; o se puede agregar aleación maestra de aluminio-silicio a la aleación para aumentar el contenido de silicio
2) Aumentar la temperatura del molde (molde); cambiar la estructura de la fundición, ajustar el mecanismo de extracción de núcleo o hacer que el esfuerzo del expulsor sea igual
3) Aumentar el ángulo de desmoldeo y usar un agente desmoldeante fuerte localmente
4) Aumentar el tiempo de retención en el molde y aumentar el tiempo de mantenimiento de presión
Tecnología Industrial
- Fundición por Gravedad: Simple, Calidad Superior y Producción Más Rápida
- ¿Es blockchain la solución ideal para la gestión de la cadena de suministro?
- Forja, estampado y fundición: Entendiendo sus diferencias clave
- Fundición en Arena para Equipos Pesados: Precisión, Durabilidad y Versatilidad
- Microfusión vs. Fundición a Presión: Diferencias Clave Explicadas
- Fundición en arena vs fundición a presión: entendiendo las diferencias clave
- Fundición en arena en automoción: Alta calidad, bajo coste y flexibilidad de volumen
- Tratamiento térmico de precisión para fundiciones de aluminio: Mejora de resistencia y ductilidad
- Fundición a presión: ventajas, desafíos y claves para fabricantes
- Dominando la Fundición de Aluminio: 5 Técnicas Comprobadas para Resultados Superiores
- Por qué OSGi es el framework ideal para soluciones IoT modernas