



Dominar la Efectividad General de Equipos (OEE): Guía práctica para fabricantes
La Efectividad General de Equipos (OEE) es un indicador clave de rendimiento que revela la productividad general de un activo. ¿Lo mejor? Cuando un activo rinde por debajo, el OEE le ayuda a averiguar por qué. Porque los datos que usó para calcular el OEE son los mismos que usará para encontrar la fuente de su problema.
Hay dos formas de calcular este KPI manufacturero importante. Veamos primero la ecuación más básica.
Cómo calcular OEE de forma simple
Para esta, calcule OEE como ratio de tiempo totalmente productivo a tiempo de producción planificado. Aquí, tiempo totalmente productivo es cuando produce solo piezas buenas, lo más rápido posible, sin tiempo de parada.
¿Qué es tiempo de parada? Es la suma de paradas planificadas y no planificadas. Paradas planificadas son para cosas como cambios de formato, donde configura o ajusta el activo. Paradas no planificadas son por fallos y mantenimiento no programado. Si un activo está offline por mantenimiento programado, no lo incluya en tiempo de parada.
Para calcular OEE, junte todo usando la ecuación:
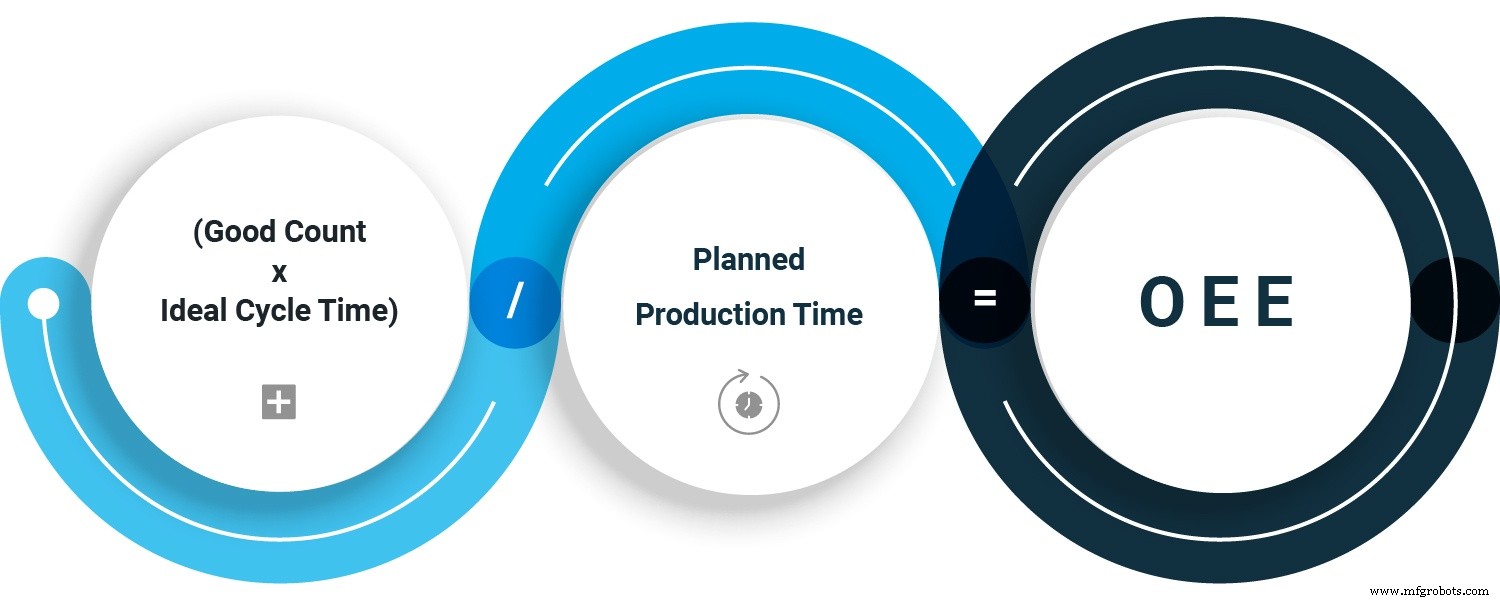
OEE rápido y fácil
Esta es una forma perfectamente aceptable de calcular OEE, y da un número bastante bueno tanto para benchmarking como para baselining, que cubrimos más abajo. Pero hay una debilidad: cuando obtiene un OEE bajo, no sabe por qué. Esa es la mala noticia. La buena: hay una forma mejor de calcular OEE, y es mejor precisamente porque cuando el OEE es bajo, puede averiguar por qué.
Cómo calcular OEE mejor
Para esta, necesita conocer sus tres factores relacionados con pérdidas: disponibilidad, rendimiento y calidad. Después, las matemáticas son directas. OEE es el producto de multiplicar los tres factores.
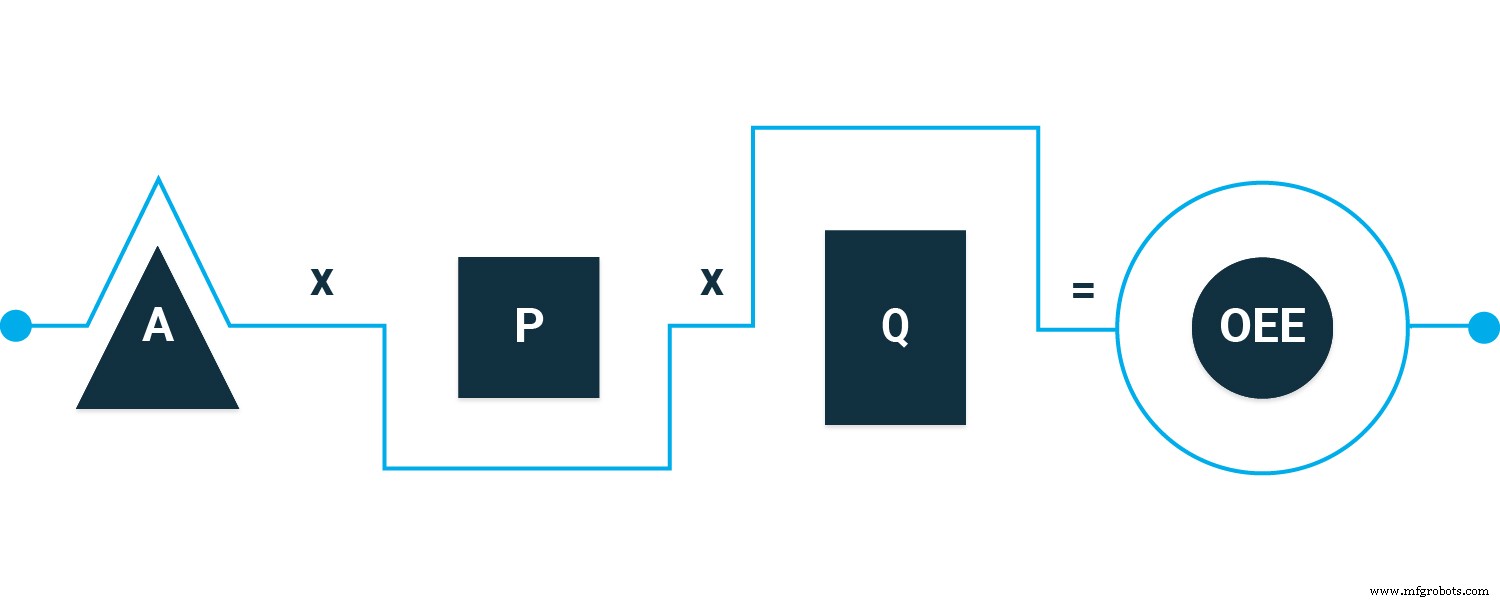
Factores de pérdida y OEE
Pero nos adelantamos. Antes de enchufarlos en la ecuación, necesitamos saber qué son y cómo encontrarlos.
Disponibilidad
Ratio de tiempo de funcionamiento a tiempo de producción planificado. Tome cuánto tiempo funcionó el activo y compárelo con cuánto planeó hacerlo funcionar.
Ejemplo: un activo estaba programado para funcionar 8 horas. Ese es su tiempo planificado. Al final del turno, solo funcionó 7,5 horas. Ese es el tiempo de funcionamiento. ¿De dónde sacamos 7,5? Tomamos el tiempo planificado (8 horas) y restamos tiempo de parada (en este ejemplo inventado, 30 minutos).
Disponibilidad = tiempo de funcionamiento / tiempo de producción planificado
Rendimiento
Ratio de cuenta total a ritmo ideal de funcionamiento. Tome cuántos widgets produjo el activo y compárelo con el máximo que podría haber producido.
Ejemplo: cuando todo corre perfecto, su activo produce 1000 widgets cada 8 horas. Pero al correrlo 8 horas, solo produjo 950. Puede no ser por fallo mayor. El rendimiento se ve afectado por ciclos lentos, cuando algunos widgets tardan más de lo esperado. Y también por micro-paradas, pausas tan cortas que no cuentan en tiempo de parada. Pero las micro-paradas se acumulan y afectan al rendimiento.
Rendimiento = cuenta total / ritmo ideal de funcionamiento
Calidad
Ratio de piezas buenas a cuenta total. Tome el número de piezas que pasan control de calidad y compárelo con el total producido. Es un poco más específico. Piezas buenas pasan a la primera inspección y no requieren retrabajo. Otras pueden pasar eventualmente, pero no se cuentan en sus piezas buenas.
Ejemplo: de los 950 widgets producidos en 8 horas, 945 eran buenos.
Calidad = piezas buenas / cuenta total
Una vez tenemos nuestros tres factores de pérdida, calculamos rápido el OEE. Pero, ¿por qué esta segunda ecuación es mejor que la primera? Tiene que ver con cómo usa el OEE, cubierto en las siguientes secciones.
Cómo aprovechar el OEE
La Efectividad General de Equipos es un indicador de eficiencia de un proceso manufacturero. Una vez calculado, puede usarlo como benchmark o baseline.
OEE como benchmark
Al comparar OEE, siempre habrá variación según tipo de manufactura, pero aquí algunos números generales.
- 100% Perfecto. Produce lo más rápido posible, sin paradas, sin errores.
- 85% Clase mundial. Para muchos fabricantes, esta es la meta a largo plazo.
- 65% Típico. La buena noticia: mucho margen de mejora.
- 40% No inaudito. A menudo, cuando empresas empiezan a rastrear OEE, se encuentran aquí. Otra vez, buena noticia: mucho margen de mejora.
También puede usarlo para benchmarking interno. Por ejemplo, compare OEE de dos activos similares. O mire OEE de un activo en distintos turnos.
OEE como baseline
También puede usar OEE para rastrear activos en el tiempo. A medida que afina procesos, el OEE debería subir. Si no, los números que usó para calcular OEE le dan pistas sólidas sobre por qué. Otra vez, por eso la segunda forma de calcular es mejor. Para obtener OEE, necesita sus factores de pérdida. Y son esos factores los que le ayudan a averiguar qué va mal.
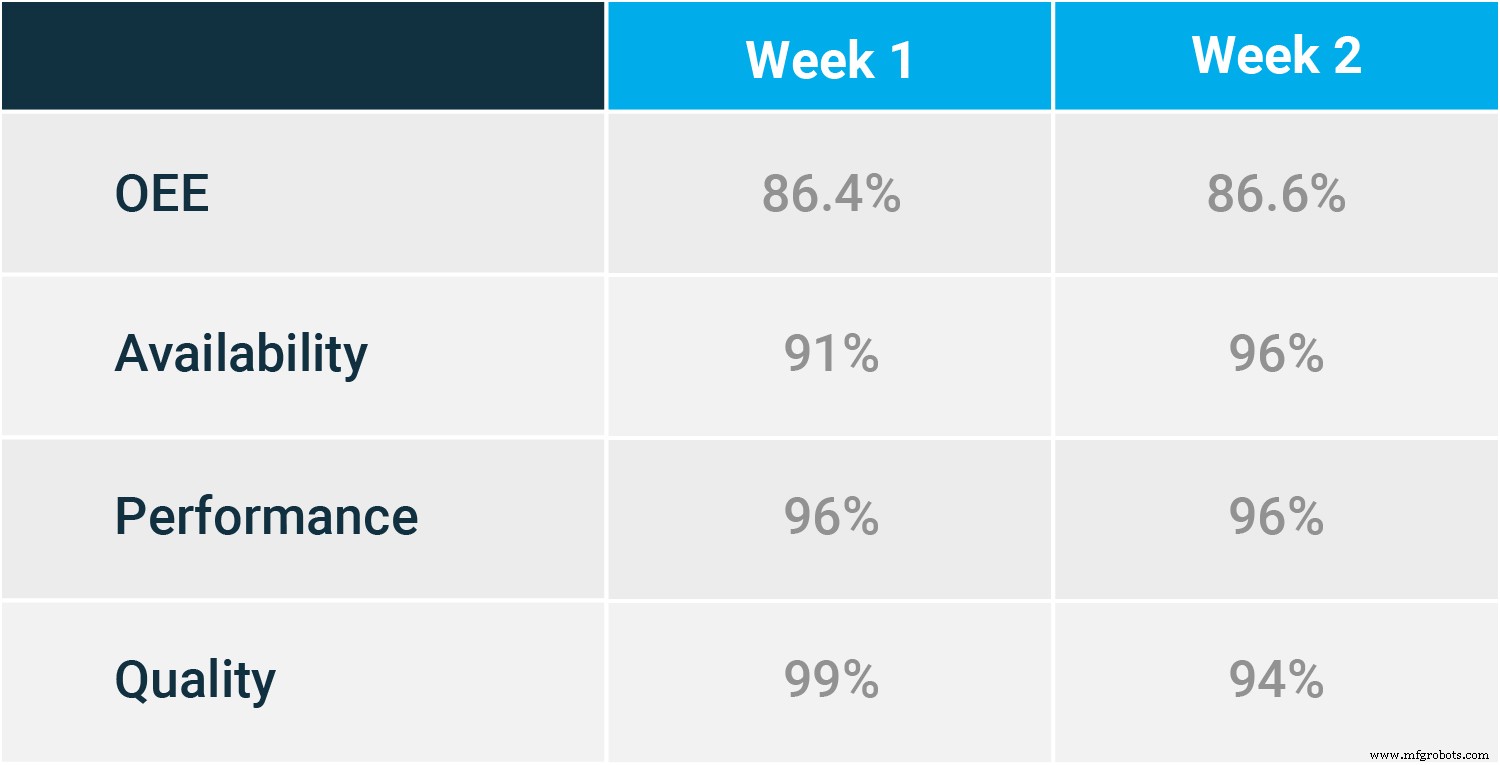
Cuando conoce los factores de pérdida, ve qué le frena
Si la disponibilidad arrastra el OEE, podría ser porque el activo no está en el calendario preventivo correcto. Falla demasiado a menudo, sus órdenes de MP están demasiado espaciadas. Mayor downtime también puede relacionarse con control de inventario. Si técnicos esperan piezas críticas antes de reparar, debe subir niveles de reposición para asegurar que tienen piezas cuando las necesitan. Un software de órdenes asegura que sus MPs se programen oportunamente con la frecuencia correcta.
Si el OEE tiene problemas de rendimiento, podría estar haciendo el tipo de mantenimiento incorrecto o el correcto pero mal. Ejemplo: inspecciona y realinea correas en el calendario correcto (por tiempo o medidor), pero no las realinea bien. Es como desayunar cada mañana a la misma hora, la correcta, 7:30, pero en lugar de café y tostada, come helado. Horario correcto, tarea incorrecta.
Los problemas de calidad también bajan OEE, pero usualmente no son algo que mantenimiento pueda arreglar. El activo puede no estar configurado bien, o haber error de operador. El problema podría venir de la materia prima.
El OEE es solo uno de los KPIs importantes para mantenimiento. Hay más, pero no es "cuantos más, mejor". Necesita encontrar los que funcionen mejor para usted, que le ayuden a alcanzar metas dándole información usable. Imagine un viaje por carretera. Ayuda saber velocidad media y kilometraje. Podría también rastrear revoluciones de neumáticos, pero, ¿para qué? No todo tipo de dato tiene valor. Para buena intro a los más comunes en manufactura, vea Qué son las métricas MTTR, MTBF y MTTF.
Tecnología Industrial
- Drew Troyer sobre maximizar la confiabilidad de planta mediante Efectividad General de Equipos (OEE)
- Nuevo libro: The OEE Primer – Dominando la Efectividad, Fiabilidad y Mantenibilidad de Equipos
- Desbloquear la excelencia productiva: dominar la Eficacia Global de los Equipos (OEE)
- Fabricación rápida: Acelere producción de piezas personalizadas y de bajo volumen
- Eliminación de Cuellos de Botella en Fabricación: Guía Basada en Datos para Aumentar la Productividad
- Throughput de Fabricación: Dominando Métricas Clave para la Excelencia Operacional
- Por qué el mantenimiento proactivo de equipos impulsa la eficiencia y el ahorro en manufactura
- Cuándo actualizar equipos de trabajo: Decisiones de negocio inteligentes
- Cómo Construir un Programa Robusto de Mantenimiento de Equipos para Reducir Tiempos Muertos
- Maestría en fabricación sin luces: Su guía completa para producción sin operador
- Frenos Electromagnéticos en Manufactura: Guía Completa de Rendimiento y Seguridad