



Torque de sujeción: Entendiendo la pregunta correcta para la seguridad de la herramienta
Torque de sujeción: La respuesta a la pregunta equivocada.
Parte 2 de una Serie de 2 Partes
(ver Torque de sujeción: ¿Es Esta la Forma Correcta de Medir la Efectividad de Herramienta/Portaherramientas?).
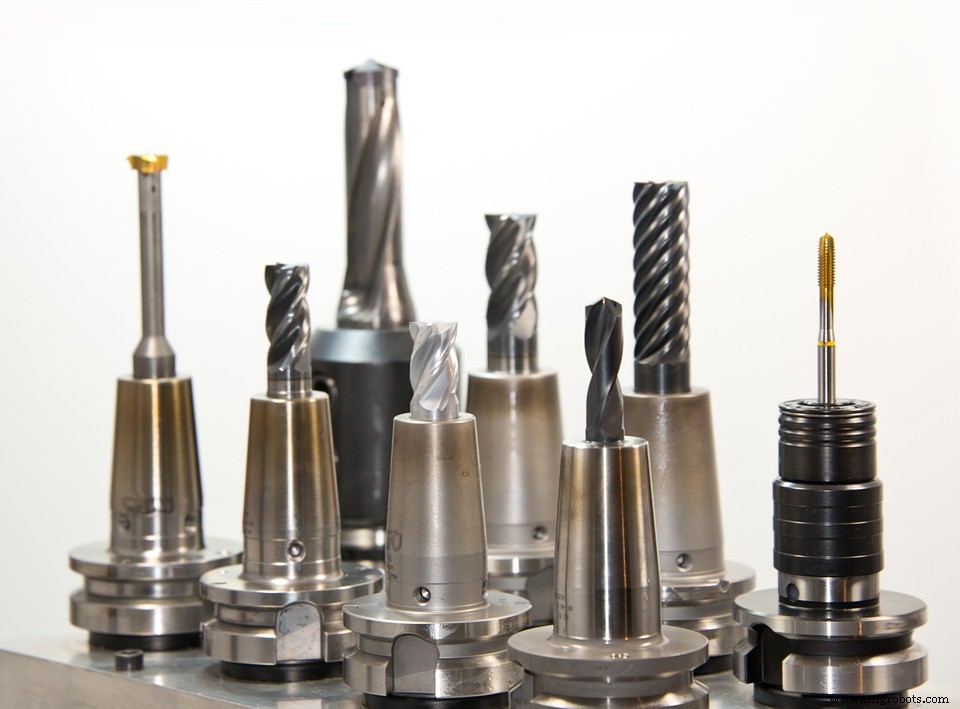
A medida que las máquinas para trabajo de metales evolucionaron, volviéndose más y más rápidas, la búsqueda de lo que llamamos "seguridad de la herramienta" ha continuado también. A medida que nuevas formas de portaherramientas entraron en uso, el torque de sujeción continuó siendo el método preferido para juzgar y comparar diferentes métodos para mantener las herramientas en su lugar para la mejor productividad.
Portaherramientas de sujeción lateral (Sidelock)
El portaherramientas de sujeción lateral fue una solución temprana (hace casi 100 años) para asegurar la seguridad de la herramienta. Esta interfaz involucra apretar un tornillo en el lado del portaherramientas en conjunción con un plano rectificado en el lado de la herramienta. Mientras la seguridad de la herramienta está asegurada, la solución de ajuste de forma crea una serie de otros problemas que la hacen un sistema menos que ideal para métodos de mecanizado modernos.
Primero, la naturaleza del apriete unilateral a través de un tornillo de presión crea un problema obvio de concéntrico. A medida que se aplica fuerza cerca de la parte inferior del vástago, causa que el extremo de corte de la herramienta se mueva en la dirección opuesta; por lo tanto, ocurre un problema de carrera que disminuye la vida de la herramienta y la precisión dimensional. Segundo, el tornillo en un lado del portaherramientas acoplado con una herramienta de corte a la que le falta un trozo de material de un lado crea un problema obvio de desbalance. El resultado es vibración aumentada que impacta la vida de la herramienta, acabado y vida de cojinetes del husillo. La solución común para superar ambos inconvenientes es velocidades y avances más lentos para mejorar la vida, acabado o sonido de mecanizado. El detrimento final al final, a menudo nunca realizado ya que muchos procesos de mecanizado son heredados, es productividad disminuida.
Como se mencionó en nuestro artículo anterior, los portaherramientas de sujeción lateral todavía se usan hoy, en parte porque ofrecen una medida de seguridad de herramienta. Sin embargo, su falta inherente de precisión de carrera y balance llevó a la evolución del igualmente popular sistema de portaherramientas de pinza. Pero lo que este sistema ganó en precisión, lo dio en seguridad de herramienta.
Portaherramientas de pinza (Collet Chucks)
Los portaherramientas de pinza evolucionaron de la necesidad de mayor precisión que la del portaherramientas de sujeción lateral tradicional. En este respecto, la marca de precisión fue grandemente mejorada. Además, la versatilidad del diseño fue otro atributo tremendo, reduciendo el costo agregado de un portaherramientas completamente nuevo cuando se requería un diámetro de herramienta diferente. La precisión y versatilidad mejoradas hicieron de este portaherramientas probablemente uno de los métodos de sujeción de herramientas más populares en la industria. Sin embargo, lo que el portaherramientas de pinza ganó en precisión, lo perdió en torque de sujeción. La naturaleza mecánica de esta solución hizo que la extracción de herramienta fuera un problema real para aquellos que intentaron cualquier tipo de operaciones de fresado pesado con él. Muchos operadores intentarían compensar apretando demasiado la tuerca, pero ay esto solo resultó en pérdida de precisión de carrera y seguridad de herramienta que aún era insuficiente. Así, el avance continuó.
Portaherramientas de fresado (Mill Chucks)
La siguiente evolución en sujeción de herramientas vino en la forma de portaherramientas de fresado. Estos son una solución mecánica desarrollada hace 50 años para proporcionar mayor torque de sujeción versus portaherramientas de pinza (más seguridad) con precisión similar para que los fabricantes pudieran tener un sistema tipo pinza capaz de fresado pesado. Los portaherramientas de fresado fueron considerados superiores a la sujeción lateral en que proporcionaban precisión mejorada con torque de sujeción mejorado para seguridad mejorada... si se sujetaban correctamente. El aumento en precisión vino de la interfaz de pinza, que agarraba uniformemente 360° alrededor del vástago del cortador mientras la pista de cojinetes proporcionaba transmisión de torque aumentada durante el apriete. Además, pueden ser reducidos con manguitos, limitando el número de diferentes portaherramientas necesarios para cada diámetro de herramienta.
Sin embargo, los portaherramientas de fresado tienen muchos componentes separados. Como se señaló anteriormente, la herramienta es agarrada usando una jaula de cojinetes de rodillos, que luego se aprieta con una gran tuerca exterior para comprimir el portaherramientas alrededor de la herramienta. Mientras el torque de sujeción aumenta significativamente sobre el de una pinza, el tamaño puro de la jaula de cojinetes de rodillos requiere una tuerca grande para albergarlos, por lo tanto, un perfil de portaherramientas que es muy voluminoso y tiene mala capacidad de alcance.
También aludido antes, es la efectividad del portaherramientas de fresado siendo muy dependiente del operador. El apriete correcto requiere que la tuerca se apriete tanto como vaya y luego se afloje ¼ de vuelta. Esto es porque los cojinetes ruedan un poco sobre sí mismos cuando se aprietan, causando carrera. Al aflojar, libera presión sobre los cojinetes. Pero muchos operadores, debido a falta de conciencia, restricciones de tiempo u otras razones, tienden a apretar demasiado la tuerca sin aflojar.
Otro inconveniente de este sistema es que los cojinetes de aguja nunca se ubican en el mismo lugar cada vez después de apretar, y a menudo se ruedan entre sí. El resultado es incapacidad para lograr balance repetible. A velocidades más bajas, los detrimentos del desbalance no son siempre inmediatamente visibles, pero a medida que las velocidades aumentan, la precisión de carrera y la vida de la herramienta caerán rápidamente.
Finalmente, el portaherramientas de fresado es una solución de sujeción costosa. Aparte del costo inicial, hay un costo de mantenimiento que considerar, ya que la mayoría deben ser desarmados y engrasados cada 6 meses. Dado que esto toma tiempo y dinero, los operadores a menudo omiten este paso vital. Como resultado, el torque de sujeción disminuye y la precisión de carrera se compromete.
Otras opciones
¿Cuáles son algunas otras alternativas a portaherramientas de fresado o portaherramientas de fresado que los operadores han usado en un intento de lograr seguridad de herramienta?
El ajuste por contracción (Shrink fit) lleva el método de ajuste por fricción a otro nivel. Usa las propiedades de expansión térmica para acomodar alto torque de sujeción con precisión y repetibilidad de balance añadidas. También puede usarse con el sistema Safe-Lock™. No solo este sistema tiene alto torque de sujeción, precisión y balance; también es uno de los sistemas más fáciles para que los operadores aprendan.
El sistema de ajuste por prensa (press fit) usa una prensa mecánica para deformar temporalmente una pinza/manguito para insertar una herramienta de vástago redondo. El portaherramientas tiene un ligero ángulo que coincide con el de la manga de pinza. Una prensa hidráulica moviéndose a través de un orificio recto en el medio presiona la pinza y la herramienta juntas. El torque de sujeción es alto y la precisión de carrera es buena, pero el cuerpo del portaherramientas carece de masa física haciéndolo menos que ideal para cargas laterales pesadas, por lo tanto no apropiado para desbaste pesado. La flexibilidad también falta ya que las herramientas deben tener un cierto tamaño de vástago o la pinza puede agrietarse. Y como el sistema es propietario, se vuelve muy dependiente de solo un fabricante para precio, disponibilidad de stock y variedad de opciones de oferta.
Los portaherramientas hidráulicos son buenos para trabajo vertical recto (taladrado/escariado), pero no para fresado. Usan fluido bajo presión para expandir una vejiga interna que finalmente engancha la herramienta. Es adecuado para mecanizado de alta velocidad con bajas profundidades de corte y fuerzas de corte, pero no es ideal para desbaste pesado o cualquier escenario en el que se encuentren fuerzas radiales mayores o calor. ¿Por qué? El fluido en el portaherramientas es demasiado flexible para proporcionar transmisión de torque de sujeción suficiente. Además, el fresado de alto rendimiento en algunos casos puede generar temperaturas que realmente causan que el aceite interno se evapore, causando falla. Similar al portaherramientas de fresado, el mantenimiento también es requerido de vez en cuando para asegurar que las vejigas internas no se desgasten demasiado y comiencen a filtrar.
Como muestra este artículo, la búsqueda de máximo torque de sujeción continuó por décadas sin ninguna satisfacción real porque la necesidad no estaba siendo definida correctamente. El torque de sujeción era la respuesta a la pregunta equivocada.
Publicado anteriormente en Haimer-USA.com.
Tecnología Industrial
- Optimizando Contratos de Mantenimiento: Estrategias a Largo Plazo para la Confiabilidad
- Contratación de Mantenimiento: Cuándo Externalizar y Cuándo Mantenerlo Interno (Parte I)
- Financiamiento digital: Acelerando el progreso ESG a través de las cadenas de suministro
- Eficiencia Energética como Servicio: Una Solución de Vanguardia para Combatir el Cambio Climático
- Máquinas Desequilibradas: El Problema Silencioso que Todo Taller Debe Resolver
- Maximice la Longevidad de la Herramienta: Cómo los Ángulos de Entrada Moldean el Rendimiento en Torneado
- Perfilado de Bordes Mecanizado (MEP): Elimina Rebabas y Bordes Afilados en Manufactura Aeroespacial
- Dominando el Torneado en Duro: Superando Desafíos con Herramientas Avanzadas
- Empoderando a los maquinistas: Inspección superficial en proceso para calidad de producto superior
- Maximice el éxito en mecanizado de alto rendimiento: Por qué importan los portaherramientas
- Colorantes: Los Colorantes Esenciales para Textiles, Papel y Más