



Abordando la ondulación inducida por vibración en operaciones de rectificado
En una operación de rectificado de producción, la ondulación en la superficie de la pieza es una pista potencial de que la máquina o el proceso ha desarrollado un problema de vibración. El efecto podría verse en la inspección, o si hay un paso de lapeado o pulido, el efecto podría verse en el tiempo aumentado dedicado a remover las ondas. Según Saint-Gobain Abrasives, fabricante de ruedas de rectificado Norton, este es el punto en el que los talleres casi siempre intentan resolver el problema de vibración haciendo algún cambio simple al proceso. Y ese cambio simple podría ser un enfoque bastante bueno.
De hecho, esas ondas en la superficie, a menudo llamadas chatter, podrían indicar la solución apropiada. En una pieza mecanizada en un rectificador de superficie, por ejemplo, la frecuencia de vibración (ciclos por minuto) es igual a la velocidad de trabajo (pulgadas por minuto) dividida por la distancia entre dos marcas de chatter consecutivas (pulgada). Encuentre la frecuencia de vibración usando esta relación, y si coincide con la velocidad de rotación del husillo de rectificado, entonces esto indica que la rueda de rectificado, las bridas de la rueda o el husillo de rectificado es un culpable probable. Cambie la rueda, apriete los tornillos de la brida, o quizás solo cambie la velocidad, y eso podría ser suficiente para curar o controlar el problema de vibración.
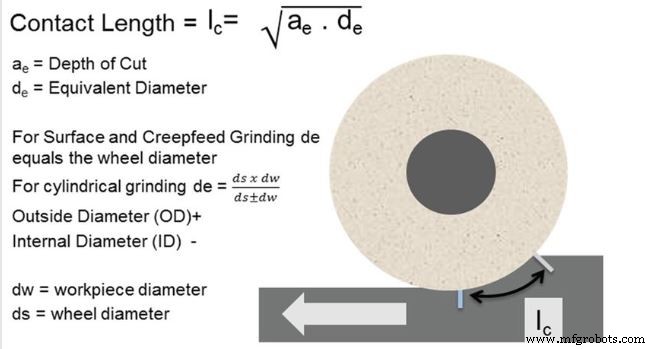 Cómo calcular la longitud de contacto para filtrado por longitud de contacto.
Pero en otros casos —algunos involucrando otras partes de la máquina, algunos involucrando la frecuencia natural del sistema— una solución simple no es suficiente para abordar suficientemente el problema. En estos casos, la mejor respuesta es hacer que la máquina sea reparada, reparando el elemento de máquina que está fallando y permite que la vibración afecte la pieza de trabajo. Pero el servicio lleva tiempo y significa sacar la máquina de producción. Para talleres que necesitan seguir adelante a corto plazo, los investigadores han demostrado un proceso para superar los efectos de la vibración sin comprometer la productividad y sin detener la máquina por el momento.
Lo que sigue se deriva de un artículo sobre una técnica llamada "filtrado por longitud de contacto" escrito por los ingenieros de aplicaciones corporativas de Saint-Gobain, John Hagan y Mark Martin. Al reducir la velocidad de avance de trabajo mientras se aumenta la profundidad de corte, los efectos de vibración severa pueden eliminarse sin ningún efecto neto en la productividad general.
Gran relación rueda-a-trabajo
El objetivo del filtrado por longitud de contacto es hacer que la longitud de contacto rueda-a-trabajo sea muy grande relativa a la longitud de onda de la superficie afectada por vibración. Cuando la primera es lo suficientemente alta relativa a la segunda, la rueda efectivamente remueve los picos relacionados con la vibración de la pieza de trabajo, suavizando la superficie aunque la vibración aún esté ocurriendo. Cuando la profundidad de corte se aumenta por el mismo múltiplo que se reduce la velocidad de avance, la tasa de remoción de material (y por lo tanto la productividad) puede permanecer igual.
La profundidad de corte controla la longitud de contacto. Obviamente, el aumento de la longitud de contacto necesita evitar efectos desfavorables como quemadura de material, deflexión de la pieza de trabajo, etc. La profundidad de corte de la rueda se aumenta a un nivel que es pesado comparado con condiciones de corte estándar pero que aún evita estos efectos adversos.
Mientras tanto, la velocidad de avance (o velocidad de trabajo) controla la longitud de onda de las marcas de vibración en la pieza. Una velocidad de trabajo más lenta acorta la longitud de onda.
El filtrado por longitud de contacto comienza a lograr una superficie suave cuando el doble de la longitud de contacto rueda-a-trabajo supera la longitud de onda del chatter, o la ondulación de la superficie. En otras palabras, la condición requerida para la reducción de amplitud de chatter es...
2 × Longitud de Contacto (lc) ≥ Longitud de Onda de Chatter (λchatter)
...donde las dos figuras de arriba definen Longitud de Contacto (lc) y Longitud de Onda de Chatter (λchatter).
La técnica no siempre funcionará, dicen los investigadores. No será posible en cada proceso obtener la longitud de onda de vibración lo suficientemente baja o la longitud de contacto lo suficientemente alta. En estos casos, la única solución restante es la que necesita realizarse de todos modos, es decir, tomarse el tiempo para identificar y corregir la causa subyacente de la vibración. Vea la barra lateral para un caso en el que el filtrado por longitud de contacto fue efectivo para mecanizar una superficie suave a pesar de vibración extrema.
Este artículo fue escrito por Peter Zelinski, Editor en Jefe de Modern Machine Shop y apareció originalmente en la edición de diciembre de 2018. Fue reproducido con permiso.
Tecnología Industrial
- Servicios de Rectificado de Superficies de Precisión: Proceso Experto y Calidad
- Dominando el Rectificado Superficial: Principios Clave para Acabado Superior
- Rectificado Superficial Explicado: Beneficios y Aplicaciones para Fabricación
- Rectificadora Superficial Rotativa: Acabado de Precisión para Calidad Superior
- Por qué las rectificadoras planas son esenciales para el acabado superficial de precisión
- Maximizando la Eficiencia con Rectificadoras Cilíndricas
- Dominando el Acondicionado y Afilado de Muela: Técnicas de Precisión para Muela de Rectificar en la Industria
- Entendiendo las Rectificadoras: Definiciones, Tipos y Aplicaciones
- Rectificado Electroquímico (ECG): Cómo Funciona y sus Ventajas
- Bruñido (Honing): Definición, Proceso y Herramientas Esenciales
- Cómo el Rectificado Superficial y Cilíndrico Interno Impulsa Eficiencia y Calidad