



Dominando el Taladrado de Acero Inoxidable: 6 Técnicas Comprobadas para Mecanicos
Todo mecanico debería saber cómo trabajar con varios materiales, pero siempre hay margen de mejora. Aquí hay algunos consejos y orientación para taladrar uno de los grupos de metales más desafiantes, el acero inoxidable, ampliamente usado en aplicaciones médicas, aeroespaciales y de ingeniería general.
Debido a las variaciones de mecanizabilidad de una aleación a otra, puede ser desafiante determinar los avances y velocidades óptimos durante operaciones de taladrado. Esto es cierto para cualquier grupo de materiales, pero aún más para los aceros inoxidables. Eso es porque hay un mundo de diferencia entre taladrar orificios en acero inoxidable 303 y 304, especialmente cuando aditivos como selenio (303SE) o cobre (304Cu) entran en la ecuación, haciendo que ambas aleaciones de acero inoxidable sean mucho más fáciles de cortar.
Ejemplos similares existen en otras partes de la familia del acero inoxidable. Por ejemplo, el acero inoxidable 416 es mucho más mecanizable que el 440C, particularmente cuando este último está en estado endurecido (como taladrar orificios en rocas). Y aunque las aleaciones de endurecimiento por precipitación (PH) como 13-8 PH y 15-5 PH caen bajo el mismo paraguas que otros aceros inoxidables, presumen calificaciones de mecanizabilidad comparables a algunas superaleaciones.
Los metalúrgicos explicarán que tales diferencias se deben a las diversas estructuras de grano y composiciones químicas dentro de esta amplia familia de materiales. Señalarán los contenidos de cromo y níquel, dos determinantes clave de la mecanizabilidad, y hablarán sobre las cuatro clases de acero inoxidable: austenítico, ferrítico, martensítico y dúplex, todas con propiedades físicas y características de mecanizado distintas.
Y aunque todo esto puede ser interesante desde una perspectiva técnica, tiene poco peso para alguien que hace la pregunta básica: ¿Cuál es la mejor broca para esta pieza de acero inoxidable en la que estoy trabajando, y a qué velocidad debo correrla?
Steve George tiene algunas sugerencias. El gerente senior de ingeniería de producto global en Kennametal dice que el taladrado productivo comienza con la herramienta correcta.
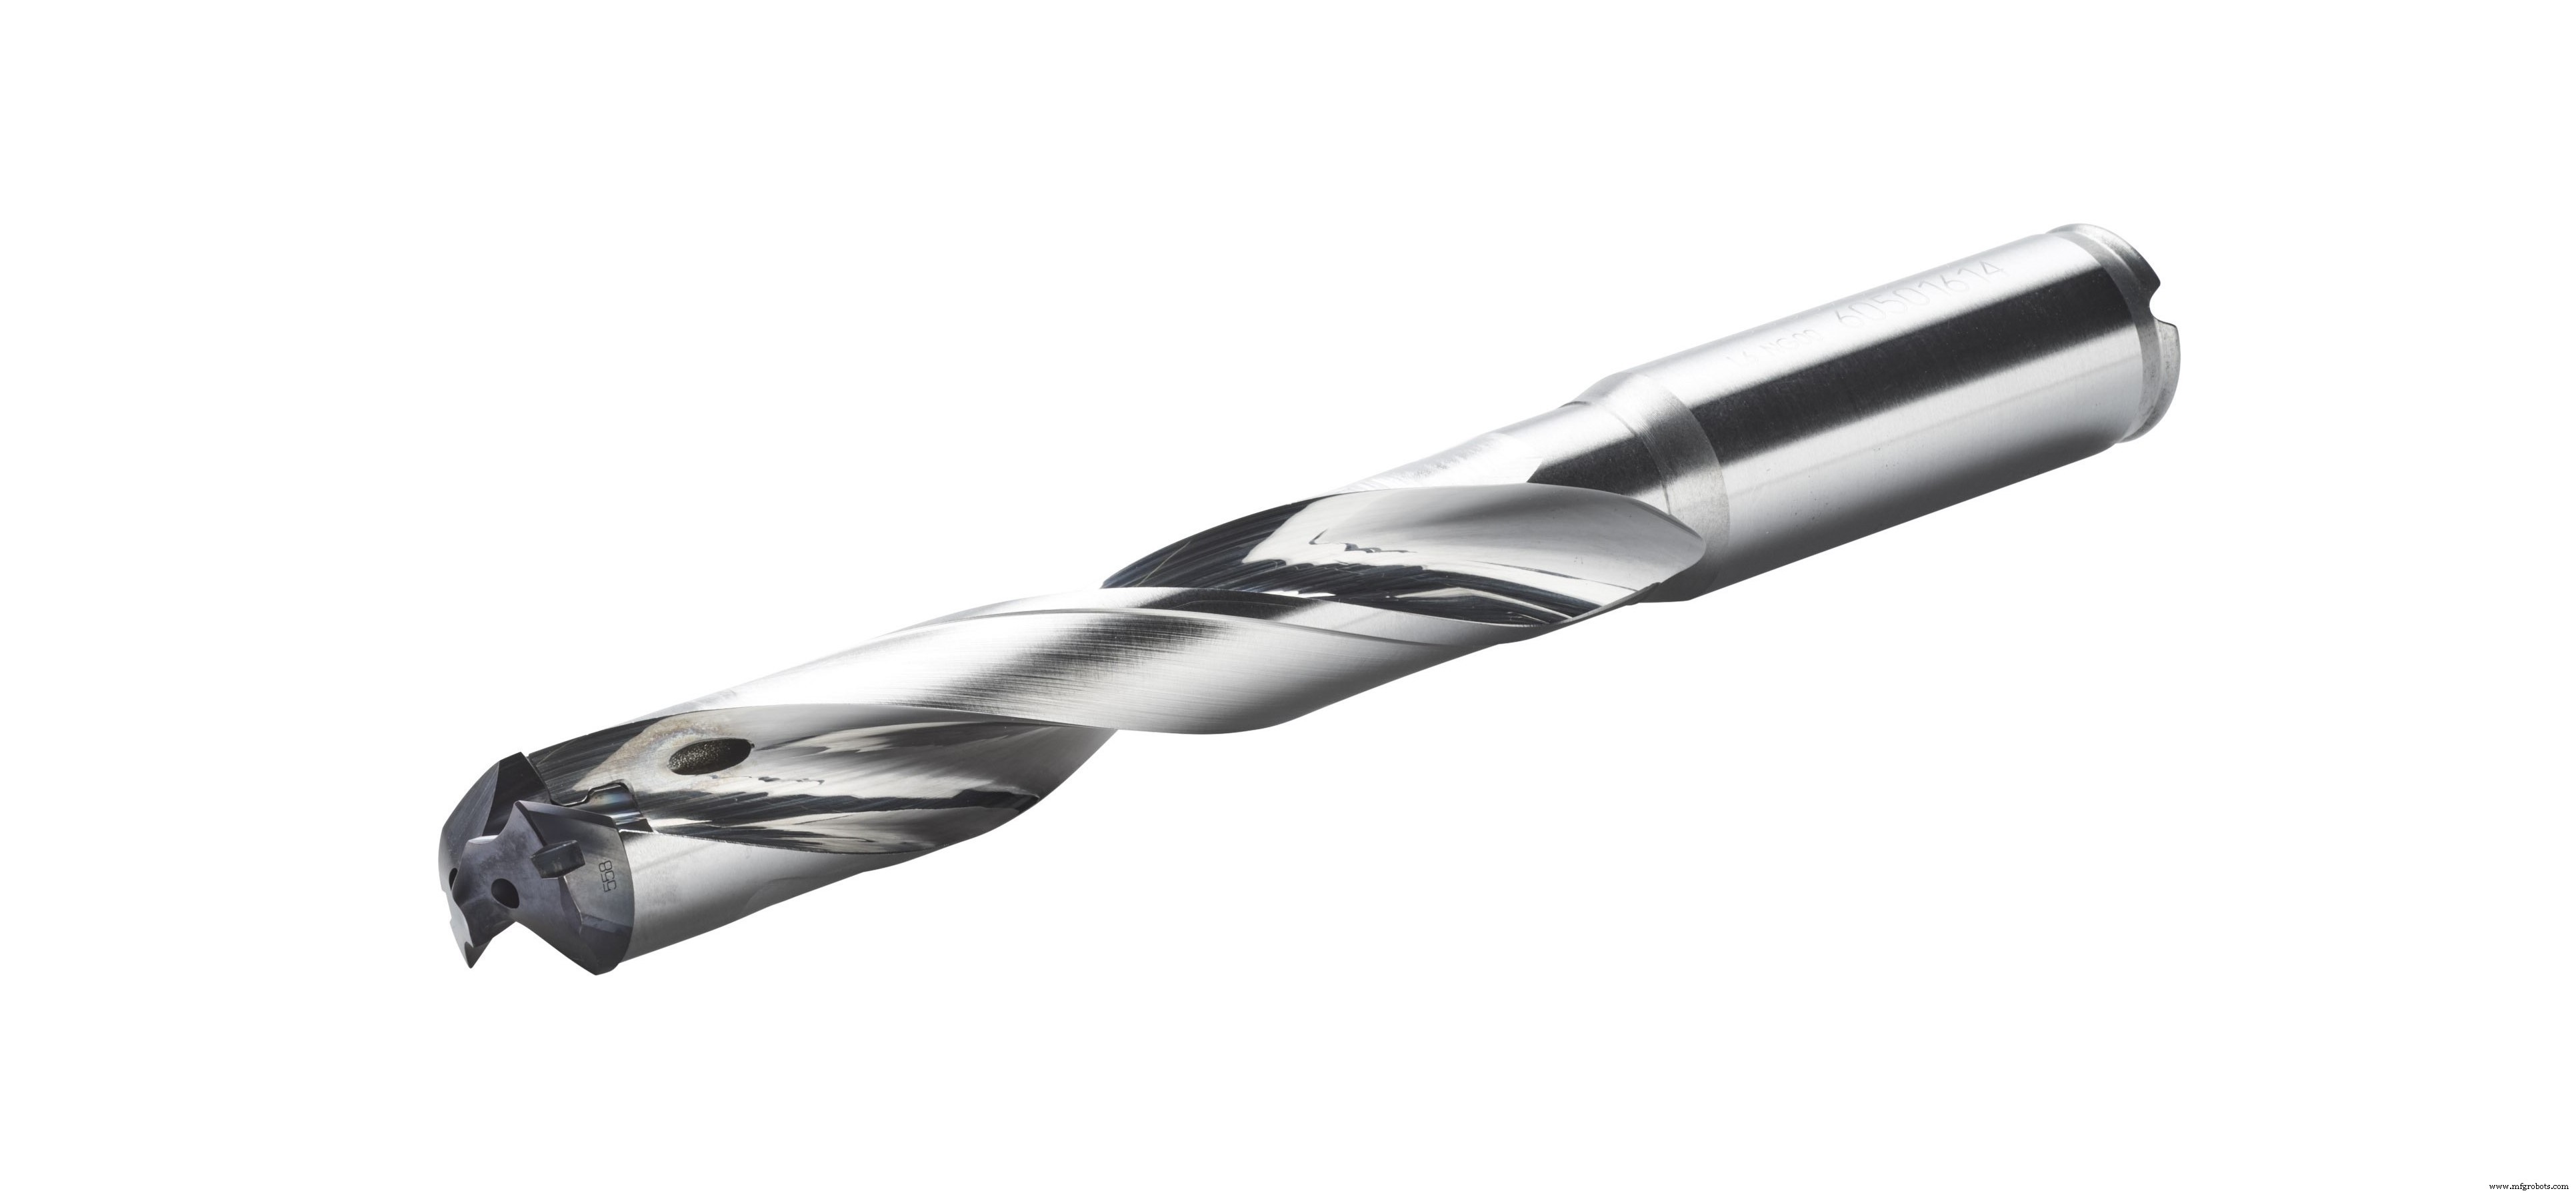
Consejo No. 1: Opte por Brocas de Carburo Sólido
"Los aceros inoxidables generan mucho calor, y las brocas de carburo sólido no solo son más resistentes al calor que el acero de alta velocidad [HSS] y cobalto, sino que también son más duras y fuertes", dice George.
"Eso, y usualmente vienen equipadas con refrigerante a través de la herramienta", continúa. "Por esto, puede empujarlas más rápido y agresivamente, llevando a un proceso más eficiente y, en última instancia, mayores ganancias por pieza. Sin embargo, los parámetros de configuración deben soportarlo. Talleres que usan sujeción menos rígida, porta-herramientas desgastados o mal mantenidos, y máquinas-herramienta más viejas y lentas podrían estar mejor con HSS".
Consejo No. 2: Empuje Más Fuerte
Keith Hoover, gerente regional de producto en Kennametal, añade que los elementos de aleación en el acero inoxidable lo hacen mucho más susceptible al endurecimiento por trabajo.
"Los aceros inoxidables presumen resistencia a la tracción y límite elástico relativamente altas, así que si no alcanza un cierto avance por rev, no tendrá la tasa de penetración necesaria para generar una viruta adecuada", dice Hoover. "Incluso con buen flujo de refrigerante, podría inadvertidamente crear una superficie endurecida por trabajo y tener dificultades para atravesar. Por eso, dependiendo del tipo de acero inoxidable, generalmente sugiero comenzar en el extremo inferior del rango de velocidad de corte recomendado y usar una velocidad de avance bastante agresiva".
Consejo No. 3: Sea Específico
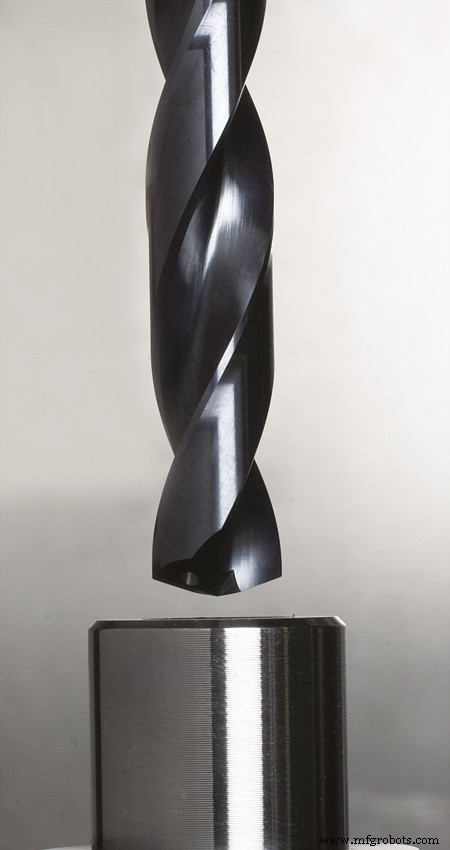
Brandon Hull está totalmente de acuerdo con el refrigerante a través de la herramienta. El vicepresidente de gestión de productos y desarrollo de negocio en Guhring Inc. señala que los aceros inoxidables son típicamente gomosos y pegajosos. Esto puede llevar a un filo acumulado en la broca que eventualmente se romperá, usualmente llevándose algo de carburo con él. Además de usar un suministro de refrigerante adecuado, preferiblemente bajo alta presión, la selección de una broca diseñada para el material de pieza específico es crítica.
"Típicamente, busca un filo de corte más agudo y un redondeo (hone) relativamente ligero", dice. "Junto con el perfil de canal y geometría de punta correctos y un recubrimiento que reduzca el calor y promueva la evacuación de viruta, las brocas de carburo son imprescindibles para aplicaciones de alto volumen".
Consejo No. 4: Sujete Correctamente
Hull entra en el debate de años sobre sujeción hidráulica versus mecánica versus por contracción (shrink-fit) afirmando que todas son perfectamente aceptables para sujetar una broca de carburo, siempre que el porta-herramientas sea de alta calidad y bien mantenido. También sugiere que no hay nada malo en un buen porta-herramientas ER.
"Usualmente recomiendo porta-herramientas hidráulicos, pero ER está bien para brocas de diámetro pequeño, digamos, tres octavos de pulgada y menores", dice. "Sin embargo, sé que la gente tiende a apretarlos demasiado, y eso crea problemas de concetricidad. Siempre use una llave de torque, y siempre siga las recomendaciones del fabricante, porque varían de fabricante a fabricante".
Consejo No. 5: Controle las Virutas
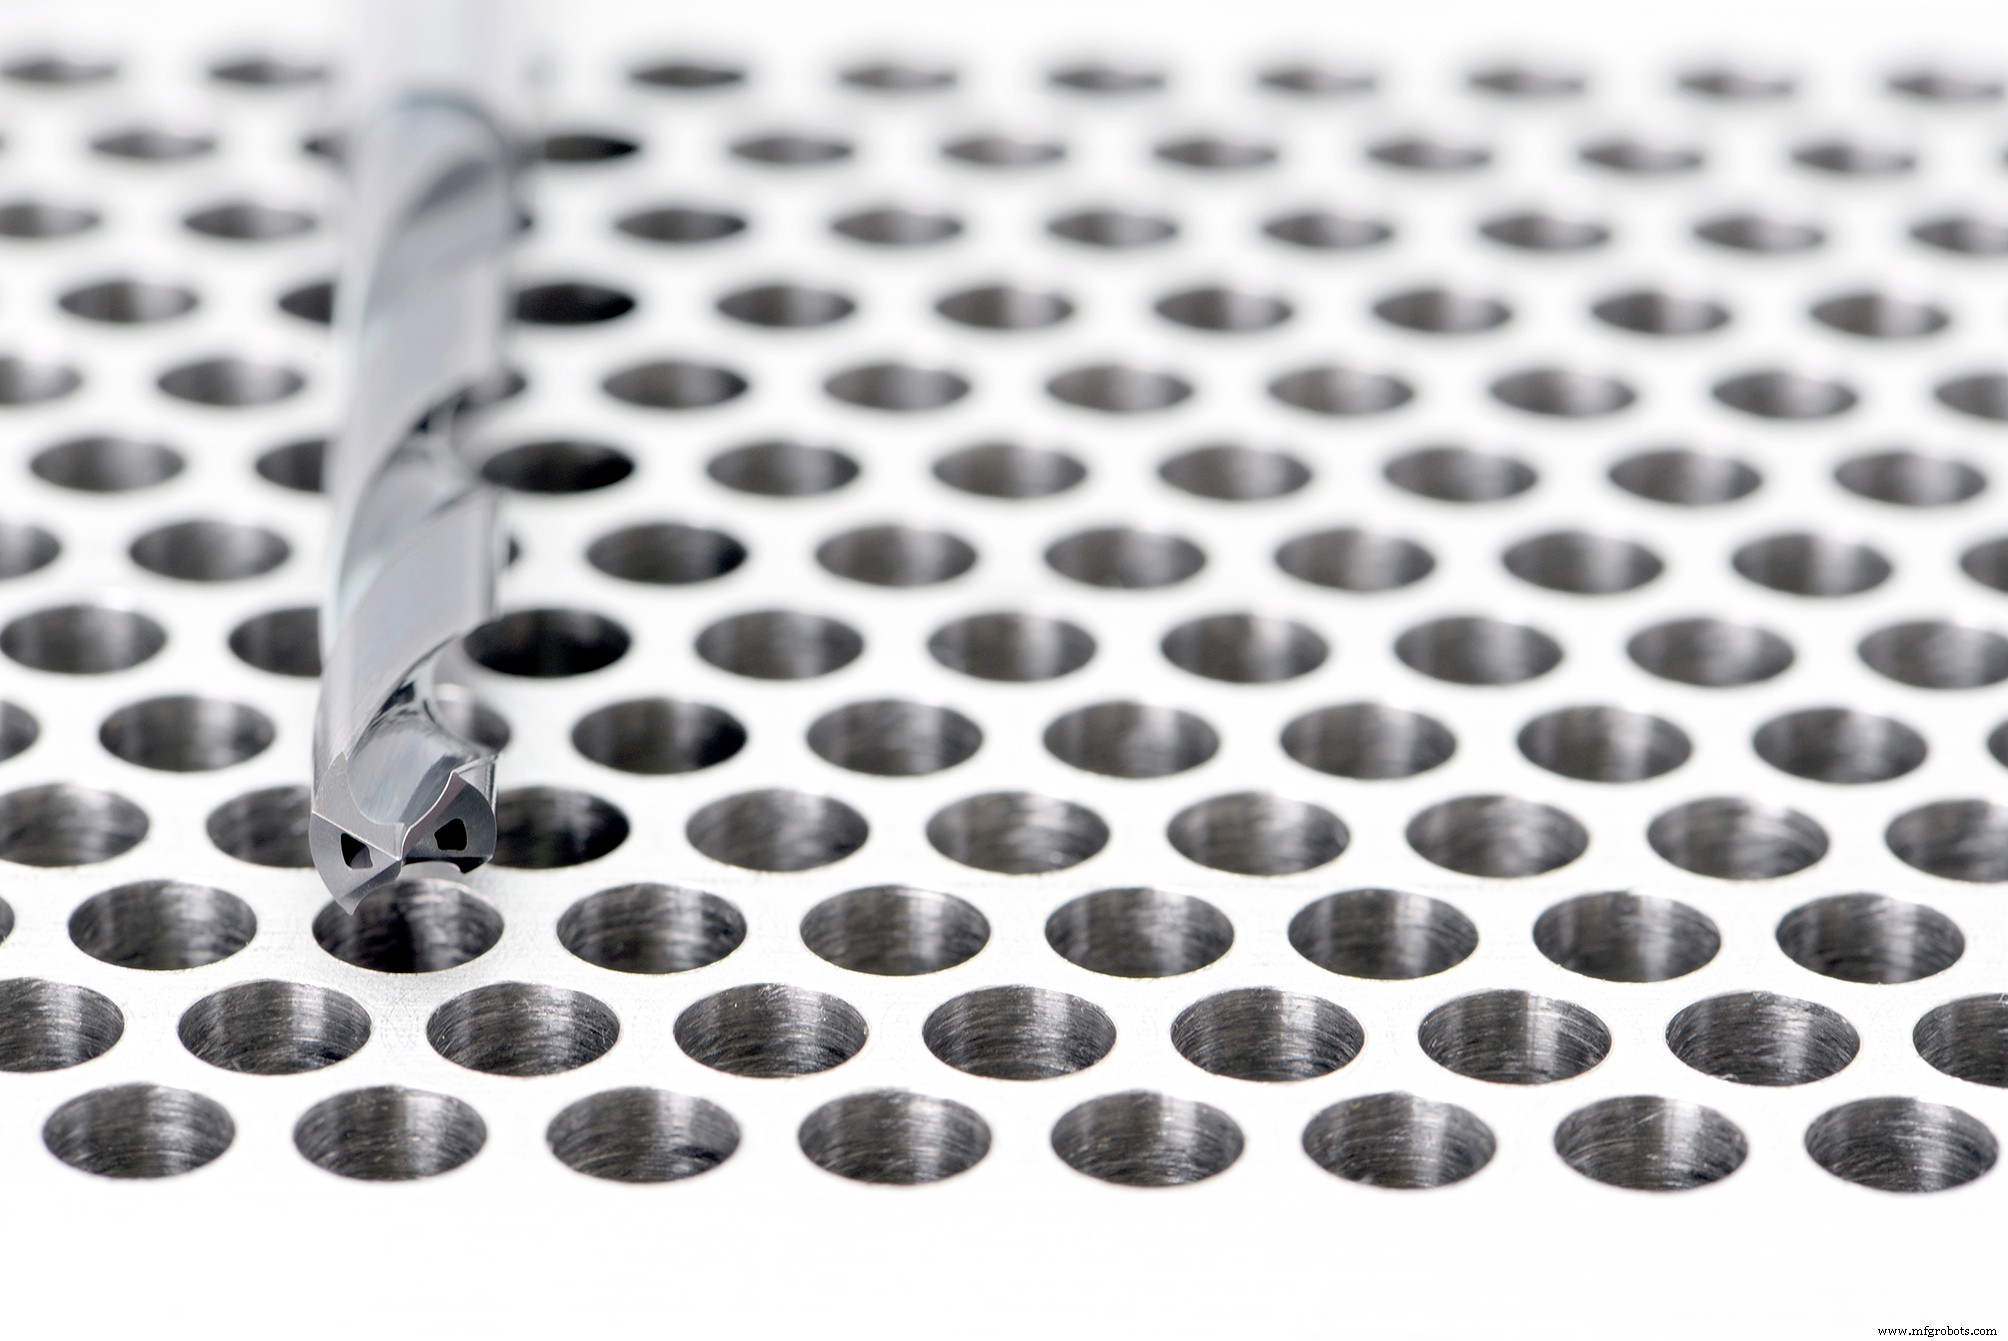
El ingeniero de aplicaciones regional de OSG Tool, Daniel Dominski, ofrece consejos similares en todos los frentes. También señala algo que se aplica a la mayoría de aceros inoxidables: las virutas son largas, fibrosas y peligrosas, y si no las controla, enfrentará tiempo muerto innecesario debido a espacios de trabajo atascados y máquinas rotas o lesiones personales por cortes.
"Esa es una de las mayores luchas con el acero inoxidable, y usualmente es porque el taller está usando una broca de propósito general", dice Dominski. "Entonces se ven forzados a picotear (peck), pero esto lleva a endurecimiento por trabajo y mala vida de herramienta. Si usan una broca hecha específicamente para acero inoxidable, sin embargo, tienen una oportunidad mucho mejor de obtener esas virutas enrolladas bonitas y apretadas. Por supuesto, para los materiales realmente gomosos, como 304L, también pueden tener que bajar sus velocidades de corte o subir la velocidad de avance. De cualquier manera, nadie debería conformarse con nidos de pájaro".
Consejo No. 6: Haga las Cuentas
El problema, como atestiguarán muchos propietarios de instalaciones de máquinas y gente de compras, es el costo más alto del carburo. Este punto de vista es especialmente prevalente en lugares de trabajo de producción por encargo y otros fabricantes de alta mezcla, bajo volumen. De nuevo, HSS podría ser el boleto aquí, pero Dominski y sus colegas coinciden en que el carburo casi siempre produce un costo por pieza más bajo.
"Tanta gente sigue atrapada en el costo inicial y no ve el beneficio de gastar el dinero extra en carburo", dice. "Pero puedo ofrecer múltiples ejemplos de talleres pagando la herramienta en un solo trabajo. Por ejemplo, recientemente trabajamos con un taller taladrando orificios de 4,42 mm en acero inoxidable 304 que pasó de 425 orificios por herramienta a 4.000 con carburo, mientras que otro cliente taladrando titanio aumentó la vida de la herramienta más de ocho veces".
Esos ejemplos son bastante típicos, añade, y ninguno menciona la mayor productividad del carburo, que es significativa. Admitido, no es para cada aplicación, pero en acero inoxidable y otros materiales duros, las brocas de carburo sólido son una decisión obvia.
¿Qué consejos puede compartir para taladrar acero inoxidable, uno de los grupos de metales más desafiantes? Publique sus pensamientos e ideas en los comentarios a continuación.
TALADRADO DE ACERO INOXIDABLE: ¿CUÁL DE ESTOS 6 CONSEJOS ES MÁS ÚTIL?
¿Cuál es la mejor manera de taladrar acero inoxidable, uno de los grupos de metales más desafiantes?
Hay un puñado de consideraciones importantes, desde usar brocas de carburo sólido hasta buena gestión de virutas.
¿Cuál de los siguientes consejos ha implementado? Participe en nuestra encuesta para compartir sus ideas y descubrir qué hacen los demás.
¿Cuál de estos consejos ha implementado al taladrar acero inoxidable?
Tecnología Industrial
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Consejos Esenciales de Taladrado: Mejore Rendimiento y Calidad
- Descubre los Beneficios Clave del Acero Inoxidable para Proyectos de Fabricación
- Pasivación de acero inoxidable: Maximiza la resistencia a la corrosión
- Impulse la Eficiencia de su CNC de 5 Ejes: 4 Consejos Internos Comprobados
- Metales de Precisión Premium para Creadores y Artesanos
- Cómo Elegir el Acero Inoxidable Adecuado para Tubos de Dispositivos Médicos: Guía Práctica
- Garantizando el Mecanizado CNC Seguro de Magnesio y Otros Metales Inflamables
- Por Qué el Acero Domina el Mecanizado CNC de Precisión: Beneficios y Usos
- Dominando el Mecanizado de Acero Inoxidable: Técnicas y Mejores Prácticas
- Principales aplicaciones del acero inoxidable en industrias clave