



Fundición Explicada: Guía Completa de Procesos de Fundición de Metales
La fundición es un proceso de fabricación utilizado desde la antigüedad. Hasta hoy, la "fundición" sigue siendo la opción preferida de muchos fabricantes para producir diversas piezas. Comencemos definiendo "fundición".
El proceso general de fundición es el siguiente:
- El metal se calienta hasta licuarse.
- El metal fundido se vierte en moldes para darle la forma y tamaño deseados.
- El metal fundido se deja enfriar y solidificar dentro del molde.
- Al solidificarse, la pieza se extrae del molde, se limpia y se somete a mecanizado si es necesario.
La pieza moldeada extraída tras la solidificación se llama fundición. La fábrica o taller que produce fundiciones se denomina fundición (foundry).
En la industria existen principalmente dos tipos de fundición:
- Fundición por encargo (Jobbing foundry)
- Fundición cautiva (Captive foundry)
1. Fundición por encargo: Son centros de fabricación independientes que producen fundiciones bajo contrato o pedido.
2. Fundición cautiva: Son propiedad exclusiva de grandes empresas, ya que mantener una fundición es costoso. Funcionan como un departamento más del proceso de fabricación de la empresa matriz, produciendo según sus necesidades.
Proceso de fundición
Diagrama de flujo del proceso de fundición
- Fabricar el modelo (patrón). Material: madera, metal o plástico.
- Con los modelos, preparar el molde y los núcleos necesarios.
- Cerrar el molde correctamente con los núcleos colocados en la cavidad.
- Fundir el metal o aleación a fundir.
- Verter el metal fundido en la cavidad del molde.
- Dejar enfriar y solidificar. Extraer la fundición del molde (operación llamada "desmoldeo").
- Limpiar y acabado de la fundición.
- Probar e inspeccionar la fundición.
- Eliminar defectos si los hay y es posible (recuperación de la fundición).
- Aliviar tensiones mediante tratamiento térmico.
- Inspeccionar nuevamente la fundición.
- La fundición está lista para su uso.
El proceso comienza con la fabricación del modelo. Veamos en detalle qué son los modelos de fundición.
Fabricación del modelo (Pattern making)
Los modelos se usan para crear moldes donde se verterá el metal fundido. Son réplicas de la pieza a fundir, pero ligeramente mayores para incluir diversos márgenes:
- Margen de contracción: Los metales se contraen al solidificarse, por lo que el modelo debe ser mayor para compensar.
- Margen de mecanizado: El mecanizado posterior elimina material, así que el modelo se diseña para que la pieza final tenga las dimensiones correctas.
- Existen otros márgenes (desmoldeo, distorsión, etc.).
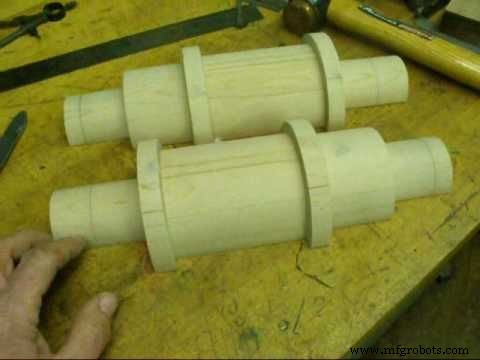 |
| Modelo de madera de una pieza mecánica |
Materiales para fabricar modelos:
- Producción a pequeña escala: Maderas como pino blanco, caoba, arce, abedul y cerezo. La madera es ligera, económica, fácil de trabajar y buena opción para pocas unidades. También pueden usarse plásticos.
- Producción a gran escala: Metales (latón, aluminio, metal blanco, hierro fundido). Son duraderos, resisten desgaste, no se deforman, soportan manipulación brusca, permiten mejor acabado y son resistentes a la corrosión (excepto ferrosos).
Tipos de modelos
- Modelo de una pieza
- Modelo partido o de dos piezas
- Modelo con canales de alimentación (Gated pattern)
- Modelo cope and drag
- Modelo de barrido (Sweep pattern)
- Modelo esqueleto (Skeleton pattern)
Moldeo
Una vez fabricado el modelo, se usa para hacer el molde. El moldeo en arena es el más utilizado. Los moldes de arena son "desechables" o "de un solo uso": se destruyen para extraer la fundición. La arena se mezcla con aglutinantes, aditivos y agua para mejorar su moldeabilidad.
Para preparar el molde, el material de moldeo se compacta alrededor del modelo. La parte superior del molde se llama copo (cope) y la inferior arrastre (drag). Tras endurecerse, se extrae el modelo dejando la cavidad para el metal fundido.
Tipos de moldes de arena:
- Molde de arena verde
- Molde de arena seca
- Moldes de arena lechada (Loam sand)
- Moldes CO2, etc.
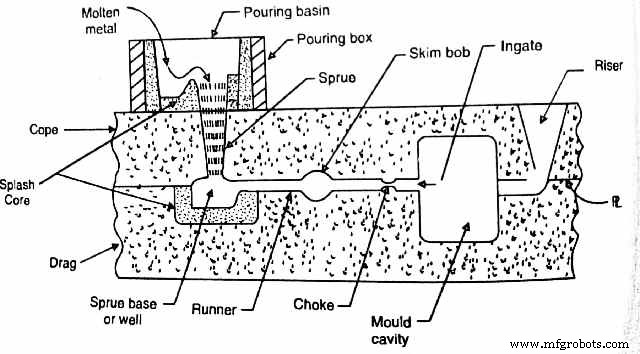
El molde contiene los siguientes elementos para una fundición exitosa:
- Núcleo (Core): Generalmente de arena, madera o metal, crea huecos internos en la fundición. Se coloca en la cavidad antes de cerrar el molde y verter el metal.
- Cuenca de colada (Pouring basin): Depósito en la parte superior de la canilla (en el copo) que recibe el chorro de metal fundido del cucharón.
- Canilla (Sprue): Canal vertical que conecta la cuenca con los canales de distribución y compuertas. Es cónica descendente para facilitar el moldeo y adaptar la sección transversal a la velocidad creciente del metal, evitando flujo turbulento y atrapamiento de aire.
- Base de canilla o pozo (Sprue base/well): Depósito en el extremo inferior de la canilla. Evita erosión excesiva de arena al impactar el metal y reduce la velocidad.
- Canal de distribución (Runner): Canal horizontal que atrapa escorias y conecta la base de la canilla con las compuertas, permitiendo la entrada del metal a la cavidad.
- Compuertas (Gates): Canales por donde el metal entra directamente a la cavidad del molde.
- Alimentadores (Risers): Depósitos de metal fundido que alimentan la fundición durante la solidificación para evitar cavidades por contracción.
Si te ha gustado este artículo, déjanos un comentario y compártelo.
Tecnología Industrial
- Soldadura GMAW (MIG) Explicada: Guía Completa de Soldadura por Arco Metálico con Gas Inerte
- Extrusión Explicada: Proceso, Ventajas y Limitaciones - Visión Técnica
- Soldadura GTAW/TIG Explicada: Proceso, Ventajas y Aplicaciones
- Tipos de Sistemas de Transmisión de Potencia Mecánica: Visión General Completa
- El Proceso de Manufactura Moderno: Técnicas Clave e Innovaciones
- Microfusión vs. Fundición a Presión: Diferencias Clave Explicadas
- Fundición en arena vs fundición a presión: entendiendo las diferencias clave
- Fundición en arena explicada: método probado y rentable de fabricación de metal
- 5S Desmitificado: Principios Fundamentales para Construir una Cultura Lean
- Fundición por espuma perdida vs. fundición en molde completo: diferencias clave y beneficios
- Fundición centrífuga explicada: proceso, ventajas y aplicaciones