



Extrusión Explicada: Proceso, Ventajas y Limitaciones - Visión Técnica
Saludos desde The Mechanical Post. Hoy veremos qué es la extrusión, su proceso, ventajas y limitaciones. Comencemos con la definición.
Definición de extrusión
La extrusión es un proceso de fabricación en el que un bloque de metal encerrado en un contenedor es forzado a fluir a través de una abertura pequeña de forma y tamaño específicos, llamada matriz (die).
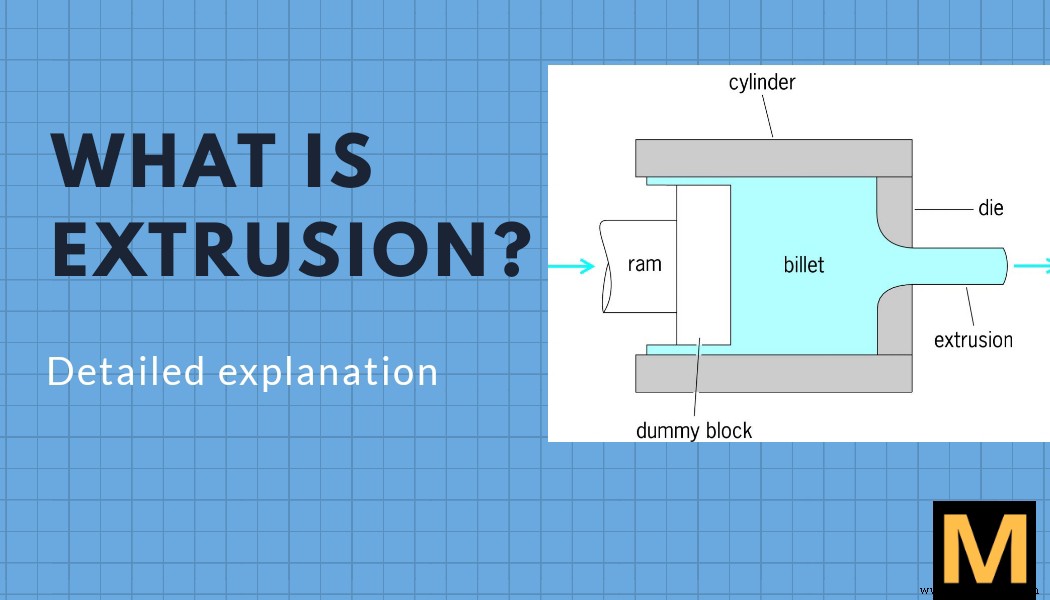
Términos clave de la extrusión
Tocho (Billet)
Los tochos son bloques uniformes del material a extruir (por ejemplo, extrusiones de aluminio). Sus dimensiones varían según la maquinaria. Estos bloques se usan para extruir el producto deseado.
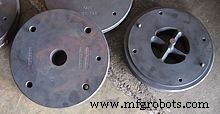 |
| Imagen mostrando matriz de extrusión |
Matriz (Die)
Las matrices de extrusión son discos de acero circulares con espesor considerable y una o más aberturas para crear el perfil deseado. Se fabrican en acero H-13 y se tratan térmicamente, ya que deben soportar altas presiones y temperaturas al forzar el tocho caliente a través de la matriz.
Émbolo extrusor (Ram extruder)
El émbolo es un pistón o ariete de gran masa que empuja el tocho a través de la matriz aplicando gran fuerza. Un ejemplo es la jeringa médica: al aplicar fuerza al émbolo, el fluido sale forzado.
Proceso de extrusión
El proceso comienza calentando el tocho hasta una temperatura donde el material se vuelve maleable y dúctil. El tocho se carga en el contenedor. Al forzar el émbolo el metal a salir por la abertura de la matriz, el metal sufre deformación plástica, reduciéndose y elongándose. La sección del producto depende de la forma de la abertura de la matriz. Este proceso puede considerarse una adaptación de la forja en matriz cerrada, con la diferencia de que en forja el cuerpo principal del metal es el producto y la rebarba se descarta; en extrusión, la rebarba (metal que fluye por la matriz) es el producto y el desperdicio que queda en la matriz no se usa.
La extrusión se usa ampliamente en la fabricación de secciones sólidas y huecas de metales no ferrosos y sus aleaciones (aleaciones de aluminio, cobre, latón, bronce), pero el acero y otras aleaciones férreas también pueden procesarse con éxito gracias al desarrollo de lubricantes de vidrio fundido.
El material inicial son tochos fundidos o laminados. La gama de productos extruidos es muy amplia: barras de 3 a 25 mm de diámetro, tubos de 20 a 400 mm de diámetro y espesor de pared de 1 mm en adelante, y formas complejas que no pueden obtenerse por otros métodos mecánicos. Además de metales, la extrusión de plásticos también es posible.
También te puede interesar
- Qué es GTAW o soldadura TIG
- Qué es el acero y sus tipos - clasificación detallada
- Qué es el hierro fundido gris
- Automatización industrial y sus tipos
Tipos de extrusión
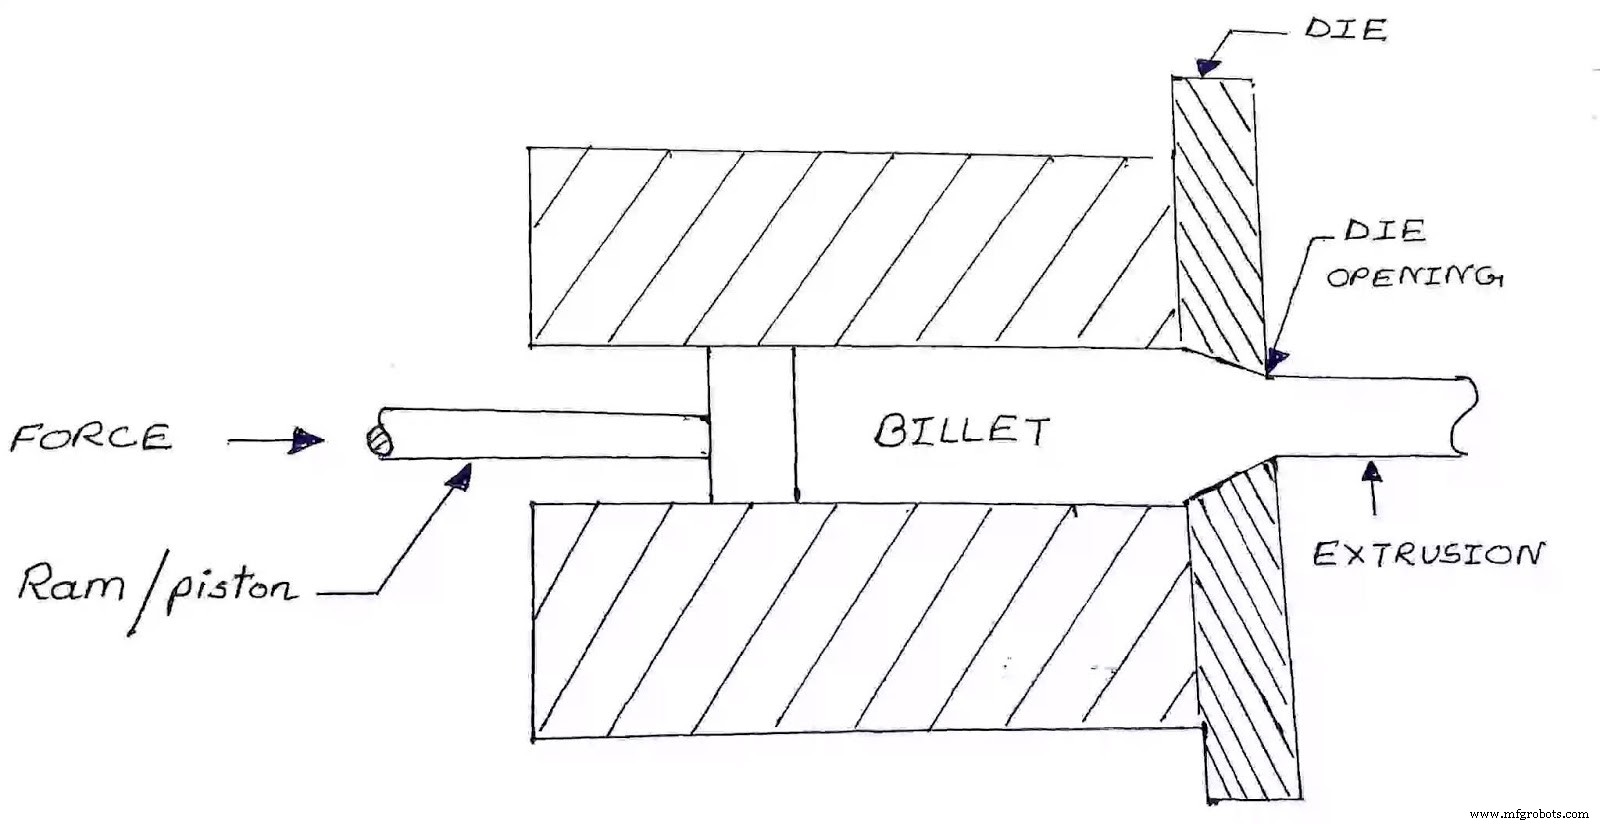
Extrusión directa
El tocho calentado se coloca en el contenedor. El émbolo lo empuja hacia la matriz. El metal sufre deformación plástica, se desliza por las paredes del contenedor y es forzado a fluir por la abertura de la matriz. Al final, un pequeño trozo de metal llamado "desperdicio de extremo" queda en el contenedor y no puede extruirse. Para obtener secciones huecas, se usa a menudo un tocho hueco alrededor de un mandril. En algunos casos, el tocho es macizo y se perfora con el mandril o se taladra un orificio axial antes del ciclo de extrusión. El mandril puede fijarse al émbolo. Al moverse el émbolo hacia la matriz, el metal es forzado a salir por el espacio anular formando un tubo.
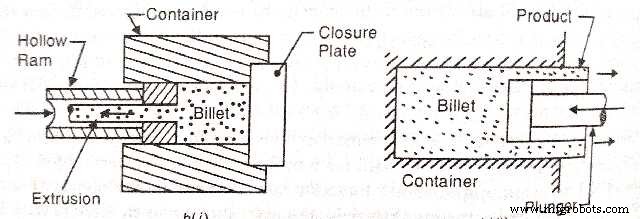
Extrusión indirecta
En la extrusión indirecta, el metal se extruye en dirección opuesta al movimiento del émbolo. Para ello se usa un émbolo hueco (como se muestra arriba). El émbolo hueco contiene la matriz con la forma del producto deseado. Para producir la pieza, la matriz se monta en el extremo del émbolo hueco, mientras el otro extremo del contenedor está cerrado. Al avanzar el émbolo, la matriz aplica presión sobre el tocho y el metal deformado fluye por la abertura de la matriz en dirección opuesta al émbolo, extruyéndose a través del émbolo hueco.
Extrusión en caliente
La extrusión en caliente calienta el tocho antes de extruirlo. Se realiza por encima de la temperatura de recristalización del material, lo que evita el endurecimiento por trabajo y facilita el paso del material por la matriz.
La mayoría de procesos de extrusión en caliente se realizan en prensas hidráulicas horizontales de 230 a 11.000 toneladas métricas (250 a 12.130 toneladas cortas). Las presiones oscilan entre 30 y 700 MPa (4.400 a 101.500 psi), requiriendo lubricación: aceite o grafito (para temperaturas bajas), o polvo de vidrio (para altas temperaturas).
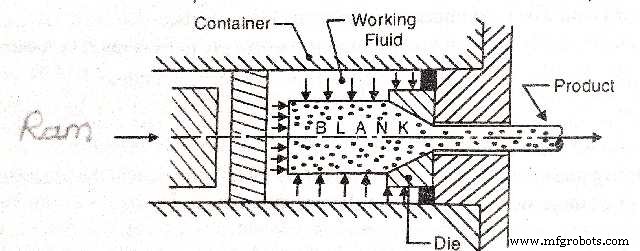
Extrusión en frío
A diferencia de la extrusión en caliente, la extrusión en frío trabaja a temperatura ambiente. Ventajas: no causa oxidación, proporciona mayor resistencia por trabajo en frío, permite tolerancias más ajustadas, mejor acabado superficial y velocidades de extrusión rápidas.
Materiales comúnmente extruidos en frío:
- Plomo
- Estaño
- Aluminio
- Cobre
- Circonio
- Titanio
- Molibdeno
- Berilio
- Vanadio
- Niobio
- Acero
Ejemplos de productos: tubos colapsibles, carcasa de extintores, cilindros de amortiguadores y esbozos de engranajes.
Este proceso es similar a la extrusión en caliente, salvo que los metales trabajados poseen la plasticidad necesaria para conformarse sin calentamiento. Suelen tener alta ductilidad. La extrusión en frío también se usa para mejorar propiedades físicas y producir piezas terminadas.
Ventajas de la extrusión
- Amplia gama de productos extruidos. Secciones transversales imposibles por laminación (como secciones reentrantes) pueden extruirse.
- No se pierde tiempo al cambiar formas, ya que las matrices se retiran y reemplazan fácilmente.
- Precisión dimensional generalmente superior a la de productos laminados.
- Automatización más sencilla al producirse piezas en un solo paso.
- Las extrusiones son más ligeras, sólidas y resistentes que las fundiciones.
- Las extrusiones son más precisas que las fundiciones y requieren menos procesos de acabado.
Limitaciones del proceso de extrusión
- Desperdicio de proceso mayor que en laminación (donde es solo 1-3%).
- Coste de utillaje relativamente alto, al fabricarse en aceros de aleación costosos.
- En productividad, la extrusión es muy inferior a la laminación, especialmente a sus variedades continuas.
- Costes de extrusión generalmente mayores comparados con otras técnicas.
- Vida útil del utillaje más corta debido a altas tensiones de contacto y velocidades de deslizamiento.
- Solo se pueden producir formas con sección transversal constante.
Si te ha gustado, déjanos un comentario y compártelo. También háznos saber sobre qué tema quieres leer a continuación. Considera suscribirte para no perderte ninguna publicación.
Tecnología Industrial
- Prensas Mecánicas Explicadas: Función, Tipos y Aplicaciones Industriales
- Comprender el Efecto Piel: Impacto en Conductores de CA y Aplicaciones RF
- Tipos de Sistemas de Transmisión de Potencia Mecánica: Visión General Completa
- El Proceso de Manufactura Moderno: Técnicas Clave e Innovaciones
- 5S Desmitificado: Principios Fundamentales para Construir una Cultura Lean
- Uniones mecánicas explicadas: tipos, usos y puntos de fallo comunes
- Extrusión por Impacto Explicada: Cómo las Prensas Moldean Piezas Metálicas en Un Solo Golpe Potente
- ¿Qué es el Moldeo por Soplado por Extrusión? Visión General Completa
- Muelles de extensión mecánicos explicados: funcionamiento y por qué son esenciales
- Enlace Mecánico Explicado: Cómo las Varillas Rígidas Accionan Dispositivos
- Re‑Platforming en la nube: qué es y cómo impulsa una migración eficiente