



16 claves esenciales del proceso de estampado de chapa - Guía práctica
El proceso de estampado es un proceso de conformado de metal en el que la chapa adquiere una forma deseada. El proceso de estampado puede incluir diferentes operaciones de chapa como punzonado, doblado, corte, cizallado, perforado, etc.
En este artículo, aprenderemos sobre varios aspectos del proceso de estampado de chapa desde la experiencia práctica de Shane.
1. Información a partir de la chatarra
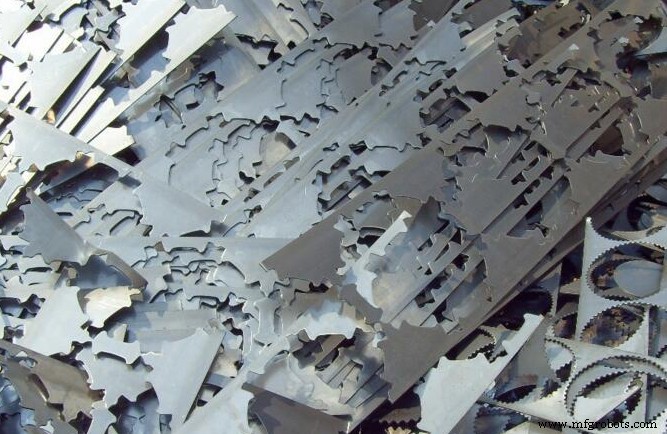
La chatarra es esencialmente el reflejo del agujero formado. Es la misma pieza en posición opuesta. Al examinar la chatarra, puedes juzgar si el juego entre los matrices superior e inferior es correcto.
Si el juego es demasiado grande, el desperdicio tendrá superficies de fractura rugosas y onduladas y una zona brillante estrecha. Cuanto mayor sea el juego, mayor será el ángulo entre la superficie de fractura y la zona brillante.
Si el juego es demasiado pequeño, el desperdicio mostrará una superficie de fractura de ángulo pequeño y una banda brillante ancha. Juegos excesivos forman agujeros con grandes rizos y desgarros en el borde, resultando en un borde delgado ligeramente protruyente en la sección.
Un juego demasiado pequeño forma una banda con ligero rizado y desgarro de gran ángulo, resultando en una sección más o menos perpendicular a la superficie del material.
Una chatarra ideal debería tener un ángulo de colapso razonable y una banda brillante uniforme. Esto mantiene la presión de punzonado al mínimo y forma un agujero redondo limpio con pocas rebabas.
Desde este punto de vista, aumentar el juego para prolongar la vida útil del molde es a costa de sacrificar la calidad del agujero terminado.
2. Selección del juego de matriz
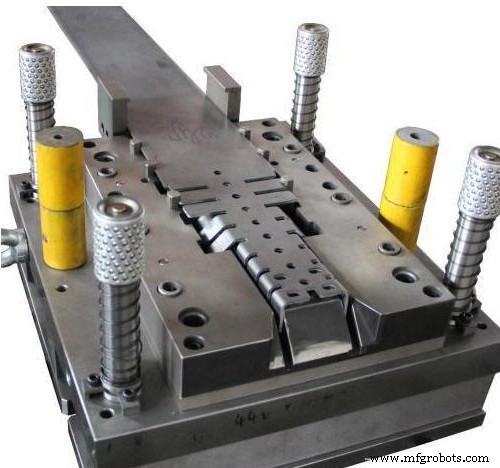
El juego de la matriz está relacionado con el tipo y espesor del material a punzonar. Un juego irrazonable puede causar los siguientes problemas:
(1) Si el juego es demasiado grande, la rebaba de la pieza estampada es relativamente grande y la calidad del estampado es pobre.
Si el juego es demasiado pequeño, aunque la calidad de punzonado es buena, el desgaste de la matriz es grave, lo que reduce enormemente la vida útil de la matriz y facilita la rotura del punzón.
(2) Si el juego es demasiado grande o demasiado pequeño, es fácil producir adherencia en el material del punzón, resultando en el doblado del material durante el estampado.
Un juego demasiado pequeño facilita la formación de un vacío entre la superficie inferior del punzón y la chapa, resultando en el rebote del desperdicio.
(3) Un juego razonable puede prolongar la vida útil de la matriz, tener un buen efecto de descarga, reducir rebabas y rebordes, mantener la chapa limpia, el diámetro del agujero es consistente, y no rayará la chapa, reducirá las veces de rectificado, mantendrá la chapa recta y posicionamiento de punzonado preciso.
Consulte la siguiente tabla para seleccionar el juego del molde (los datos en la tabla son porcentajes):
| Selección de juego (juego total) | |||
|---|---|---|---|
| Ciencia del material | Mínimo | Óptimo | Máximo |
| Cobre rojo | 8% | 12% | 16% |
| Latón | 6% | 11% | 16% |
| Acero dulce | 10% | 15% | 20% |
| Aluminio (blando) | 5% | 10% | 15% |
| Acero inoxidable | 15% | 20% | 25% |
| % × Espesor del material = Juego de matriz |
3. Cómo mejorar la vida útil de la matriz
Para los usuarios, mejorar la vida útil de la matriz puede reducir enormemente el coste de estampado.
Los factores que afectan la vida útil de la matriz son los siguientes:
- Tipo y espesor del material;
- Si se selecciona un juego de matriz inferior razonable
- Forma estructural del molde
- Si hay buena lubricación durante el estampado del material
- Si el molde ha recibido tratamiento superficial especial
- Como niquelado, nitruro de carbono y titanio
- Alineación de torretas superior e inferior
- Uso razonable de arandelas de ajuste
- Si el molde de borde inclinado se usa correctamente
- Si la base del molde de la máquina herramienta se ha desgastado
4. Problemas a considerar en el estampado de agujeros de tamaño especial
- Si el diámetro mínimo del agujero está en el rango de φ0.8—φ1.6, use un punzón especial.
- Al punzonar una placa gruesa, use una matriz más grande relativa al diámetro de mecanizado del agujero.
Ejemplo 1. Según las condiciones de procesamiento en la siguiente tabla, aunque el agujero de procesamiento corresponde a la matriz en estación A, use la matriz en estación B.
| Textura del material | Espesor de placa (mm) | Apertura (mm) |
| Acero dulce (40kg/mm²) | 6.0 | 8.2-12.7 |
| Acero inoxidable (60kg/mm²) | 4.0 | 8.2-12.7 |
Ejemplo 2. Según las condiciones de procesamiento en la siguiente tabla, aunque el agujero de procesamiento corresponde a la matriz de estación B, use la matriz de estación C.
| Textura del material | Espesor de placa (mm) | Apertura (mm) |
| Acero dulce (40kg/mm²) | 6.0 | 22.9-31.7 |
| Acero inoxidable (60kg/mm²) | 4.0 | 22.9-31.7 |
(3) Generalmente, la relación entre el ancho mínimo y la longitud del filo del punzón no debe ser menor que 1:10.
Ejemplo 3. Para punzón rectangular, cuando la longitud del filo de corte es 80mm, el ancho del filo ≥ 8mm es lo más apropiado.
(4) La relación entre la dimensión mínima del filo del punzón y el espesor de la placa.
Se sugiere que la dimensión mínima del filo del punzón debe ser 2 veces el espesor de la placa.
5. Rectificado de matriz
1. Importancia del rectificado de matriz
El rectificado regular de la matriz es la garantía de consistencia en la calidad de punzonado.
El rectificado regular de la matriz no solo puede mejorar la vida útil de la matriz sino también la vida útil de la máquina. Es necesario dominar el momento correcto de rectificado.
2. Características específicas que indican necesidad de afilado
Para el rectificado de matriz, no hay un número estricto de golpes para determinar si se requiere rectificado.
Depende principalmente de la agudeza del filo.
Se determina principalmente por los siguientes tres factores:
(1) Verifique el radio del filo de corte. Si el radio del filete alcanza R0.1mm (el valor máximo de R no debe exceder 0.25mm), se requiere rectificado.
(2) Verifique la calidad de punzonado y si hay grandes rebabas.
(3) Determine si se requiere rectificado por el ruido del estampado de la máquina.
Si el ruido de la misma matriz es anormal durante el estampado, indica que el punzón se ha embotado y necesita rectificado.
Nota: también se debe considerar el rectificado si el filo del filo se vuelve redondo o la parte posterior del filo está rugosa.
3. Método de rectificado
Hay muchas formas de rectificar la matriz, que pueden realizarse con una rectificadora especial o rectificadora plana.
La frecuencia de rectificado de punzón y matriz inferior es generalmente 4:1; Ajuste la altura de la matriz después del rectificado.
(1) Peligros de métodos de rectificado incorrectos:
El rectificado incorrecto agravará el daño rápido del filo de la matriz, resultando en una reducción significativa en el número de golpes por rectificado.
(2) Beneficios del método de rectificado correcto:
La calidad y precisión del punzonado pueden mantenerse estables rectificando la matriz regularmente.
El filo de la matriz se daña lentamente y tiene una vida útil más larga.
4. Reglas de rectificado
Los siguientes factores se considerarán durante el rectificado de matriz:
(1) Cuando el filete del filo es R0.1-0.25mm, depende de la agudeza del filo.
(2) La superficie de la muela de rectificar debe limpiarse.
(3) Se recomienda una muela suelta, gruesa y blanda. Como WA46KV.
(4) La cantidad de rectificado (cantidad de corte) cada vez no debe exceder 0.013mm.
La cantidad excesiva de rectificado causará sobrecalentamiento de la superficie de la matriz, lo que equivale a un tratamiento de recocido, ablandando la matriz y reduciendo enormemente su vida útil.
(5) Debe agregarse refrigerante suficiente durante el rectificado.
(6) Durante el rectificado, el punzón y la matriz inferior deben fijarse establemente, y se deben usar accesorios de herramientas especiales.
(7) La cantidad de rectificado de la matriz es cierta. Si alcanza este valor, el punzón será desechado.
Si continúa usándolo, es fácil causar daño al molde y máquina, y la ganancia no vale la pérdida.
(8) Después del rectificado, el filo se tratará con piedra de aceite para eliminar bordes y líneas excesivamente afilados.
(9) Después del rectificado, la cuchilla se limpiará, desmagnetizará y aceitará.
Nota: la cantidad de rectificado de la matriz depende principalmente del espesor de la placa estampada.
5. Atención al punzón antes de su uso
1. Almacenamiento
(1) Limpie el interior y exterior de la manga superior del molde con un paño limpio.
(2) Al almacenar, tenga cuidado de no rayar o abollar la superficie.
(3) Aceite para prevenir óxido.
2. Preparación antes del uso
(1) Limpie a fondo la manga superior del molde antes de usar.
(2) Verifique la superficie por rayones y abolladuras. Si los hay, elimínelos con piedra de aceite.
(3) Aceite interior y exterior.
3. Precauciones al instalar el punzón en la manga superior del molde
(1) Limpie el punzón y engrase su mango largo.
(2) Inserte el punzón hasta el fondo de la manga superior del molde en la matriz de estación grande sin fuerza.
No se puede usar un martillo de nailon.
Durante la instalación, el punzón no puede fijarse apretando los tornillos en la manga superior del molde. Los tornillos solo pueden apretarse después de que el punzón esté correctamente posicionado.
4. Instalar el conjunto de molde superior en la torreta
Si desea prolongar la vida útil de la matriz, el juego entre el diámetro exterior de la manga superior del molde y el orificio de la torreta debe ser lo más pequeño posible.
Por lo tanto, realice cuidadosamente los siguientes procedimientos.
(1) Limpie y engrase la chaveta y el diámetro interior del orificio de la torreta.
(2) Ajuste la chaveta de la guía de la manga superior del molde para que coincida con la llave del orificio de la torreta.
(3) Inserte la manga superior del molde recta en el orificio de la torre, y tenga cuidado de no inclinarla.
La guía de la manga superior del molde debe deslizarse en el orificio de la torreta por su propio peso.
(4) Si la manga superior del molde se inclina hacia un lado, puede golpearse suavemente hacia la derecha con herramientas de material blando como un martillo de nailon.
Repita el golpeo hasta que la guía de la manga superior del molde se deslice a la posición correcta por su propio peso.
Nota: no aplique fuerza al diámetro exterior de la guía de la manga superior del molde, solo en la parte superior del punzón.
No golpee la parte superior de la manga superior del molde para evitar dañar el orificio de la torreta y acortar la vida útil de estaciones individuales.
6. Mantenimiento de molde
Si el punzón es mordido por el material y no puede sacarse, verifique según los siguientes elementos.
1. Rectificado de punzón y matriz inferior.
La matriz con filo afilado puede procesar secciones de corte bonitas. Si el filo está embotado, se requiere presión de punzonado adicional. Además, la sección de la pieza es rugosa, resultando en gran resistencia, causando que el punzón sea mordido por el material.
2. Juego de matriz.
Si el juego de la matriz no se selecciona correctamente relativo al espesor de la placa, el punzón necesita una gran fuerza de desmoldeo cuando se separa del material.
Si el punzón es atrapado por el material por esta razón, reemplace la matriz inferior con juego razonable.
3. Estado de materiales procesados.
Cuando el material está sucio o tiene suciedad, la suciedad se adhiere a la matriz, de modo que el punzón es mordido por el material y no puede procesarse.
4. Material deformado.
Después de punzonar el agujero, el material deformado sujetará el punzón y hará que el punzón muerda.
Los materiales con deformación deben nivelarse antes del procesamiento.
5. Uso excesivo de resortes.
Causará fatiga del resorte. Verifique siempre el rendimiento del resorte.
7. Engrasado
La cantidad de aceite y el número de inyecciones de aceite dependen de las condiciones de los materiales de procesamiento.
Para materiales sin óxido y escamas, como chapas de acero laminado en frío y chapas de acero resistentes a la corrosión, el aceite se inyectará en la matriz.
Los puntos de inyección de aceite son la guía de manga, puerto de inyección de aceite, la superficie de contacto entre el cuerpo del cuchillo y la guía de manga, matriz inferior, etc. Use aceite de motor ligero para el aceite.
Para materiales con óxido y escamas, el polvo de óxido será aspirado entre el punzón y la guía de manga durante el procesamiento, resultando en suciedad, de modo que el punzón no puede deslizarse libremente en la guía de manga.
En este caso, si aplica aceite, hará que la escama de óxido sea más fácil de adherir.
Por lo tanto, al lavar este material, por el contrario, limpie el aceite, descompóngalo una vez al mes, y elimine la suciedad del punzón y la matriz inferior con vapor (leña) aceite, limpie antes de volver a montar.
Esto puede asegurar que el molde tenga buen rendimiento de lubricación.
8. Problemas comunes y soluciones en el proceso de uso del molde
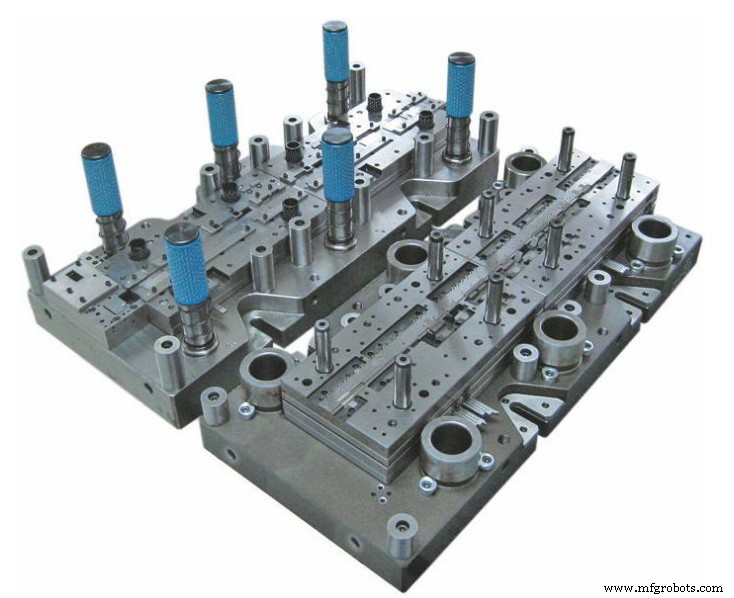
Problema 1: La placa sale de la mordaza
| Razón | Solución |
| Descarga incompleta del molde | 1. Use un punzón con pendiente |
| 2. Aplique lubricante en la placa | |
| 3. Se adopta matriz de servicio pesado |
Problema 2: Desgaste grave de la matriz
| Razón | Solución |
| Juego de matriz irrazonable (demasiado pequeño) | Aumentar juego de matriz |
| Desalineación de asientos de matriz superior e inferior | 1. Ajuste de estación y alineación de matrices superior e inferior 2. Ajuste de nivel de torreta |
| Componentes guía de matriz desgastados e insertos de torreta no reemplazados a tiempo | Reemplazar |
| Sobrecalentamiento del punzón | 1. Añadir lubricante a la chapa 2. Asegurar lubricación entre punzón y matriz inferior 3. Usar múltiples juegos de matrices con misma especificación y tamaño en el mismo programa |
| Método de rectificado inadecuado causará recocido de la matriz, agravando el desgaste | 1. Muela abrasiva blanda 2. Limpiar muela frecuentemente 3. Pequeña mordida 4. Refrigerante suficiente |
| Punzonado escalonado | 1. Aumentar distancia de escalón 2. Se adopta escalonado con puente |
Problema 3: Banda de punzón y adherencia de punzón
| Razón | Solución |
| Juego de matriz irrazonable (demasiado pequeño) | Aumentar juego de matriz |
| Pasivación del filo del punzón | Rectificado oportuno |
| Mala lubricación | Mejorar condiciones de lubricación |
Problema 4: Rebote de desperdicio
| Razón | Solución |
| Problema de matriz inferior | Usar material antibalas para bajar el molde |
| Para agujeros de diámetro pequeño, el juego se reduce en 10% | |
| Diámetro mayor que 50.00 mm, juego ampliado | |
| Rayaduras añadidas en el lado del filo de la matriz | |
| Punzón | Aumentar profundidad de matriz |
| Instalar barra eyectora de poliuretano de descarga | |
| Adoptar filo de corte oblicuo |
Problema 5: Descarga difícil
| Razón | Solución |
| Juego de matriz irrazonable (demasiado pequeño) | Aumentar juego de matriz |
| Desgaste de punzón | Rectificado oportuno |
| Fatiga del resorte | Reemplazar el resorte |
| Adherencia de punzón | Eliminar adherencia |
Problema 6: Ruido de estampado
| Razón | Solución |
| Dificultad de descarga | Aumentar juego de matriz inferior y buena lubricación |
| Aumentar fuerza de descarga | |
| Placa de descarga con superficie blanda | |
| Problema con el soporte de la chapa en la mesa de trabajo y en la torreta | Matriz de soporte esférico |
| Reducir tamaño de trabajo | |
| Aumentar espesor de trabajo | |
| Espesor de chapa | Usar punzón de borde oblicuo |
9. Precauciones para usar herramientas de conformado especiales
1. La carrera del bloque deslizante de diferentes modelos de máquinas es diferente, así que preste atención al ajuste de la altura de cierre del molde de conformado.
2. Debe asegurarse que el conformado sea suficiente, por lo que necesita ajustarse cuidadosamente. Lo mejor es no exceder 0.15mm cada vez.
Si el ajuste es demasiado grande, es fácil causar daño a la máquina y molde.
3. Para conformado por estiramiento, seleccione ensamblaje de resorte ligero para evitar desgarro de chapa o descarga difícil debido a deformación desigual.
4. Instale un molde de soporte de bola alrededor del molde de conformado para evitar que la chapa se incline.
5. La posición de conformado debe estar lo más lejos posible de la abrazadera.
6. El conformado se realiza mejor al final del programa de procesamiento.
7. Asegúrese una buena lubricación de la chapa.
8. Al ordenar, preste atención al rendimiento de herramientas de conformado especiales. Si la distancia de dos conformados está cerca, comuníquese con nuestro vendedor.
9. Como la herramienta de conformado necesita un tiempo de descarga largo, se debe adoptar baja velocidad durante el procesamiento de conformado, y es mejor tener un retraso.
10. Precauciones para usar cortador rectangular
1. La distancia de paso debe ser lo más grande posible, superior al 80% de la longitud total de la herramienta.
2. Lo mejor es realizar el paso de salto mediante programación.
3. Se recomienda usar matriz de borde oblicuo.
11. Cómo punzonar sin exceder la fuerza nominal de la máquina
Agujeros redondos mayores de 114.3mm de diámetro necesitan ser punzonados en el proceso de producción.
Un agujero tan grande excederá el límite superior de la fuerza nominal de la máquina, especialmente para materiales de alta resistencia al cizallamiento.
Este problema puede resolverse punzonando agujeros grandes mediante métodos de punzonado múltiple.
Cortar a lo largo de la circunferencia de un círculo grande con una matriz de tamaño pequeño puede reducir la fuerza de punzonado a la mitad o más. La mayoría de las matrices que ya tiene pueden hacerlo.
12. Un método simple para punzonar agujeros redondos grandes
El molde de esta lente convexa puede hacerse del tamaño de radio que necesite.
Si el diámetro del agujero excede la fuerza nominal del punzón, recomendamos el esquema (A).
Use este molde para punzonar la periferia del círculo.
Si el diámetro del agujero puede punzonarse dentro del rango de fuerza nominal del punzón, una matriz radial y una matriz de lente convexa pueden punzonar el agujero requerido cuatro veces sin rotar la matriz (B).
13. Finalmente, conformado hacia abajo
Al seleccionar el molde de conformado, se debe evitar la operación de conformado hacia abajo, porque ocupará demasiado espacio vertical y llevará a procesos adicionales de nivelado o doblado de chapa.
El conformado hacia abajo también puede caer en la matriz inferior y luego ser sacado de la torreta.
Sin embargo, si el conformado hacia abajo es la única opción de proceso, debe considerarse como el último paso en el tratamiento de chapa.
14. Prevenir distorsión del material
Si necesita punzonar un gran número de agujeros en la placa y la placa no puede mantenerse plana, la causa puede ser la acumulación de tensión de estampado.
Al punzonar un agujero, el material alrededor del agujero se estira hacia abajo, aumentando la tensión en la superficie superior de la placa.
El movimiento hacia abajo también conduce al aumento de la tensión de compresión en la superficie inferior de la placa.
Para punzonar un pequeño número de agujeros, el resultado no es obvio, pero con el aumento del número de agujeros punzonados, la tensión de tracción y compresión también aumentan exponencialmente hasta que la placa se deforma.
Una forma de eliminar esta deformación es:
Punzone un agujero sí y otro no, y luego regrese a punzonar los agujeros restantes.
Aunque esto produce la misma tensión en la placa, desintegra la acumulación de tensión de tracción/compresión causada por punzonar uno tras otro en la misma dirección.
De esta manera, el primer lote de agujeros comparte el efecto de deformación del segundo lote de agujeros.
15. Si su estampado de acero inoxidable se deforma
Aplique lubricante de conformado de alta calidad al material antes del estampado, lo que puede separar mejor el material de la matriz y moverse suavemente sobre la superficie de la matriz inferior durante el conformado.
Esto da al material una mejor oportunidad para distribuir la tensión generada cuando se dobla y estira, para prevenir la deformación en el borde del agujero de estampado y el desgaste en el fondo del agujero de estampado.
16. Sugerencias para superar dificultades de descarga
1. Use un punzón con partículas finas de caucho.
2. Aumente el juego de la matriz inferior.
3. Verifique la fatiga del resorte.
4. Use una matriz de servicio pesado.
5. Uso apropiado de matriz de borde oblicuo.
6. Lubrique la chapa.
7. Se instalará cabeza de descarga de poliuretano para matriz de gran estación.
17. Causas principales del rebote de desperdicio
1. La agudeza del filo de corte. Cuanto mayor sea el filete del filo de corte, más fácil será causar rebote de desperdicio.
2. Módulo de entrada de matriz. Al estampar la matriz en cada estación, los requisitos para el módulo de entrada son ciertos. El módulo de entrada es pequeño, lo que facilita el rebote de desperdicio.
3. Si el juego de la matriz es razonable. Un juego de matriz irrazonable facilita el rebote de desperdicio.
4. Si hay mancha de aceite en la superficie de la placa procesada.
Sin embargo, tendrá que realizar mantenimiento rutinario y regular para asegurar que los refrigerantes y los sistemas de suministro cumplan con las expectativas.
Este es un artículo invitado por Shane del equipo MachineMfg
Shane lleva más de 5 años trabajando en la industria de ingeniería mecánica. Le encanta escribir y se centra en compartir información técnica, orientación, soluciones detalladas y pensamientos relacionados con metales y trabajos con metales. A través de sus artículos, los usuarios siempre pueden resolver fácilmente problemas relacionados y encontrar lo que buscan.
Tecnología Industrial
- Entendiendo Matrices de Estampación Progresiva: Cómo Moldean la Producción de Alto Volumen
- Por Qué la Holgura de Matriz Importa en Operaciones de Punzonado: Garantizando Precisión y Fiabilidad
- Tensión y Corriente en un Circuito Práctico: Entendiendo su Relación
- Mejora de Procesos: Desbloqueando el Crecimiento Sostenible de la Fuerza Laboral
- Control maestro de temperatura en fundición a presión para calidad óptima
- Forja, estampado y fundición: Entendiendo sus diferencias clave
- Estampado Progresivo vs. Estampado por Transferencia: Elegir el Proceso Correcto de Estampado Metálico
- Tiristor vs Transistor: Diferencias Clave Explicadas para Electrónica de Potencia
- Dominando el retrabajo y reparación de BGA: Guía profesional
- Estampado de metal de precisión explicado: Tecnología moderna y automatización
- 5 Datos Reveladores Sobre el Proceso de Fundición a Presión (Die Casting)