



Moldeo en Arena Verde: Proceso Completo y Técnicas
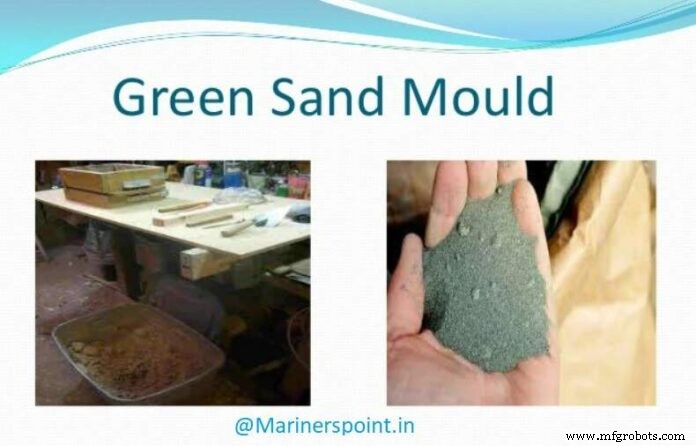
En este artículo veremos qué es el moldeo en arena verde, sus ventajas, desventajas y métodos.
Molde de Arena Verde
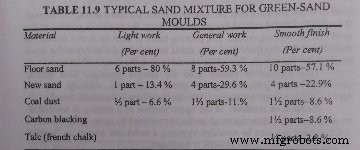
Los moldes de arena verde se preparan con arenas de moldeo naturales o con mezclas de arena de sílice, arcilla aglutinante y agua. Estos materiales se mezclan a fondo en proporciones que den las propiedades deseadas para el tipo de trabajo. A continuación se muestran mezclas típicas de arena para moldeo en arena verde.
Elaboración del Molde de Arena Verde
Para hacer el molde de arena verde, la arena debe templarse correctamente antes de usarse. Si está demasiado seca, se añade agua; si demasiado húmeda, se añade arena seca hasta lograr el temple adecuado. Para comprobar el temple, se toma un puñado y se aprieta en el puño. Al soltar la presión, se rompe el terrón en dos. Las secciones deben conservar su forma y los bordes de la rotura deben ser agudos y firmes.
La superficie del molde en contacto con el metal fundido es la parte más importante en los moldes de arena verde. Para dar a la pieza una superficie limpia y brillante y evitar que la arena se queme en la cara del molde, se aplica una capa de arena de cara alrededor del modelo.
Las mezclas de arena de cara para fundición de hierro suelen contener carbón bituminoso finamente molido, conocido como carbón de mar, y arena nueva además de la arena de moldeo usada. Una proporción común es una parte en volumen de carbón de mar por diez partes de arena de moldeo. El carbón de mar ayuda a evitar que la arena se fusione a las superficies de las piezas, mientras que la arena nueva aumenta la cohesión en la mezcla de cara, evitando el corte de las superficies de arena por el metal líquido.
Es práctica común recubrir las superficies de los moldes de arena con material refractario para producir una piel lisa en las piezas. Los materiales habituales son grafito, coque, carbón vegetal, carbón de gas, plumbago, plomo negro, sílice, mica y talco.
Estos materiales se agrupan en dos: los materiales carbonáceos llamados negros, y los demás denominados recubrimientos minerales. Pueden aplicarse en húmedo o en seco. Para uso en húmedo se emplea algún adhesivo (arcilla, goma, etc., mezclados con agua). Los negros o recubrimientos minerales en seco se espolvorean sobre la cara del molde.
Ventajas del Moldeo en Arena Verde
- Es el método menos costoso para producir un molde.
- Hay menos distorsión que en moldes de arena seca, porque no requiere horneado.
- Los cajones de moldeo están listos para reutilizarse en mínimo tiempo.
- La precisión dimensional es buena a través de la línea de partición.
- Hay menos riesgo de agrietado en caliente de la pieza que en otros tipos de molde.
Desventajas del Moldeo en Arena Verde
- El control de la arena es más crítico que en moldes de arena seca.
- La erosión del molde es más común en piezas grandes.
- El acabado superficial empeora al aumentar el peso de la pieza.
- La precisión dimensional disminuye al aumentar el peso de la pieza.
Métodos de Moldeo en Arena Verde
Los métodos principales son:
- Método de arena abierta
- Método de lecho (bedded-in)
- Método de volteo (turn-over)
1. Método de Arena Abierta
Método de arena abierta: Es la forma más simple de moldeo en arena verde, particularmente adecuado para modelos macizos. Todo el molde se hace en el suelo de la fundición o en un lecho de arena a nivel del suelo para comodidad en el trabajo y colado. No se necesita caja de moldeo y la superficie superior del molde queda al aire. La arena del suelo se afloja y nivela perfectamente para obtener espesor uniforme de la pieza.
Al no haber cabeza de metal, la arena puede apisonarse ligeramente, lo justo para soportar el peso del metal. Tras el nivelado, el modelo se presiona en el lecho de arena para hacer el molde. El cuenco de colada se construye en un extremo del molde, y el canal de rebose se corta a los lados de la cavidad a la altura exacta desde la cara inferior para dar el espesor deseado.
Este método se usa principalmente para piezas simples: placas de suelo, cajas de moldeo, parrillas, barandillas, puertas, contrapesos, es decir, piezas con caras superiores planas donde no importa que la superficie superior sea notablemente rugosa. Si la cara superior no es plana o debe ser más lisa que la rugosa superficie de los moldes de arena abierta, un modelo macizo también puede moldearse con la técnica "lecho", que requiere una cubierta de arena o macho.
2. Método de Lecho (Bedded-in)
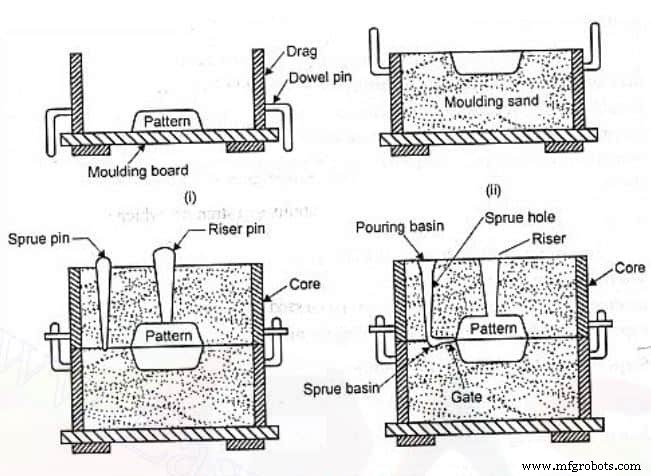
Método de lecho: El modelo se presiona o golpea hacia abajo para encajarlo en la arena del suelo de la fundición o en un cajón inferior (drag) parcialmente lleno de arena para formar la cavidad del molde. Para asegurar un apisonado correcto, es necesario apisonar cuidadosamente la arena junto al modelo. Como comprobación, se puede extraer el modelo y probar la superficie de la cavidad para detectar puntos blandos. Todos los puntos blandos deben rellenarse con arena extra y el modelo volver a presionarse hasta obtener una cavidad bien apisonada.
Tras alisar la junta y esparcir arena de partición, se coloca el cajón superior (cope) sobre el modelo. El cope se apisona, se cortan canales de alimentación y respiraderos, y se levanta el cope, dejando el modelo macizo en el suelo o en el drag. Se extrae el modelo, se terminan las superficies de ambas partes del molde y se vuelve a colocar el cope en su posición correcta para completar el molde.
3. Método de Volteo (Turn-over)
Método de volteo: Muy usado y el más adecuado para modelos partidos y también para macizos. Una mitad del modelo se coloca con su cara plana sobre una tabla de moldeo, y se apisona un drag que luego se voltea. Ahora es posible colocar la otra mitad del modelo y un cope en posición correcta. Tras apisonar, se levanta el cope y las dos mitades del modelo se golpean y extraen por separado. El cope se vuelve a colocar sobre el drag para montar el molde.
Esto fue todo sobre el Moldeo en Arena Verde cubriendo ventajas, desventajas y métodos. ¡Esperamos que hayas disfrutado el artículo! Déjanos tu feedback en los comentarios.
Tecnología Industrial
- Mejores Arenas para Moldeo de Precisión: Tipos y Propiedades
- Propiedades Esenciales de la Arena de Moldeo para Fundición a Alta Temperatura
- Máquinas y Métodos de Fresado CNC: Precisión y Automatización
- Visión general completa de técnicas de fabricación de acero
- Dominando el Proceso de Fundición en Arena: Técnicas y Mejores Prácticas
- Arena de moldeo en fundición metalúrgica: tipos, componentes y características clave
- Propiedades clave de la arena de moldeo: permeabilidad, cohesión, adhesión, plasticidad y más
- Fundición en arena: proceso, características y aplicaciones industriales
- Guía completa de métodos de ensayo de arena en fundición
- Fundición en Arena Verde vs. Arena Resinada: ¿Qué Proceso Ofrece Mejor Calidad y Eficiencia de Costos?
- Elección de fundición en arena de resina: Cuándo y por qué es el proceso adecuado